Глобальные решения в области оборудования и систем поверхностной обработки — с 2002 года

久昌机械
Запросить цену
Глобальные решения в области оборудования и систем поверхностной обработки — с 2002 года
久昌机械
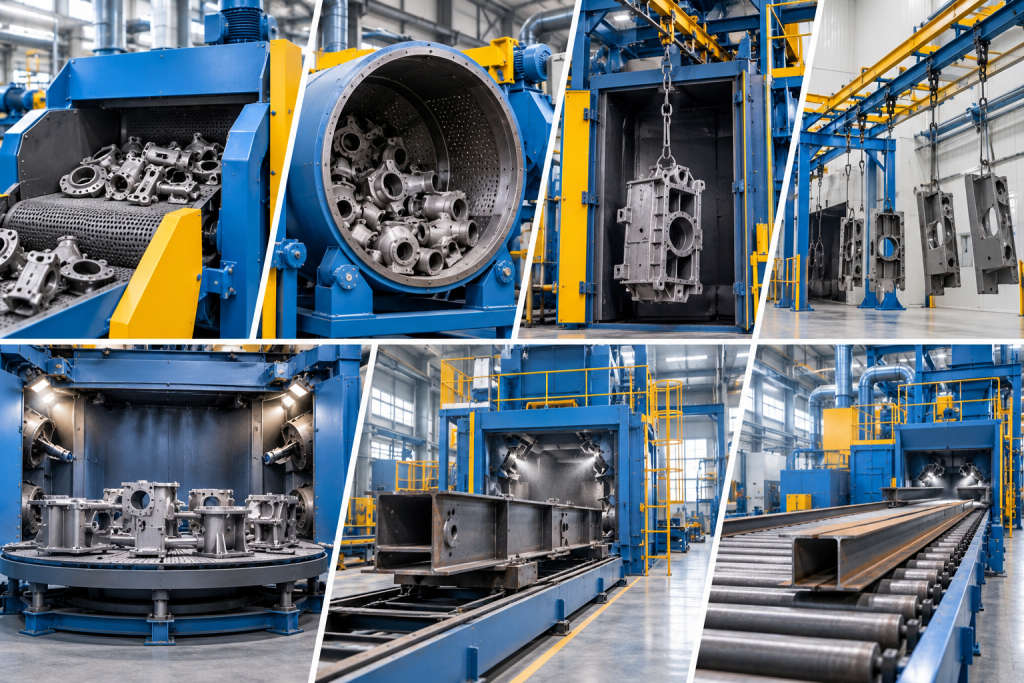
Основные типы дробемётных машин — это барабанные с лентой, барабанные, подвесные, подвесные конвейерные, с вращающимся столом, тележечные и роликовые конвейерные системы. В каждом типе абразив воздействует на заготовку по-разному. Именно способ перемещения определяет, какие детали можно безопасно очищать, какая часть поверхности получает прямое покрытие и насколько легко процесс поддаётся автоматизации.
Выбор машины только по цене, размеру камеры или мощности двигателя может привести к устранимым проблемам. Машина может удерживать деталь, но при этом оставлять затенённые участки, повреждать тонкие элементы, замедлять производственную линию или требовать слишком много ручных операций. Грамотный выбор начинается с заготовки и требуемого производственного результата.
Типы дробемётных машин обычно классифицируются по способу перемещения заготовки через зону обработки. Четыре вопроса позволяют быстро сузить выбор:
Одну и ту же заготовку технически можно обработать более чем на одной машине. Окончательный выбор зависит от производительности, трудозатрат, производственной площади, номенклатуры деталей, стратегии обслуживания и требований к поверхности.
В барабанной машине с резиновой лентой детали загружаются на изогнутую ленту, которая непрерывно переворачивает партию. При движении ленты детали перекатываются через поток дроби и открывают несколько поверхностей. Резиновая поверхность смягчает удары и помогает защитить мелкие и средние компоненты от жёсткого контакта со стальным конвейером.
Такой формат хорошо подходит для отливок, поковок, термообработанных деталей, крепежа и метизов, которые допускают контакт деталей друг с другом. Он менее пригоден для длинных деталей, которые могут перекрывать ленту, хрупких компонентов, деталей с тонкими рёбрами или элементов, которые могут сцепляться. Уровень загрузки также имеет значение. Переполненная партия может не перекатываться свободно, а недогруженная — двигаться слишком агрессивно.
В дробемётной машине с металлической лентой вместо резиновой используется стальная или марганцовистая конвейерная лента. Она рассчитана на более тяжёлые, горячие отливки и поковки с острыми кромками, которые могут разрезать или перегрузить резиновую ленту. Металлическая лента прочна, но более жёсткая контактная поверхность повышает риск появления следов ударов на хрупких деталях.
Проверьте допустимую массу одной детали, общую массу партии и геометрию деталей. Тяжёлые компоненты должны перекатываться, а не скользить или застревать. Конструкция также должна обеспечивать доступ к ленте, звеньям, опорным роликам и зонам камеры с высоким износом.
В барабанной машине перфорированный или специально профилированный барабан вращается вместе с партией деталей. Детали перекатываются внутри барабана, пока одно или несколько дробемётных колёс подают абразив через отверстие. Барабанные системы механически просты и могут обрабатывать отдельные средние или тяжёлые детали, но их пригодность всё равно зависит от того, выдержит ли изделие галтовку без повреждений.
Выбирайте галтовочную или барабанную систему, когда партия может свободно перемешиваться и полное разделение не требуется. Выбирайте другой способ загрузки, если у деталей есть лицевые поверхности, жёсткие допуски на размеры, хрупкие выступы или склонность задерживать абразив.
Дробемётная машина крюкового типа подвешивает заготовку на вращающийся крюк или подвес. Загрузка перемещается в закрытую камеру, дверь закрывается, и крюк вращается в зоне действия дробемётного потока. Одно- и двухкрюковые компоновки широко распространены. При двухкрюковой схеме одну загрузку можно готовить, пока обрабатывается другая, что сокращает простои.
Крюковые машины подходят для средних и крупных отливок, поковок, сварных конструкций и термообработанных деталей, которые не должны подвергаться галтовке. Вращение помогает открыть несколько сторон, а приспособления могут удерживать несколько мелких деталей. Основные параметры выбора — нагрузка на крюк, полезный габарит подвеса, балансировка приспособления, зазор двери и то, остаются ли внутренние или экранированные поверхности вне прямого дробемётного потока.
Для настроенных применений крюковую машину можно сконфигурировать под заданную степень очистки и диапазон шероховатости. Результат необходимо подтвердить на фактическом материале, загрязнении и схеме приспособления, поскольку поверхности, скрытые за крюком или соседними деталями, получают меньше прямого воздействия.
Машина с подвесным конвейером перемещает подвешенные детали через несколько дробемётных зон. Монорельсовые, шаговые и накопительные конвейеры можно компоновать в соответствии с производственным потоком. Такой формат удобен, когда детали уже перемещаются на подвесах для предварительной обработки, окраски, сушки или сборки.
По сравнению с крюковой машиной периодического действия подвесной конвейер обеспечивает более высокую и стабильную производительность. Он также требует более тщательного планирования. Шаг подвесов, скорость линии, расстояние между деталями и вращение должны соответствовать расположению дробемётных колёс. Конвейер должен предотвращать столкновения и не допускать выхода абразива через входные и выходные уплотнения.
В машине с поворотным столом одна или несколько деталей размещаются на вращающемся столе. Вращение проводит заготовку через дробемётный поток, при этом деталь остаётся закреплённой снизу. Этот метод удобен для шестерён, фланцев, колёс, пресс-форм, плоских компонентов и других деталей, которым полезна стабильная фиксация.
Стол может защищать нижнюю поверхность, поэтому уточните, какие поверхности требуют очистки. Детали, возможно, придётся переворачивать для второго цикла. Подтвердите диаметр стола, максимальную нагрузку, высоту детали, угол дробемётного колеса и то, не создадут ли приспособления теневые зоны.
Машина с тележкой подаёт крупную или тяжёлую заготовку в камеру по рельсам. Её часто выбирают для сварных конструкций, станин машин, крупных отливок и длинных сварных изделий, которые нельзя подвесить на крюк или пропустить через стандартные ролики.
Тележечные системы отдают приоритет гибкости, а не высокой скорости линии. Для загрузки можно использовать мостовой кран, погрузчик или специальное приспособление. Поскольку детали крупные, расположению дробемётных колёс и вращению детали следует уделить особое внимание. Некоторые заготовки требуют переустановки между циклами, чтобы обработать нижнюю или внутренние поверхности.
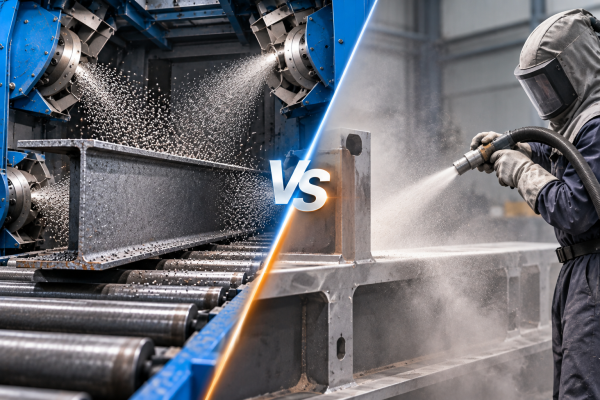
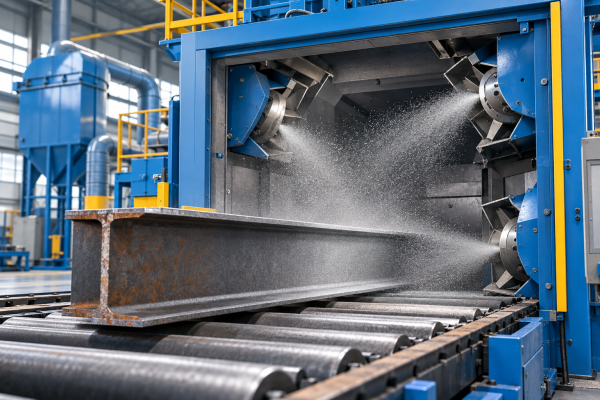
Дробемётная машина с роликовым конвейером перемещает лист, балки, швеллеры, сварные рамы и профильные элементы через входной тамбур, дробемётную камеру и выходной тамбур. Несколько дробемётных колёс расположены над и под конвейером, чтобы очищать широкие и боковые поверхности за один непрерывный проход.
Этот тип широко применяется перед окрашиванием, сваркой или изготовлением. Он может интегрироваться с линиями сверления, резки и нанесения покрытий. Ключевые параметры включают максимальную ширину и высоту обработки, минимальную длину детали, нагрузку на конвейер, скорость линии, схему расположения колес и способность удалять абразив с верхней части заготовки перед выгрузкой.
Круглый пруток и труба требуют контролируемого вращения или такой схемы расположения колес, которая охватывает всю окружность. Рулонная полоса и линейные изделия требуют стабильного направления, контроля натяжения и уплотнений, рассчитанных на узкое движущееся изделие. Обычный роликовый конвейер может не обеспечить необходимое перемещение, поэтому выбирайте конструкцию, созданную для данной формы изделия.
Проходное оборудование привлекательно, когда детали имеют предсказуемый диапазон размеров и линия может работать непрерывно. Оно менее гибко, когда партии содержат radically разные формы, когда поверхности необходимо маскировать или когда манипулирование деталями создает длительные промежутки между загрузками.
| Тип | Манипулирование деталями | Наилучшее применение | Основное преимущество | Основное ограничение |
| Резиновая галтовочная лента | Галтовка партиями | Мелкие и средние детали, допускающие контакт | Хорошая всесторонняя обработка с щадящим обращением | Не подходит для хрупких, длинных или сцепляющихся деталей |
| Металлическая галтовочная лента | Галтовка партиями | Тяжелые или острокромочные отливки и поковки | Высокая нагрузочная и ударная стойкость | Жесткий контакт может оставить следы на деликатных деталях |
| Барабан | Вращающаяся партия | Отдельные средние или тяжелые детали, безопасные для галтовки | Простой и надежный партийный процесс | Геометрия должна обеспечивать свободное перекатывание |
| Подвес | Подвешенная вращающаяся партия | Нестандартные, более крупные или чувствительные к ударам детали | Гибкая загрузка и отсутствие соударений деталей друг с другом | Приспособления и соседние детали могут создавать тени |
| Подвесной конвейер | Подвесной непрерывный или тактовый поток | Крупносерийное смешанное производство | Интегрируется в производственную линию | Требует тщательного проектирования подвесов и скорости линии |
| Поворотный стол | Поддерживаемая вращающаяся партия | Шестерни, фланцы, формы и плоские детали | Устойчивая поддержка и контролируемое воздействие | Нижняя грань может потребовать второго цикла |
| Тележка | Партия на рельсовой тележке | Очень крупные или тяжелые металлоконструкции | Выдерживает нагрузки вне стандартных конвейеров | Ниже производительность и больше перестановок |
| Роликовый конвейер | Непрерывный проходной поток | Листы, профили, рамы, трубы и прутки | Высокая производительность для длинных изделий | Диапазон размеров и ориентация деталей должны быть предсказуемыми |
Перечислите минимальную и максимальную длину, ширину, высоту и массу. Определите точки подъема, полости, глухие отверстия, тонкие стенки, обработанные поверхности и зоны, которые нельзя подвергать дробеметной обработке. Если одна машина будет обрабатывать несколько изделий, сгруппируйте их по поведению при манипулировании, а не по названию детали.
Подтвердите, могут ли детали галтоваться, соприкасаться, висеть, вращаться на столе или перемещаться на роликах. Это решение часто исключает половину типов машин из рассмотрения. Для деталей, задерживающих абразив, включите план наклона, вращения, обдува или ручного осмотра перед выгрузкой.
Укажите исходное состояние и требуемый результат. Включите уровень ржавчины или окалины, покрытие для удаления, степень очистки, целевую шероховатость и любые ограничения по внешнему виду. Если поверхность будет окрашиваться, согласуйте профиль с поставщиком покрытия. Более шероховатая поверхность не всегда лучше; она должна соответствовать толщине покрытия и условиям эксплуатации.
Переведите производственную цель в детали в час, партии за смену или скорость линии. Добавьте загрузку, выгрузку, смену приспособлений, осмотр и плановые перерывы. Для партийных машин сравнивайте полезную плотность партии, а не только объем камеры. Для конвейерных линий учитывайте необходимые промежутки между изделиями.
Оцените расход абразива, электроэнергии, сжатого воздуха, затраты на удаление пыли, фильтры, быстроизнашиваемые детали, трудозатраты и профилактическое обслуживание. Проверьте доступную площадь пола, фундамент, зону действия крана и доступ для обслуживания. Машина, которая соответствует требованиям к отделке, но нарушает производственный поток, может стать дорогостоящим узким местом.
Если применение новое или заготовка имеет сложную геометрию, запросите пробную обработку образца. Зафиксируйте состав абразива, настройки колеса, время воздействия, схему крепления и результат. Данные испытаний делают окончательную спецификацию машины более надёжной и служат базой для пусконаладки.
Машина с резиновой или металлической галтовочной лентой часто является первым вариантом, когда мелкие отливки можно безопасно обрабатывать галтовкой. Резина обеспечивает более бережную обработку; металл подходит для более тяжёлых деталей или деталей с острыми кромками. Используйте систему с крюком или оснасткой, когда отливки могут скалываться, сцепляться или повреждать декоративные поверхности.
Выбирайте дробемётную машину крюкового типа, когда детали слишком крупные, нерегулярной формы или чувствительны к повреждениям для галтовки, но их можно подвешивать и вращать. Она также полезна для смешанного серийного производства, поскольку подвесы можно адаптировать под разные заготовки.
Крюковая машина обычно обрабатывает одну закрытую партию за раз. Подвесной конвейер перемещает несколько подвесов через зону дробемёта непрерывно или с индексированными шагами. Крюковые машины обеспечивают гибкость по партиям; подвесные конвейерные системы лучше подходят для поточного производства и более высокой производительности.
Начните с максимальной ширины, высоты, длины и массы, затем определите минимальную длину детали и целевую скорость линии. Уточните расположение дробемётных колёс, удаление абразива с верхней поверхности, герметизацию входа и выхода, а также то, предназначена ли машина для листа, профильного проката, труб или круглого прутка.
Редко. Одна машина часто может охватывать родственное семейство деталей, но сильно различающиеся размеры и требования к обработке создают компромиссы в зоне обработки, оснастке и времени цикла. Предприятиям, где есть и мелкие массовые детали, и крупные металлоконструкции, обычно нужны отдельные процессы или чёткое решение о том, какое семейство продукции имеет приоритет.
Отправьте в JC Blasting чертежи или фотографии ваших деталей, диапазон размеров и массы, материал, требуемую отделку и часовую производительность. Инженерная команда сможет сравнить варианты с галтовочной лентой, крюком, конвейером, поворотным столом, тележкой и проходного типа, а затем порекомендовать тип машины и план испытаний, которые лучше всего подходят вашему производству.
Эти ссылки поддерживают тематический кластер статьи и направляют читателей к соответствующим страницам продукции. Добавьте их с описательным анкорным текстом там, где они естественно вписываются в опубликованную страницу.
Дробеметная установка с вращающимся столом: https://www.jcblasting.com/product/turntable-shot-blasting-machine/

English

Hindi

Indonesian

Russian

Spanish

Thai

Vietnamese



















