Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года

久昌机械
Получить предложение
Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года
久昌机械
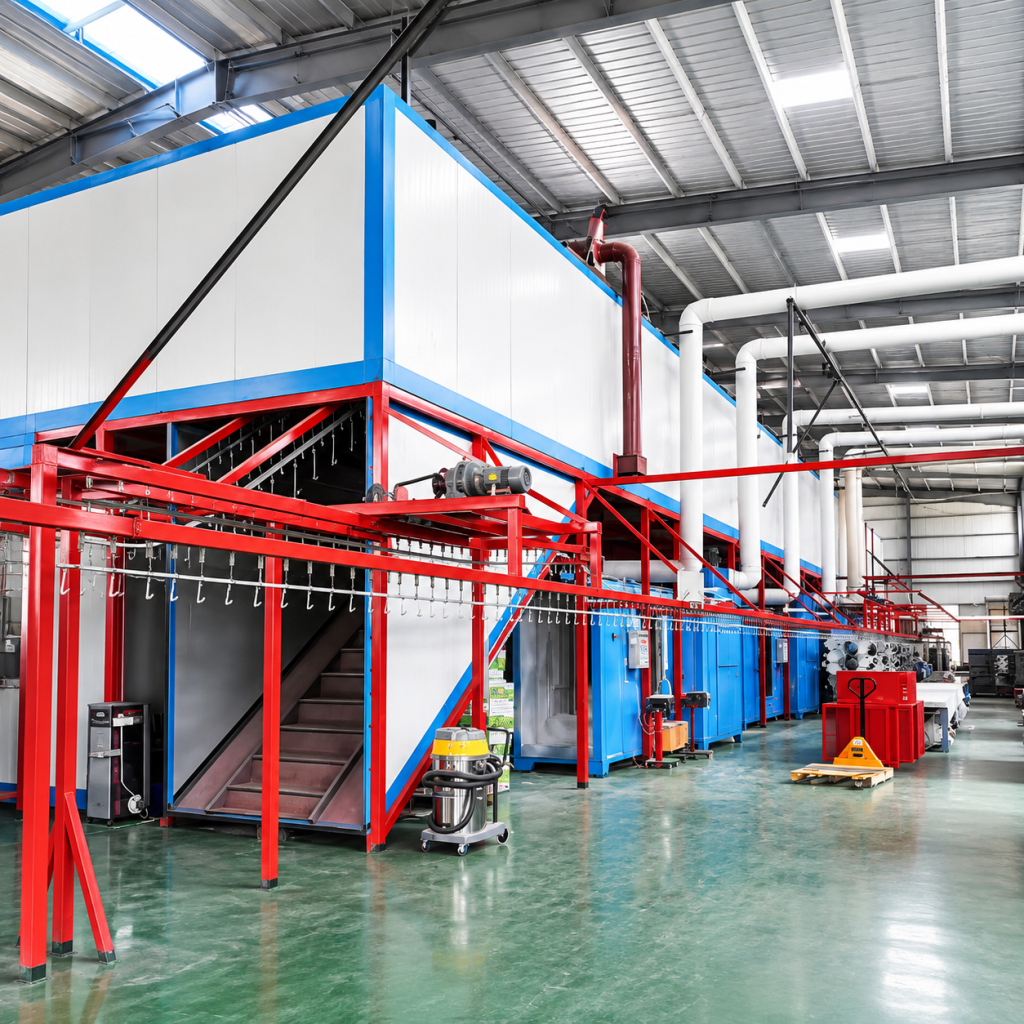
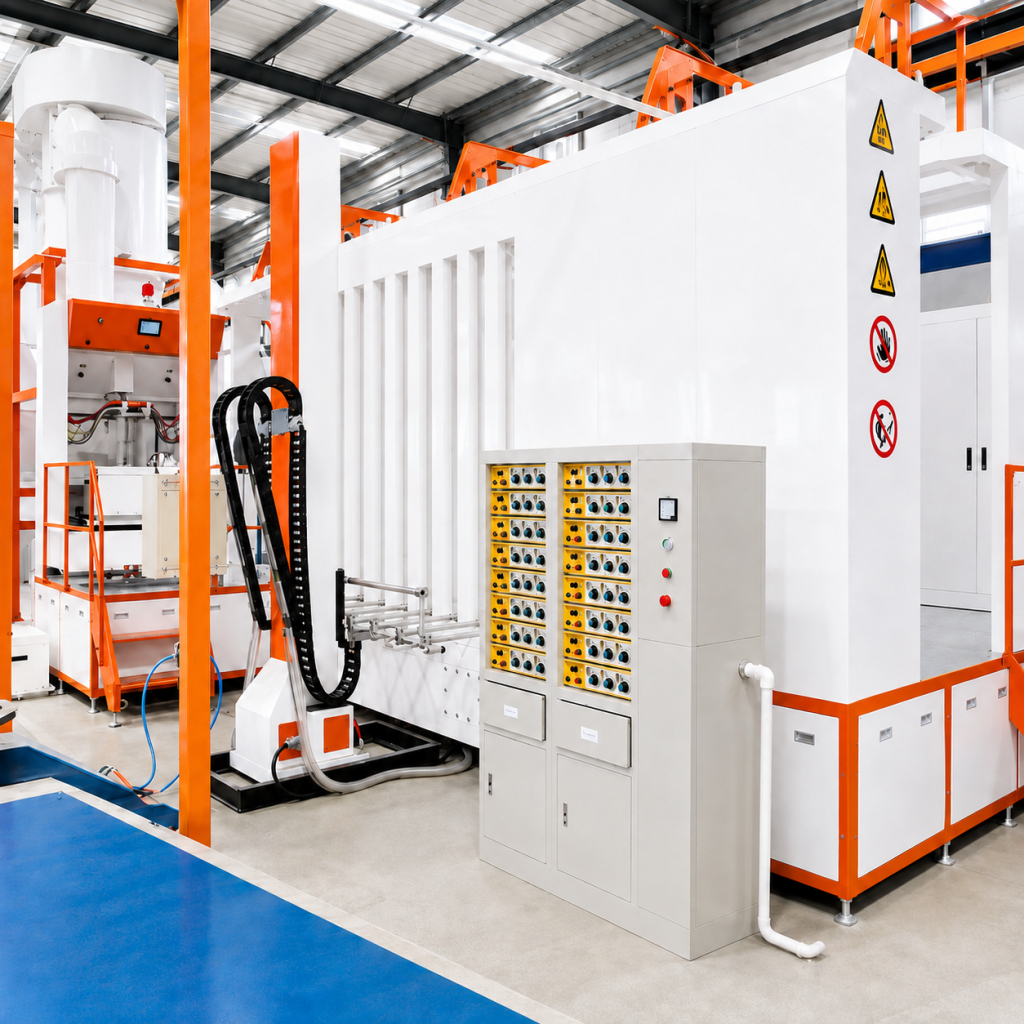
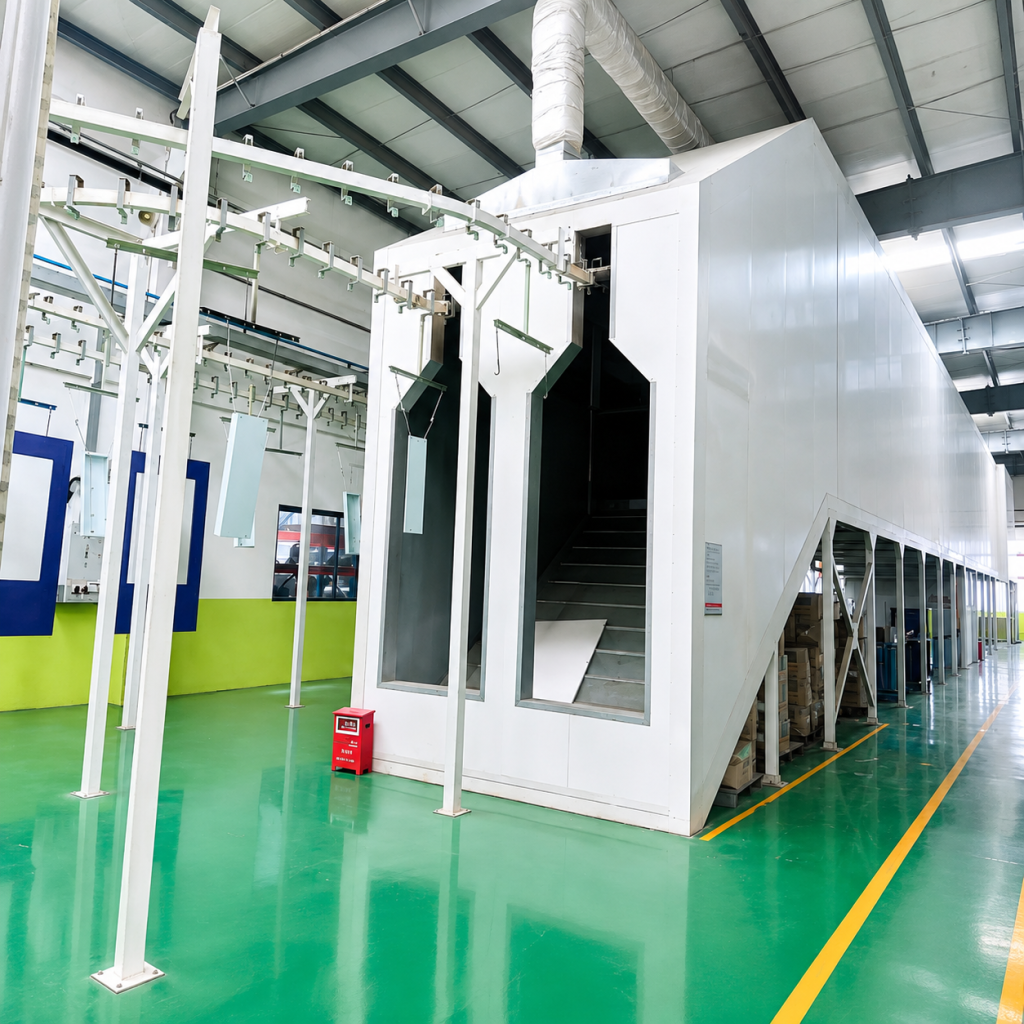
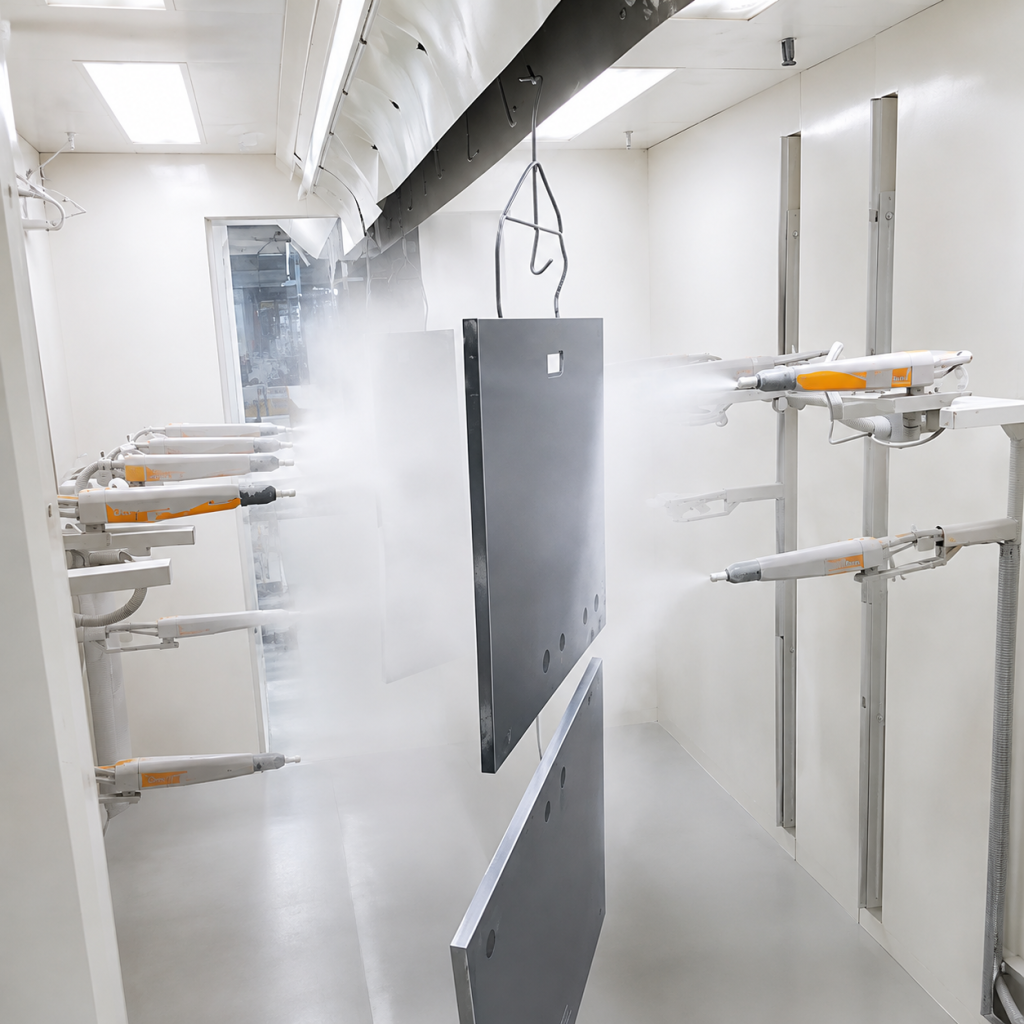
Автоматическая линия порошковой окраски — это полностью автоматизированная система обработки поверхности, основанная на принципе высоковольтной электростатической короны.
Автоматическая линия порошковой окраски — это полностью автоматизированная система обработки поверхности, основанная на принципе высоковольтной электростатической короны. Изделия перемещаются подвесным конвейером или напольной тележкой и проходят процессы обезжиривания, фосфатирования, промывки водой, сушки, электростатического напыления порошка, полимеризации и охлаждения. Система использует высоковольтную электростатическую адсорбцию 60-100 кВ в сочетании с двухступенчатой системой рекуперации: крупный циклон плюс картриджный фильтр. Степень рекуперации порошка составляет >=98%, а коэффициент использования материала — >=95%. Точность контроля температуры в секции полимеризации составляет +/-2,5 °C. Вся линия управляется интеллектуальной системой PLC с блокировками, поддерживает запоминание параметров, самодиагностику неисправностей и удаленный мониторинг. Широко применяется для высокообъемной окраски металлических изделий в отраслях: скобяные изделия, бытовая техника, автозапчасти, строительные материалы и смежных.
Распылительный пистолет подключен к отрицательному полюсу, а заземленное изделие образует положительный полюс. Порошковая краска подается к пистолету сжатым воздухом и заряжается в зоне высоковольтной короны 60-100 кВ, затем электростатически адсорбируется на поверхности изделия. По мере увеличения толщины покрытия накопленный заряд вызывает электростатическое отталкивание и автоматически прекращает дальнейшую адсорбцию, обеспечивая равномерную толщину пленки. Затем изделие поступает в печь полимеризации и выдерживается при 180-200 °C в течение 10-20 минут, что позволяет порошку расплавиться, растечься, сшиться и отвердиться в плотную пленку покрытия.
Технологический процесс: загрузка -> предварительная обработка (обезжиривание, удаление ржавчины, фосфатирование, промывка водой) -> сушка -> электростатическое напыление порошка -> полимеризация и выпечка -> принудительное охлаждение -> разгрузка -> контроль качества
Экологическая безопасность: Без растворителей и почти нулевые выбросы VOC. Линия соответствует директивам EU RoHS/REACH и экологическим нормам основных рынков. Рекуперация порошка позволяет повторно использовать его, снижая затраты на утилизацию опасных отходов.
Отличное качество покрытия: Толщина пленки за один проход достигает 50-150 мкм, с полным покрытием кромок и углов, высокой адгезией, отличной коррозионной стойкостью и стабильностью партий, что соответствует строгим стандартам автомобильной и бытовой техники.
Высокоэффективная автоматизация: Производительность в 4-5 раз выше, чем при ручной окраске, поддерживает круглосуточное непрерывное серийное производство и гибкое смешанное производство различных моделей.
Низкая совокупная стоимость владения: Использование материала >=95%, степень извлечения порошка >=98%, смена цвета занимает всего 10-15 минут, а общие эксплуатационные расходы значительно ниже, чем при жидком покрытии.
Интеллектуальная цифровизация: Замкнутый контур управления на базе ПЛК управляет напряжением, давлением воздуха и температурой. Доступен сбор данных в реальном времени, предусмотрены интерфейсы OPC UA/Modbus, поддерживается интеграция с MES/ERP и удаленное прогнозное обслуживание.
Глобальное соответствие требованиям: Вся машина сертифицирована по CE, электрические системы соответствуют стандартам IEC, а взрывозащищенное исполнение может соответствовать требованиям ATEX, что обеспечивает плавный ввод в эксплуатацию на основных мировых рынках.
Международная система качества: Проектирование и производство по стандарту ISO 9001. Основные компоненты используют такие бренды, как Siemens и Schneider, ключевые сварные швы проходят рентгеновский контроль, а среднее время безотказной работы оборудования составляет >=20 000 часов.
Готовность к цифровому заводу: Система управления поддерживает OPC UA, Modbus TCP/IP и EtherNet/IP, что обеспечивает подключение к промышленному облаку, мониторинг OEE в реальном времени и прогнозное обслуживание.
Модульность и расширяемость: Стандартизированная модульная конструкция поддерживает плавный переход от односменного режима к трехсменному и от ручного распыления с подкраской к полностью автоматическому роботизированному распылению, защищая долгосрочные инвестиции.
Глобальная сервисная сеть: Предоставляются многоязычные технические документы и удаленная AR-диагностика. Критически важные запасные части поддерживают 48-часовую глобальную логистическую реакцию, а также обучение на месте и поддержку локализованной сервисной команды.
Преимущества ESG и энергоэффективности: Оптимизированная циркуляция горячего воздуха и изоляция печи снижают общее потребление энергии на 15-20% по сравнению с традиционными линиями, помогая клиентам достичь целей углеродной нейтральности и требований аудита ESG в цепочке поставок.
|
Параметр |
Единица |
PCL-15 |
PCL-30 |
PCL-45 |
PCL-60 |
|
Производственная мощность |
шт/ч |
50-100 |
100-200 |
200-300 |
300-500 |
|
Общая длина линии |
м |
20-30 |
40-60 |
50-80 |
60-100 |
|
Скорость конвейера |
м/мин |
0.5-2.0 |
0.5-3.0 |
0.5-3.0 |
0.5-5.0 |
|
Количество распылителей |
шт |
2-4 |
4-6 |
6-8 |
8-12 |
|
Напряжение распыления |
кВ |
60-80 |
60-100 |
60-100 |
60-100 |
|
Температура отверждения |
°C |
180-200 |
180-200 |
180-200 |
180-200 |
|
Время отверждения |
мин |
10-20 |
10-20 |
10-20 |
10-20 |
|
Размер туннеля печи |
м |
По запросу |
15 x 2 x 2.5 |
25 x 3 x 3 |
40 x 3 x 3.5 |
|
Мощность нагрева печи |
кВт |
около 30 |
около 50 |
около 80 |
около 120 |
|
Толщина покрытия |
мкм |
50-150 |
50-150 |
50-150 |
50-150 |
|
Использование материала |
% |
>=95 |
>=95 |
>=95 |
>=95 |
|
Степень извлечения порошка |
% |
>=98 |
>=98 |
>=98 |
>=98 |
|
Установленная мощность |
кВт |
около 40 |
около 70 |
около 110 |
около 160 |
Примечание: Параметры могут быть изменены в соответствии с характеристиками изделия и требованиями к производительности. Температура отверждения регулируется в зависимости от типа порошка. Способы нагрева: газ, электричество или дизельное топливо.
Линия подходит для высокообъемной поверхностной обработки металлических изделий, включая метизы, алюминиевые профили, корпуса бытовой техники, автомобильные детали, мебель, фитнес-оборудование, машиностроение, корпуса электротехнических и электронных изделий, ограждения, двери и окна из строительных материалов и аналогичные продукты. Она может обрабатывать стальные листы, алюминиевые листы, трубы, литые, кованые изделия и сложные геометрические рамы для декоративной антикоррозионной защиты, грунтовочного порошка от ржавчины и функциональных покрытий.
Порошковая окраска не содержит растворителей и имеет почти нулевые выбросы ЛОС, что делает её более экологичной. Толщина покрытия за один проход достигает 50-150 мкм с лучшей коррозионной стойкостью. Степень рекуперации порошка составляет >=98%, что снижает общие затраты. Жидкая краска больше подходит для требований высокой глянцевости, тонкого покрытия и сложного подбора цвета.
Вся машина соответствует CE и ISO 9001. Электрические системы соответствуют IEC/EN 60204-1, доступны взрывозащищенные опции ATEX. Может быть предоставлена поддержка сертификации UL, CSA или обязательной местной сертификации в зависимости от целевого рынка.
Установите параметры отверждения на основе технических данных поставщика порошка, а затем проверьте профиль температуры металла на реальном изделии. Большинство термореактивных порошков требуют, чтобы металл изделия достиг 180-200°C и выдерживался в течение 10-20 минут, но толщина покрытия, масса материала и воздушный поток в печи могут изменить настройку. Мы используем термопары для записи профиля температуры металла и регулируем скорость конвейера, зоны печи и циркуляцию воздуха до тех пор, пока покрытие не будет полностью отверждено без обесцвечивания или потери энергии.
При системе быстрой смены цвета стандартная смена цвета занимает 10-15 минут, а смена похожих цветов может быть быстрее. Автоматические очистные устройства могут дополнительно сократить время простоя и максимизировать OEE оборудования.
На примере PCL-30 требуемая площадь составляет около 60-120 м2, включая предварительную обработку, напыление порошка, отверждение, охлаждение и логистические проходы. Рекомендуемая свободная высота цеха >=5 м, с зарезервированным пространством для обслуживания и будущего расширения.
Напыление порошка дает почти нулевые выбросы ЛОС. Неприкрепленный порошок обрабатывается двухступенчатой рекуперацией, и выбросы значительно ниже китайских, европейских и американских стандартов. Выбросы от отверждения могут быть оснащены адсорбцией активированным углем или обработкой цеолитовым ротором для соответствия строгим экологическим нормам.
Пожалуйста, предоставьте тип изделия, размеры, вес, суточный объем производства, тип порошка, условия отверждения, размеры места установки, предпочтительный метод нагрева, требования к предварительной обработке и требования к сертификации целевого рынка. Мы предоставляем бесплатный выезд на объект, 3D-план планировки и расчет ROI.
Основные изнашиваемые детали включают сопла, фильтрующие картриджи, цепи конвейера и нагревательные элементы. Рекомендуемое соотношение запасных сопел составляет 5%-10%; фильтрующие картриджи следует регулярно заменять; натяжение цепи и смазку следует проверять ежемесячно. Доступны планы профилактического обслуживания и услуги удаленного мониторинга состояния.







Английский

Хинди

Индонезийский

Русский

Испанский

Тайский

Вьетнамский



















