Giải pháp thiết bị và hệ thống xử lý bề mặt toàn cầu — Từ năm 2002
久昌机械
Yêu cầu báo giá
Giải pháp thiết bị và hệ thống xử lý bề mặt toàn cầu — Từ năm 2002
久昌机械
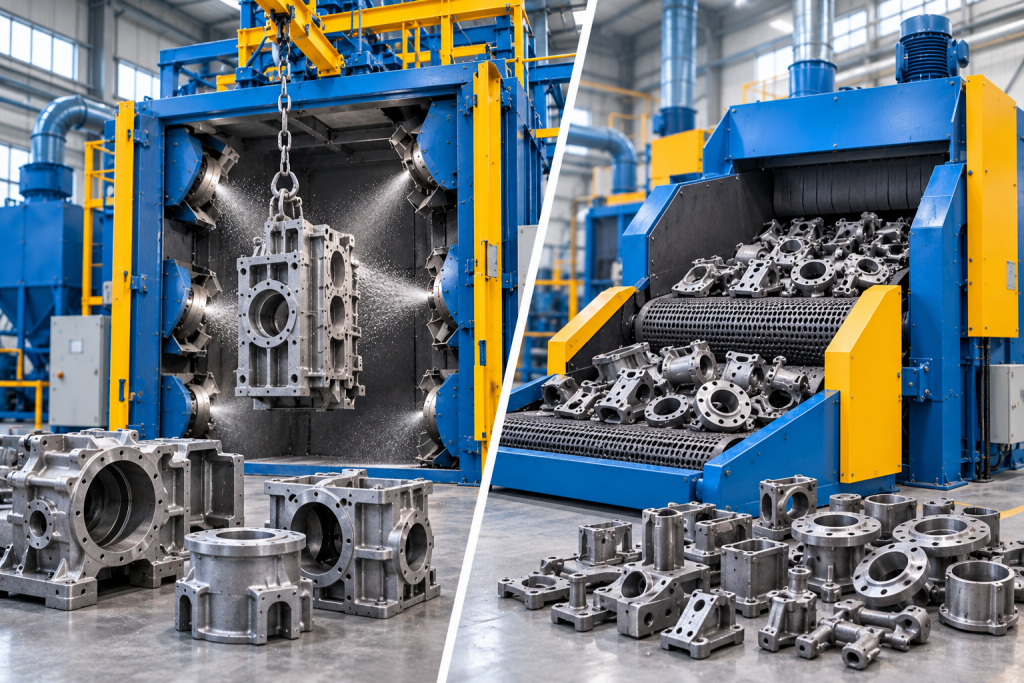
Chọn máy phun bi kiểu móc treo khi chi tiết cần được treo và giữ tách riêng. Chọn máy kiểu băng tải khi các chi tiết nhỏ hoặc trung bình có thể lăn cùng nhau một cách an toàn trong một lô. Quyết định thường phụ thuộc vào khả năng chịu va đập, hình dạng hình học của phôi, trọng lượng từng chi tiết và phương thức sản xuất chứ không chỉ dựa vào cấp độ làm sạch.
Cả hai loại máy đều có thể thu hồi và tái sử dụng hạt mài kim loại, tự động hóa chu trình làm sạch và chuẩn bị bề mặt kim loại cho việc phủ hoặc gia công tiếp theo. Hệ thống xử lý phôi của chúng về cơ bản là khác nhau. Sự khác biệt đó làm thay đổi cách nạp liệu, mức độ tiếp xúc bề mặt, mật độ lô, bảo trì và tổng chi phí.
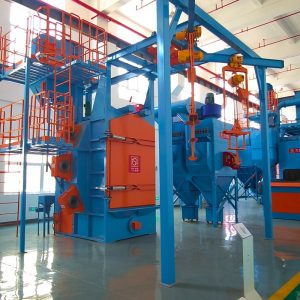
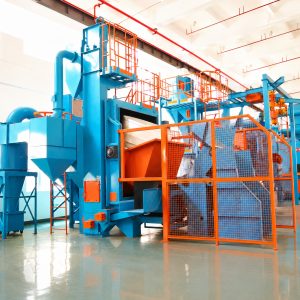
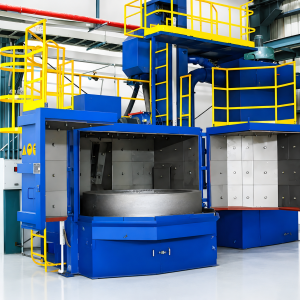
Máy kiểu móc treo treo một chi tiết hoặc một giá gá gồm nhiều chi tiết trên một móc quay. Tải trọng di chuyển vào buồng phun bi, cửa đóng lại và một hoặc nhiều bánh phun bi phóng hạt mài từ các vị trí cố định. Chuyển động quay của móc đưa các mặt khác nhau vào vùng phun bi. Máy một móc xử lý từng tải một; máy hai móc có thể chuẩn bị một tải trong khi tải kia đang được làm sạch.
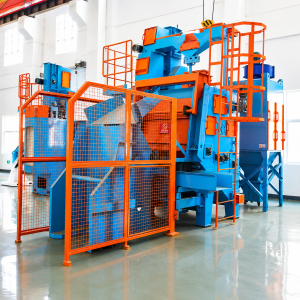
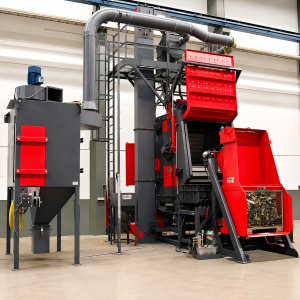
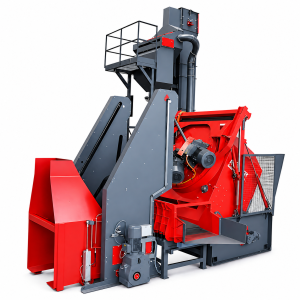
Máy kiểu băng tải vận chuyển một lô chi tiết bên trong băng tải dạng lòng máng. Khi băng tải chuyển động, các chi tiết lăn qua dòng hạt mài và để lộ các bề mặt mới. Các lỗ hoặc khe hở cho phép hạt mài đã qua sử dụng rơi vào hệ thống thu hồi. Băng tải cao su giảm chấn cho tải trọng, trong khi băng tải kim loại được dùng cho các chi tiết nặng hơn hoặc có cạnh sắc.
Do đó, quyết định đầu tiên rất đơn giản: các phôi có thể lăn và va chạm vào nhau mà không bị hư hại không thể chấp nhận được hay không? Nếu câu trả lời là không, máy kiểu móc treo hoặc một phương thức xử lý tách riêng khác thường an toàn hơn.
Máy kiểu móc treo phù hợp với các chi tiết đúc, rèn, khung hàn, chi tiết đã qua xử lý nhiệt cỡ trung bình và lớn và các linh kiện có hình dạng không đều có điểm móc cẩu. Chúng cũng hữu ích khi chi tiết có các phần nhô ra, vùng đã gia công hoặc bề mặt ngoại quan có thể bị hư hại trong một lô hàng loạt. Tải trọng móc và không gian treo khả dụng phải bao gồm giá gá và cho phép chi tiết quay mà không va vào buồng.
Máy kiểu băng tải phù hợp với các chi tiết nhỏ hơn có thể lăn tự do, chẳng hạn như một số chi tiết đúc, rèn, ốc vít, phụ kiện kim khí và linh kiện đã qua xử lý nhiệt. Chi tiết phải phù hợp với hình dạng hình học của băng tải và không được bắc cầu, móc vào nhau hoặc giữ kẹt linh kiện khác. Các chi tiết dài, dẹt, dạng chạc hoặc dạng tổ có thể tạo ra các lô không ổn định ngay cả khi trọng lượng của chúng nằm trong giới hạn danh định.
Các khoang bên trong vẫn là thách thức đối với cả hai hệ thống. Việc xoay móc có thể đưa ra các góc khác nhau, nhưng đồ gá hoặc các chi tiết liền kề có thể tạo bóng che. Việc lăn tròn liên tục thay đổi hướng, nhưng các hốc sâu có thể giữ lại hạt mài. Thử nghiệm mẫu nên bao gồm bề mặt khó làm sạch nhất, không chỉ bề mặt ngoài rộng.
Hệ thống móc tránh được hầu hết va chạm giữa các chi tiết vì mỗi bộ phận được treo hoặc cố định. Đây thường là lựa chọn an toàn hơn cho thành mỏng, cạnh gia công sắc, bánh răng lớn, phần nhô ra dễ vỡ và các chi tiết có bề mặt hoàn thiện lộ ra. Va chạm vẫn có thể xảy ra nếu nhiều chi tiết dùng chung một đồ gá thiết kế kém hoặc lắc lư trong khi xoay.
Máy băng tải lăn tròn phụ thuộc vào tiếp xúc có kiểm soát. Băng tải cao su làm dịu tác động lên băng chuyền, nhưng không thể ngăn các chi tiết va đập vào nhau. Người mua nên xem xét độ cứng vật liệu, tình trạng cạnh, trọng lượng đơn vị, khoảng cách rơi và độ đầy của mẻ. Thử nghiệm nên kiểm tra vết lõm, sứt mẻ, biến dạng, bo tròn cạnh và thay đổi các đặc điểm kích thước.
Sản xuất bằng móc được tổ chức theo mẻ và đồ gá. Bố trí một móc mang lại sự linh hoạt cho lô nhỏ và phôi đa dạng. Bố trí hai móc giảm thời gian phụ vì có thể xếp và dỡ tải bên ngoài buồng trong khi móc kia đang chạy. Hệ thống băng tải trên cao mở rộng nguyên lý treo tương tự sang sản xuất liên tục hoặc theo nhịp.
Sản xuất bằng băng tải lăn tròn được tổ chức theo trọng lượng mẻ và thời gian chu kỳ. Xếp tải số lượng lớn có thể tạo mật độ chi tiết cao và sử dụng nhân công hiệu quả khi các chi tiết đồng đều và an toàn khi lăn tròn. Phễu tự động, đảo chiều băng tải và băng tải xả rung có thể giảm thao tác thủ công. Năng suất thực tế bị giới hạn bởi mức độ đảo đều của mẻ, không chỉ bởi tải trọng tối đa công bố.
Với cả hai loại máy, hãy tính tổng thời gian chu kỳ từ khâu chuẩn bị xếp tải đến khi xả tải. Máy móc có thể tốn nhiều thời gian hơn cho việc treo và đồ gá. Băng tải lăn tròn có thể cần phân loại, xếp tải nhẹ nhàng hơn hoặc loại bỏ hạt mài bổ sung. Lựa chọn tốt hơn là lựa chọn đáp ứng mục tiêu sản lượng theo giờ với dòng vật liệu ổn định, lặp lại được.
Việc xoay móc cung cấp sự tiếp xúc có kiểm soát quanh chi tiết được treo. Độ phủ phụ thuộc vào góc bánh mài, tốc độ xoay, vị trí đồ gá và việc một chi tiết có che khuất chi tiết khác hay không. Phương pháp này hiệu quả khi nhà cung cấp có thể xác định một giá treo lặp lại được và duy trì khoảng cách giữa các bộ phận.
Việc lăn tròn liên tục thay đổi hướng của chi tiết, có thể tạo độ phủ rộng khắp xung quanh trên các hình dạng nhỏ gọn. Tính nhất quán giảm khi các chi tiết vón cục, móc vào nhau hoặc tạo thành một lớp ổn định. Trọng lượng mẻ, tốc độ băng tải và mức độ đầy nên được kiểm soát như một phần của công thức.
Bản thân mỗi phương pháp xử lý không đảm bảo một cấp độ làm sạch cụ thể. Hỗn hợp hạt mài, cài đặt bánh mài, tình trạng ban đầu và thời gian tiếp xúc vẫn quyết định kết quả. Hãy thử nghiệm với mẫu đại diện và thống nhất các vị trí kiểm tra cho những bề mặt dễ bị che khuất nhất.
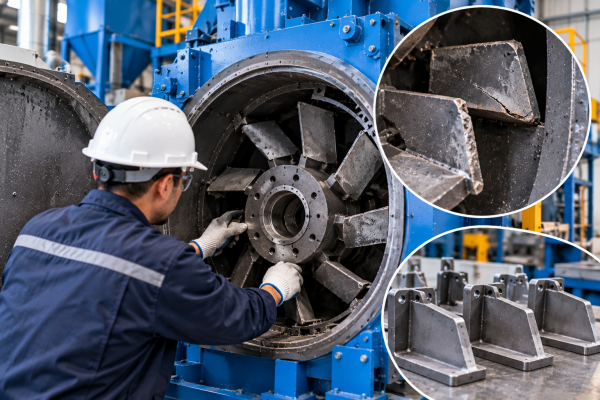
Máy móc cần kiểm tra móc, tời, đường ray, bộ truyền động xoay, cửa, gioăng, lớp lót buồng và các bộ phận hao mòn của bánh mài. Đồ gá cũng cần được chú ý vì hao mòn hoặc biến dạng có thể thay đổi hướng và độ phủ của chi tiết. Hệ thống hai móc bổ sung thiết bị xử lý nhưng có thể bảo vệ sản xuất khỏi sự chậm trễ khi xếp tải.
Máy băng tải lăn tròn cần kiểm tra băng tải, mắt xích hoặc thanh ngang, con lăn đỡ, hệ thống xếp tải, lớp lót buồng, gioăng và thiết bị xả tải. Băng tải cao su có thể bị cắt bởi ba via hoặc chi tiết quá tải. Băng tải kim loại chịu được va đập mạnh hơn nhưng tạo tiếp xúc cứng hơn với chi tiết. Tình trạng băng tải ảnh hưởng trực tiếp đến chuyển động của mẻ và do đó ảnh hưởng đến kết quả làm sạch.
Hãy so sánh chi phí trên mỗi chi tiết đạt chuẩn thay vì chỉ giá mua. Bao gồm đồ gá, nhân công xếp tải, bảo trì băng tải hoặc móc, bộ phận hao mòn, thất thoát hạt mài, năng lượng, thời gian dừng theo kế hoạch và chi phí làm lại do độ phủ không đầy đủ hoặc hư hỏng chi tiết.
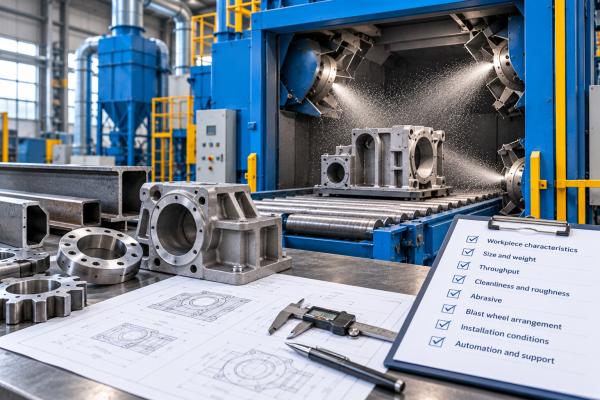
Đầu tiên, hãy loại bỏ mọi lựa chọn không thể xử lý chi tiết một cách an toàn. Nếu các bộ phận không được phép va chạm, không thể lăn tự do hoặc cần hướng cố định, hãy bắt đầu với ý tưởng dùng móc. Nếu các chi tiết nhỏ gọn, chắc chắn và đã được chứng minh có thể lăn tròn mà không móc vào nhau, hãy giữ ý tưởng băng tải lăn tròn trong so sánh. Việc sàng lọc này ngăn các ước tính năng suất khiến một phương pháp xử lý không phù hợp trở nên hấp dẫn.
Thứ hai, hãy so sánh các phương án còn lại ở mức năng suất theo giờ yêu cầu. Xây dựng mô hình chu trình bao gồm xếp tải bên ngoài, chuẩn bị đồ gá, thời gian trong buồng, dỡ tải, loại bỏ hạt mài và kiểm tra. Máy hai móc có thể che giấu một phần thời gian xếp tải, trong khi hệ thống lăn tự động có thể giảm lao động thủ công. Lợi thế phụ thuộc vào dòng chảy thực tế của nhà máy, chứ không chỉ thời gian phun hạt danh nghĩa.
Cuối cùng, hãy chạy thử nghiệm đại diện và định giá toàn bộ gói vận hành. Kiểm tra độ phủ làm sạch và hư hỏng chi tiết, sau đó so sánh đồ gá, tự động hóa, phụ tùng hao mòn, tiêu thụ hạt mài, năng lượng và hỗ trợ dịch vụ. Ghi lại các thiết lập thử nghiệm và yêu cầu báo giá nêu rõ mọi giả định. Điều này giúp quyết định chọn móc hay lăn trở nên có thể truy vết và dễ bảo vệ hơn trong quá trình đánh giá kỹ thuật.
| Chi tiết | Loại móc | Băng tải lăn | Lý do chính | Kiểm tra trước khi mua |
| Thân bơm hoặc van lớn | Thường được ưu tiên | Thường không phù hợp | Trọng lượng đơn vị cao và hình học không đều | Cân bằng móc và độ phủ khoang rỗng |
| Khung hàn | Ưu tiên | Không phù hợp | Phải giữ hình dạng và tách riêng | Bóng đổ của đồ gá và vùng quay |
| Bánh răng cỡ trung | Ưu tiên cho các cạnh được bảo vệ | Có thể nếu chấp nhận va chạm | Khả năng chịu va chạm quyết định lựa chọn | Hư hỏng cạnh và giữ hạt mài |
| Ốc vít và phần cứng chắc chắn | Có thể dùng trên đồ gá | Thường được ưu tiên | Mật độ lô cao và lăn tự do | Xen kẽ và dỡ tải |
| Chi tiết đúc mỏng hoặc dễ vỡ | Thường được ưu tiên | Chỉ sử dụng sau khi thử nghiệm | Va chạm giữa các chi tiết có thể làm biến dạng hoặc sứt mẻ | Thành mỏng tối thiểu và các đặc điểm dễ vỡ |
| Chi tiết nhôm nhỏ | Có thể với thiết lập chuyên dụng | Có thể với băng tải cao su và thử nghiệm | Cần kiểm soát nhiễm bẩn và vết đánh dấu | Hạt mài được phê duyệt và mẫu hoàn thiện |
Máy móc thường an toàn hơn vì các chi tiết có thể được tách riêng và đỡ. Chi tiết thành mỏng vẫn có thể biến dạng nếu cường độ phun hoặc thời gian tiếp xúc quá mức, nên cần xác nhận thiết lập bánh phun và đồ gá.
Trọng lượng cho phép phụ thuộc vào kiểu máy và thiết kế xử lý. Máy móc được quy định theo tải trọng mỗi móc và không gian treo. Máy lăn có cả trọng lượng tối đa của một chi tiết và tải trọng lô tối đa. Sử dụng các giá trị được nhà cung cấp phê duyệt cho kiểu máy đã chọn và tính cả đồ gá vào phép tính.
Bố trí hai móc cho phép xếp hoặc dỡ tải một móc trong khi móc kia ở trong buồng. Điều này giảm thời gian không phun hạt khi nhà máy có thể chuẩn bị tải an toàn và nhất quán.
Có. Nhiều hệ thống có thể dùng phễu xếp tải, đảo chiều băng tải và băng tải xả. Tự động hóa cần được thiết kế dựa trên rủi ro hư hỏng chi tiết, đo lường lô, thùng chứa thượng nguồn và yêu cầu tách riêng sau khi dỡ tải.
Gửi cho JC Blasting ảnh hoặc bản vẽ chi tiết, trọng lượng một chi tiết, số lượng lô, độ hoàn thiện yêu cầu và liệu có cho phép va chạm giữa các chi tiết hay không. Đội ngũ kỹ thuật có thể so sánh các phương án móc và băng tải lăn, đồng thời đề xuất phương pháp xử lý, thử nghiệm mẫu và cấu hình máy cho ứng dụng của bạn.
Tiếng Anh
Tiếng Hindi
Tiếng Indonesia
Tiếng Nga
Tiếng Tây Ban Nha
Tiếng Thái
Tiếng Việt