Giải pháp thiết bị và hệ thống xử lý bề mặt toàn cầu — Từ năm 2002
久昌机械
Yêu cầu báo giá
Giải pháp thiết bị và hệ thống xử lý bề mặt toàn cầu — Từ năm 2002
久昌机械
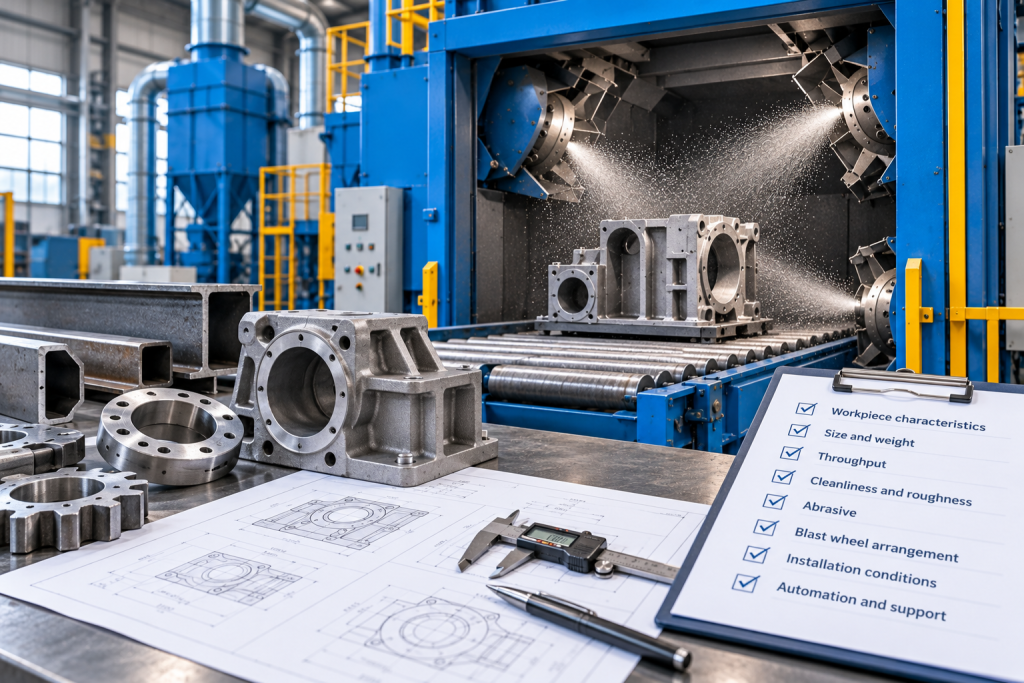
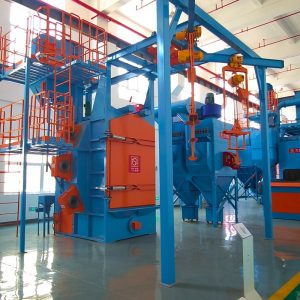
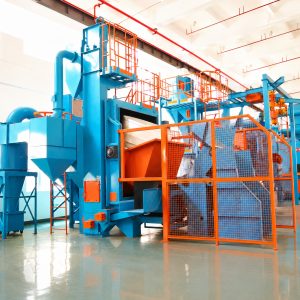
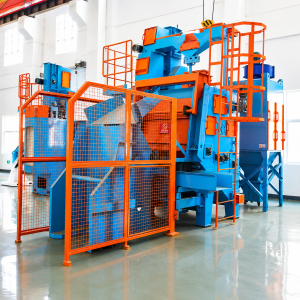
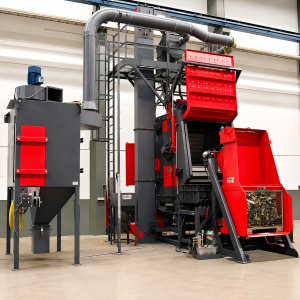
Cách an toàn nhất để chọn máy phun bi là bắt đầu từ chi tiết gia công, kết quả bề mặt yêu cầu và mục tiêu sản lượng. Tên máy chỉ là bước sau. Máy kiểu móc treo, máy kiểu băng tải và máy băng con lăn đều có thể loại bỏ gỉ hoặc cáu cặn, nhưng chúng xử lý chi tiết theo cách khác nhau và tạo ra những giới hạn khác nhau về độ phủ, khả năng xếp tải, mức tự động hóa và diện tích mặt bằng.
Trước khi yêu cầu báo giá, người mua nên xác định tám thông số: đặc tính chi tiết, kích thước và trọng lượng, năng suất, độ sạch và độ nhám mục tiêu, hạt mài, bố trí bánh phun, điều kiện lắp đặt, cùng mức độ tự động hóa và hỗ trợ cần thiết. Khi đó nhà cung cấp có thể so sánh các phương án máy trên cùng một cơ sở thay vì báo giá một buồng chỉ đủ lớn để chứa chi tiết.
Việc chọn máy phun bi là một quyết định kỹ thuật quy trình. Máy phải đưa chi tiết đi qua vùng phun hạt mài hiệu quả mà không làm hỏng chi tiết, không bỏ sót các bề mặt quan trọng và không tạo ra điểm nghẽn. Vì vậy, một yêu cầu tư vấn hữu ích cần mô tả chi tiết đưa vào máy, chi tiết phải ra khỏi máy và tần suất lặp lại chu trình.
Tám bước kiểm tra sau đây tạo thành một hướng dẫn mua hàng thực tế. Chúng cũng giúp bộ phận thu mua có một cấu trúc nhất quán để so sánh báo giá từ các nhà cung cấp khác nhau.
Ghi lại vật liệu nền, độ cứng, hình học và tình trạng bề mặt hiện tại. Vật đúc kim loại đen, vật rèn, thép hàn và thép kết cấu thường phù hợp với hệ thống phun bi bằng bánh phun. Thép không gỉ, nhôm và các chi tiết kim loại màu khác có thể cần hạt mài chuyên dụng và kiểm soát nhiễm bẩn. Chạy thử mẫu là quan trọng khi vật liệu nền mềm, nhạy cảm về kích thước hoặc quan trọng về ngoại quan.
Hình học quyết định cách chi tiết cần di chuyển. Các chi tiết nhỏ, chắc chắn có thể lăn đảo. Chi tiết lớn, không đều có thể treo trên móc. Tấm và thanh định hình có thể đi qua trên con lăn. Chi tiết phẳng có thể quay trên bàn. Cần lưu ý các khoang bên trong, lỗ khuất, gân sâu, bề mặt đã gia công, ren, thành mỏng và các bề mặt cần che chắn. Những đặc điểm này ảnh hưởng đến độ phủ phun, khả năng giữ hạt mài và nguy cơ biến dạng.
Cung cấp chiều dài, chiều rộng, chiều cao và đường kính tối đa và tối thiểu cho từng họ chi tiết dự kiến. Bao gồm đồ gá, móc treo, giỏ và khoảng trống nâng hạ. Một phôi vừa khít trong buồng danh định vẫn có thể va chạm với bánh phun, cửa, gioăng hoặc vùng xoay.
Dữ liệu khối lượng cần bao gồm chi tiết đơn lẻ nặng nhất và lô hàng thực tế nặng nhất. Với máy móc treo, xác nhận tải trọng mỗi móc và trọng tâm. Với máy tang quay, xác nhận khối lượng từng chi tiết, khối lượng lô và liệu các chi tiết có lăn tự do không. Với băng tải con lăn, nêu tải trọng trên mét cũng như tổng khối lượng phôi. Giới hạn của cầu trục, xe nâng và khả năng chịu tải sàn của nhà máy phải đáp ứng cùng tải trọng thiết kế đó.
Xác định sản lượng theo số chi tiết mỗi giờ, tấn mỗi ca hoặc tốc độ dây chuyền. Chỉ riêng sản lượng hàng năm là không đủ vì có thể che khuất các đỉnh điểm theo mùa, thời gian chuyển đổi và cơ cấu sản phẩm không đồng đều. Nêu số ca, giờ làm việc, các họ sản phẩm và nhu cầu tối đa mà máy phải đáp ứng.
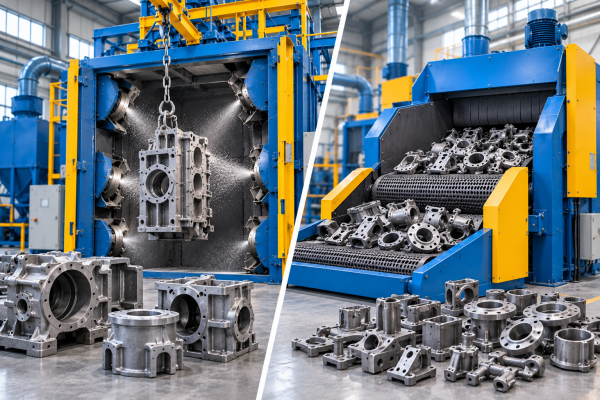
Sản xuất lô nhỏ, đa dạng chủng loại thường phù hợp với thiết bị móc treo, bàn xoay hoặc xe đẩy linh hoạt. Các lô lặp lại của chi tiết an toàn khi quay có thể phù hợp với băng tang quay bằng cao su hoặc kim loại. Dòng chảy ổn định khối lượng lớn có thể biện minh cho băng tải trên cao hoặc băng tải con lăn. Cách tính đúng bao gồm thời gian xếp tải, di chuyển cửa, phun, thổi khí, dỡ tải, kiểm tra và thay đồ gá.
| Mô hình sản xuất | Lựa chọn xử lý điển hình | Thông số năng suất cần cung cấp | Câu hỏi thiết kế chính |
| Lô nhỏ và nhiều loại chi tiết | Móc treo, bàn xoay hoặc xe đẩy | Số chi tiết và số lô mỗi ca | Có thể thay đồ gá và công thức nhanh đến mức nào |
| Các lô hàng lớn lặp lại | Băng tang quay bằng cao su hoặc kim loại | Khối lượng lô và số chu kỳ mỗi giờ | Mọi chi tiết có thể quay mà không bị hư hại hay kẹt không |
| Tấm hoặc thanh định hình liên tục | Băng tải con lăn | Tốc độ dây chuyền, khoảng cách và tấn mỗi giờ | Vị trí bánh phun có bao phủ toàn bộ mặt cắt không |
| Dây chuyền sản xuất treo | Băng tải trên cao | Bước móc treo và tốc độ dây chuyền | Các công đoạn xếp tải và hạ nguồn có thể đồng bộ không |
Ghi điều kiện bề mặt yêu cầu vào đặc tính kỹ thuật. Với thép phủ, yêu cầu có thể bao gồm cấp độ sạch ngoại quan như Sa 2.5 và dải độ nhám phù hợp với hệ phủ. Tiêu chuẩn nghiệm thu, mẫu so sánh, phương pháp đo, tần suất kiểm tra và vị trí kiểm tra cần được thống nhất trước khi chế tạo máy.
Cấp độ sạch và độ nhám có liên quan nhưng khác nhau. Một bề mặt có thể trông sạch mà vẫn có biên dạng không phù hợp cho lớp phủ. Kết quả phụ thuộc vào điều kiện ban đầu, hình dạng và kích cỡ hạt mài, vận tốc va đập, thời gian tiếp xúc và độ bao phủ. Đề nghị nhà cung cấp xử lý các chi tiết đại diện và ghi lại các thiết lập đã dùng trong quá trình thử nghiệm.
Việc rà soát giữa dự án rất hữu ích khi dữ liệu phôi, năng suất và độ hoàn thiện đã được xác định. Ở giai đoạn đó, nhà cung cấp thường có thể thu hẹp lựa chọn xuống một hoặc hai phương án xử lý và đề xuất kế hoạch phun mẫu trước khi bắt đầu công việc bố trí chi tiết.
Đặc tính kỹ thuật mua hàng cần nêu cách đánh giá kết quả, không chỉ cách chế tạo máy. Xác định điều kiện đầu vào, các bề mặt phải kiểm tra, cấp ngoại quan yêu cầu, dải biên dạng nếu có và thời gian chu kỳ tối đa cho phép. Nếu có thể có dầu, sơn, cát, vảy do nhiệt luyện hoặc tạp chất lẫn lộn, hãy mô tả điều kiện bình thường xấu nhất và thống nhất xem nó có nằm trong bài kiểm tra nghiệm thu hay không.
Sử dụng các chi tiết đại diện thay vì một mẫu dễ. Bao gồm chi tiết lớn nhất, chi tiết có vùng khuất sâu nhất và họ chi tiết dễ bị hư hại nhất. Chụp ảnh và dán nhãn các vị trí kiểm tra trước khi thử nghiệm. Nhà cung cấp nên ghi lại loại hạt mài, hỗn hợp vận hành, dòng điện bánh phun, thời gian tiếp xúc, cách bố trí xếp tải và mọi lớp che chắn đã dùng. Những hồ sơ này tạo ra đường cơ sở có thể tái lập cho việc chạy thử nghiệm thu và xử lý sự cố sau này.
Hạt thép tròn có hình dạng bo tròn và thường tạo ra kiểu tác động và biên dạng bề mặt khác so với hạt thép góc. Nhiều quy trình sử dụng hỗn hợp vận hành được kiểm soát thay vì chỉ một cỡ hạt duy nhất. Lựa chọn đúng phụ thuộc vào mức độ nhiễm bẩn, nền vật liệu, độ nhám mục tiêu, bánh phun và bộ phân ly.
Xác nhận rằng vật liệu mài đề xuất tương thích với máy và phôi gia công. Hạt mài quá lớn có thể để lại biên dạng quá thô hoặc tăng nguy cơ va đập. Hạt mài quá mịn có thể làm sạch chậm hoặc bị cuốn vào hệ thống hút bụi. Các chi tiết bằng kim loại không chứa sắt hoặc nhạy cảm với nhiễm bẩn có thể cần quy trình riêng. Bộ phân ly, sàng và thiết bị thu bụi phải được cấu hình phù hợp với vật liệu mài đã chọn.
Công suất động cơ lắp đặt không phải là thước đo đầy đủ cho hiệu quả làm sạch. Người mua nên so sánh lưu lượng hạt mài trên mỗi bánh phun, đường kính và tốc độ bánh phun, kiểu phun, góc bánh phun, khoảng cách đến phôi và thời gian mỗi bề mặt nằm trong vùng phun. Nhiều bánh phun hơn có thể cải thiện độ phủ hoặc tốc độ dây chuyền, nhưng bánh phun nhắm không chính xác sẽ làm tăng tiêu thụ năng lượng và mài mòn mà không giải quyết được các vùng khuất.
Yêu cầu bản vẽ bố trí bánh phun thể hiện các vùng phun dự kiến xung quanh phôi có kích thước lớn nhất và nhỏ nhất. Đối với móc treo quay hoặc bàn xoay, hãy kiểm tra đường quay. Đối với băng tải con lăn, hãy kiểm tra độ phủ phía trên, phía dưới và hai bên. Đối với máy dạng thùng quay, hãy xác nhận rằng cả lô chi tiết quay liên tục và không bị kẹt cầu hoặc tạo thành đống ổn định.
Báo giá đầy đủ nên bao gồm các điều kiện lắp đặt, không chỉ riêng máy chính. Xác nhận thiết bị thu bụi, đường ống gió, công suất quạt, lối tiếp cận bộ lọc và phương thức xả thải. Thiết kế phải phản ánh lượng bụi sinh ra từ chất nhiễm bẩn và lớp phủ bị loại bỏ. Các yêu cầu về môi trường và nơi làm việc tại địa phương có thể làm thay đổi thông số kỹ thuật về lọc hoặc xử lý chất thải.
Tự động hóa phải giải quyết một nhu cầu sản xuất được xác định rõ. Các tùy chọn hữu ích có thể bao gồm xếp và dỡ tải tự động, điều khiển theo công thức, phát hiện chi tiết, đồng bộ băng tải, giám sát dòng điện bánh phun và trao đổi dữ liệu sản xuất. Xác nhận những tín hiệu nào phải kết nối với PLC, MES hoặc hệ thống điều khiển dây chuyền hiện có và ai chịu trách nhiệm thiết kế giao diện.
Kế hoạch nghiệm thu quan trọng không kém hệ thống điều khiển. Xác định các chi tiết đại diện, năng suất, kết quả làm sạch, phương pháp kiểm tra, kiểm tra an toàn và các tài liệu cần thiết cho nghiệm thu tại nhà máy và tại công trường. Yêu cầu bản vẽ điện, tài liệu hướng dẫn, danh mục chi tiết hao mòn và chu kỳ bảo trì bằng ngôn ngữ đã thỏa thuận.
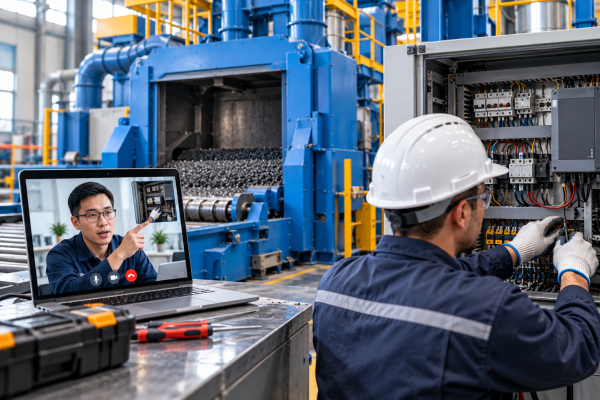
So sánh hỗ trợ sau bán hàng dựa trên bằng chứng cụ thể: phụ tùng dự phòng khuyến nghị cho khởi động, thời gian giao hàng cho các chi tiết hao mòn phổ biến, phương pháp chẩn đoán từ xa, khả năng sẵn có của kỹ thuật viên và phạm vi đào tạo. Tránh dựa vào những cam kết dịch vụ chung chung không được phản ánh trong đề xuất hoặc hợp đồng.
Gửi cùng một bộ thông tin cho tất cả nhà cung cấp trong danh sách rút gọn để các báo giá có thể so sánh được.
Tối thiểu, hãy cung cấp bản vẽ hoặc ảnh chi tiết, vật liệu, phạm vi kích thước và trọng lượng, tình trạng bề mặt hiện tại, lớp hoàn thiện yêu cầu và sản lượng mục tiêu. Cũng cần thông tin về không gian lắp đặt và các tiện ích trước khi có thể lập bố trí đáng tin cậy và ước tính phụ tải kết nối.
Có. Kích thước buồng, phương thức xử lý, bố trí bánh phun, khâu nạp liệu, thu gom bụi, hệ thống điều khiển và giao diện dây chuyền có thể được cấu hình theo ứng dụng. Việc tùy chỉnh nên dựa trên dữ liệu chi tiết gia công và quy trình đã được xác thực thay vì bổ sung tùy chọn không có mục đích xác định.
Sử dụng các chi tiết đại diện đã thống nhất và đo độ sạch bề mặt, độ nhám, độ phủ, thời gian chu kỳ và năng suất. Quá trình kiểm tra cũng nên kiểm tra khóa liên động an toàn, kiểm soát bụi, thu hồi hạt bi, dỡ hàng và bộ tài liệu. Ghi lại các cài đặt của máy để có thể lặp lại kết quả tại nhà máy.
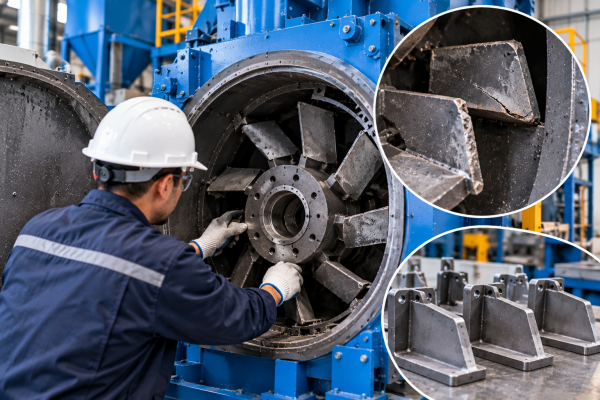
Gói khởi động thường tập trung vào các hạng mục hao mòn cao và quan trọng đối với sản xuất như cánh phun, lồng điều khiển, bánh phun, tấm lót, phớt, rèm chắn, bộ lọc và các bộ phận của hệ thống xử lý. Danh mục chính xác phải phù hợp với model đã chọn, số giờ vận hành dự kiến và thời gian giao hàng tại địa phương.
Tải lên bản vẽ chi tiết gia công của bạn và cung cấp vật liệu, kích thước, trọng lượng, tình trạng bề mặt hiện tại, lớp hoàn thiện yêu cầu và mục tiêu sản xuất. JC Blasting có thể so sánh các phương án xử lý phù hợp, đề xuất thử nghiệm mẫu và chuẩn bị đề xuất cấu hình máy và bố trí nhà xưởng để xem xét kỹ thuật.
Tiếng Anh
Tiếng Hindi
Tiếng Indonesia
Tiếng Nga
Tiếng Tây Ban Nha
Tiếng Thái
Tiếng Việt