Giải pháp Thiết bị & Hệ thống Xử lý Bề mặt Toàn cầu — Từ năm 2002

久昌机械
Yêu cầu báo giá
Giải pháp Thiết bị & Hệ thống Xử lý Bề mặt Toàn cầu — Từ năm 2002
久昌机械
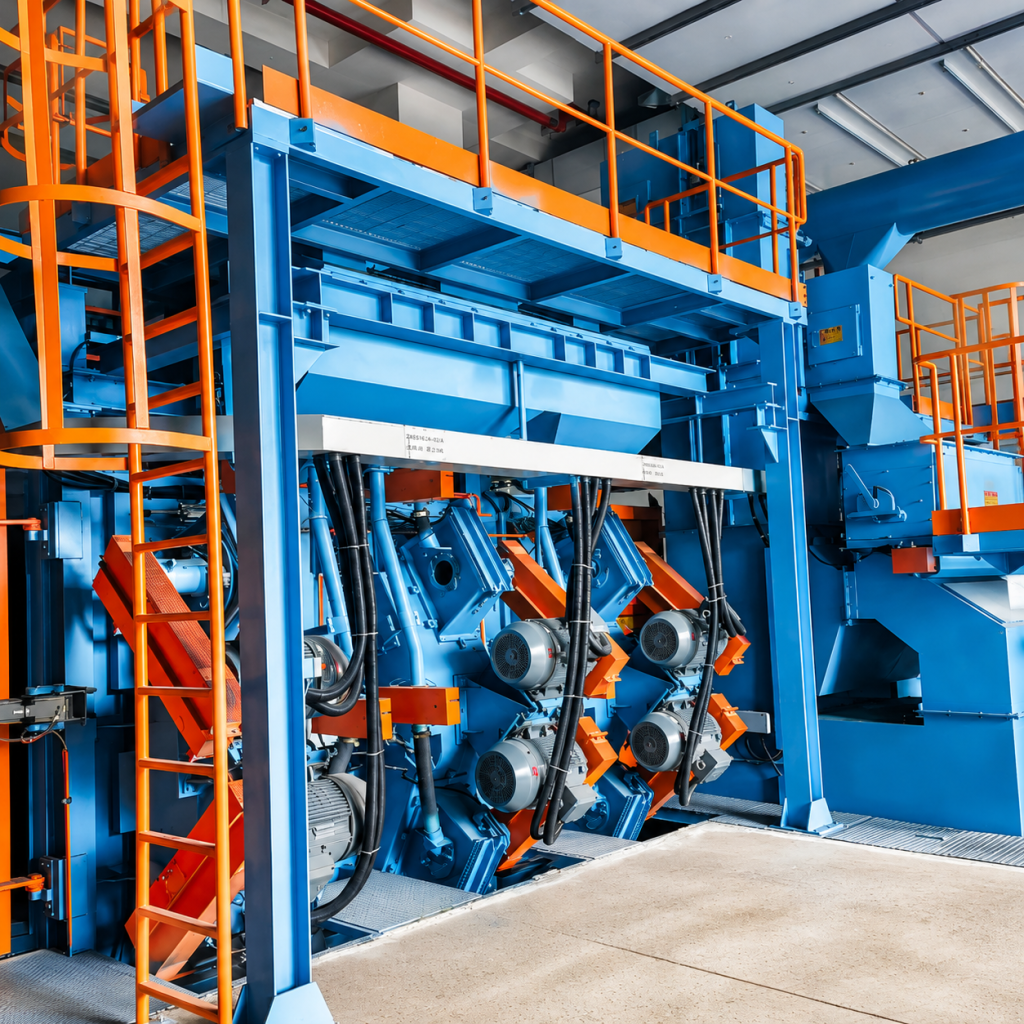
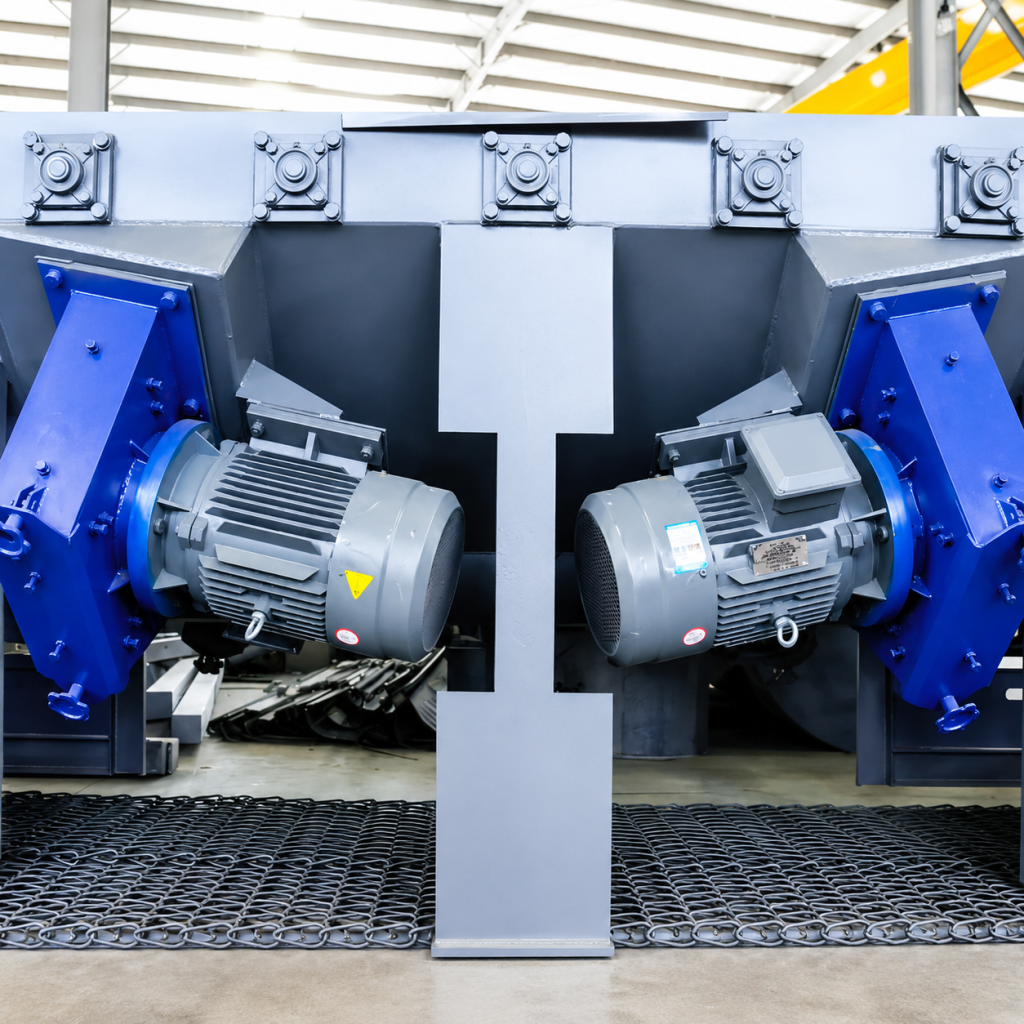
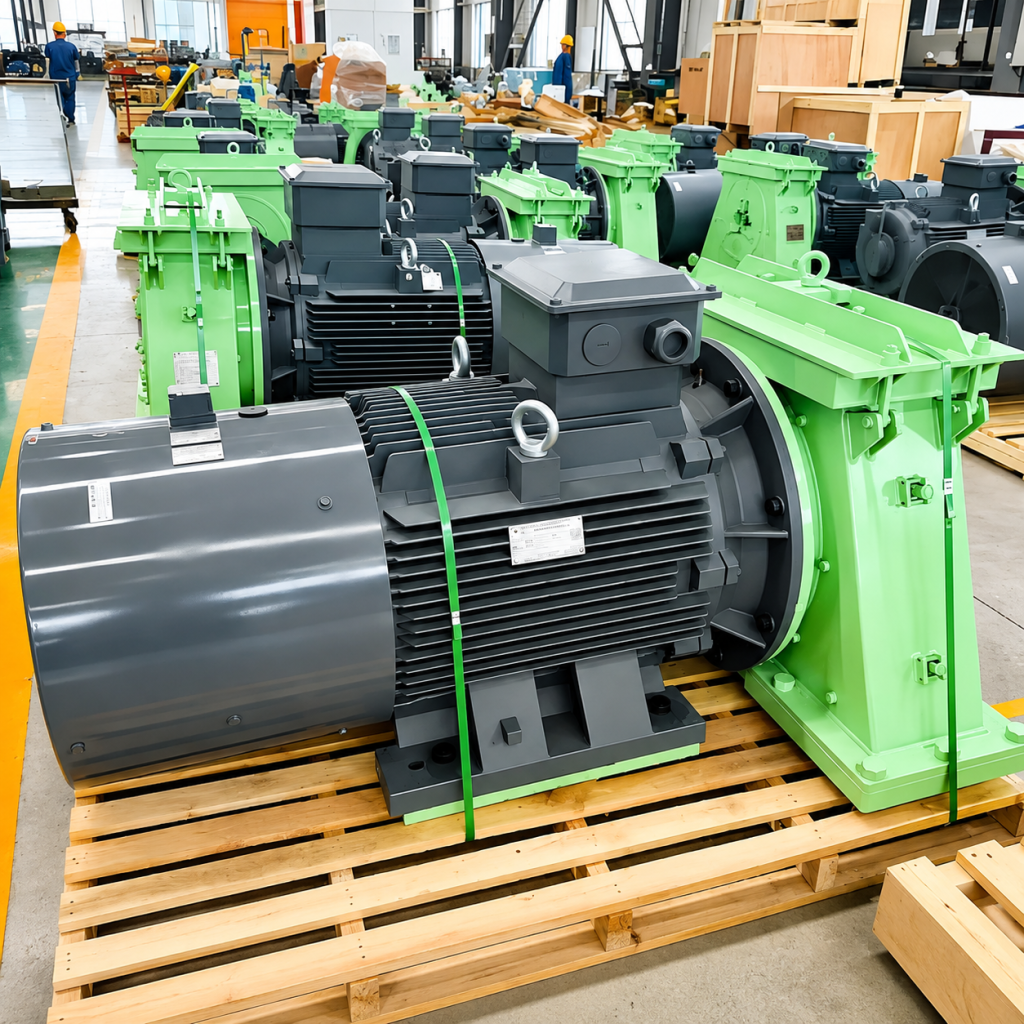
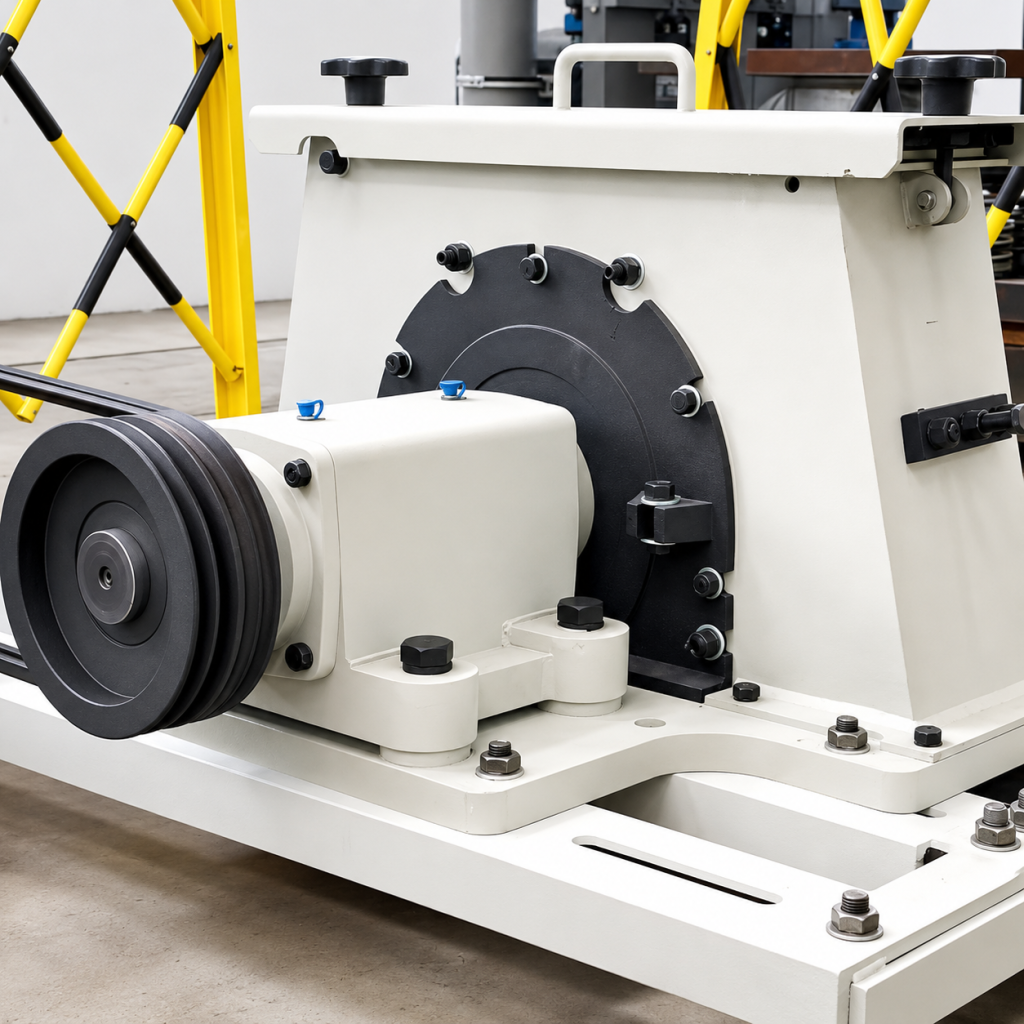
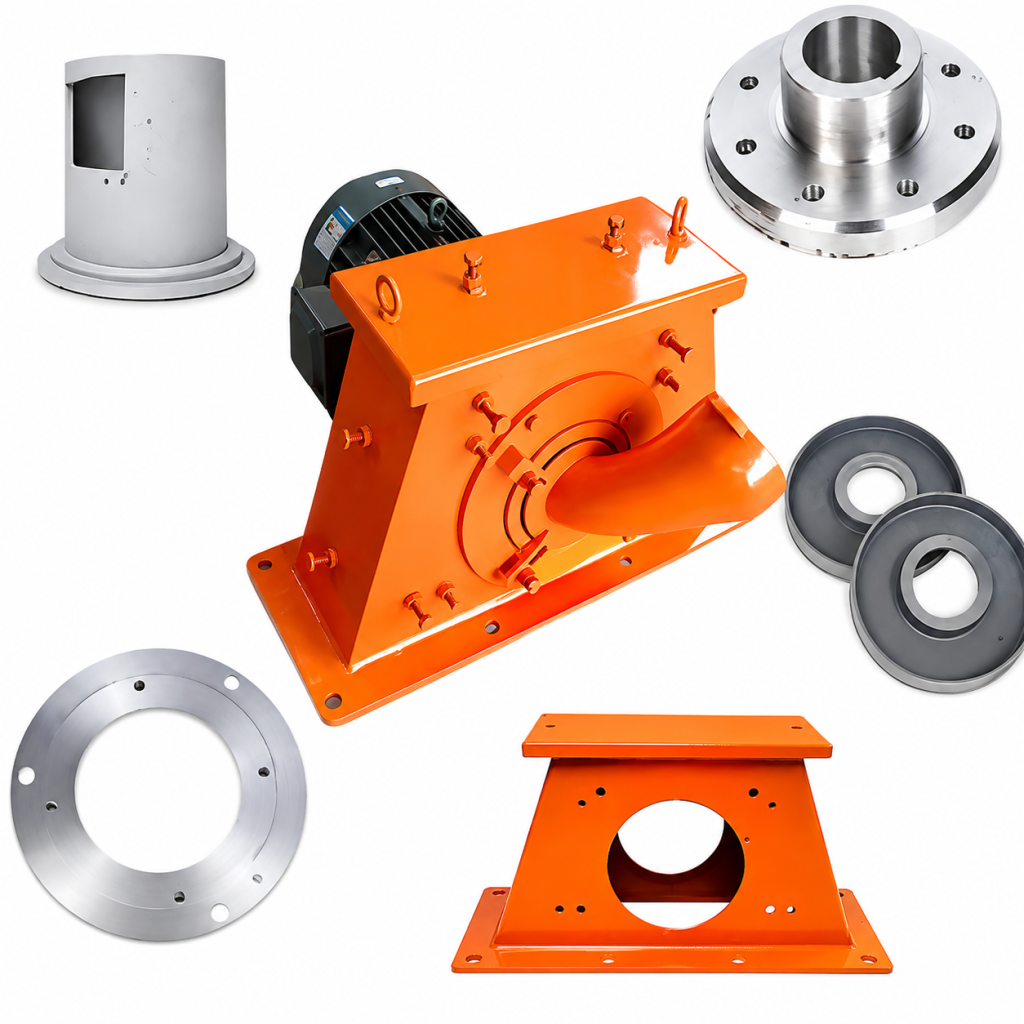
Bộ động lực lõi cho máy phun bi
Bánh phun bi, còn được gọi là đầu phun bi, là bộ động lực lõi của máy phun bi và là cơ cấu chấp hành quan trọng giúp tăng tốc hạt mài lên tốc độ cao.
Kết cấu chính bao gồm cánh bơm, lá cánh, bộ phân phối, lồng điều khiển, trục chính và các phụ tùng chống mài mòn liên quan. Hạt mài chảy theo trọng lực từ phễu vào bộ phân phối. Bộ phân phối quay cùng tốc độ với trục chính và đưa hạt mài vào chuyển động quay. Dưới tác dụng của lực ly tâm, hạt mài bị ép vào mặt trong của lồng điều khiển và thoát ra qua cửa sổ hình chữ nhật của lồng điều khiển.
Sau đó, các lá cánh quay tốc độ cao tiếp nhận hạt mài và tăng tốc chúng ra ngoài theo đường đi của lá cánh. Cuối cùng, hạt mài được phun theo dạng hình quạt lên bề mặt chi tiết với tốc độ 60-80 m/s, đạt được mục đích làm sạch hoặc tăng bền bề mặt. Hiệu suất của bánh phun bi quyết định trực tiếp đến hiệu quả làm sạch, mức tiêu thụ năng lượng và mức độ tận dụng hạt mài của toàn bộ máy.
Hạt mài chảy theo trọng lực từ phễu cấp liệu vào bộ phân phối. Bộ phân phối, quay cùng tốc độ với trục chính, đưa hạt mài vào chuyển động quay. Dưới tác dụng của lực ly tâm, hạt mài bị ép về phía mặt trong của lồng điều khiển. Khi đến cửa sổ hình chữ nhật của lồng điều khiển, hạt mài được ném ra qua cửa sổ, được các lá cánh quay tốc độ cao tiếp nhận, tăng tốc từ trong ra ngoài, và cuối cùng được phun theo dạng hình quạt lên bề mặt chi tiết với tốc độ 60-80 m/s.
Điều chỉnh vị trí cửa sổ lồng điều khiển sẽ thay đổi hướng phun để hạt mài có thể được phun lên chi tiết một cách hiệu quả nhất. Định vị lồng điều khiển không đúng không chỉ làm giảm hiệu quả làm sạch mà còn làm tăng mài mòn tấm lót. Kích thước cửa sổ ảnh hưởng đến góc khuếch tán của hạt mài: cửa sổ lớn hơn tạo góc quạt lớn hơn và độ tập trung làm sạch yếu hơn. Khi độ mài mòn cửa sổ lồng điều khiển vượt quá 13 mm, cần thay thế kịp thời.
Quy trình công nghệ: hạt mài vào phễu -> bộ phân phối tiếp nhận và tăng tốc hạt mài -> lồng điều khiển dẫn hướng và định vị dòng hạt mài -> lá cánh tiếp nhận và tiếp tục tăng tốc hạt mài -> phun tốc độ cao lên chi tiết.
Hiệu quả phun bi cao: Tốc độ cánh bơm đạt 2900 vòng/phút, vận tốc ra của hạt mài là 60-80 m/s, và năng suất phun từ 60 đến 460 kg/phút giúp cải thiện đáng kể hiệu quả làm sạch.
Độ phủ không góc chết: Mô phỏng động ba chiều tối ưu hóa góc và vị trí bánh xe, cho phép phủ đều bề mặt toàn diện và giảm phun rỗng.
Kết cấu nhỏ gọn, dễ bảo trì: Kết cấu ly tâm công xôn hoặc đĩa đơn đơn giản và đáng tin cậy, các chi tiết hao mòn như cánh gạt dễ thay thế.
Vật liệu chống mài mòn cao cấp: Các chi tiết chính được làm từ gang crôm cao hoặc thép hợp kim, mang lại khả năng chống mài mòn và chống ăn mòn tuyệt vời cùng tuổi thọ cao hơn.
Thông số phun có thể điều chỉnh: Góc lồng điều khiển có thể điều chỉnh và kích thước cửa sổ có thể chọn để linh hoạt phù hợp với hướng phun và góc khuếch tán theo hình dạng phôi và yêu cầu làm sạch.
Hiệu quả năng lượng cao: So với phun khí nén, phương pháp phun bánh xe không cần nguồn khí nén, tiêu thụ ít năng lượng hơn, cung cấp lưu lượng hạt lớn hơn và cho sản lượng trên mỗi đơn vị năng lượng cao hơn.
Tận dụng hạt mài cao: Bố trí tối ưu giảm phun rỗng, nâng cao hiệu quả sử dụng hạt mài và giảm chi phí vận hành.
Tương thích cao: Bánh xe có thể kết hợp với nhiều model máy phun bi khác nhau và hỗ trợ bi thép, hạt thép đúc, bi cắt dây và các loại hạt mài khác.
|
Thông số |
Đơn vị |
Q034 |
Q035 |
Q036 |
Q037 |
|
Đường kính cánh bơm |
mm |
đ.kính 360 |
đ.kính 420 |
đ.kính 500 |
đ.kính 600 |
|
Số cánh gạt |
cái |
8 |
8 |
8 |
8 |
|
Tốc độ cánh bơm |
vòng/phút |
2900 |
2900 |
2900 |
2900 |
|
Năng suất phun bi |
kg/phút |
60-120 |
120-180 |
180-260 |
260-360 |
|
Vận tốc phun |
m/s |
60-78 |
60-78 |
60-78 |
60-78 |
|
Công suất động cơ |
kW |
5,5-11 |
11-15 |
15-22 |
22-30 |
|
Cửa sổ lồng điều khiển |
mm |
60 x 80 |
70 x 90 |
80 x 100 |
90 x 110 |
|
Đường kính bộ phân phối |
mm |
đ.kính 80 |
đ.kính 90 |
đ.kính 100 |
đ.kính 115 |
|
Đường kính bi áp dụng |
mm |
0,3-1,7 |
0,3-1,7 |
0,3-2,0 |
0,3-2,0 |
|
Độ dày lớp lót |
mm |
10-15 |
12-18 |
15-20 |
18-25 |
|
Đường kính cửa nạp liệu |
mm |
đ.kính 40 |
đ.kính 45 |
đ.kính 50 |
đ.kính 60 |
|
Tổng trọng lượng |
kg |
khoảng 80 |
khoảng 150 |
khoảng 250 |
khoảng 400 |
Ghi chú: 1. Các thông số trên là giá trị tham khảo cho các model tiêu chuẩn và có thể tùy chỉnh theo yêu cầu của khách hàng. 2. Vận tốc phun là tốc độ tuyến tính tại mép ngoài của cánh gạt. 3. Nên giữ 5%-10% tổng số lượng chi tiết hao mòn làm phụ tùng dự phòng.
Là bộ phận cốt lõi của máy phun bi, bánh xe phun bi được sử dụng rộng rãi với nhiều loại thiết bị, bao gồm máy phun bi kiểu băng tải treo, kiểu tang quay, kiểu cấp liệu xuyên qua, kiểu móc treo, kiểu bàn xoay, kiểu xe đẩy, kiểu băng lưới và máy phun bi bề mặt đường.
Có thể dùng để tẩy gỉ, tẩy vảy, tẩy cát và tăng bền bề mặt cho các chi tiết đúc kim loại, rèn, chi tiết hàn và chi tiết qua xử lý nhiệt. Sản phẩm cũng phù hợp cho tiền xử lý bề mặt trong kết cấu thép, cầu, xe cộ, đóng tàu, thiết bị hóa dầu, vật liệu xây dựng, kim khí và các ngành liên quan.
Các loại hạt mài thường được kết hợp bao gồm bi thép, hạt thép đúc, bi cắt dây, bi thép không gỉ và các loại hạt tương tự.
Các bộ phận chịu mài mòn chính bao gồm cánh bắn, lồng điều khiển, bộ phân phối và các tấm lót như tấm trên, tấm bên và tấm đầu. Cánh bắn là bộ phận chịu mài mòn được thay thế thường xuyên nhất và nên được kiểm tra hoặc thay thế sau 500-800 giờ vận hành. Lồng điều khiển nên được thay thế khi độ mài mòn cửa sổ vượt quá 13 mm. Bộ phân phối nên được kiểm tra hoặc thay thế sau 1000-1500 giờ vận hành. Nên dự trữ phụ tùng thay thế từ 5%-10%.
Vị trí lồng điều khiển quyết định hướng phun của hạt mài. Để điều chỉnh, hãy nới lỏng các bu lông cố định, xoay lồng điều khiển cho đến khi cửa sổ thẳng hàng với khu vực chi tiết gia công, sau đó siết chặt bu lông. Hướng phun bắn sai gây ra phun rỗng, giảm hiệu quả làm sạch và làm tấm lót mài mòn nhanh hơn. Cửa sổ lồng điều khiển cần được kiểm tra thường xuyên và thay thế khi độ mài mòn vượt quá 13 mm.
Các loại cánh bắn phổ biến bao gồm cánh thẳng phẳng, cánh cong về phía trước và cánh cong về phía sau. Cánh thẳng phẳng đơn giản và tiết kiệm. Cánh cong về phía trước cho khả năng tăng tốc mạnh hơn và hiệu quả phun bắn cao hơn. Cánh cong về phía sau có khả năng chống mài mòn tốt hơn. Việc lựa chọn nên xem xét loại hạt mài, vật liệu chi tiết gia công và yêu cầu làm sạch. Gang crôm cao hoặc thép hợp kim thường được sử dụng để nâng cao khả năng chống mài mòn.
Vận tốc ra của hạt mài thường là 60-80 m/s, được đo bằng tốc độ tuyến tính tại mép ngoài cánh bắn. Có thể tăng vận tốc bằng cách nâng tốc độ bánh công tác thông qua biến tần hoặc thay động cơ, tăng đường kính bánh công tác, hoặc chọn cánh cong về phía trước để tăng tốc mạnh hơn. Vận tốc quá cao sẽ làm cánh bắn và tấm lót mài mòn nhanh hơn, vì vậy cần cân nhắc kỹ lưỡng khi thiết lập.
Năng suất phun bắn có quan hệ tỷ lệ thuận với công suất động cơ. Theo tham khảo chung, mỗi 1 kW công suất tương ứng với khoảng 6-8 kg/phút năng suất phun bắn. Ví dụ, động cơ 11 kW tương ứng với khoảng 120-180 kg/phút, trong khi động cơ 15 kW tương ứng với khoảng 180-260 kg/phút. Hiệu suất thực tế còn bị ảnh hưởng bởi đường kính bánh công tác, số lượng cánh bắn, loại hạt mài và các yếu tố khác. Nên sử dụng đường cong hiệu suất của nhà sản xuất để lựa chọn cuối cùng.
Các nguyên nhân phổ biến bao gồm góc lồng điều khiển không đúng, cánh bắn mài mòn nghiêm trọng, cấp hạt mài không ổn định và vị trí chi tiết gia công bị lệch. Để giảm phun rỗng, hãy kiểm tra và điều chỉnh góc lồng điều khiển thường xuyên, thay thế cánh bắn mài mòn kịp thời, giữ hệ thống cấp hạt mài ổn định và đảm bảo vị trí vận chuyển chi tiết gia công chính xác. Mô phỏng động ba chiều có thể tối ưu hóa góc và vị trí bánh bắn.
Việc lựa chọn chủ yếu phụ thuộc vào loại và kích thước chi tiết gia công, sản lượng yêu cầu hàng ngày, loại hạt mài, cấp độ làm sạch mục tiêu và loại thiết bị đi kèm. Nói chung, trước tiên hãy xác định năng suất phun bắn cần thiết, chọn công suất động cơ dựa trên năng suất đó, sau đó chọn đường kính bánh công tác theo không gian lắp đặt hiện có. Chúng tôi cung cấp tư vấn lựa chọn và thiết kế giải pháp miễn phí.
Báo giá thường cần loại và model thiết bị đi kèm, năng suất phun bắn yêu cầu tính bằng kg/phút, loại hạt mài, loại và kích thước chi tiết gia công, giới hạn không gian lắp đặt và điều kiện nguồn điện. Chúng tôi cung cấp tư vấn lựa chọn và hỗ trợ kỹ thuật miễn phí.







Tiếng Anh

Tiếng Hindi

Tiếng Indonesia

Tiếng Nga

Tiếng Tây Ban Nha

Tiếng Thái

Tiếng Việt



















