Giải pháp Thiết bị & Hệ thống Xử lý Bề mặt Toàn cầu — Từ năm 2002

久昌机械
Nhận báo giá
Giải pháp Thiết bị & Hệ thống Xử lý Bề mặt Toàn cầu — Từ năm 2002
久昌机械
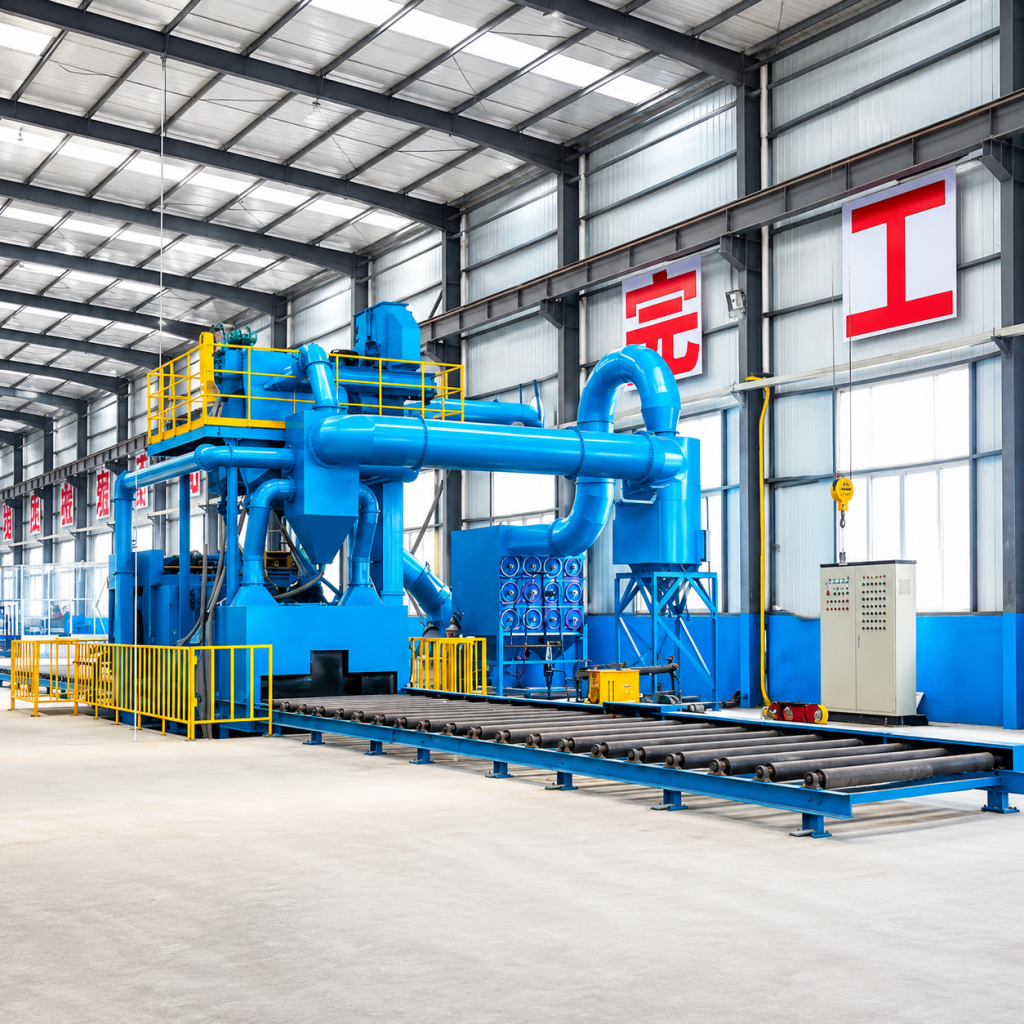
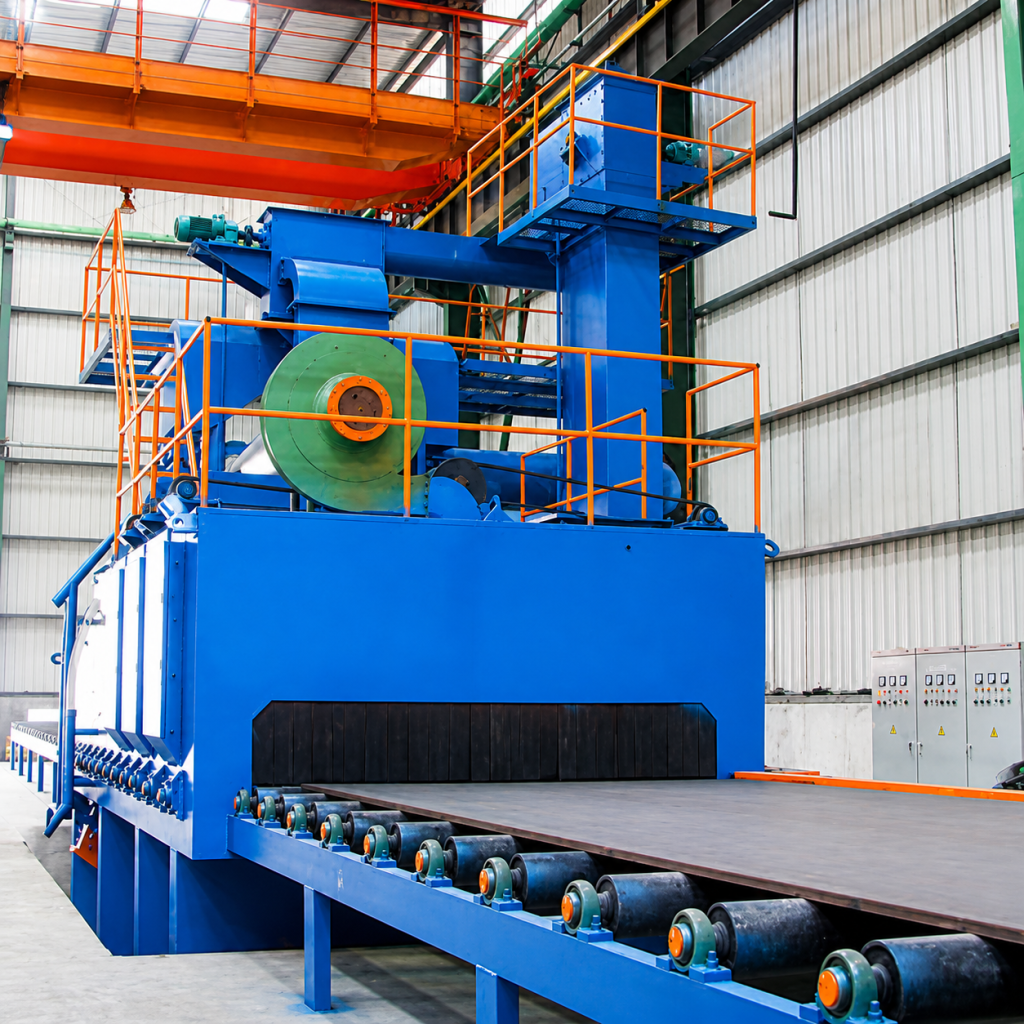
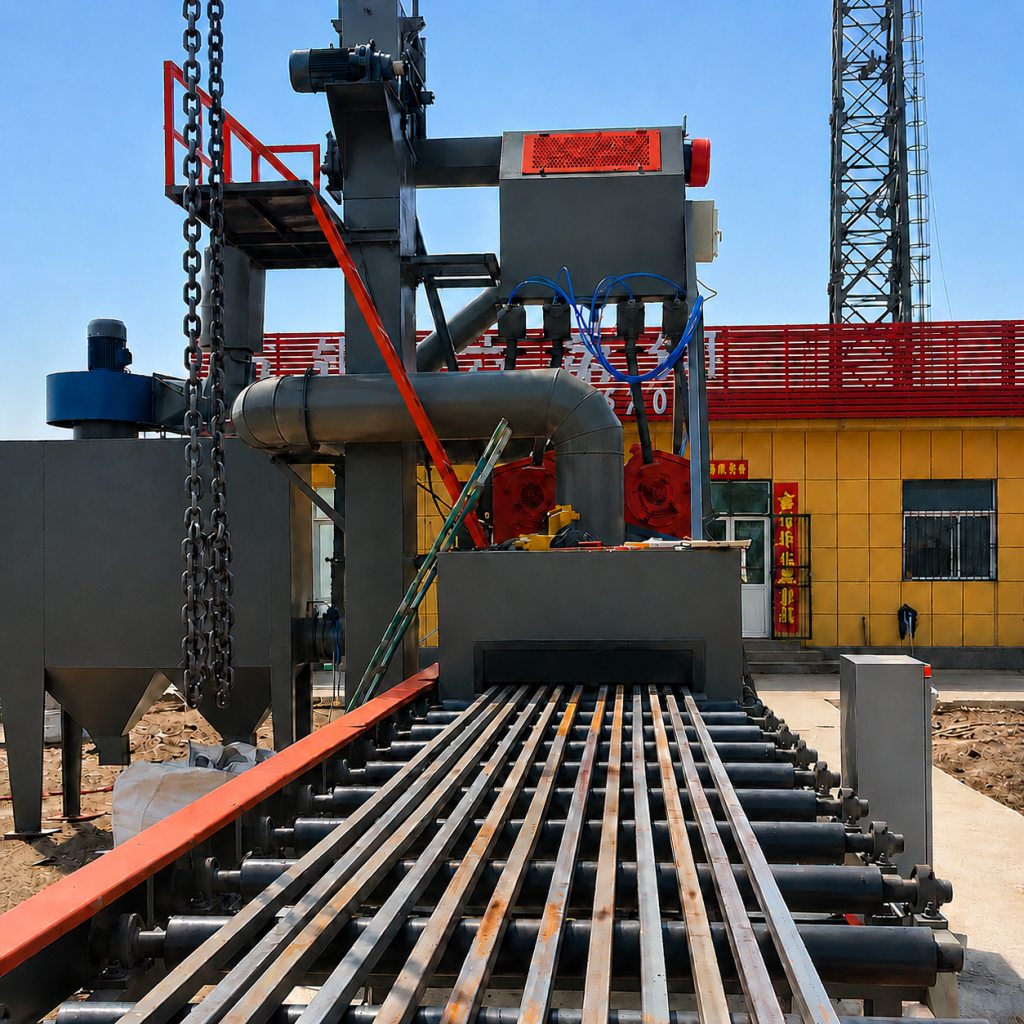
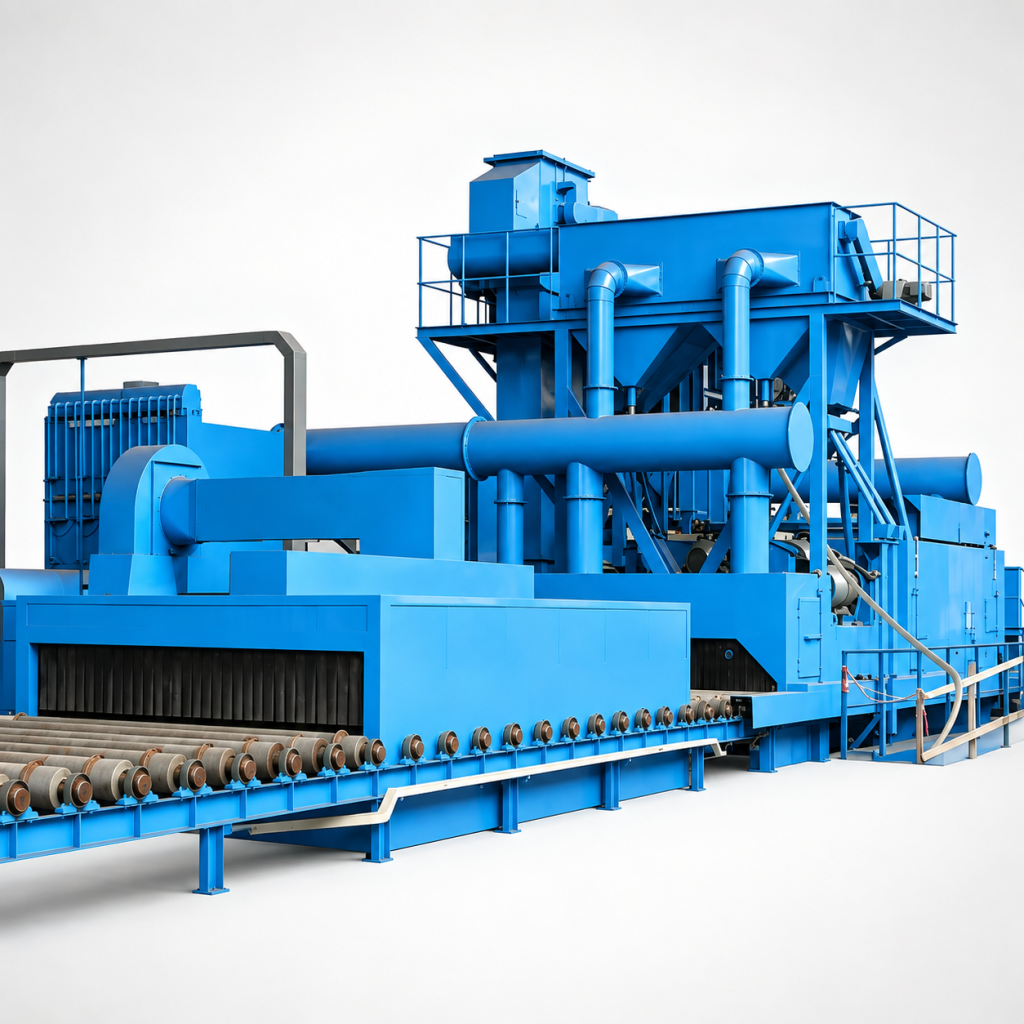
Dây chuyền xử lý bề mặt tự động hoàn toàn cho thép tấm và thép hình · Dòng Q69
Dây chuyền xử lý bề mặt thép tấm con lăn ngang Q69 là một bộ thiết bị hoàn chỉnh chuyên dụng để xử lý liên tục bề mặt thép tấm, thép hình và các cấu kiện kết cấu thép. Phôi được vận chuyển theo phương ngang qua băng tải con lăn điều khiển tần số và trải qua các công đoạn: gia nhiệt sơ bộ (tùy chọn) → phun bi → thổi sạch bi → sơn tự động (tùy chọn) → sấy khô (tùy chọn), đạt được vận hành liên tục hoàn toàn tự động. Nhiều máy phun bi hiệu suất cao phun bi với tốc độ cao từ các hướng khác nhau, loại bỏ rỉ sét, vảy cán và làm nhám toàn bộ bề mặt phôi. Độ sạch bề mặt sau xử lý đạt cấp Sa2.5 (ISO 8501-1), độ nhám Rz 25–60 μm, cải thiện hiệu quả độ bám dính của lớp phủ.
Thiết bị này được sử dụng rộng rãi trong đóng tàu (tiêu chuẩn PSPC), công trình cầu, máy xây dựng, đầu máy toa xe, hóa dầu, kết cấu thép xây dựng, thiết bị năng lượng gió và các ngành công nghiệp khác. Đây là thiết bị hỗ trợ tiêu chuẩn để loại bỏ rỉ sét bề mặt và sơn lót trước khi cắt thép.
Băng tải con lăn thép điều chỉnh tốc độ đưa thép tấm/thép hình vào buồng phun bi kín. Nhiều máy phun bi hiệu suất cao phun bi với tốc độ cao từ trên xuống, dưới lên và cả hai bên theo góc mô phỏng ba chiều, liên tục va đập lên bề mặt phôi, nhanh chóng loại bỏ vảy cán và rỉ sét. Bi được thu gom bằng vít tải dọc/ngang ở đáy buồng, sau đó chuyển đến gầu tải, nâng lên bộ tách khí. Sau khi tách, bi thép sạch được tái chế; bụi và bi vỡ được lọc bằng hệ thống lọc hộp lọc/túi vải xung khí trước khi thải ra ngoài đạt tiêu chuẩn.
Dây chuyền xử lý hoàn chỉnh (cấu hình tùy chọn) bao gồm:
Khu vực gia nhiệt sơ bộ: Sưởi bằng gas hoặc điện để nâng nhiệt độ bề mặt thép tấm trên điểm sương, ngăn ngừa rỉ sét tái xuất hiện sau khi phun bi (cần thiết cho tiêu chuẩn PSPC hàng hải);
Khu vực phun bi: Nhiều máy phun bi được bố trí theo không gian ba chiều, với mô phỏng 3D tối ưu hóa góc phun để đảm bảo không có điểm mù;
Khu vực thổi sạch: Dao khí áp suất cao để loại bỏ bi còn sót lại, ngăn không cho bi lẫn vào các trạm sơn tiếp theo;
Khu vực sơn tự động: Súng phun áp lực cao không khí hoặc súng phun tự động để phủ lớp sơn lót xưởng;
Khu vực sấy: Sưởi bằng gas/điện để làm khô bề mặt màng sơn nhanh chóng, tạo điều kiện cho việc xếp chồng và lưu kho tiếp theo.
Quy trình tiêu chuẩn:
Nạp liệu → Gia nhiệt (tùy chọn) → Phun bi → Thổi khí → Sơn (tùy chọn) → Sấy (tùy chọn) → Dỡ liệu
Máy phun bi sử dụng kết cấu truyền động trực tiếp hiệu suất cao, động cơ truyền động trực tiếp, không có bộ truyền đai. Bánh công tác được cân bằng động 100% (cấp cân bằng động G6.3) để đảm bảo độ rung ≤4,5 mm/s ở tốc độ cao. Cánh quạt, bánh xe phân phối bi, ống dẫn hướng và tấm bảo vệ đều được làm bằng gang chống mài mòn hợp kim cao crôm, thành phần hóa học tuân theo tiêu chuẩn ASTM A532, độ cứng ≥58 HRC, tuổi thọ tiêu chuẩn của cánh quạt là 2500–3000 giờ.
Máy phun bi: Loại truyền động trực tiếp hiệu suất cao, bố trí ba chiều ở trên, dưới và hai bên, mô phỏng 3D tối ưu hóa góc phun bi, đảm bảo phủ toàn bộ bề mặt tấm thép;
Con lăn băng tải: Con lăn thép điều chỉnh tốc độ bằng biến tần, bề mặt con lăn được bọc ống lót chống mài mòn hợp kim cao crôm, khả năng chịu tải mạnh, vận hành ổn định;
Hệ thống gia nhiệt (tùy chọn): Sưởi bằng gas hoặc điện, độ chính xác điều khiển nhiệt độ ±5℃, đảm bảo nhiệt độ bề mặt tấm thép cao hơn điểm sương ít nhất 3℃ (tiêu chuẩn PSPC);
Hệ thống sơn (tùy chọn): Phun áp lực cao không khí hoặc súng phun tự động qua lại, độ dày màng sơn đồng đều, tương thích với sơn lót giàu kẽm epoxy, sơn lót silicat kẽm vô cơ, v.v.;
Hệ thống sấy (tùy chọn): Tuần hoàn khí nóng sưởi bằng gas/điện, độ chính xác điều khiển nhiệt độ ±10℃, nhiệt độ sấy có thể điều chỉnh từ 40–80℃;
Hệ thống tuần hoàn vật liệu phun bi: Thu hồi trục vít đáy + gầu nâng + phân ly khí, hiệu suất phân ly ≥99%;
Hệ thống hút bụi: Bộ lọc bụi dạng hộp mực xung tiêu chuẩn (tùy chọn lọc túi vải), lượng phát thải bụi có thể kiểm soát ở mức <5 mg/m³;
Hệ thống điện: Điều khiển PLC (Siemens/Mitsubishi tùy chọn), vận hành bằng màn hình cảm ứng, hỗ trợ chế độ tự động/thủ công, tự động khởi động và dừng máy phun bi bằng cảm biến cổng, tùy chọn mô-đun giám sát từ xa.
Yêu cầu về địa điểm lắp đặt:
Loại Q6910 (máy phun bi đơn): Diện tích chiếm chỗ khoảng 18 m × 5 m, chiều cao nhà xưởng ≥ 7 m;
Loại Q6930 (dây chuyền xử lý bề mặt hoàn chỉnh): Diện tích chiếm chỗ khoảng 60 m × 8 m (bao gồm gia nhiệt, phun bi, sơn và sấy), chiều cao nhà xưởng ≥ 8 m;
Loại Q6950 (dây chuyền xử lý bề mặt hoàn chỉnh): Diện tích chiếm chỗ khoảng 80 m × 10 m, chiều cao nhà xưởng ≥ 9 m;
Phải chừa không gian để xếp chồng và xử lý tấm thép, khuyến nghị ≥ 5 m mỗi bên;
Độ phẳng của móng bê tông ≤ 3 mm/m, nền móng băng tải con lăn yêu cầu bu lông neo và ray được chôn sẵn;
Nguồn điện: 380V/3Ph/50Hz (hoặc tùy chỉnh theo lưới điện của khách hàng), yêu cầu tổng công suất thiết bị + biên độ 20%;
Nguồn khí: Khí nén 0,5–0,7 MPa (dùng cho sơn và thổi khí). Các điểm bảo trì
Hàng ngày: Kiểm tra âm thanh vận hành, độ rung và dòng điện của máy phun bi; kiểm tra độ trơn tru của băng tải con lăn; kiểm tra độ nhạy của cảm biến cổng;
Hàng tuần: Kiểm tra độ mài mòn của các bộ phận dễ hỏng (cánh quạt, tấm bảo vệ) và bổ sung mỡ bôi trơn; kiểm tra độ căng của đai/xích gầu nâng;
Mỗi 3–6 tháng: Tiến hành kiểm tra toàn diện độ mài mòn của tấm bảo vệ buồng phun bi và ống lót chống mài mòn của băng tải con lăn; kiểm tra vị trí cửa sổ ống dẫn hướng của máy phun bi; kiểm tra chênh lệch áp suất của hộp mực/túi lọc bụi;
Tiêu chuẩn thay thế cánh quạt: Thay cánh quạt khi độ mài mòn >5 mm hoặc xuất hiện vết nứt để đảm bảo tốc độ phun bi không giảm;
Kiểm tra băng tải con lăn: Kiểm tra khe hở ổ trục con lăn và độ dày ống lót chống mài mòn; thay thế kịp thời nếu độ mài mòn vượt quá 50% để tránh trầy xước hoặc lệch tấm thép.
Công ty Cổ phần Cơ khí Jiuchang có quyền xuất nhập khẩu độc lập, cung cấp nhiều điều kiện thương mại như FOB/CIF/DDP, hỗ trợ thanh toán bằng thư tín dụng, chuyển khoản và thanh toán theo tiến độ. Dịch vụ lắp đặt tại nước ngoài bao gồm mô hình ba cấp: giám sát kỹ thuật từ xa, hướng dẫn lắp đặt tại hiện trường và dự án chìa khóa trao tay. Phản hồi toàn cầu 24/7: hơn 80% sự cố thông thường có thể được xử lý trong vòng 4 giờ thông qua chẩn đoán từ xa; kỹ sư địa phương có mặt tại hiện trường trong vòng 48 giờ. Phụ tùng thường dùng từ kho hàng tại thị trường trọng điểm được giao trong vòng 48 giờ.
| Mã máy | Đơn vị | Q698 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
| Chiều rộng làm sạch hiệu quả | mm | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Kích thước cửa buồng | mm | 1200×400 | 1200×400 | 2000×400 | 2500×800 | 3000×800 | 4000×400 |
| Chiều dài làm sạch phôi | mm | 1200-6000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| Tốc độ băng tải con lăn (biến tần) | m/phút | 0.5-4 | 0.5-5 | 0.5-4 | 0.5-4.5 | 0.5-4 | 2-8 |
| Độ dày thép tấm làm sạch | mm | 3-60 | 1.5-60 | 3-60 | 3-60 | 3-110 | 4.5-100 |
| Thông số thép hình áp dụng | ≤20#<≤16# | ≤20#<≤16# | ≤20#<≤16# | 60×8-300×1000 | 60×8-300×1000 | 60×8-300×1000 | |
| Công suất phun bi | kg/phút | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| Lượng bi ban đầu | kg | 3000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Chiều rộng điều chỉnh bàn chải con lăn (cào) | mm | 200 | 350 | 450 | 600 | 850 | 900 |
| Lưu lượng gió | m³/h | 17560 | 19000 | 19550 | 27758 | 28850 | 38000 |
| Kích thước tổng thể | mm | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×7500 | 31200×8070×7758 | 44042×6385×11117 | 45000×7830×11400 |
| Độ sâu dưới mặt đất | mm | 1616 | 2257 | 2800 | 2353 | 2800 | 4317 |
| Tổng công suất (không bao gồm máy hút bụi) | kW | 78.3 | 113.5 | 156.6 | 224.55 | 204.5 | 293.6 |
| Tổng trọng lượng máy | t | 20.4 | 33 | 41 | 53.2 | 71.8 | 75 |
Phù hợp để loại bỏ rỉ sét bề mặt và xử lý trước các loại vật liệu thép, bao gồm thép tấm, thép chữ H, thép chữ I, thép góc, thép kênh, ống thép và các cấu kiện kết cấu thép. Được sử dụng rộng rãi trong đóng tàu (đáp ứng tiêu chuẩn sơn PSPC), kỹ thuật cầu, máy xây dựng, sản xuất ô tô, đầu máy toa xe, hóa dầu, xây dựng kết cấu thép và ngành thiết bị năng lượng gió.
Ứng dụng điển hình: Xử lý trước các tấm thép tàu biển, loại bỏ rỉ sét cho tấm hộp dầm cầu, xử lý trước các bộ phận kết cấu máy xây dựng trước khi sơn và xử lý trước thép tấm tháp gió.
Các trường hợp không phù hợp: Các bộ phận cong hoặc có hình dạng bất thường (khuyến nghị sử dụng loại móc treo Q37 hoặc loại xe đẩy Q76); tấm quá dày (>200 mm, yêu cầu băng tải con lăn hạng nặng tùy chỉnh và máy phun bi công suất cao).
Nó chủ yếu được sử dụng để loại bỏ rỉ sét bề mặt, loại bỏ vảy cán và phủ sơn lót cho thép tấm, thép hình và các cấu kiện kết cấu thép trước khi gia công. Đây là thiết bị hỗ trợ tiêu chuẩn cho xử lý thép trong các ngành như đóng tàu (tiêu chuẩn PSPC), cầu, máy xây dựng và kết cấu thép. Nó có thể cải thiện hiệu quả độ bám dính của lớp phủ tiếp theo và kéo dài khả năng chống ăn mòn của phôi.
Hai chữ số cuối trong mã model biểu thị chiều rộng tối đa của phôi mà thiết bị có thể xử lý (đơn vị: decimet). Ví dụ: Q6910 có thể xử lý chiều rộng tối đa 1000 mm, Q6920 có thể xử lý 2000 mm và Q6950 có thể xử lý 5000 mm. Model càng lớn thì càng có nhiều máy phun bi, khả năng xử lý càng mạnh và công suất lắp đặt càng cao. Phạm vi độ dày tấm tiêu chuẩn cho tất cả các model là 6–60 mm; tấm quá dày có thể được tùy chỉnh.
Có. Dòng Q69 có thể được cấu hình linh hoạt theo nhu cầu của người dùng. Khách hàng có thể mua riêng cụm phun bi hoặc chọn một dây chuyền xử lý bề mặt hoàn chỉnh tích hợp gia nhiệt, phun bi, sơn và sấy khô. Khách hàng đã có thiết bị sơn hoặc sấy khô có thể chỉ mua máy phun bi; kích thước kết nối sẽ được điều chỉnh theo yêu cầu tại hiện trường.
Năng suất xử lý được tính dựa trên chiều rộng dây chuyền, tốc độ băng tải, độ dày tấm thép, cấp độ gỉ ban đầu và mức độ sạch bề mặt yêu cầu. Tham khảo: một dây chuyền tiêu chuẩn cho thép tấm trung bình thường được cấu hình với tốc độ 1-5 m/phút; sản lượng thực tế (m²/h) = chiều rộng dây chuyền × tốc độ băng tải × 60. Chúng tôi xác nhận công suất và tốc độ của cụm phun bi sau khi xem xét kích thước tấm và cấp độ Sa mục tiêu của bạn.
Trong điều kiện vận hành tiêu chuẩn, độ sạch bề mặt có thể đạt Sa2.5 (ISO 8501-1), với độ nhám Rz 25–60 μm. Để đáp ứng tiêu chuẩn PSPC hàng hải hoặc cao hơn (Sa3), có thể đạt được bằng cách tăng số lượng cụm phun bi, giảm tốc độ băng tải hoặc sử dụng hạt mài mịn hơn.
Sau khi nền móng, tiện ích và đường tiếp cận thiết bị sẵn sàng, một dây chuyền xử lý bề mặt băng tải con lăn tiêu chuẩn thường cần khoảng 20-35 ngày làm việc cho lắp đặt cơ khí, đi dây điện, chạy thử khô và nghiệm thu quy trình. Các dây chuyền lớn, hàn tại hiện trường, hệ thống ống dẫn thu bụi hoặc vận hành thử ở nước ngoài có thể kéo dài tiến độ; chúng tôi cung cấp kế hoạch lắp đặt theo giai đoạn trước khi giao hàng.
Các bộ phận dễ hỏng chính bao gồm cánh quạt phun bi, bánh xe phân phối bi, ống dẫn hướng, tấm bảo vệ buồng phun và ống lót con lăn.
Cánh quạt gang hợp kim crom cao: Điều kiện vận hành tiêu chuẩn 2500–3000 giờ;
Tấm lót buồng phun: 3000–8000 giờ;
• Ống lót con lăn: 4000–6000 giờ.
Chúng tôi cung cấp danh sách phụ tùng tiêu chuẩn và dịch vụ phân phối, lưu kho phụ tùng toàn cầu.
Có. Chiều rộng, chiều dài thiết bị, số lượng cụm phun bi, tốc độ băng tải, cấu hình gia nhiệt/sơn/sấy khô, v.v., đều có thể được tùy chỉnh theo thông số kỹ thuật của phôi, yêu cầu sản lượng và điều kiện hiện trường của người dùng. Chúng tôi cung cấp dịch vụ chẩn đoán điều kiện vận hành miễn phí, mô phỏng dây chuyền sản xuất và thiết kế giải pháp.
Vui lòng cung cấp: Kích thước phôi tối đa (rộng × dày × dài), loại phôi (thép tấm/thép hình/cấu kiện kết cấu), yêu cầu công suất sản xuất hàng ngày hoặc hàng năm, cấp độ làm sạch mục tiêu (Sa2.5/Sa3), có cần gia nhiệt/sơn/sấy khô không, kích thước nhà xưởng và điều kiện nguồn điện, và tiêu chuẩn khí thải môi trường địa phương (vui lòng nêu rõ nếu cần tuân thủ PSPC). Chúng tôi cung cấp giải pháp kỹ thuật cá nhân hóa và báo giá chính thức.







Tiếng Anh

Tiếng Hindi

Tiếng Indonesia

Tiếng Nga

Tiếng Tây Ban Nha

Tiếng Thái

Tiếng Việt



















