Глобальные решения в области оборудования и систем для обработки поверхностей — с 2002 года
久昌机械
Запросить цену
Глобальные решения в области оборудования и систем для обработки поверхностей — с 2002 года
久昌机械
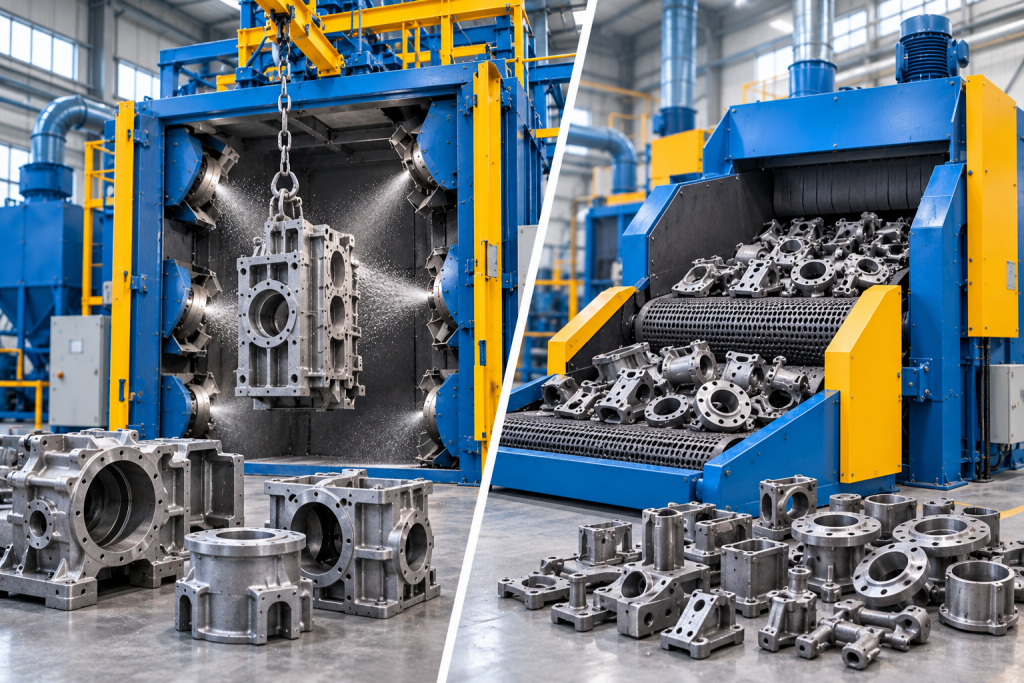
Выбирайте дробеструйную машину подвесного типа, когда детали нужно подвешивать и разделять. Выбирайте барабанную машину, когда мелкие или средние детали можно безопасно обрабатывать вместе партией. Решение обычно зависит от допустимости соударений, геометрии заготовки, массы отдельной детали и способа производства, а не только от требуемой степени очистки.
Обе машины способны улавливать и повторно использовать металлический абразив, автоматизировать цикл очистки и подготавливать металл к окраске или дальнейшей обработке. Их системы перемещения заготовок принципиально различаются. Это различие влияет на загрузку, доступность поверхности, плотность партии, обслуживание и общую стоимость.
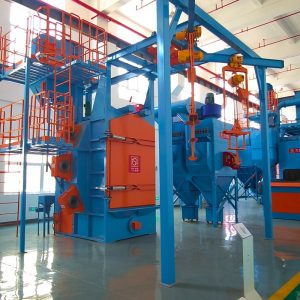
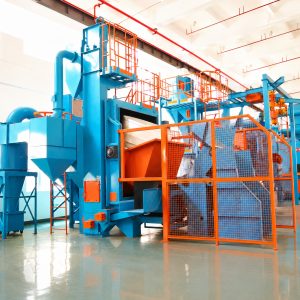
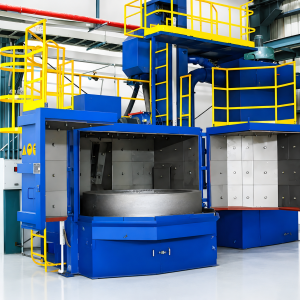
В подвесной машине одна деталь или оснастка с несколькими деталями подвешивается на вращающийся крюк. Загрузка перемещается в дробеструйную камеру, дверь закрывается, и одно или несколько дробемётных колёс направляют абразив из фиксированных положений. Вращение крюка подставляет под поток дроби разные стороны деталей. Одноцепные машины обрабатывают одну загрузку за раз; двухцепные машины могут подготавливать одну загрузку, пока другая очищается.
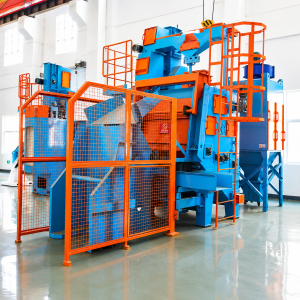
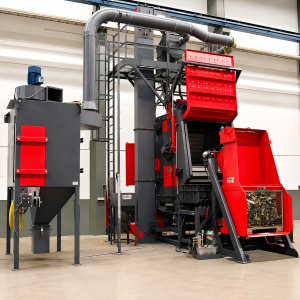
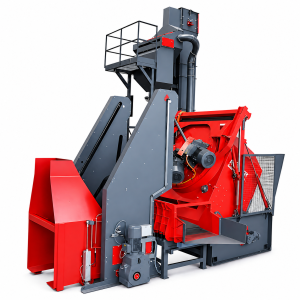
Барабанная машина перемещает партию деталей внутри углублённой ленты. При движении ленты детали перекатываются через поток абразива и открывают новые поверхности. Перфорация или зазоры позволяют отработанному абразиву попадать в систему рециркуляции. Резиновые ленты смягчают нагрузку, а металлические ленты применяются для более тяжёлых или острых деталей.
Поэтому первое решение простое: могут ли заготовки перекатываться и соприкасаться друг с другом без недопустимых повреждений? Если нет, подвесной или другой способ раздельной обработки обычно безопаснее.
Подвесные машины подходят для средних и крупных отливок, поковок, сварных рам, термообработанных деталей и нерегулярных компонентов с точками подвеса. Они также полезны, когда деталь имеет выступы, обработанные участки или лицевые поверхности, которые могут быть повреждены в массовой партии. Грузоподъёмность крюка и полезный объём подвеса должны учитывать оснастку и позволять детали вращаться без удара о камеру.
Барабанные машины подходят для более мелких деталей, которые могут свободно перекатываться, например для отдельных отливок, поковок, крепежа, метизов и термообработанных компонентов. Деталь должна соответствовать геометрии ленты и не должна образовывать мосты, сцепляться или захватывать другой компонент. Длинные, плоские, вилкообразные детали или детали в форме гнезда могут создавать нестабильные партии, даже если их масса находится в пределах номинального ограничения.
Внутренние полости остаются сложной задачей для обеих систем. Вращение на подвесе может открывать разные углы, но оснастка или соседние детали могут создавать тени. Галтовка многократно меняет ориентацию, но в глубоких карманах может задерживаться рабочая среда. При тестировании образцов следует включать наиболее трудноочищаемую поверхность, а не только широкую внешнюю грань.
Подвесная система исключает большинство столкновений деталей друг с другом, поскольку каждый компонент подвешен или закреплён. Обычно это более безопасный выбор для тонких стенок, острых обработанных кромок, крупных шестерён, хрупких выступов и деталей с видимой чистовой поверхностью. Контакт всё же возможен, если несколько деталей находятся в неудачно спроектированной оснастке или раскачиваются при вращении.
Галтовочные машины с ленточным конвейером зависят от контролируемого контакта. Резиновая лента смягчает удар о конвейер, но не предотвращает соударение деталей друг с другом. Покупателям следует учитывать твёрдость материала, состояние кромок, массу единицы, высоту падения и степень заполнения партии. При пробном запуске следует проверять вмятины, сколы, деформацию, скругление кромок и изменения размерных характеристик.
Подвесное производство организуется вокруг загрузок и оснастки. Компоновка с одним крюком обеспечивает гибкость для малых партий и разнообразных заготовок. Компоновка с двумя крюками сокращает вспомогательное время, поскольку загрузка и выгрузка могут выполняться вне камеры, пока работает другой крюк. Подвесные конвейерные системы распространяют тот же принцип подвешивания на непрерывное или тактовое производство.
Производство на галтовочной ленте организуется вокруг массы партии и времени цикла. Массовая загрузка может создавать высокую плотность деталей и эффективное использование труда, когда детали однородны и допускают галтовку. Автоматические загрузочные бункеры, реверс ленты и вибрационные разгрузочные конвейеры могут сократить ручные операции. Реальная производительность ограничена тем, насколько хорошо переворачивается партия, а не только заявленной максимальной загрузкой.
Для любой машины рассчитывайте общее время цикла от подготовки загрузки до выгрузки. Подвесная машина может тратить больше времени на строповку и оснастку. Галтовочной ленте может потребоваться сортировка, более бережная загрузка или дополнительное удаление абразива. Лучший выбор — тот, который обеспечивает часовую норму при стабильном, повторяемом потоке материала.
Вращение на подвесе обеспечивает контролируемый доступ вокруг подвешенной детали. Покрытие зависит от угла турбины, скорости вращения, положения оснастки и того, загораживает ли одна деталь другую. Это хорошо работает, когда поставщик может задать повторяемую подвеску и поддерживать расстояние между компонентами.
Галтовка непрерывно меняет ориентацию деталей, что может обеспечить широкий круговой доступ к компактным формам. Стабильность снижается, когда детали слипаются, сцепляются или образуют устойчивый слой. Массу партии, скорость ленты и уровень заполнения следует контролировать как часть рецепта.
Ни один из способов обработки сам по себе не гарантирует определённую степень очистки. Состав абразива, настройки турбин, исходное состояние и экспозиция по-прежнему определяют результат. Проводите репрезентативные испытания и согласуйте точки контроля для поверхностей, наиболее подверженных затенению.
Подвесные машины требуют проверки крюков, подъёмных механизмов, направляющих, приводов вращения, дверей, уплотнений, футеровки камеры и быстроизнашиваемых деталей турбин. Оснастка также требует внимания, поскольку износ или деформация могут изменить ориентацию деталей и покрытие. Системы с двумя крюками добавляют оборудование для обработки, но могут защитить производство от задержек при загрузке.
Галтовочные машины с ленточным конвейером требуют проверки ленты, звеньев или планок, опорных роликов, системы загрузки, футеровки камеры, уплотнений и разгрузочного оборудования. Резиновые ленты могут прорезаться заусенцами или перегруженными деталями. Металлические ленты выдерживают более сильные удары, но создают более жёсткий контакт с деталями. Состояние ленты напрямую влияет на движение партии, а значит, и на результат очистки.
Сравнивайте стоимость на принятую деталь, а не только цену покупки. Учитывайте оснастку, трудозатраты на загрузку, обслуживание ленты или крюков, быстроизнашиваемые детали, вынос абразива, энергопотребление, плановые простои и переделку из-за неполного покрытия или повреждения деталей.
Сначала исключите любой вариант, который не может безопасно обрабатывать деталь. Если компоненты не должны сталкиваться, не могут свободно перекатываться или требуют фиксированной ориентации, начните с концепции подвеса. Если детали компактны, прочны и проверены на галтовку без сцепления, оставьте концепцию галтовочной ленты в сравнении. Такой отбор не позволяет оценкам производительности сделать непригодный способ обработки привлекательным.
Во-вторых, сравните оставшиеся варианты при требуемой часовой производительности. Постройте модель цикла, включающую внешнюю загрузку, подготовку оснастки, время в камере, разгрузку, удаление абразива и контроль. Машина с двумя крюками может скрыть часть времени загрузки, а автоматизированная галтовочная система способна сократить ручной труд. Преимущество зависит от реального потока на предприятии, а не только от номинального времени обработки.
Наконец, проведите показательные испытания и рассчитайте стоимость полного эксплуатационного комплекта. Проверьте охват очистки и повреждения деталей, затем сравните оснастку, автоматизацию, быстроизнашиваемые детали, расход абразива, энергопотребление и сервисную поддержку. Зафиксируйте параметры испытаний и потребуйте, чтобы в коммерческом предложении были указаны все допущения. Это делает выбор между крюковой и галтовочной машиной прослеживаемым и более обоснованным при технической экспертизе.
| Заготовка | Крюковой тип | Галтовочная лента | Основная причина | Проверить перед покупкой |
| Корпус крупного насоса или арматуры | Обычно предпочтительно | Обычно не подходит | Большая масса единицы и неправильная геометрия | Балансировка на крюке и охват полостей |
| Сварная рама | Предпочтительно | Не подходит | Необходимо сохранить форму и раздельное расположение | Затенение оснасткой и зона вращения |
| Средние шестерни | Предпочтительно для защиты кромок | Возможно, если контакт допустим | Допустимость соударений определяет выбор | Повреждение кромок и удержание абразива |
| Крепёж и прочные изделия | Возможно на оснастке | Обычно предпочтительно | Высокая плотность загрузки и свободная галтовка | Сцепление деталей и разгрузка |
| Тонкие или хрупкие отливки | Обычно предпочтительно | Использовать только после испытаний | Соударения деталей могут деформировать или отколоть материал | Минимальная толщина стенки и хрупкие элементы |
| Мелкие алюминиевые детали | Возможно со специальной оснасткой | Возможно с резиновой лентой и испытаниями | Требуется контроль загрязнения и следов | Одобренный абразив и образец отделки |
Крюковая машина, как правило, безопаснее, поскольку детали можно разделить и закрепить. Тонкостенные детали всё равно могут деформироваться при чрезмерной интенсивности обработки или времени воздействия, поэтому настройки турбин и оснастку необходимо проверить.
Допустимая масса зависит от модели и конструкции загрузки. Для крюковых машин указывается нагрузка на крюк и габариты подвешивания. У галтовочных машин есть как максимальная масса одной детали, так и максимальная масса загрузки. Используйте значения, одобренные поставщиком для выбранной модели, и учитывайте оснастку в расчёте.
Компоновка с двумя крюками позволяет загружать или разгружать один крюк, пока другой находится в камере. Это сокращает время без обработки, если предприятие может безопасно и стабильно подготавливать загрузки.
Да. Многие системы могут оснащаться загрузочными бункерами, реверсом ленты и разгрузочными конвейерами. Автоматизацию следует проектировать с учётом риска повреждения деталей, измерения партии, вышестоящей тары и требуемого разделения после разгрузки.
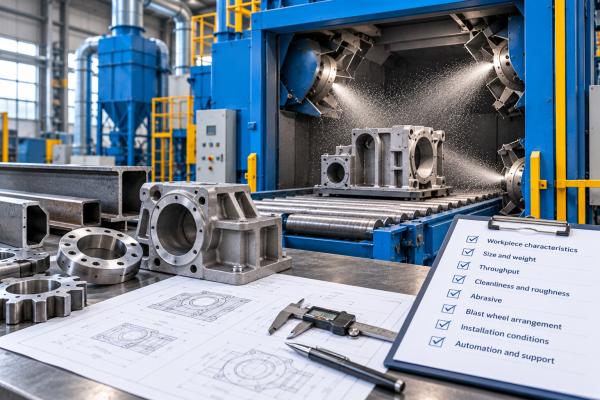
Отправьте в JC Blasting фотографии или чертежи заготовок, массу одной детали, размер партии, требуемую отделку и информацию о том, допустим ли контакт деталей между собой. Инженерная команда сможет сравнить концепции крюковой и галтовочной машин и рекомендовать способ загрузки, пробные испытания и конфигурацию машины для вашей задачи.
English
Hindi
Indonesian
Russian
Spanish
Thai
Vietnamese