Глобальные решения в области оборудования и систем для обработки поверхностей — с 2002 года
久昌机械
Запросить цену
Глобальные решения в области оборудования и систем для обработки поверхностей — с 2002 года
久昌机械
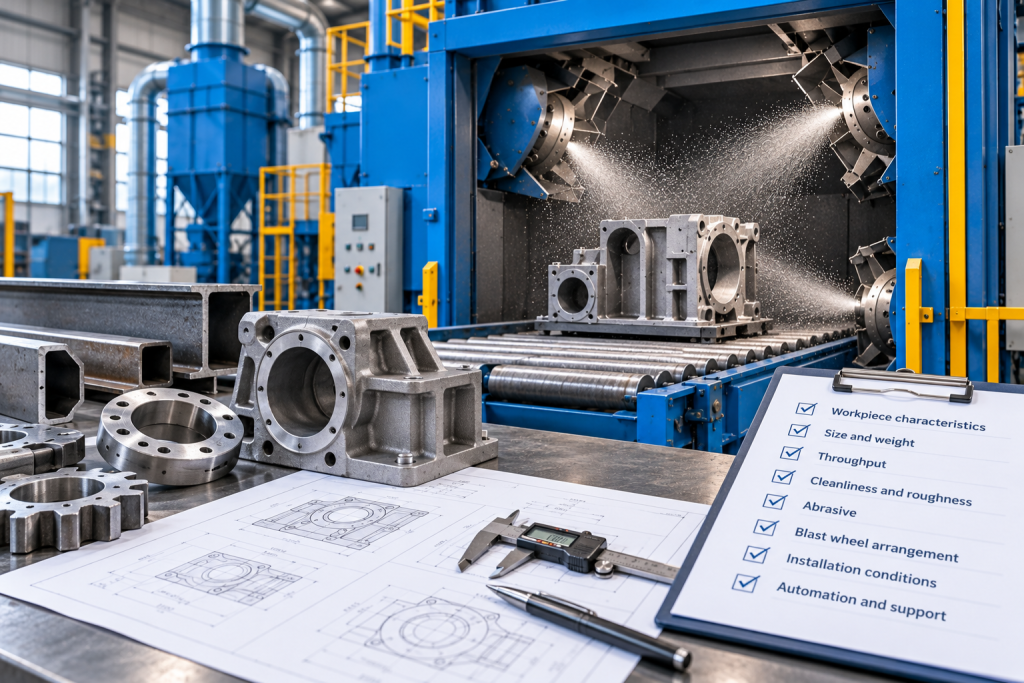
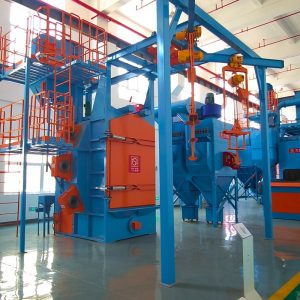
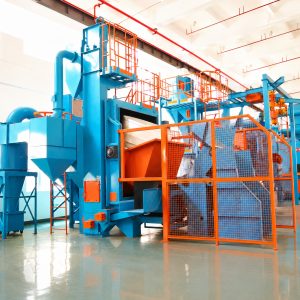
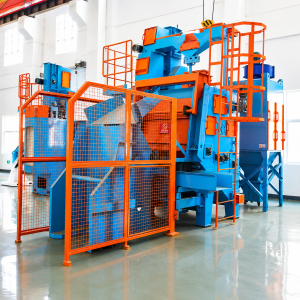
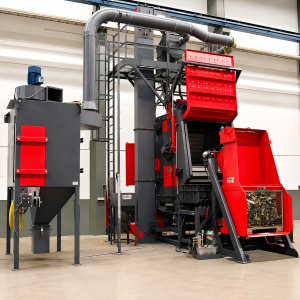
Самый надёжный способ выбрать дробемётную машину — начать с заготовки, требуемого результата обработки поверхности и производственной цели. Названия машин — это уже второй шаг. Подвесная машина, барабанная машина и роликовый конвейер могут удалять ржавчину или окалину, но они по-разному обрабатывают детали и накладывают разные ограничения на покрытие, загрузку, автоматизацию и занимаемую площадь.
Перед запросом коммерческих предложений покупателям следует определить восемь параметров: характеристики заготовки, размеры и масса, производительность, целевая степень чистоты и шероховатость, абразив, схема расположения дробемётных колёс, условия монтажа, а также требуемый уровень автоматизации и поддержки. Тогда поставщик сможет сравнивать концепции машин на одинаковой основе, а не предлагать камеру, которая лишь достаточно велика, чтобы вместить деталь.
Выбор дробемётной машины — это решение в области технологического проектирования. Машина должна перемещать заготовку через эффективную зону воздействия абразива, не повреждая её, не оставляя без обработки критически важные поверхности и не создавая узких мест. Поэтому полезный запрос описывает, что поступает в машину, что должно из неё выйти и как часто повторяется цикл.
Приведённые ниже восемь проверок образуют практическое руководство по покупке. Они также дают отделам закупок единообразную структуру для сравнения предложений от разных поставщиков.
Зафиксируйте основной материал, твёрдость, геометрию и текущее состояние поверхности. Чугунные и стальные отливки, поковки, сварные стальные конструкции и профильный прокат обычно подходят для дробемётных систем с колёсами. Нержавеющая сталь, алюминий и другие цветные детали могут требовать специального абразива и мер по предотвращению загрязнения. Пробная обработка важна, если основа мягкая, чувствительна к размерам или критична с точки зрения внешнего вида.
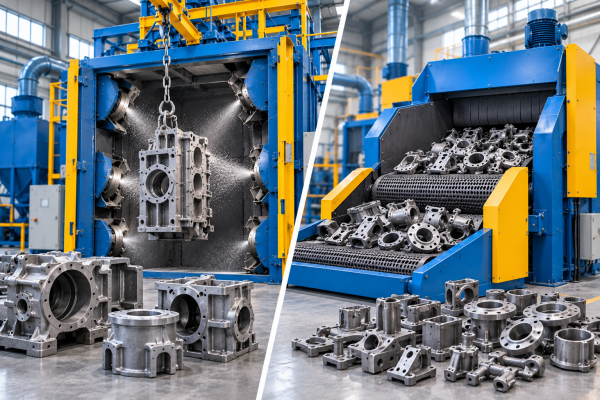
Геометрия определяет, как должна перемещаться деталь. Небольшие прочные компоненты можно обрабатывать в барабане. Крупные детали неправильной формы можно подвешивать на крюк. Листы и профили можно пропускать на роликах. Плоские детали можно вращать на столе. Отметьте внутренние полости, глухие отверстия, глубокие рёбра, обработанные поверхности, резьбу, тонкие стенки и поверхности, которые необходимо защитить от обработки. Эти особенности влияют на охват дробемётной обработкой, удержание абразива и риск деформации.
Укажите максимальные и минимальные значения длины, ширины, высоты и диаметра для каждого планируемого семейства деталей. Включите оснастку, крюки, корзины и зазоры для подъёма. Заготовка, помещающаяся в номинальной камере, всё равно может мешать дробемётным колёсам, двери, уплотнениям или зоне вращения.
Данные по массе должны охватывать самую тяжёлую отдельную деталь и самую тяжёлую практически возможную партию. Для подвесной машины подтвердите нагрузку на крюк и положение центра тяжести. Для барабанной машины подтвердите массу отдельной детали, массу партии и то, будут ли детали свободно перекатываться. Для роликовых конвейеров укажите нагрузку на метр, а также общую массу заготовок. Грузоподъёмность крана, вилочного погрузчика и допустимая нагрузка на пол на предприятии должны соответствовать той же расчётной нагрузке.
Определите производительность в деталях в час, тоннах за смену или скорости линии. Годового объёма недостаточно, поскольку он может скрывать сезонные пики, переналадки и неравномерность номенклатуры. Укажите число смен, рабочие часы, семейства изделий и максимальную потребность, которую должна обеспечивать машина.
Мелкосерийное производство с широкой номенклатурой часто требует гибкого оборудования — подвесного, карусельного или тележечного. Повторяющиеся партии деталей, пригодных для галтовки, могут обрабатываться на резиновой или металлической галтовочной ленте. Стабильный крупносерийный поток может оправдать подвесной или роликовый конвейер. Правильный расчёт учитывает загрузку, перемещение двери, дробемётную обработку, обдув, разгрузку, контроль и смену оснастки.
| Характер производства | Типичный вариант загрузки | Данные по производительности, которые нужно указать | Основной вопрос проектирования |
| Мелкие партии и много типов деталей | Крюк, карусель или тележка | Детали и партии за смену | Как быстро можно менять оснастку и программы |
| Повторяющиеся крупные партии | Резиновая или металлическая галтовочная лента | Масса партии и циклы в час | Может ли каждая деталь перекатываться без повреждений и заклинивания |
| Непрерывные листы или профили | Роликовый конвейер | Скорость линии, зазоры и тонны в час | Перекрывают ли положения колёс всё сечение |
| Подвесная производственная линия | Подвесной конвейер | Шаг подвесок и скорость линии | Могут ли загрузка и последующие операции оставаться синхронизированными |
Внесите требуемое состояние поверхности в техническую спецификацию. Для стали под покрытие требование может включать степень визуальной чистоты, например Sa 2.5, и диапазон шероховатости, подходящий для системы покрытия. Критерий приёмки, эталон сравнения, метод измерения, периодичность контроля и место контроля следует согласовать до изготовления машины.
Степень очистки и шероховатость связаны, но это разные параметры. Поверхность может выглядеть чистой, но иметь неподходящий профиль для покрытия. Результаты зависят от исходного состояния, формы и размера абразива, скорости удара, времени воздействия и степени покрытия. Попросите поставщика обработать представительные детали и зафиксировать настройки, использованные при испытании.
Промежуточный анализ полезен, когда данные по заготовкам, производительность и отделка уже определены. На этом этапе поставщик обычно может сузить выбор до одной-двух концепций загрузки и предложить план пробной дробемётной обработки до начала детальной проработки компоновки.
В закупочной спецификации должно быть указано, как будет оцениваться результат, а не только как будет изготовлена машина. Определите исходное состояние, поверхности, подлежащие контролю, требуемую визуальную степень, диапазон профиля (где применимо) и максимально допустимое время цикла. Если возможны масло, краска, песок, окалина термообработки или смешанные загрязнения, опишите худшее нормальное состояние и согласуйте, входит ли оно в приёмочное испытание.
Используйте представительные детали, а не удобный образец. Включите самую крупную деталь, деталь с наиболее глубокими затенёнными зонами и наиболее чувствительное к повреждениям семейство деталей. Сфотографируйте и обозначьте места контроля до испытания. Поставщик должен зафиксировать тип абразива, рабочий состав, ток колёс, время воздействия, схему загрузки и использованную маскировку. Эти записи создают воспроизводимую базовую линию для пусконаладки и будущего устранения неполадок.
Стальная дробь имеет округлую форму и обычно дает иной характер и профиль удара, чем угловатая стальная крошка. Многие производства используют контролируемую рабочую смесь, а не один размер частиц. Правильный выбор зависит от загрязнений, обрабатываемой поверхности, целевой шероховатости, дробеметного колеса и сепаратора.
Убедитесь, что предлагаемый абразив совместим с машиной и обрабатываемой деталью. Слишком крупный материал может оставить слишком грубый профиль или повысить риск повреждения. Слишком мелкий материал может медленно очищать или уноситься в систему пылеудаления. Детали из цветных металлов или чувствительные к загрязнениям могут требовать отдельного процесса. Сепаратор, сита и пылеуловитель должны быть настроены под выбранный материал.
Установленная мощность двигателей не является полной мерой эффективности очистки. Покупателям следует сравнивать расход абразива на колесо, диаметр и скорость колеса, картину дробеметной обработки, угол колеса, расстояние до детали и время нахождения каждой поверхности в зоне обработки. Большее число колес может улучшить покрытие или скорость линии, но плохо направленные колеса увеличивают энергопотребление и износ, не устраняя теневые зоны.
Запросите схему расположения колес с указанием ожидаемых зон обработки для максимальных и минимальных деталей. Для вращающихся крюков или столов проверьте траекторию вращения. Для роликовых конвейеров проверьте покрытие сверху, снизу и с боков. Для барабанных машин убедитесь, что загрузка непрерывно переворачивается и не зависает и не образует устойчивую кучу.
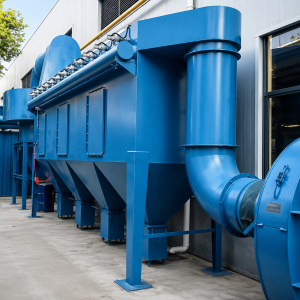
Полное коммерческое предложение должно включать условия монтажа, а не только основную машину. Уточните пылеуловитель, воздуховоды, характеристики вентилятора, доступ к фильтрам и способ выгрузки. Конструкция должна учитывать пыль, образующуюся от удаляемых загрязнений и покрытий. Местные требования к охране труда и окружающей среде могут изменить спецификацию фильтрации или обращения с отходами.
Автоматизация должна решать определенную производственную задачу. Полезные опции могут включать автоматическую загрузку и разгрузку, управление по рецептам, обнаружение деталей, синхронизацию конвейера, контроль тока колес и обмен производственными данными. Уточните, какие сигналы должны подключаться к существующим системам ПЛК, MES или управления линией и кто отвечает за проектирование интерфейса.
План приемки так же важен, как и система управления. Определите представительные детали, производительность, результат очистки, метод контроля, проверки безопасности и документы, необходимые для приемки на заводе и на площадке. Запросите электрические схемы, руководства, перечни быстроизнашиваемых деталей и интервалы обслуживания на согласованном языке.
Сравнивайте послепродажную поддержку по конкретным доказательствам: рекомендуемый комплект запчастей для пусконаладки, сроки поставки распространенных быстроизнашиваемых деталей, метод удаленной диагностики, доступность специалистов и объем обучения. Не полагайтесь на общие обещания сервиса, не отраженные в предложении или договоре.
Отправьте одинаковую информацию всем отобранным поставщикам, чтобы предложения были сопоставимы.
Как минимум, предоставьте чертежи или фотографии деталей, материал, диапазон размеров и массы, текущее состояние поверхности, требуемую отделку и целевую производительность. Также необходимы данные о монтажном пространстве и инженерных коммуникациях, прежде чем можно будет подготовить надёжную компоновку и оценку подключаемой нагрузки.
Да. Размер камеры, способ перемещения деталей, расположение турбин, загрузка, пылеудаление, система управления и интерфейсы линии могут быть настроены под конкретную задачу. Индивидуальная конфигурация должна основываться на проверенных данных о деталях и процессе, а не на добавлении опций без определённой цели.
Используйте согласованные представительные детали и измеряйте чистоту поверхности, шероховатость, степень покрытия, время цикла и производительность. При испытаниях также следует проверить защитные блокировки, пылеудаление, рекуперацию дроби, разгрузку и комплект документации. Зафиксируйте настройки машины, чтобы результат можно было воспроизвести на предприятии.
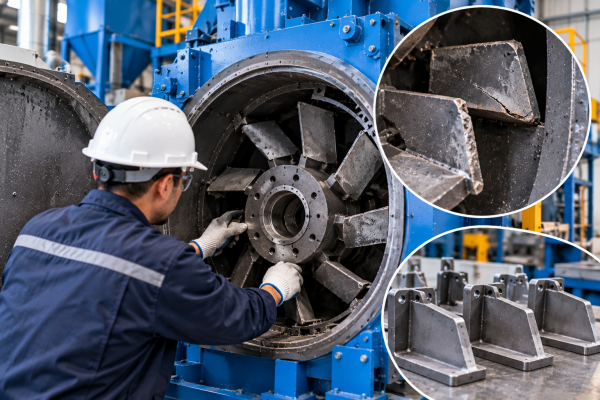
Пусковой комплект обычно включает быстроизнашиваемые и критичные для производства позиции: лопатки, отбойные кожухи, турбинные колёса, футеровку, уплотнения, завесы, фильтры и компоненты системы перемещения деталей. Точный перечень должен соответствовать выбранной модели, ожидаемой наработке и срокам местной поставки.
Загрузите чертежи ваших деталей и укажите материал, размеры, массу, текущее состояние поверхности, требуемую отделку и целевую производительность. JC Blasting подберёт подходящие концепции перемещения деталей, порекомендует пробные испытания и подготовит предложение по конфигурации машины и компоновке участка для технического рассмотрения.
Английский
Хинди
Индонезийский
Русский
Испанский
Тайский
Вьетнамский