Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года

久昌机械
Получить предложение
Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года
久昌机械
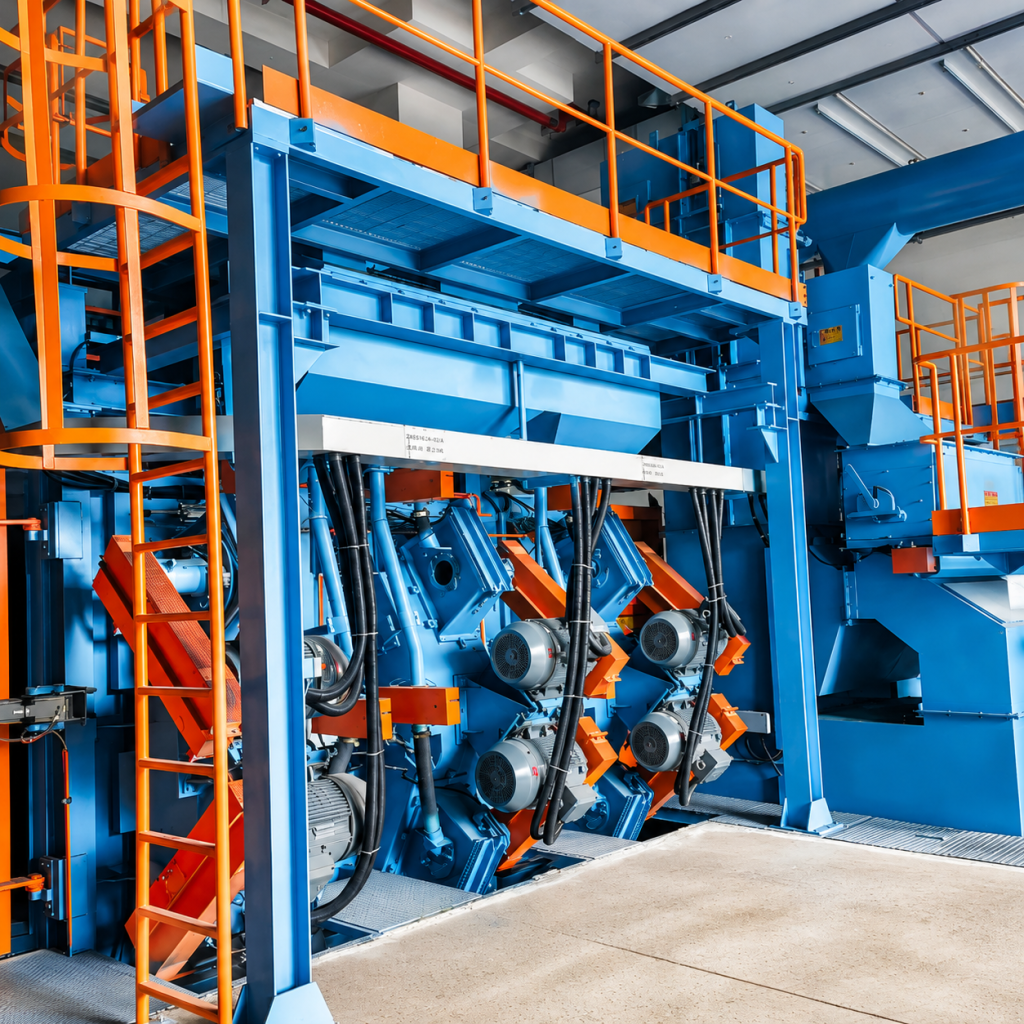
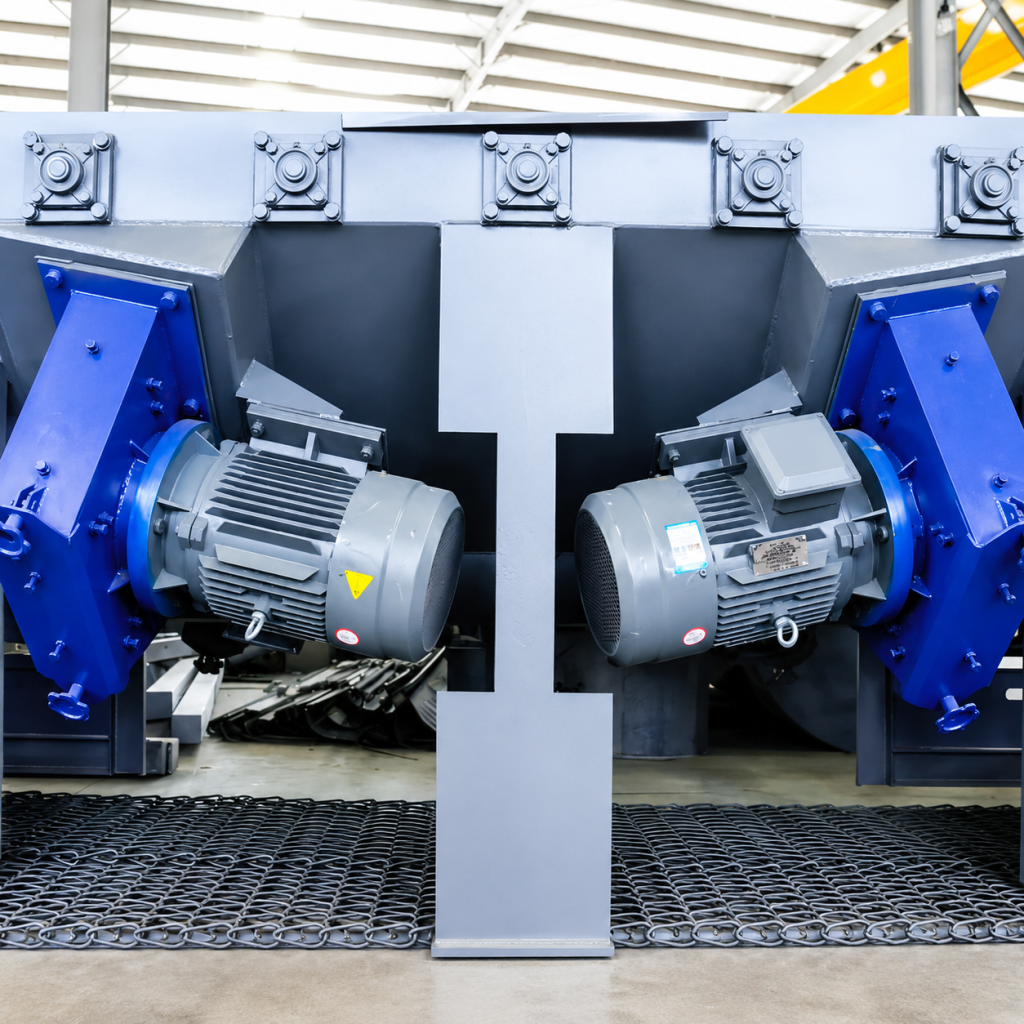
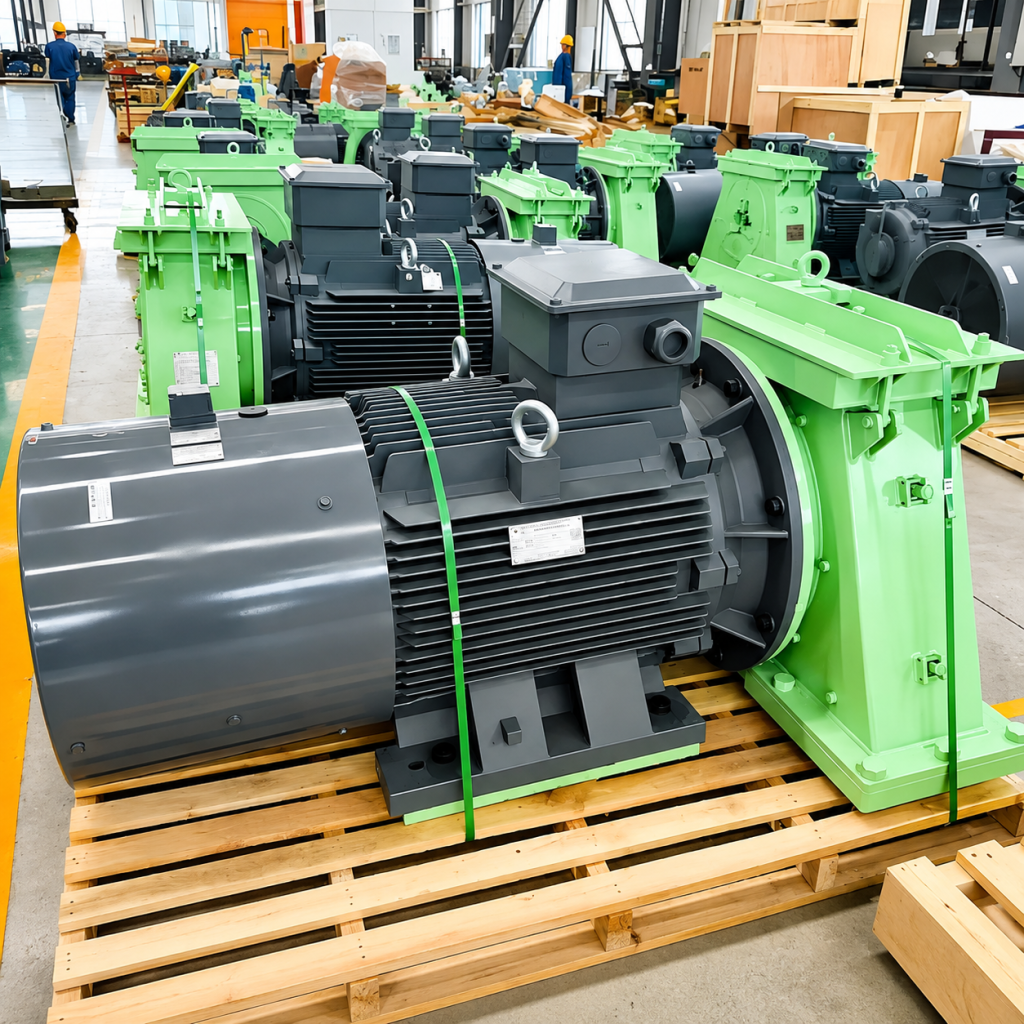
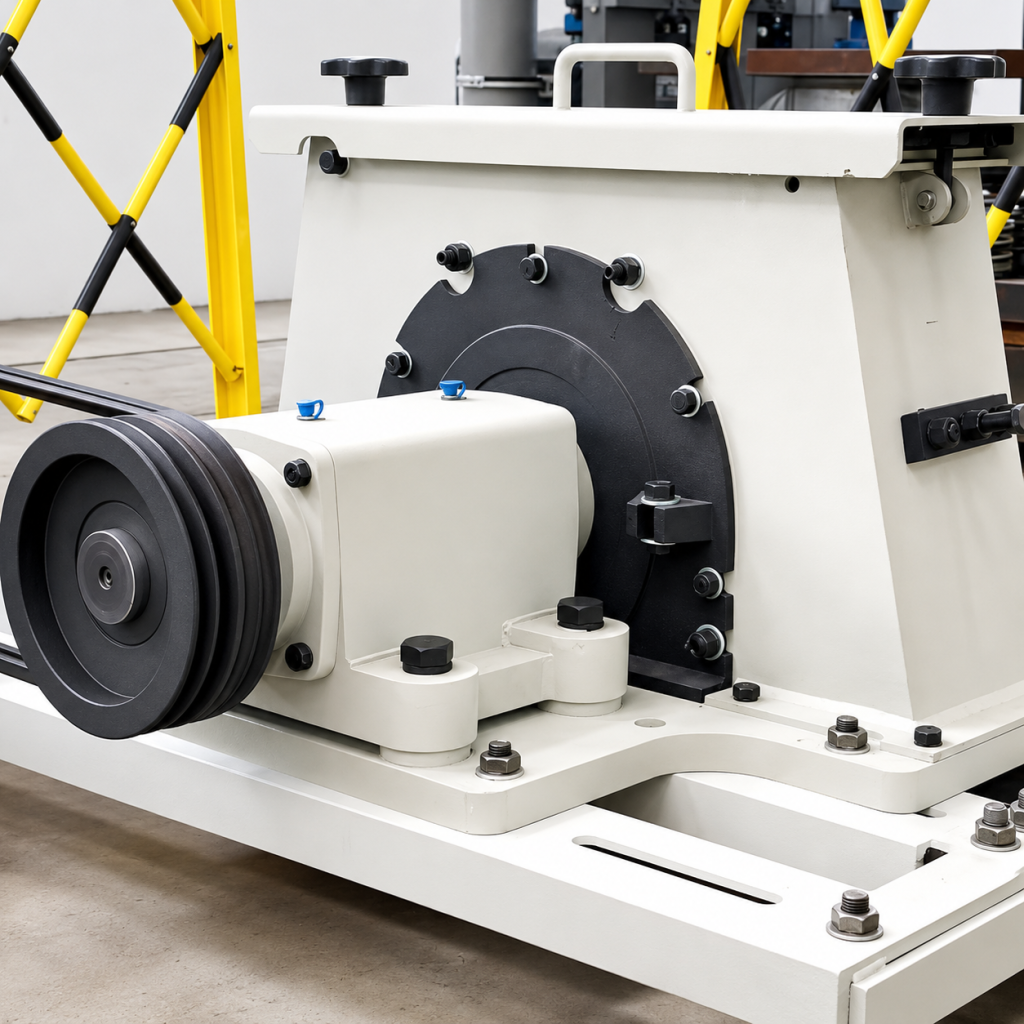
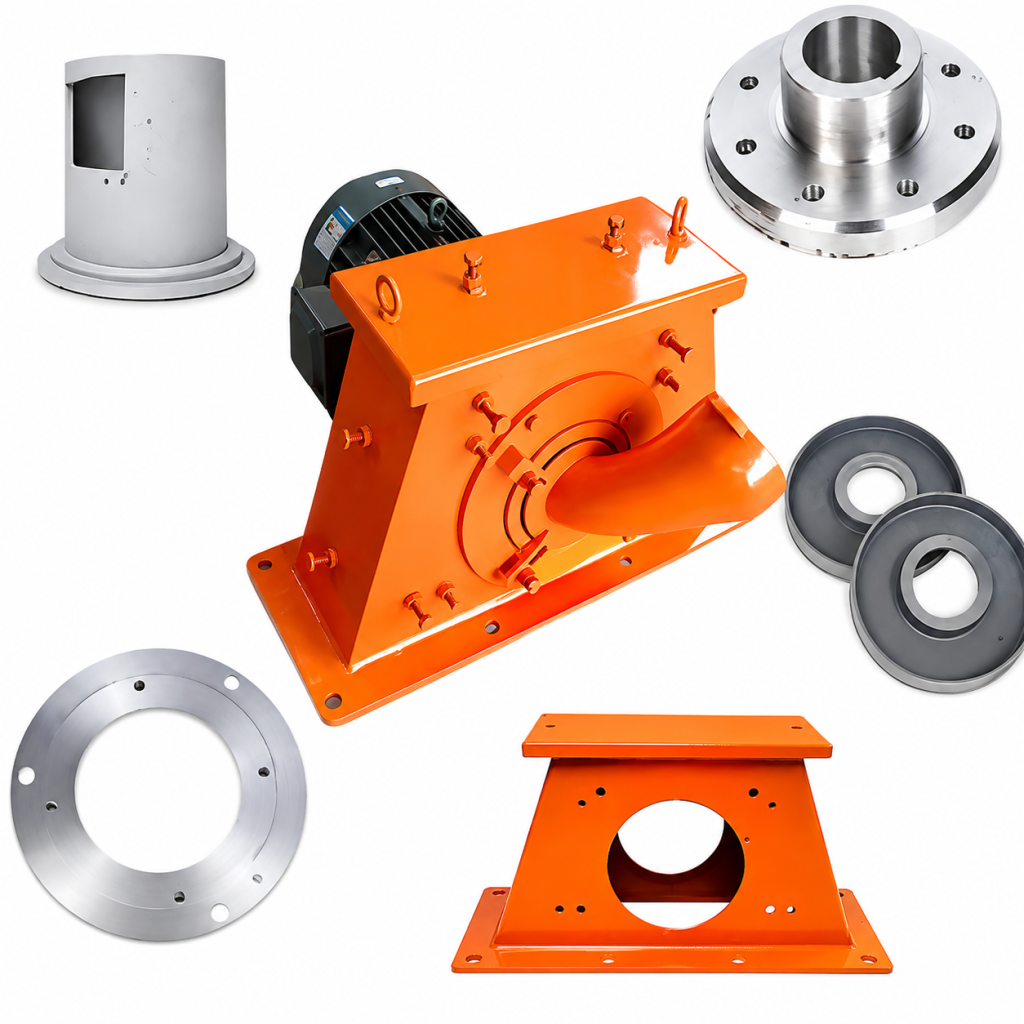
Основной силовой агрегат дробеметных установок
Дробеметное колесо, также известное как метательное колесо или метательная головка, является основным силовым агрегатом дробеметной установки и ключевым исполнительным механизмом, который разгоняет абразивный материал до высокой скорости.
Его основная конструкция включает импеллер, лопатки, распределитель, регулирующую втулку, главный вал и соответствующие изнашиваемые детали. Абразивный материал под действием силы тяжести поступает из бункера в распределитель. Распределитель вращается с той же скоростью, что и главный вал, и приводит абразив во вращение. Под действием центробежной силы абразив прижимается к внутренней стороне регулирующей втулки и выходит через прямоугольное окно регулирующей втулки.
Затем высокоскоростные вращающиеся лопатки принимают абразив и разгоняют его наружу по траектории лопаток. Наконец, абразив выбрасывается веерообразным потоком на поверхность обрабатываемой детали со скоростью 60-80 м/с, обеспечивая очистку или упрочнение поверхности. Производительность дробеметного колеса напрямую определяет эффективность очистки, энергопотребление и использование абразива всей установки.
Абразивный материал под действием силы тяжести поступает из загрузочного бункера в распределитель. Распределитель, вращаясь с той же скоростью, что и главный вал, приводит абразив во вращение. Под действием центробежной силы абразив прижимается к внутренней стороне регулирующей втулки. Когда он достигает прямоугольного окна регулирующей втулки, он выбрасывается через окно, принимается высокоскоростными вращающимися лопатками, разгоняется изнутри наружу и, наконец, выбрасывается веерообразным потоком на поверхность обрабатываемой детали со скоростью 60-80 м/с.
Регулировка положения окна регулирующей втулки изменяет направление дробеметного потока, чтобы абразив мог наиболее эффективно воздействовать на обрабатываемую деталь. Неправильное положение регулирующей втулки не только снижает эффективность очистки, но и увеличивает износ футеровки. Размер окна влияет на угол разброса абразива: большее окно создает больший угол веера и меньшую концентрацию очистки. Когда износ окна регулирующей втулки превышает 13 мм, ее следует незамедлительно заменить.
Технологический процесс: абразив поступает в бункер -> распределитель захватывает и разгоняет абразив -> регулирующая втулка направляет и позиционирует поток абразива -> лопатки принимают и дополнительно разгоняют абразив -> высокоскоростная обработка детали.
Высокая эффективность дробеметной обработки: Скорость вращения импеллера достигает 2900 об/мин, скорость выброса абразива составляет 60-80 м/с, а производительность дробеметной обработки варьируется от 60 до 460 кг/мин, что значительно повышает эффективность очистки.
Покрытие без мёртвых зон: Трёхмерная динамическая симуляция оптимизирует угол и положение лопаток, обеспечивая равномерное покрытие всей поверхности и снижая холостой обдув.
Компактная конструкция и лёгкое обслуживание: Консольные центробежные или однодисковые конструкции просты и надёжны, а изнашиваемые детали, такие как лопатки, легко заменяются.
Высококачественные износостойкие материалы: Основные компоненты изготовлены из высокохромистого чугуна или легированной стали, обладают отличной износо- и коррозионной стойкостью и увеличенным сроком службы.
Регулируемые параметры обдува: Угол регулирующей решётки регулируется, а размер окна можно выбирать, чтобы гибко подстраивать направление обдува и угол разлёта дроби под форму детали и требования к очистке.
Высокая энергоэффективность: По сравнению с пневматическим обдувом, метод центробежного обдува не требует источника сжатого воздуха, потребляет меньше энергии, обеспечивает больший поток абразива и более высокую производительность на единицу энергии.
Высокое использование абразива: Оптимизированная компоновка снижает холостой обдув, повышает использование абразива и снижает эксплуатационные расходы.
Высокая совместимость: Колесо может сочетаться с различными моделями дробемётных машин и поддерживает стальную дробь, стальную крошку, рубленую проволоку и другие абразивные материалы.
|
Параметр |
Единица |
Q034 |
Q035 |
Q036 |
Q037 |
|
Диаметр рабочего колеса |
мм |
диаметр 360 |
диаметр 420 |
диаметр 500 |
диаметр 600 |
|
Количество лопаток |
шт. |
8 |
8 |
8 |
8 |
|
Скорость вращения рабочего колеса |
об/мин |
2900 |
2900 |
2900 |
2900 |
|
Производительность по дроби |
кг/мин |
60-120 |
120-180 |
180-260 |
260-360 |
|
Скорость вылета дроби |
м/с |
60-78 |
60-78 |
60-78 |
60-78 |
|
Мощность двигателя |
кВт |
5,5-11 |
11-15 |
15-22 |
22-30 |
|
Окно регулирующей решётки |
мм |
60 x 80 |
70 x 90 |
80 x 100 |
90 x 110 |
|
Диаметр распределителя |
мм |
диаметр 80 |
диаметр 90 |
диаметр 100 |
диаметр 115 |
|
Применимый диаметр дроби |
мм |
0,3-1,7 |
0,3-1,7 |
0,3-2,0 |
0,3-2,0 |
|
Толщина футеровки |
мм |
10-15 |
12-18 |
15-20 |
18-25 |
|
Диаметр загрузочного отверстия |
мм |
диаметр 40 |
диаметр 45 |
диаметр 50 |
диаметр 60 |
|
Общий вес |
кг |
около 80 |
около 150 |
около 250 |
около 400 |
Примечания: 1. Приведённые выше параметры являются справочными для стандартных моделей и могут быть изменены по требованию заказчика. 2. Скорость вылета дроби относится к линейной скорости на внешней кромке лопатки. 3. Рекомендуется иметь 5-10% от общего количества изнашиваемых деталей в качестве запасных.
Как основной компонент дробемётных машин, дробемётное колесо широко используется с различными типами оборудования, включая подвесные конвейеры, барабанные машины, проходные машины, подвесные машины, поворотные столы, тележечные машины, сетчатые конвейеры и машины для обработки дорожных покрытий.
Оно может использоваться для удаления ржавчины, окалины, песка и упрочнения поверхности металлических отливок, поковок, сварных деталей и термообработанных деталей. Оно также подходит для предварительной обработки поверхности в стальных конструкциях, мостах, транспортных средствах, судостроении, нефтехимическом оборудовании, строительных материалах, скобяных изделиях и смежных отраслях.
Обычно используемые абразивные материалы включают стальную дробь, стальную крошку, рубленую проволоку, нержавеющую стальную дробь и аналогичные материалы.
Основные изнашиваемые детали включают лопасти, регулирующую решётку, распределитель и футеровки, такие как верхние, боковые и торцевые плиты. Лопасти — наиболее часто заменяемые изнашиваемые детали; их следует осматривать или заменять через 500–800 часов работы. Регулирующую решётку следует заменять, когда износ окон превышает 13 мм. Распределитель следует осматривать или заменять через 1000–1500 часов работы. Рекомендуется запас запасных частей в размере 5–10%.
Положение регулирующей решётки определяет направление выброса абразива. Для регулировки ослабьте крепёжные болты, поверните регулирующую решётку до совмещения окна с зоной обработки детали, затем затяните болты. Неправильное направление дробеструйной обработки вызывает холостой выброс, снижает эффективность очистки и ускоряет износ футеровки. Окно регулирующей решётки следует регулярно осматривать и заменять при износе более 13 мм.
Распространённые типы лопастей включают плоские прямые, с передним загибом и с задним загибом. Плоские прямые лопасти просты и экономичны. Лопасти с передним загибом обеспечивают более сильное ускорение и более высокую эффективность дробеструйной обработки. Лопасти с задним загибом обладают лучшей износостойкостью. При выборе следует учитывать тип абразива, материал детали и требования к очистке. Для повышения износостойкости обычно используется высокохромистый чугун или легированная сталь.
Скорость выброса абразива обычно составляет 60–80 м/с и измеряется как линейная скорость на внешней кромке лопасти. Скорость можно увеличить, повышая частоту вращения рабочего колеса с помощью частотного преобразователя или замены двигателя, увеличивая диаметр рабочего колеса или выбирая лопасти с передним загибом для более сильного ускорения. Чрезмерная скорость ускоряет износ лопастей и футеровки, поэтому настройку следует тщательно балансировать.
Производительность дробеструйной обработки прямо пропорциональна мощности двигателя. В качестве общей ориентировки, каждый 1 кВт мощности соответствует примерно 6–8 кг/мин производительности. Например, двигатель мощностью 11 кВт соответствует примерно 120–180 кг/мин, а двигатель мощностью 15 кВт — примерно 180–260 кг/мин. Фактическая производительность также зависит от диаметра рабочего колеса, количества лопастей, типа абразива и других факторов. Для окончательного выбора следует использовать кривые производительности производителя.
К распространённым причинам относятся неправильный угол регулирующей решётки, сильный износ лопастей, нестабильная подача абразива и неправильное положение детали. Для уменьшения холостого выброса регулярно проверяйте и регулируйте угол регулирующей решётки, своевременно заменяйте изношенные лопасти, поддерживайте стабильность системы подачи абразива и обеспечивайте правильное положение детали при транспортировке. Трёхмерное динамическое моделирование может оптимизировать угол и положение рабочего колеса.
Выбор в основном зависит от типа и размера детали, требуемой суточной производительности, типа абразива, целевой степени очистки и типа сопрягаемого оборудования. В общем случае сначала определите требуемую производительность дробеструйной обработки, выберите мощность двигателя на основе этой производительности, а затем выберите диаметр рабочего колеса в зависимости от доступного монтажного пространства. Мы предоставляем бесплатные консультации по выбору и разработку решений.
Для котировки обычно требуются тип и модель сопрягаемого оборудования, требуемая производительность дробеструйной обработки в кг/мин, тип абразива, тип и размеры детали, ограничения по монтажному пространству и условия электроснабжения. Мы предоставляем бесплатные консультации по выбору и техническую поддержку.







Английский

Хинди

Индонезийский

Русский

Испанский

Тайский

Вьетнамский



















