Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года

久昌机械
Получить предложение
Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года
久昌机械
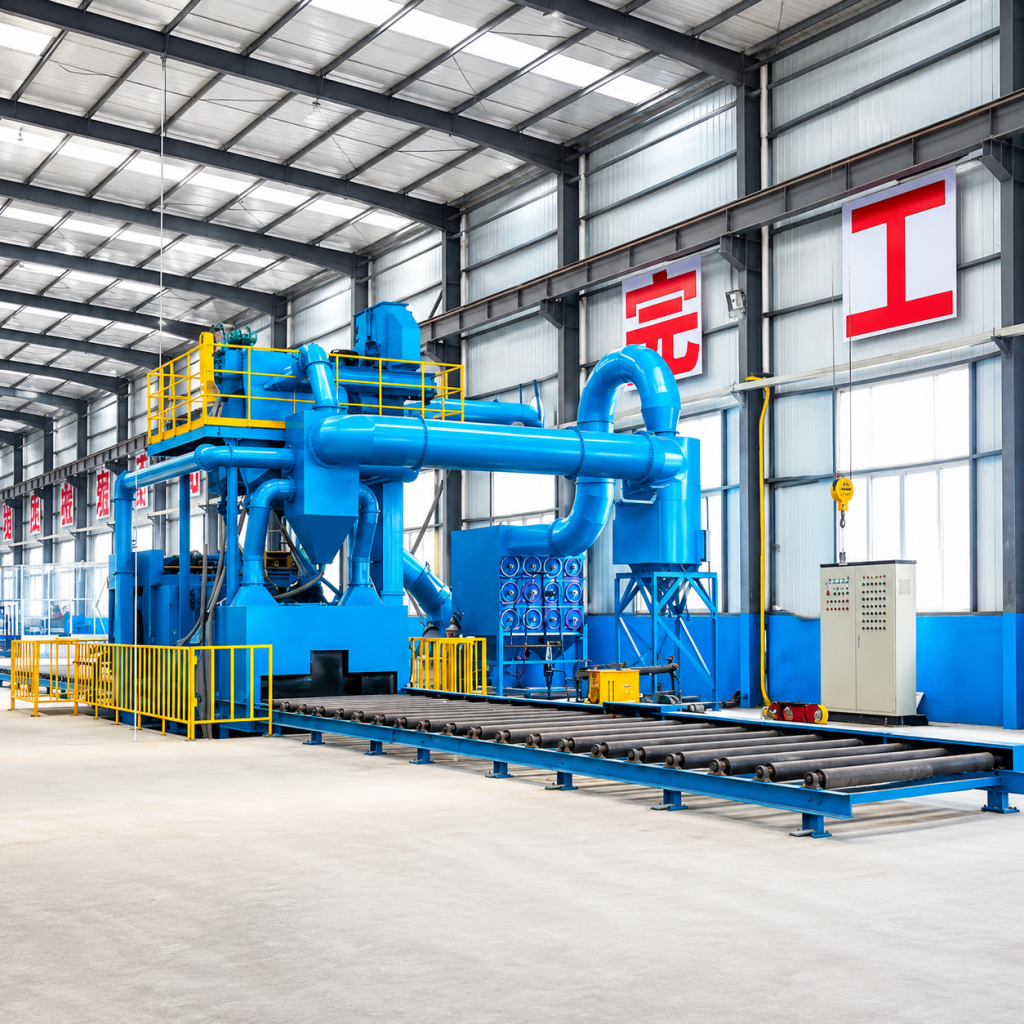
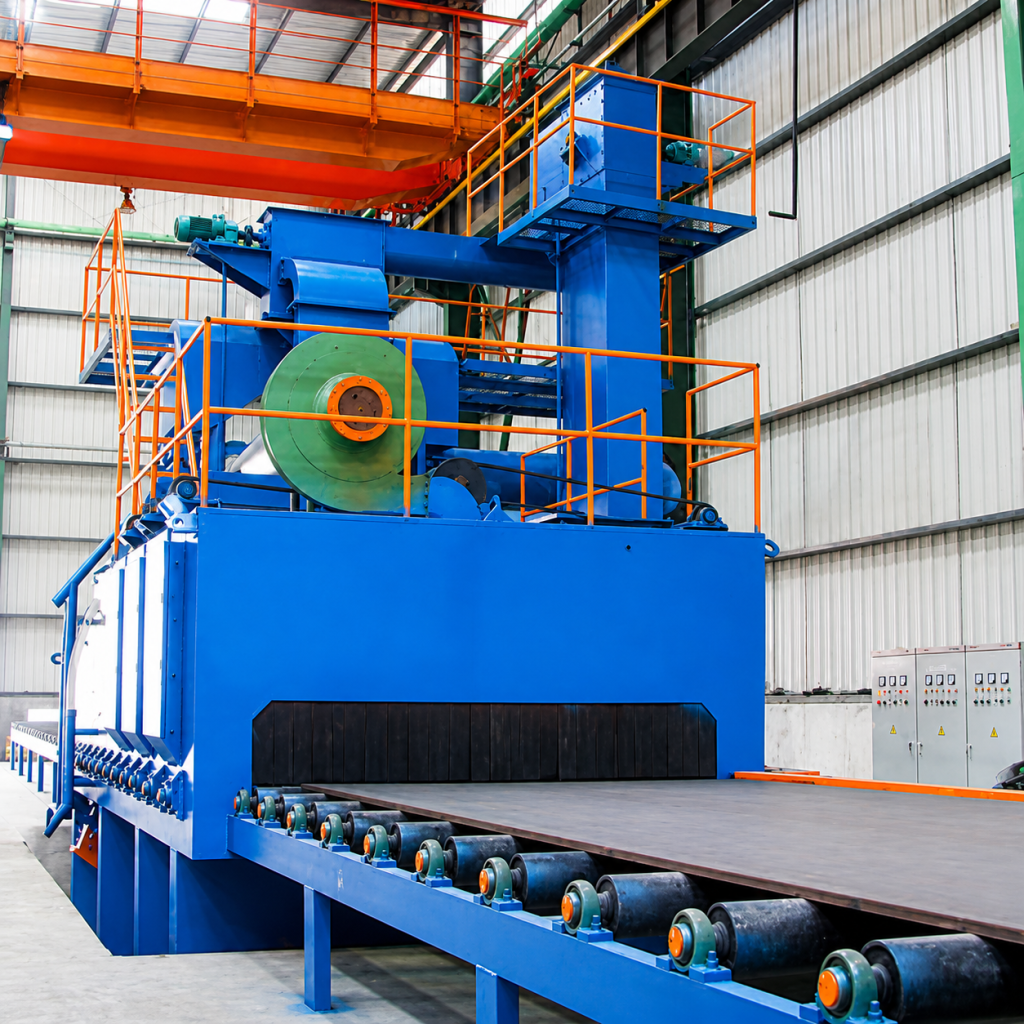
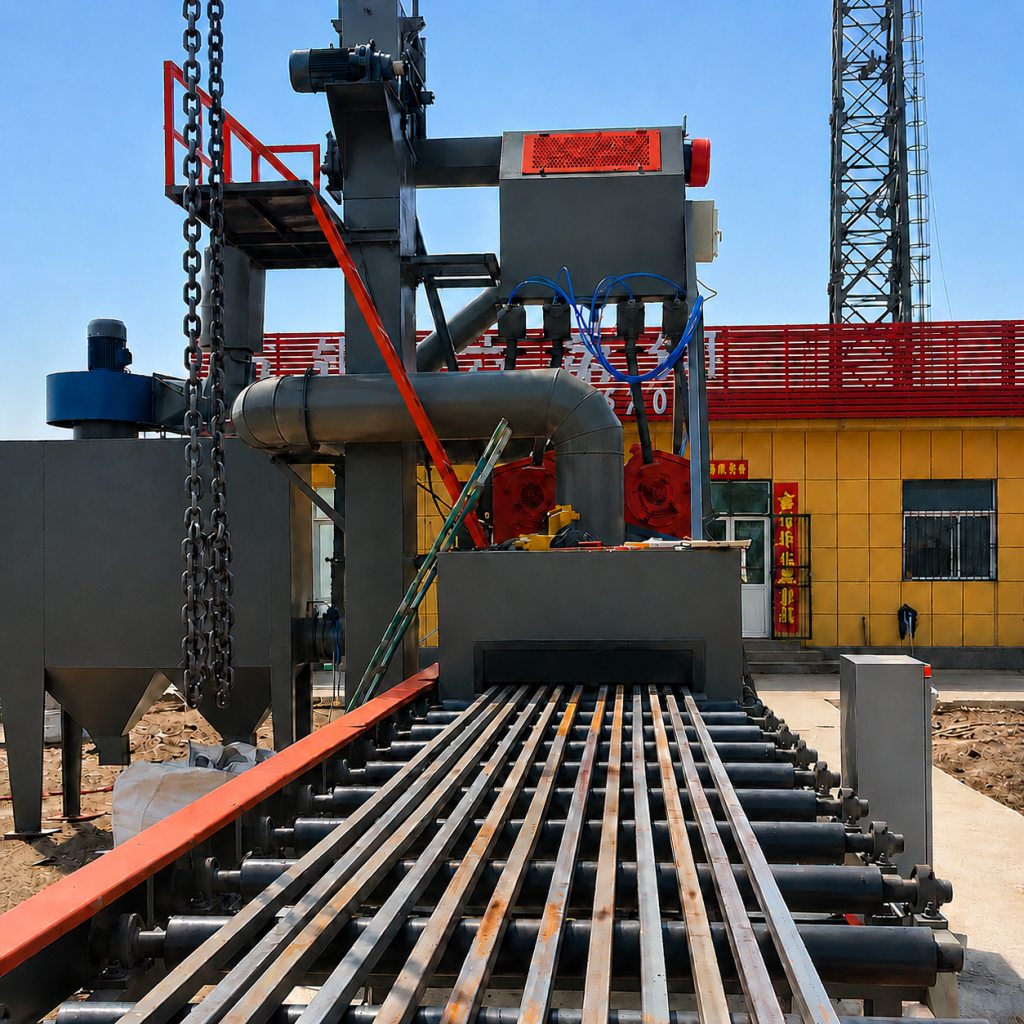
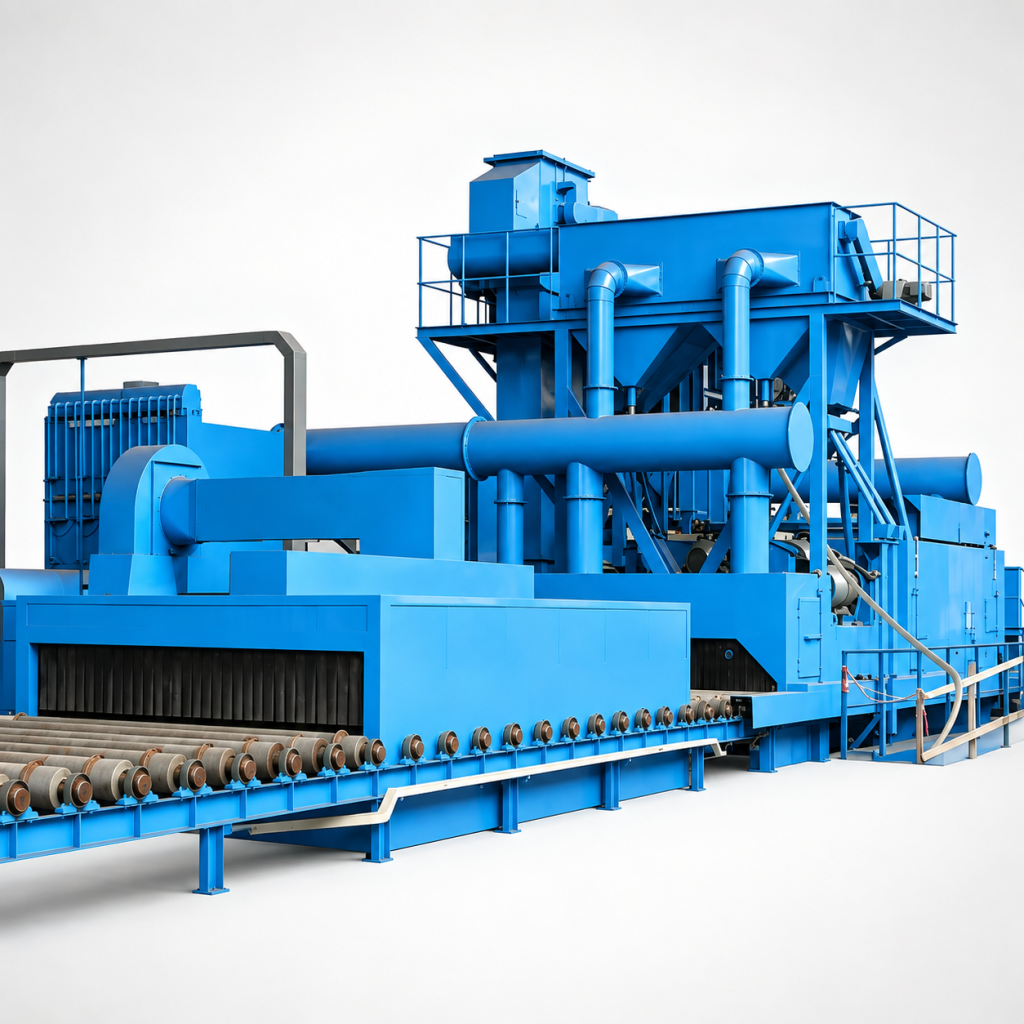
Полностью автоматизированная линия предварительной обработки поверхности стальных плит и профилей · серия Q69
Линия предварительной обработки стальных плит с горизонтальным роликовым конвейером серии Q69 — это специализированный комплекс оборудования для непрерывной поверхностной обработки стальных плит, профилей и стальных конструкций. Заготовки перемещаются горизонтально с помощью роликового конвейера с частотным регулированием и проходят этапы: предварительный нагрев (опционально) → дробеметная обработка → обдув → автоматическая окраска (опционально) → сушка (опционально), что обеспечивает полностью автоматический непрерывный процесс. Несколько высокоэффективных дробеметных аппаратов с разных направлений подают дробь на высокой скорости, удаляя ржавчину, окалину и создавая шероховатость на всей поверхности заготовки. Чистота обработанной поверхности достигает уровня Sa2.5 (ISO 8501-1), а шероховатость Rz составляет 25–60 мкм, что эффективно улучшает адгезию покрытия.
Данное оборудование широко используется в судостроении (стандарт PSPC), мостостроении, строительном машиностроении, локомотиво- и вагоностроении, нефтехимической промышленности, стальных конструкциях, ветроэнергетике и других отраслях. Это стандартное вспомогательное оборудование для удаления ржавчины с поверхности и нанесения грунтовки перед резкой стали.
Роликовый конвейер с регулируемой скоростью подает стальные плиты/профили в закрытую дробеметную камеру. Несколько высокоэффективных дробеметных аппаратов с высокой скоростью подают дробь сверху, снизу и с обеих сторон под трехмерным моделируемым углом, непрерывно воздействуя на поверхность заготовки и быстро удаляя окалину и ржавчину. Дробь собирается продольным/поперечным шнековым конвейером в нижней части камеры и затем подается в ковшовый элеватор, который поднимает ее в воздушный сепаратор. После сепарации чистая стальная дробь рециркулируется; пыль и битая дробь фильтруются через систему импульсных картриджных/рукавных фильтров перед выбросом в соответствии со стандартами.
Полная линия предварительной обработки (опциональная конфигурация) включает:
Секция предварительного нагрева: газовый или электрический нагрев для повышения температуры поверхности стального листа выше точки росы, чтобы предотвратить повторное появление ржавчины после дробеметной обработки (обязательно для морских стандартов PSPC);
Секция дробеметной обработки: несколько дробеметных аппаратов, расположенных в трехмерной компоновке, с 3D-моделированием для оптимизации угла обдува, что гарантирует отсутствие слепых зон;
Секция обдува: высоконапорные воздушные ножи для удаления остаточной дроби, предотвращая ее попадание на последующие окрасочные посты;
Секция автоматической окраски: безвоздушное распыление под высоким давлением или автоматические распылители для нанесения цеховой грунтовки;
Секция сушки: газовый/электрический нагрев для быстрой сушки поверхности лакокрасочного покрытия, что облегчает последующее складирование и хранение.
Стандартная технологическая схема:
Загрузка → Предварительный нагрев (опционально) → Дробеструйная обработка → Обдувка → Окраска (опционально) → Сушка (опционально) → Разгрузка
Дробеметная установка имеет высокоэффективную конструкцию с прямым приводом, без ременной передачи. Рабочее колесо полностью динамически сбалансировано (класс точности G6.3), что обеспечивает вибрацию ≤4,5 мм/с на высоких скоростях. Лопатки, распределительное колесо, направляющая втулка и защитные плиты изготовлены из высокохромистого износостойкого чугуна, химический состав соответствует стандарту ASTM A532, твердость ≥58 HRC, стандартный срок службы лопаток 2500–3000 часов.
Дробеметная установка: высокоэффективная с прямым приводом, трехмерное расположение сверху, снизу и с боков, 3D-оптимизация угла обдува, обеспечивающая полное покрытие поверхности стального листа;
Ролики конвейера: стальные ролики с частотным регулированием скорости, поверхность роликов покрыта высокохромистыми износостойкими втулками, высокая несущая способность и стабильная работа;
Система предварительного нагрева (опционально): газовый или электрический нагрев, точность контроля температуры ±5℃, обеспечивающая температуру поверхности стального листа не менее чем на 3℃ выше точки росы (стандарт PSPC);
Система окраски (опционально): безвоздушное распыление высокого давления или автоматические возвратно-поступательные распылители, равномерная толщина пленки, совместимость с эпоксидными цинкосодержащими грунтовками, неорганическими цинкосиликатными грунтовками и т.д.;
Система сушки (опционально): газовый/электрический нагрев с циркуляцией горячего воздуха, точность контроля температуры ±10℃, диапазон температуры сушки 40–80℃;
Система циркуляции дроби: нижний шнековый сбор + ковшовый элеватор + воздушный сепаратор, эффективность сепарации ≥99%;
Система пылеудаления: стандартный картриджный пылеуловитель с импульсной регенерацией (опционально рукавный фильтр), выбросы пыли могут быть снижены до <5 мг/м³;
Электрическая система: управление с помощью ПЛК (Siemens/Mitsubishi опционально), сенсорный экран, поддержка автоматического/ручного режимов, автоматический пуск и остановка дробеметной установки с помощью фотоэлектрического датчика, опциональный модуль удаленного мониторинга.
Требования к месту установки:
Тип Q6910 (одномашинная дробеструйная установка): занимаемая площадь примерно 18 м × 5 м, высота цеха ≥ 7 м;
Тип Q6930 (полная линия предварительной обработки): занимаемая площадь примерно 60 м × 8 м (включая предварительный нагрев, дробеструйную обработку, окраску и сушку), высота цеха ≥ 8 м;
Тип Q6950 (полная линия предварительной обработки): занимаемая площадь примерно 80 м × 10 м, высота цеха ≥ 9 м;
Необходимо зарезервировать пространство для складирования и перемещения стальных листов, рекомендуется ≥ 5 м с каждой стороны;
Плоскостность бетонного фундамента ≤ 3 мм/м, для фундамента рольганга требуются закладные анкерные болты и направляющие;
Электропитание: 380 В / 3 фазы / 50 Гц (или по индивидуальному заказу в соответствии с сетью заказчика), требуется общая мощность оборудования + 20% запаса;
Подача сжатого воздуха: 0,5–0,7 МПа (для окраски и продувки). Моменты технического обслуживания
Ежедневно: проверяйте рабочий звук, вибрацию и ток дробеметной установки; проверяйте плавность работы рольганга; проверяйте чувствительность фотоэлектрического датчика;
Еженедельно: проверяйте износ быстроизнашивающихся деталей (лопаток, защитных плит) и пополняйте смазку; проверяйте натяжение ленты/цепи элеватора;
Каждые 3–6 месяцев: проводите комплексную проверку износа защитных плит камеры и износостойких втулок рольганга; проверяйте положение окна направляющей втулки дробеметной установки; проверяйте перепад давления на картриджах/рукавах пылеуловителя;
Норматив замены лопаток: заменяйте лопатки при износе >5 мм или появлении трещин, чтобы скорость обдува не снижалась;
Проверка рольганга: проверяйте зазор в подшипниках роликов и толщину износостойких втулок; заменяйте при износе более 50%, чтобы предотвратить царапины или смещение стальных листов.
Компания Jiuchang Machinery обладает независимыми правами на импорт и экспорт, предлагая различные условия поставки, такие как FOB/CIF/DDP, и поддерживая аккредитивы, банковские переводы и поэтапные платежи. Услуги по монтажу за рубежом включают трехуровневую модель: удаленный технический надзор, руководство по монтажу на месте и проекты под ключ. Глобальное реагирование 24/7: более 80% распространенных неисправностей могут быть устранены в течение 4 часов с помощью удаленной диагностики; местные инженеры прибывают на место в течение 48 часов. Часто используемые запасные части со складов на ключевых рынках доставляются в течение 48 часов.
| Модель станка | Единица измерения | Q698 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
| Эффективная ширина очистки | мм | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Размер входного отверстия камеры | мм | 1200×400 | 1200×400 | 2000×400 | 2500×800 | 3000×800 | 4000×400 |
| Длина очищаемого изделия | мм | 1200-6000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| Скорость роликового конвейера (с регулировкой) | м/мин | 0,5-4 | 0,5-5 | 0,5-4 | 0,5-4,5 | 0,5-4 | 2-8 |
| Толщина очищаемого стального листа | мм | 3-60 | 1,5-60 | 3-60 | 3-60 | 3-110 | 4,5-100 |
| Применимые характеристики профиля | ≤20#<≤16# | ≤20#<≤16# | ≤20#<≤16# | 60×8-300×1000 | 60×8-300×1000 | 60×8-300×1000 | |
| Производительность дробеметной обработки | кг/мин | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| Начальная загрузка дроби | кг | 3000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Ширина регулировки роликовой щетки (скребка) | мм | 200 | 350 | 450 | 600 | 850 | 900 |
| Объем воздуха | м³/ч | 17560 | 19000 | 19550 | 27758 | 28850 | 38000 |
| Габаритные размеры | мм | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×7500 | 31200×8070×7758 | 44042×6385×11117 | 45000×7830×11400 |
| Глубина ниже уровня земли | мм | 1616 | 2257 | 2800 | 2353 | 2800 | 4317 |
| Общая мощность (без пылеуловителя) | кВт | 78.3 | 113.5 | 156.6 | 224.55 | 204.5 | 293.6 |
| Общий вес станка | т | 20.4 | 33 | 41 | 53.2 | 71.8 | 75 |
Подходит для удаления ржавчины с поверхности и предварительной обработки различных стальных материалов, включая стальные листы, двутавровые балки, балки, уголки, швеллеры, стальные трубы и компоненты стальных конструкций. Широко используется в судостроении (соответствие стандартам окраски PSPC), мостостроении, строительном машиностроении, автомобилестроении, локомотиво- и вагоностроении, нефтехимической промышленности, строительстве стальных конструкций и ветроэнергетике.
Типичные применения: предварительная обработка секций морских стальных листов, удаление ржавчины с панелей коробчатых балок мостов, предварительная обработка компонентов строительной техники перед покраской и предварительная обработка стальных листов для башен ветряных турбин.
Неподходящие сценарии: изогнутые или неправильной формы детали (рекомендуется использовать подвесные Q37 или тележечные Q76); сверхтолстые листы (>200 мм, требующие специальных тяжелых роликовых конвейеров и мощных дробеметных машин).
В основном используется для удаления ржавчины, окалины и нанесения грунтовки на стальные листы, профили и компоненты стальных конструкций перед обработкой. Это стандартное вспомогательное оборудование для предварительной обработки стали в таких отраслях, как судостроение (стандарт PSPC), мостостроение, строительное машиностроение и стальные конструкции. Оно эффективно улучшает адгезию последующих покрытий и повышает коррозионную стойкость изделий.
Последние две цифры в номере модели обозначают максимальную ширину обрабатываемых изделий (в дециметрах). Например, Q6910 может обрабатывать максимальную ширину 1000 мм, Q6920 — 2000 мм, а Q6950 — 5000 мм. Чем больше номер модели, тем больше дробеметных аппаратов, выше производительность и установленная мощность. Стандартный диапазон толщины листа для всех моделей составляет 6–60 мм; сверхтолстые листы могут быть изготовлены по индивидуальному заказу.
Да. Серию Q69 можно гибко настраивать в соответствии с потребностями пользователя. Пользователи могут приобрести дробеметный агрегат отдельно или выбрать полную линию предварительной обработки, объединяющую предварительный нагрев, дробеметную обработку, окраску и сушку. Заказчики, у которых уже есть оборудование для окраски или сушки, могут приобрести только дробеметную машину; размеры интерфейса будут согласованы с требованиями площадки.
Производительность рассчитывается на основе ширины линии, скорости конвейера, толщины листа, исходной степени ржавчины и требуемого уровня чистоты поверхности. Для справки: стандартная линия для среднеуглеродистой стали обычно настраивается на 1-5 м/мин; фактическая производительность в м²/ч равна ширине линии × скорости конвейера × 60. Мы подтверждаем мощность и скорость дробеметных колес после изучения размеров ваших листов и целевой степени Sa.
При стандартных условиях эксплуатации чистота поверхности может достигать Sa2.5 (ISO 8501-1) с шероховатостью Rz 25–60 мкм. Для соответствия морским стандартам PSPC или более высоким (Sa3) это может быть достигнуто за счет увеличения количества дробеметных аппаратов, снижения скорости конвейера или использования более мелкого абразива.
После готовности фундамента, инженерных коммуникаций и доступа для оборудования стандартная линия предварительной обработки с роликовым конвейером обычно требует около 20-35 рабочих дней на механический монтаж, электромонтаж, сухую обкатку и приемочные испытания. Крупные линии, сварка на площадке, воздуховоды пылеудаления или пусконаладка за рубежом могут увеличить сроки; мы предоставляем поэтапный план монтажа до отгрузки.
Основные изнашиваемые детали включают лопасти дробеметных колес, распределительные колеса, направляющие втулки, защитные плиты камеры и изнашиваемые втулки роликов.
Лопасти из высокохромистого чугуна: при стандартных условиях эксплуатации 2500–3000 ч;
Футеровка камеры: 3000–8000 ч;
• Изнашиваемая втулка ролика: 4000–6000 ч.
Мы предоставляем стандартизированный перечень запасных частей и глобальные услуги по складированию и распределению запасных частей.
Да. Ширина, длина оборудования, количество дробеметных колес, скорость конвейера, конфигурация предварительного нагрева/окраски/сушки и т. д. могут быть настроены в соответствии с характеристиками обрабатываемых деталей, требованиями к объему производства и условиям площадки. Мы предоставляем бесплатные услуги по диагностике условий эксплуатации, моделированию производственной линии и разработке решений.
Пожалуйста, предоставьте: максимальные размеры обрабатываемых деталей (ширина × толщина × длина), тип деталей (стальной лист/фасонный прокат/конструктивный элемент), требования к суточной или годовой производительности, целевую степень очистки (Sa2.5/Sa3), необходимость предварительного нагрева/окраски/сушки, размеры цеха и условия электроснабжения, а также местные нормы выбросов в окружающую среду (укажите, требуется ли соответствие PSPC). Мы предоставим индивидуальные технические решения и официальные коммерческие предложения.







Английский

Хинди

Индонезийский

Русский

Испанский

Тайский

Вьетнамский



















