Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года

久昌机械
Запросить цену
Глобальные решения для оборудования поверхностной обработки и систем — с 2002 года
久昌机械
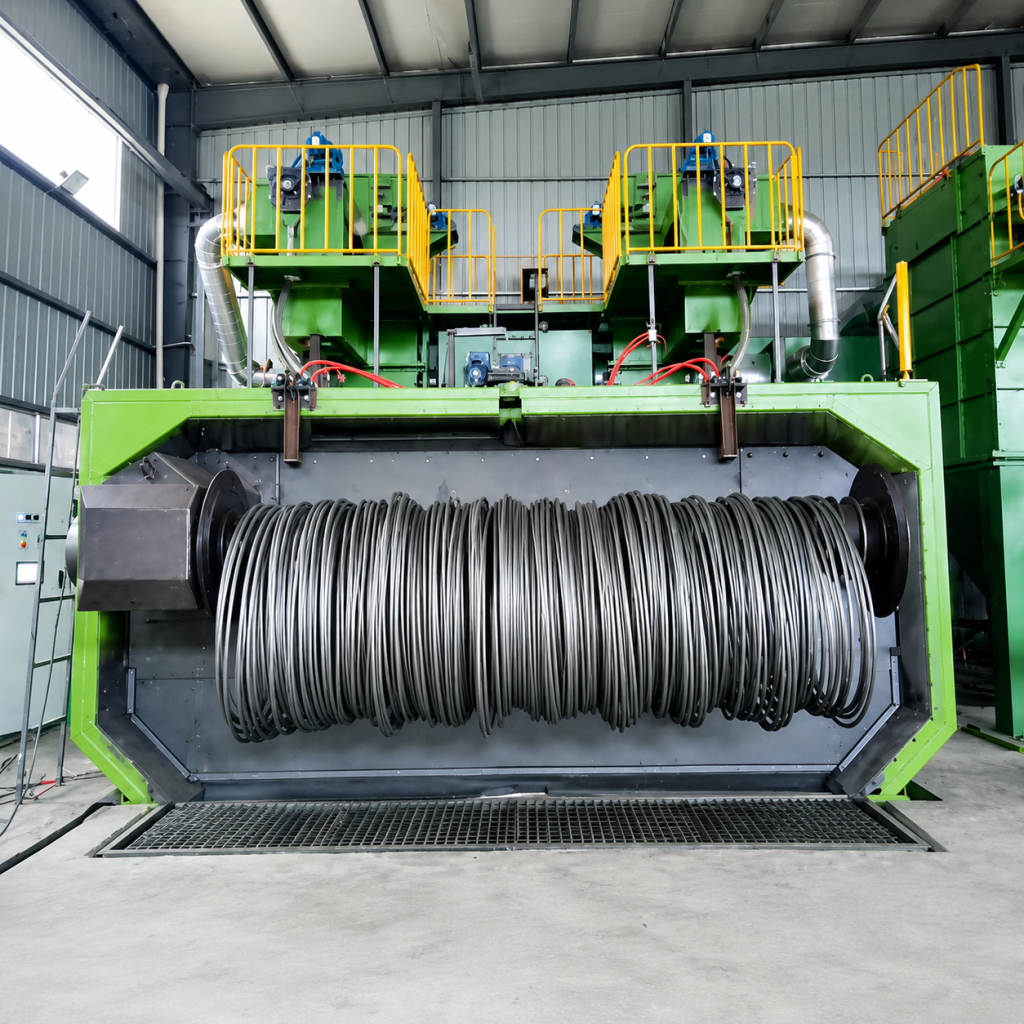
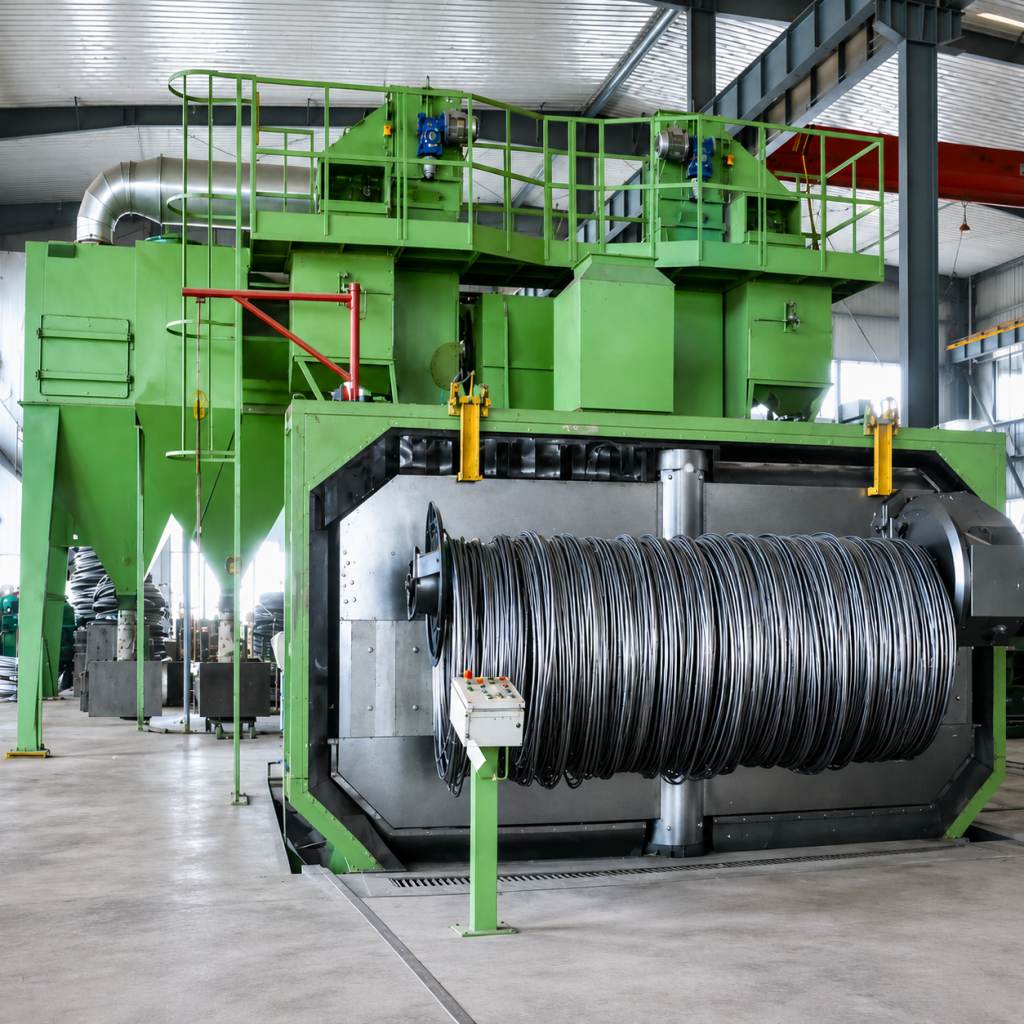
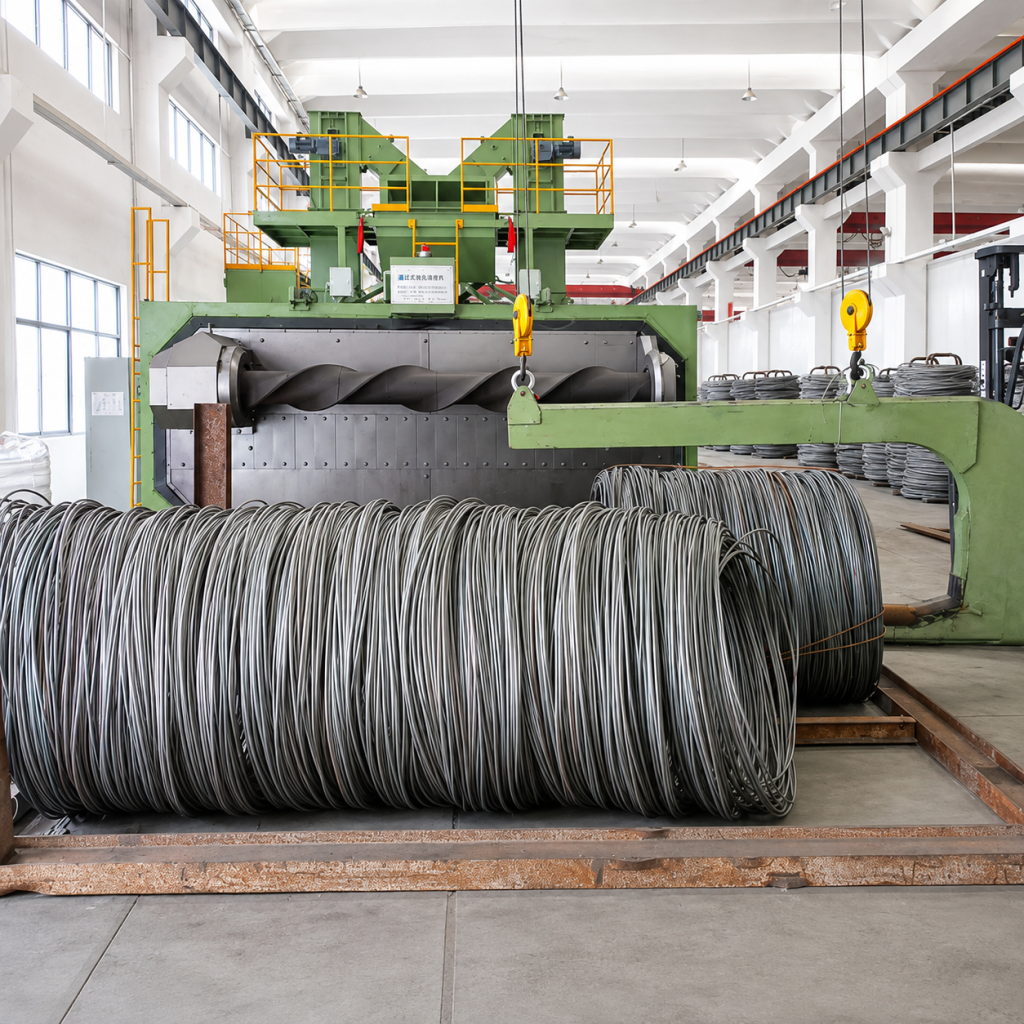
Специализированное оборудование для полной очистки поверхности бухтовой проволоки
Дробеметная установка серии QGP для бухт стали — это специализированное оборудование для очистки поверхности катанки, такой как бухты арматуры, проволоки и стальных канатов, в состоянии бухты. В отличие от проходного типа, установка для бухт не требует правки или разматывания проволоки. Заготовка устанавливается в виде бухты на специальную раму или подвеску и подается в закрытую дробеметную камеру с помощью конвейерной системы. Несколько дробеметных аппаратов с высокой скоростью направляют дробь на все поверхности бухты под разными углами. Дробь воздействует на внутренние и внешние поверхности через зазоры между витками, обеспечивая удаление ржавчины, окалины и упрочнение поверхности. Оборудование часто оснащено двухпозиционной системой чередования, что позволяет очищать одну бухту, пока другая загружается и выгружается, сокращая вспомогательное время. После обработки заготовка остается в виде бухты, что облегчает последующее хранение, транспортировку и непосредственное использование. Чистота поверхности может достигать класса Sa2.5 (ISO 8501-1), шероховатость поверхности Rz 25–60 мкм.
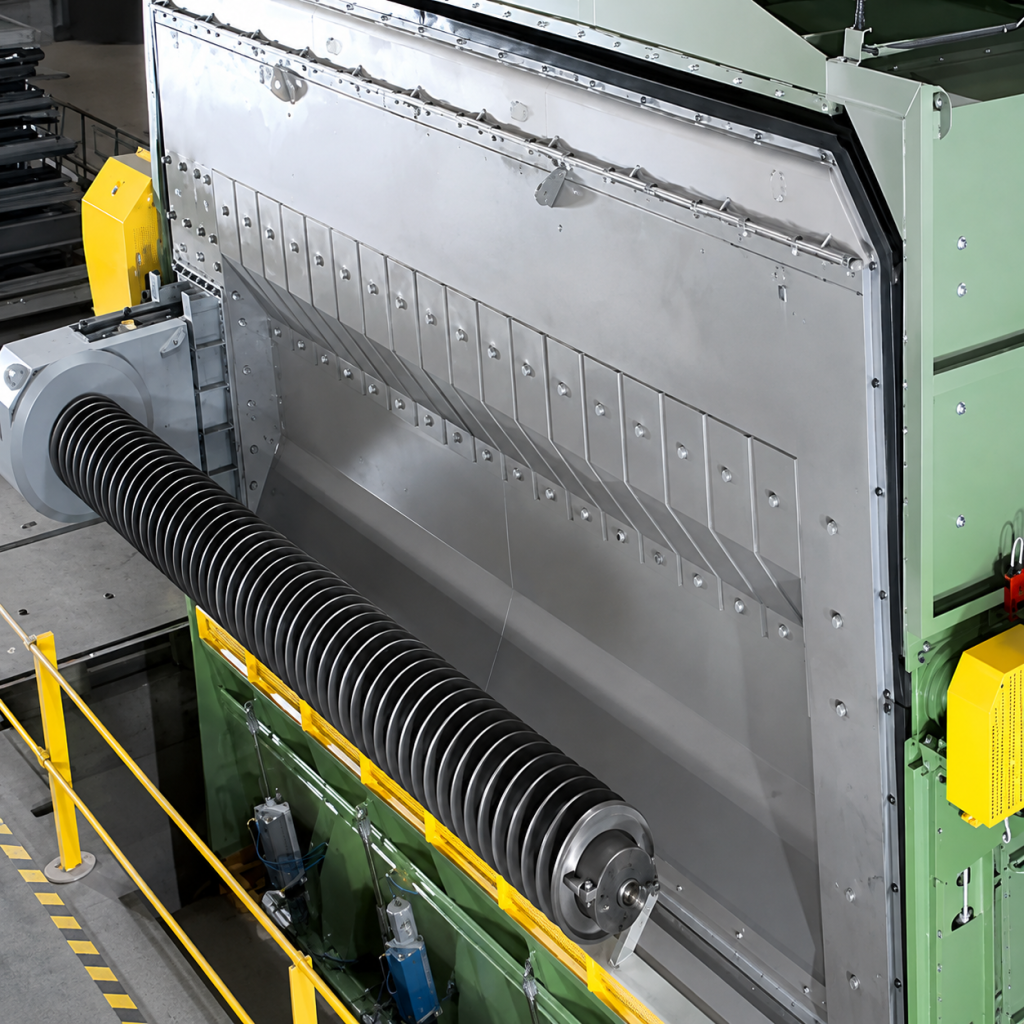
Вся бухта проволоки устанавливается на специальную рабочую раму или подвеску. Рабочая рама затем подается в дробеметную камеру с помощью конвейерной системы (цепной или роликовый привод). После закрытия двери камеры несколько дробеметных аппаратов с высокой скоростью направляют дробь с периметра и сверху. Дробь воздействует на внутренние и внешние поверхности проволоки через зазоры между витками, вызывая отслоение окалины и ржавчины. Затем дробь собирается скребковой системой рекуперации в нижней части камеры, шнековым конвейером и ковшовым элеватором, после чего поступает в воздушный сепаратор для разделения и рециклинга. Пыль и битая дробь фильтруются системой импульсного фильтра/рукавного фильтра перед выбросом в соответствии со стандартами. В двухпозиционной конфигурации одна бухта обрабатывается внутри камеры, а другая загружается и выгружается снаружи, чередуясь циклически.
Технологический процесс: Загрузка бухты на раму → Рабочая рама входит в камеру → Дробеметная обработка → Рабочая рама выходит из камеры → Очистка дроби обдувом → Выгрузка бухты → Следующая бухта
Дробеметная установка оснащена высокоэффективным приводом прямого действия: двигатель соединен напрямую, без ременной передачи. Рабочее колесо 100% динамически сбалансировано (класс балансировки G6.3), что обеспечивает вибрацию ≤4,5 мм/с на высоких скоростях. Лопатки, распределительное колесо, направляющая втулка и защитные плиты изготовлены из высокохромистого износостойкого чугуна, химический состав которого соответствует стандарту ASTM A532, твердость ≥58 HRC.
Дробеметная установка: высокоэффективная, с прямым приводом, угол оптимизирован с помощью 3D-моделирования для обеспечения эффективного попадания дроби в зазор катушки;
Рама рабочей станции/подвеска: сварная стальная конструкция с высокохромистыми износостойкими защитными плитами на поверхности. Точки контакта с катушкой имеют скругленные переходы для предотвращения повреждения проволоки;
Транспортирующая система: цепной или роликовый привод, частотное регулирование скорости, плавная работа, точность позиционирования ±10 мм;
Футеровка камеры: высокохромистый чугун/листовая сталь 65Mn, модульная конструкция с быстросъемным соединением, толщина 10–15 мм, быстрая замена;
Система циркуляции дроби: скребковый возврат снизу + винтовой конвейер + ковшовый элеватор + воздушная сепарация, эффективность сепарации ≥99%;
Система пылеудаления: стандартный импульсный картриджный пылеуловитель (опционально рукавный фильтр), выбросы пыли контролируются до <5 мг/м³;
Электрическая система: управление на базе ПЛК (опционально Siemens/Mitsubishi), сенсорный экран, поддержка автоматического/ручного режимов, опциональный модуль удаленного мониторинга.
Требования к месту установки:
Модель QGP500: площадь примерно 10 м × 5 м (включая основной блок, зону хранения поддонов и доступ для обслуживания); высота цеха ≥ 6 м;
Модель QGP2500: площадь примерно 15 м × 7 м; высота цеха ≥ 7 м;
Необходимо предусмотреть зону загрузки/разгрузки поддонов (рабочее пространство для вилочного погрузчика или мостового крана), рекомендуется ≥ 3 м с каждой стороны;
Плоскостность бетонного фундамента ≤ 3 мм/м; в зоне основного блока должны быть заранее заложены анкерные болты;
Электропитание: 380 В / 3 фазы / 50 Гц (или по индивидуальному заказу в соответствии с сетью заказчика); требуется запас по мощности всего оборудования 20%.
Основные моменты технического обслуживания
Ежедневно: проверяйте звук работы, вибрацию и ток дробеметной установки; проверяйте плавность работы конвейерной системы рабочей станции; проверяйте целостность уплотнительной шторы.
Еженедельно: проверяйте износ быстроизнашивающихся деталей (лопаток, защитных плит) и пополняйте смазку; проверяйте натяжение ленты/цепи элеватора.
Каждые 3–6 месяцев: проводите комплексную проверку защитных плит камеры и толщины износостойких плит рабочей станции; проверяйте положение окна направляющей втулки дробеметной установки; проверяйте перепад давления на картридже/рукаве пылеуловителя.
Норма замены лопаток: заменяйте лопатки при износе >5 мм или появлении трещин, чтобы скорость дробеметания не снижалась.
Проверка рабочей станции: проверяйте деформацию и износ подвесок/кронштейнов, чтобы обеспечить точное позиционирование катушки и предотвратить смещение катушки во время дробеметания.
Компания Jiuchang Machinery обладает независимыми правами на импорт и экспорт, предлагает различные условия поставки, такие как FOB/CIF/DDP, и поддерживает аккредитивы, банковские переводы и поэтапные платежи. При монтаже за рубежом предоставляется трехуровневая модель обслуживания: удаленный технический надзор, руководство по монтажу на месте и проекты под ключ. Глобальное реагирование 24/7: более 80% распространенных неисправностей могут быть устранены в течение 4 часов с помощью удаленной диагностики; местные инженеры прибывают на место в течение 48 часов. Часто используемые запасные части со складов на ключевых рынках доставляются в течение 48 часов.
|
Параметры |
Единица измерения |
QGP500 |
QGP1000 |
QGP1500 |
QGP2500 |
|
Максимальный вес диска |
кг |
500 |
1000 |
1500 |
2500 |
|
Применимый диапазон диаметров диска (наружный диаметр) |
мм |
Φ600–800 |
Φ800–1000 |
Φ1000–1300 |
Φ1200–1500 |
|
Такт обработки (справочно) |
мин/диск |
5–8 |
6–10 |
8–12 |
10–15 |
|
Справочная дневная производительность (одна смена 8 часов) |
т |
20–30 |
30–50 |
40–60 |
50–80 |
|
Количество рабочих станций |
индивидуальная |
1–2 |
2 |
2 |
2 |
|
Количество дробеметных машин |
башня |
4 |
6 |
6–8 |
8 |
|
Мощность одной дробеметной машины |
кВт |
11 |
11 |
15 |
15 |
|
Общая мощность дробеметной машины |
кВт |
44 |
66 |
90–120 |
120 |
|
Диаметр дроби |
мм |
Φ0,8–1,2 |
Φ0,8–1,5 |
Φ0,8–1,5 |
Φ1,0–2,0 |
|
Производительность элеватора |
т/ч |
20 |
30 |
40 |
50 |
|
Производительность сепаратора |
т/ч |
20 |
30 |
40 |
50 |
|
Объем воздуха для удаления пыли |
м³/ч |
6000 |
10000 |
15000 |
20000 |
|
Общая установленная мощность (без учета пылеудаления) |
кВт |
≈48 |
≈72 |
≈96 |
≈120 |
|
Общая установленная мощность (с учетом пылеудаления) |
кВт |
≈55 |
≈85 |
≈115 |
≈145 |
Подходит для очистки всей поверхности мотков арматурной стали, катанки, стальных канатов, предварительно напряженной стальной проволоки и других проволочных изделий. Широко применяется в таких отраслях, как строительная арматура, мостовые канаты, производство стальных канатов, металлургия и производство труб. Особенно подходит для удаления ржавчины и очистки мотков арматурной стали классов HRB400 и HRB500 для строительства, а также для случаев, требующих мотковой обработки для хранения, транспортировки и прямого использования.
Технические характеристики обрабатываемых изделий:
Диапазон веса мотка: 300–2500 кг (в зависимости от модели)
Диапазон диаметра мотка: Φ600–1500 мм (наружный диаметр)
Диаметр проволоки: Φ5–20 мм (обычно дополняет сквозную обработку мотков: для мотков мелкой проволоки Φ5–16 мм)
Не подходит для: проволоки с масляной пленкой или липкими веществами (требуется предварительная очистка); рыхлых, размотанных мотков.
Мотковая обработка выполняется непосредственно на мотке в круглом состоянии, без разматывания и сматывания, что экономит оборудование и пространство. После обработки моток сохраняет круглую форму, что подходит для случаев с умеренными требованиями к качеству поверхности или когда мотки необходимо хранить и транспортировать в круглом виде. Сквозная обработка требует выпрямления проволоки перед пропусканием, что обеспечивает более высокую скорость и эффективность, но требует соответствующего размоточного и намоточного устройства. Она подходит для крупносерийного непрерывного производства и случаев с высокими требованиями к качеству поверхности. Эти два типа могут дополнять друг друга: мотковая обработка используется для предварительной обработки мотков, а сквозная — для финишных линий.
Оно может обрабатывать мотки арматурной стали и катанки весом 300–2500 кг и наружным диаметром Φ600–1500 мм. Регулируя характеристики рамы рабочей станции и расстояние между направляющими роликами, можно адаптироваться к различным диаметрам и весам мотков. Для сверхбольших мотков, превышающих этот диапазон, можно изготовить специальную раму рабочей станции и камеру очистки большего размера.
Производственный цикл (дробеметная обработка + обдув) зависит от массы бухты, степени коррозии и требований к очистке и обычно составляет 5–15 минут на бухту. Например, для QGP1000 (масса бухты 1 т, 8 минут на бухту) при чередующейся работе двух позиций и 8-часовой смене суточная производительность составляет примерно 30–50 т; при двухсменном режиме (16 часов) можно достичь 60–100 т. Фактическая производительность зависит от времени начала смены, квалификации рабочих и загрузки оборудования.
Для обработки бухты целиком обычно используют мелкую стальную дробь или рубленую дробь диаметром Φ0,8–1,5 мм, которая должна обладать хорошей текучестью для проникновения в зазор между витками.
Стальная проволока: литая стальная дробь/рубленая дробь, твёрдость HRC 40–50;
Нержавеющая проволока: дробь из нержавеющей стали, чтобы избежать загрязнения ионами железа;
Диаметр дроби должен быть меньше 1/3 зазора между витками, чтобы обеспечить эффективное проникновение во внутренние слои бухты. Дробь можно подобрать в зависимости от диаметра проволоки, материала и требуемой степени очистки.
При стандартных условиях эксплуатации чистота поверхности может достигать Sa2,5 (ISO 8501-1) с шероховатостью Rz 25–60 мкм. Поскольку при обработке бухты целиком внутренние витки закрыты наружными, чистота внутренних слоёв может быть немного ниже, чем наружных. Если требуется, чтобы и внутренние, и наружные слои бухты достигали Sa2,5, это можно обеспечить увеличением времени обработки или числа дробеметных аппаратов. Для удаления ржавчины с бухт строительной арматуры обычно достаточно Sa2,0–Sa2,5, чтобы удовлетворить требованиям к последующей прочности сцепления с бетоном.
К основным быстроизнашивающимся деталям относятся лопатки дробеметного аппарата, распределительное колесо, направляющая втулка, защитные плиты камеры, износостойкие плиты рабочего стола и уплотнительные шторки.
Лопатки из высокохромистого чугуна: при стандартных условиях эксплуатации 2500–3000 ч;
Футеровка камеры: 3000–8000 ч (в зависимости от угла падения абразива);
Износостойкие плиты рабочего стола: 4000–6000 ч;
Уплотнительные шторки: 6–12 месяцев.
Мы предоставляем стандартизированный перечень запасных частей и глобальные услуги по складированию и распределению запасных частей.
Да. Размер камеры очистки, характеристики рабочего стола, количество и угол установки дробеметных аппаратов, скорость конвейера и т. д. могут быть настроены в соответствии с массой бухты, её диаметром и производственными требованиями заказчика. Мы предоставляем бесплатные услуги по диагностике условий эксплуатации, 3D-моделированию и разработке решений.
Пожалуйста, укажите: тип и диапазон диаметров проволоки, массу и диапазон диаметров бухты, требуемую суточную или годовую производительность, целевую степень очистки (Sa2,5/Sa3), размеры цеха и условия электроснабжения, необходимость вспомогательного оборудования для загрузки/разгрузки, а также местные нормы выбросов. Мы предложим индивидуальное техническое решение и официальное коммерческое предложение.







Английский

Хинди

Индонезийский

Русский

Испанский

Тайский

Вьетнамский



















