Глобальные решения для оборудования поверхностной обработки — с 2002 года

久昌机械
Получить предложение
Глобальные решения для оборудования поверхностной обработки — с 2002 года
久昌机械
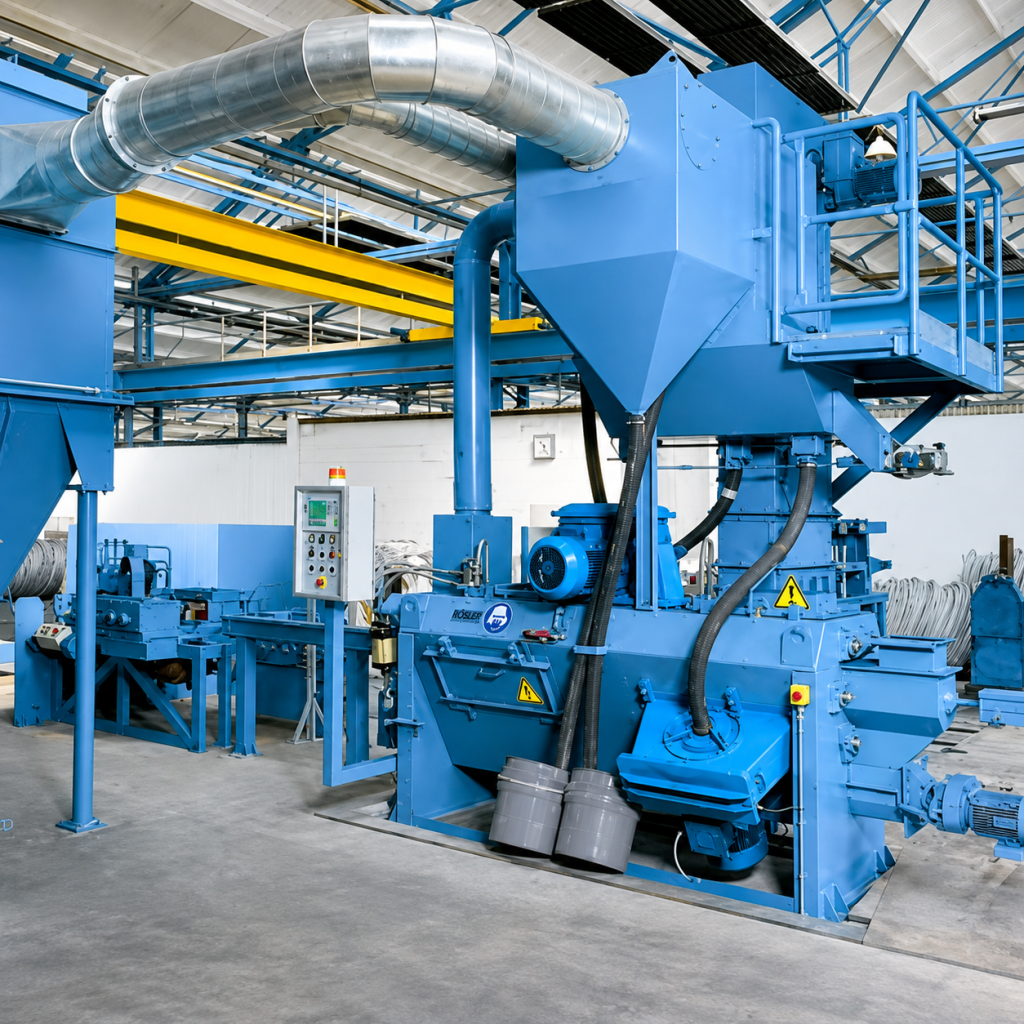
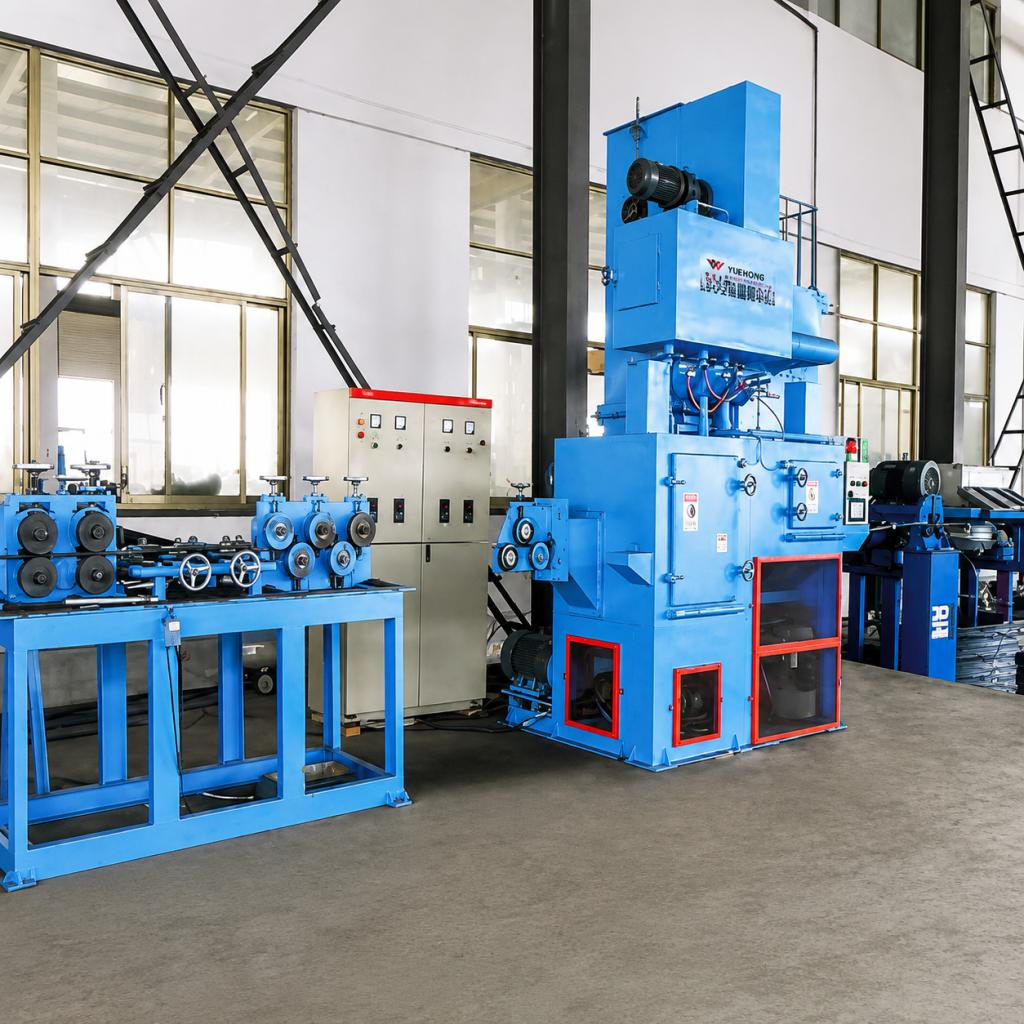
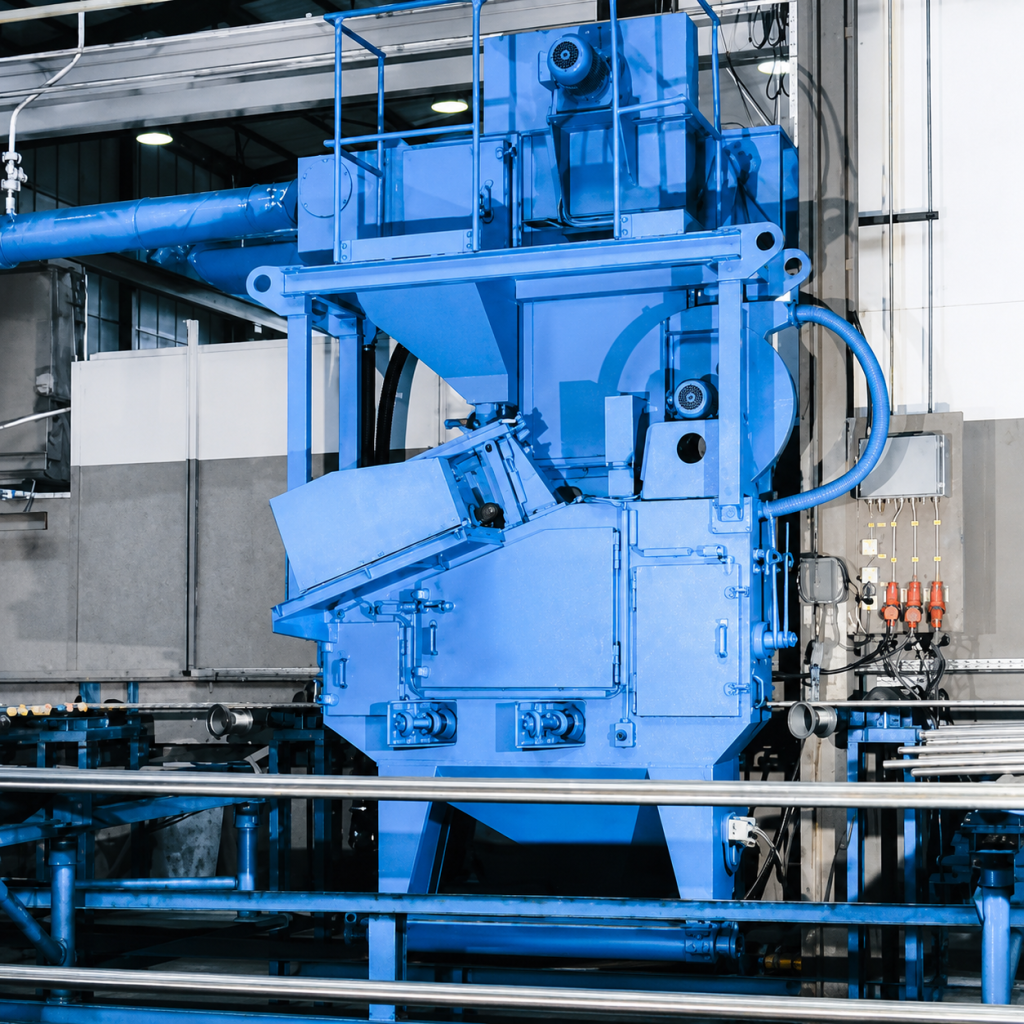
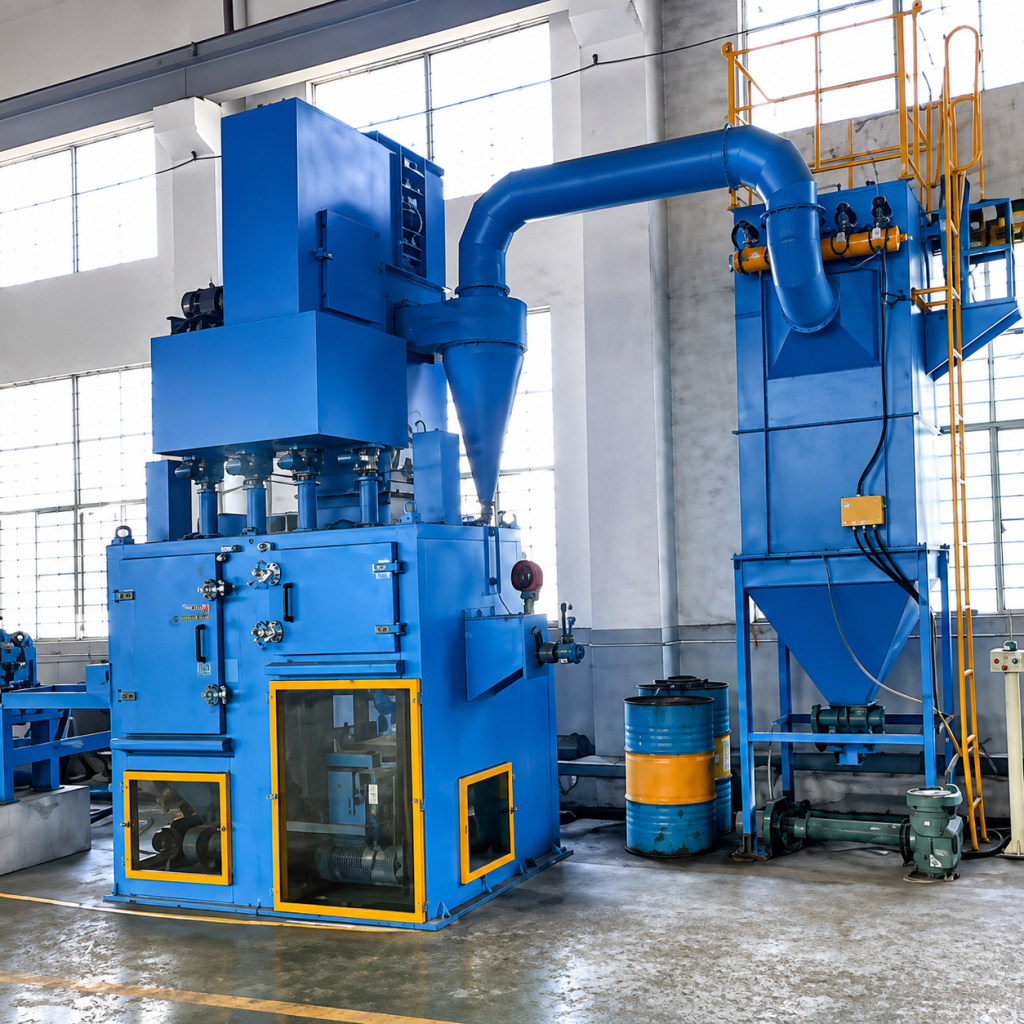
Специализированное оборудование для высокоэффективной очистки поверхности проволочных изделий
Дробеметная установка проходного типа серии QGW — это специализированное непрерывное проходное устройство, предназначенное для очистки и упрочнения поверхности проволочных материалов, таких как стальные прутки в бухтах, проволока, стальные канаты и тросы. После разматывания с размоточного устройства стальная проволока направляется через систему направляющих роликов и непрерывно проходит через закрытую дробеметную камеру с постоянной линейной скоростью. Несколько дробеметных аппаратов с высокой скоростью обстреливают поверхность проволоки под разными углами, обеспечивая удаление ржавчины, окалины и упрочнение поверхности. Оборудование поддерживает непрерывную работу в составе производственной линии, имеет высокую степень автоматизации и может быть интегрировано с размоточными, намоточными и отрезными устройствами для формирования полной производственной линии. Чистота поверхности после обработки может достигать уровня Sa2.5 (ISO 8501-1), шероховатость Rz 25–60 мкм (в зависимости от типа абразива и технологических параметров).
После разматывания и подачи с размоточного устройства стальная проволока направляется в дробеметную камеру через систему натяжных направляющих роликов. Вокруг камеры под углами, рассчитанными с помощью трехмерного моделирования, расположены несколько дробеметных аппаратов, которые с высокой скоростью обстреливают поверхность проволоки с разных сторон, вызывая отслоение окалины и ржавчины. Затем дробь через скребковую систему сбора в нижней части камеры, шнековый конвейер и ковшовый элеватор поступает в воздушный сепаратор для разделения и рециркуляции. Пыль и разрушенная дробь фильтруются через систему импульсного рукавного/картриджного фильтра перед выбросом в соответствии с нормами. Очищенная проволока затем сматывается в бухту или разрезается на мерные длины намоточным устройством.
Технологический процесс: Разматывание → Подача через направляющие ролики → Дробеметная обработка → Очистка от дроби → Сматывание/Резка на мерные длины → Выгрузка
Дробеметная установка имеет высокоэффективную конструкцию с прямым приводом, без ременной передачи. Рабочее колесо на 100% динамически сбалансировано (класс балансировки G6.3), что обеспечивает вибрацию ≤4,5 мм/с на высоких скоростях. Лопатки, распределительное колесо, направляющая втулка и защитные плиты изготовлены из высокохромистого износостойкого чугуна, химический состав которого соответствует стандарту ASTM A532, твердость ≥58 HRC.
Дробеметная установка: высокоэффективная, с прямым приводом, угол расположения оптимизирован с помощью 3D-моделирования для обеспечения полного покрытия дробью по всей окружности;
Узел направляющих роликов: закаленные легированные направляющие ролики, твердость поверхности HRC 50–55, подшипники герметичные и пылезащищенные, ресурс 6000–10000 ч;
Футеровочная плита камеры: высокохромистый чугун/прокатная футеровка 65Mn, модульная быстросъемная конструкция, толщина 10–15 мм, быстрая замена;
Система циркуляции дроби: скребковый сбор снизу + шнековый конвейер + ковшовый элеватор + воздушный сепаратор, эффективность сепарации ≥99%, обеспечивая чистоту дроби;
Система пылеудаления: стандартный импульсный картриджный пылеуловитель (опционально рукавный фильтр), выбросы пыли могут быть снижены до <5 мг/м³;
Электрическая система: управление на базе ПЛК (опционально Siemens/Mitsubishi), сенсорный экран, поддержка автоматического/ручного режимов, частотное регулирование линейной скорости, опциональный модуль удаленного мониторинга.
Требования к месту установки:
Модель QGW20 занимает примерно 18 м × 4 м (включая зону раскатки, основной блок и зону намотки), высота цеха ≥ 6 м;
Модель QGW50 занимает примерно 28 м × 5 м, высота цеха ≥ 7 м; В зонах раскатки и намотки необходимо предусмотреть пространство для вращения катушек, рекомендуемое ≥ 3 м с каждой стороны;
Плоскостность бетонного фундамента должна быть ≤ 3 мм/м, в зоне основного блока необходимо заложить анкерные болты;
Электропитание: 380В/3Ф/50Гц (или по индивидуальному заказу в соответствии с сетью заказчика), требуется общая мощность оборудования + 20% запаса.
Основные моменты обслуживания
Ежедневно: проверяйте звук работы, вибрацию и ток дробеметной машины; проверяйте легкость вращения и износ направляющих роликов; проверяйте целостность уплотнительных штор;
Еженедельно: проверяйте износ быстроизнашиваемых деталей (лопасти, защитные плиты) и пополняйте смазку; проверяйте натяжение ленты/цепи элеватора;
Каждые 3–6 месяцев: проводите комплексную проверку защитных плит камеры и износа канавок направляющих роликов; проверяйте положение окна направляющей втулки дробеметной машины; проверяйте перепад давления на картриджах/рукавах пылеуловителя;
Норма замены лопастей: заменяйте лопасти при износе >5 мм или появлении трещин, чтобы скорость дробеметания не снижалась;
Норма замены направляющих роликов: заменяйте направляющие ролики при глубине износа канавки >2 мм или превышении допустимого зазора в подшипниках, чтобы предотвратить проскальзывание или царапины проволоки.
Компания Jiuchang Machinery обладает независимыми правами на импорт и экспорт, предлагает различные условия поставки, такие как FOД/CIF/DDP, и поддерживает аккредитивы, банковские переводы и поэтапные платежи. Услуги по монтажу за рубежом включают трехуровневую модель: удаленный технический надзор, шеф-монтаж на месте и проекты под ключ. Глобальное реагирование 24/7: более 80% распространенных неисправностей могут быть устранены в течение 4 часов с помощью удаленной диагностики; местные инженеры прибывают на объект в течение 48 часов. Часто используемые запасные части со складов на ключевых рынках доставляются в течение 48 часов.
|
Параметры |
Ед. |
QGW20 |
QGW30 |
QGW40 |
QGW50 |
|
Диаметр обрабатываемой проволоки |
мм |
Φ5–20 |
Φ5–25 |
Φ6–32 |
Φ8–40 |
|
Скорость обработки линии |
м/мин |
65–120 |
65–120 |
65–100 |
50–80 |
|
Справочная суточная производительность |
т |
60–100 |
80–120 |
100–150 |
120–200 |
|
Количество дробеметных машин |
шт. |
4 |
6 |
6–8 |
8 |
|
Мощность одной дробеметной машины |
кВт |
11 |
11 |
15 |
15 |
|
Суммарная мощность дробеметных машин |
кВт |
44 |
66 |
90–120 |
120 |
|
Диаметр дроби |
мм |
Φ0.6–1.2 |
Φ0.6–1.2 |
Φ0.8–1.5 |
Φ0.8–1.5 |
|
Производительность элеватора |
т/ч |
30 |
40 |
50 |
60 |
|
Производительность сепаратора |
т/ч |
30 |
40 |
50 |
60 |
|
Объем воздуха пылеудаления |
м³/ч |
8000 |
12000 |
15000 |
20000 |
|
Размеры очистной камеры (длина × ширина × высота) |
мм |
4000×400×600 |
5000×400×600 |
6000×450×700 |
7000×500×800 |
|
Суммарная установленная мощность (без пылеудаления) |
кВт |
≈52 |
≈78 |
≈100 |
≈125 |
|
Суммарная установленная мощность (включая пылеудаление) |
кВт |
≈65 |
≈95 |
≈125 |
≈155 |
Подходит для поверхностной очистки и упрочнения катанки, такой как арматура в бухтах, катанка, высокопрочные низкорелаксационные стальные канаты, предварительно напряженная проволока и стальные тросы. Широко используется в таких отраслях, как усиление строительных конструкций, мостовые канаты, производство стальных канатов, производство стальных тросов и металлоизделий.
Технические характеристики обрабатываемой проволоки:
Диапазон диаметров: Φ5–40 мм (в зависимости от модели)
Материал: углеродистая сталь, низколегированная сталь, проволока из нержавеющей стали (требуется регулировка типа абразива)
Форма: бухтовая проволока, прямолинейное прохождение
Не подходит для: проволоки с масляной пленкой или липкими веществами (требуется предварительная очистка)
Обработка в бухтах обрабатывает бухту непосредственно в круглом состоянии, исключая необходимость разматывания и сматывания, экономя оборудование и пространство. После обработки сохраняется круглая форма, что подходит для случаев с умеренными требованиями к качеству поверхности или когда бухты необходимо хранить и транспортировать в круглом виде. Прямолинейная обработка требует предварительного выпрямления проволоки перед пропусканием, что обеспечивает более высокую скорость обработки и эффективность, но требует согласованного разматывающего и сматывающего устройства. Она подходит для высокообъемного непрерывного производства и случаев с высокими требованиями к качеству поверхности. Эти два типа могут дополнять друг друга: обработка в бухтах используется для предварительной обработки бухт, а прямолинейная обработка - для финишных линий.
Оно может обрабатывать арматуру в бухтах и катанку весом 300–2500 кг и наружным диаметром Φ600–1500 мм. Регулируя характеристики рамы рабочей станции и расстояние между направляющими роликами, можно адаптироваться к различным диаметрам и весам бухт. Для сверхбольших бухт, превышающих этот диапазон, может быть изготовлена специальная рама рабочей станции и более крупная камера очистки.
Цикл обработки (дробеструйная очистка + обдув) зависит от веса бухты, степени коррозии и требований к очистке, обычно 5–15 минут на бухту. На примере QGP1000 (вес бухты 1 тонна, 8 минут на бухту), при чередующейся работе двух станций и 8-часовой смене суточная производительность составляет примерно 30–50 тонн; при двухсменном режиме (16 часов) может достигать 60–100 тонн. Фактическая производительность связана с временем начала смены, квалификацией рабочих и коэффициентом использования оборудования.
Для обработки целых бухт обычно используется мелкая стальная дробь или рубленая дробь диаметром Φ0,8–1,5 мм, требующая хорошей текучести для проникновения в зазоры бухты.
Проволока из углеродистой стали: литая стальная дробь/рубленая дробь, твердость HRC 40–50;
Проволока из нержавеющей стали: дробь из нержавеющей стали, избегая загрязнения ионами железа;
Диаметр дроби должен быть меньше 1/3 зазора между витками, чтобы обеспечить эффективное проникновение во внутренний слой бухты. Дробь может быть подобрана в соответствии с диаметром проволоки, материалом и требованиями к степени очистки.
При стандартных условиях эксплуатации чистота поверхности может достигать Sa2,5 (ISO 8501-1), с шероховатостью Rz 25–60 мкм. Поскольку внутренний слой проволоки закрыт внешним слоем при обработке целой бухты, чистота внутреннего слоя может быть немного ниже, чем внешнего. Если необходимо, чтобы и внутренний, и внешний слои целой бухты достигали Sa2,5, это можно сделать, увеличив время обработки или количество дробеметных аппаратов. Для удаления ржавчины с целых бухт строительной арматуры обычно достаточно Sa2,0–Sa2,5, чтобы удовлетворить последующие требования к прочности сцепления с бетоном.
Основные изнашиваемые детали включают лопасти дробеметного аппарата, распределительное колесо, направляющую втулку, защитную плиту камеры, износостойкую плиту рамы рабочей станции и уплотнительную штору.
Лопасти из высокохромистого чугуна: стандартные условия эксплуатации 2500–3000 ч;
Футеровка камеры: 3000–8000 ч (в зависимости от угла удара абразива);
Износостойкая плита рамы рабочего стола: 4000–6000 ч;
Уплотнительная штора: 6–12 месяцев.
Мы предоставляем стандартизированный перечень запасных частей, а также услуги по глобальному складированию и дистрибуции запасных частей.
Да. Размер камеры очистки, характеристики рамы рабочего стола, количество и угол установки дробеметных аппаратов, скорость конвейерной системы и т. д. могут быть адаптированы в соответствии с весом деталей, их диаметром и производственными требованиями. Мы предоставляем бесплатные услуги по диагностике условий эксплуатации, 3D-моделированию и разработке решений.
Пожалуйста, укажите: тип и диапазон диаметра проволоки, вес и диапазон диаметра деталей, требования к суточной или годовой производительности, целевую степень очистки (Sa2.5/Sa3), размеры цеха и условия электроснабжения, необходимость вспомогательного оборудования для загрузки/разгрузки, а также местные нормы выбросов в окружающую среду. Мы предлагаем индивидуальные технические решения и официальные коммерческие предложения.







Английский

Хинди

Индонезийский

Русский

Испанский

Тайский

Вьетнамский



















