Soluciones globales en equipos y sistemas de tratamiento de superficies — Desde 2002

久昌机械
Solicitar Presupuesto
Soluciones globales en equipos y sistemas de tratamiento de superficies — Desde 2002
久昌机械
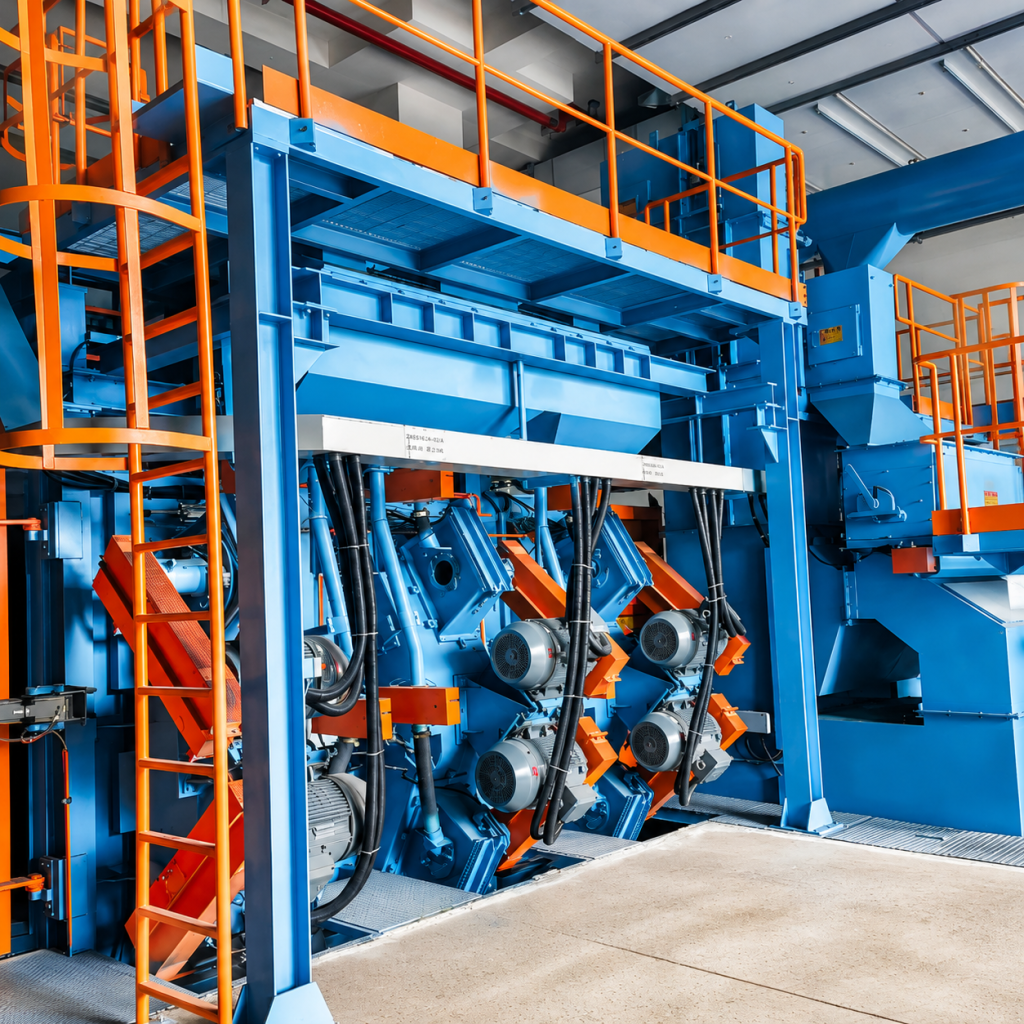
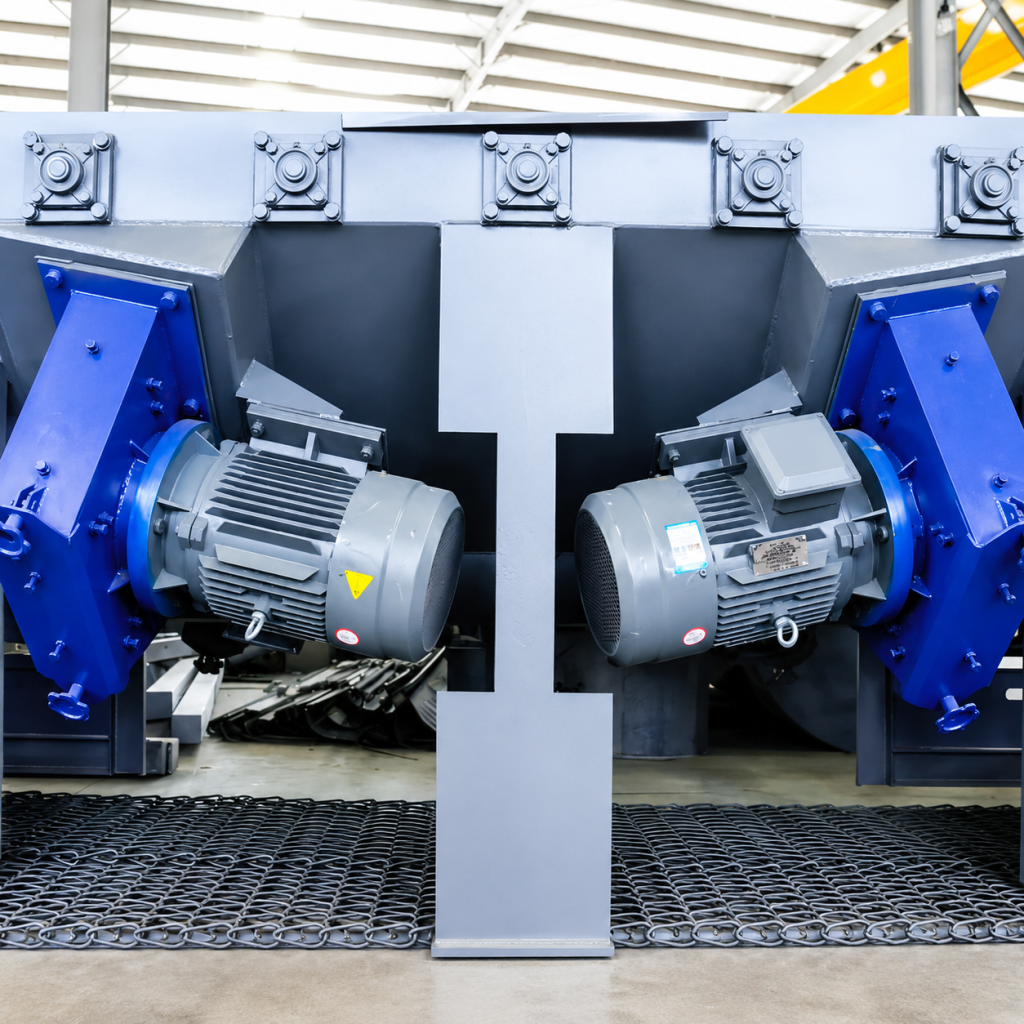
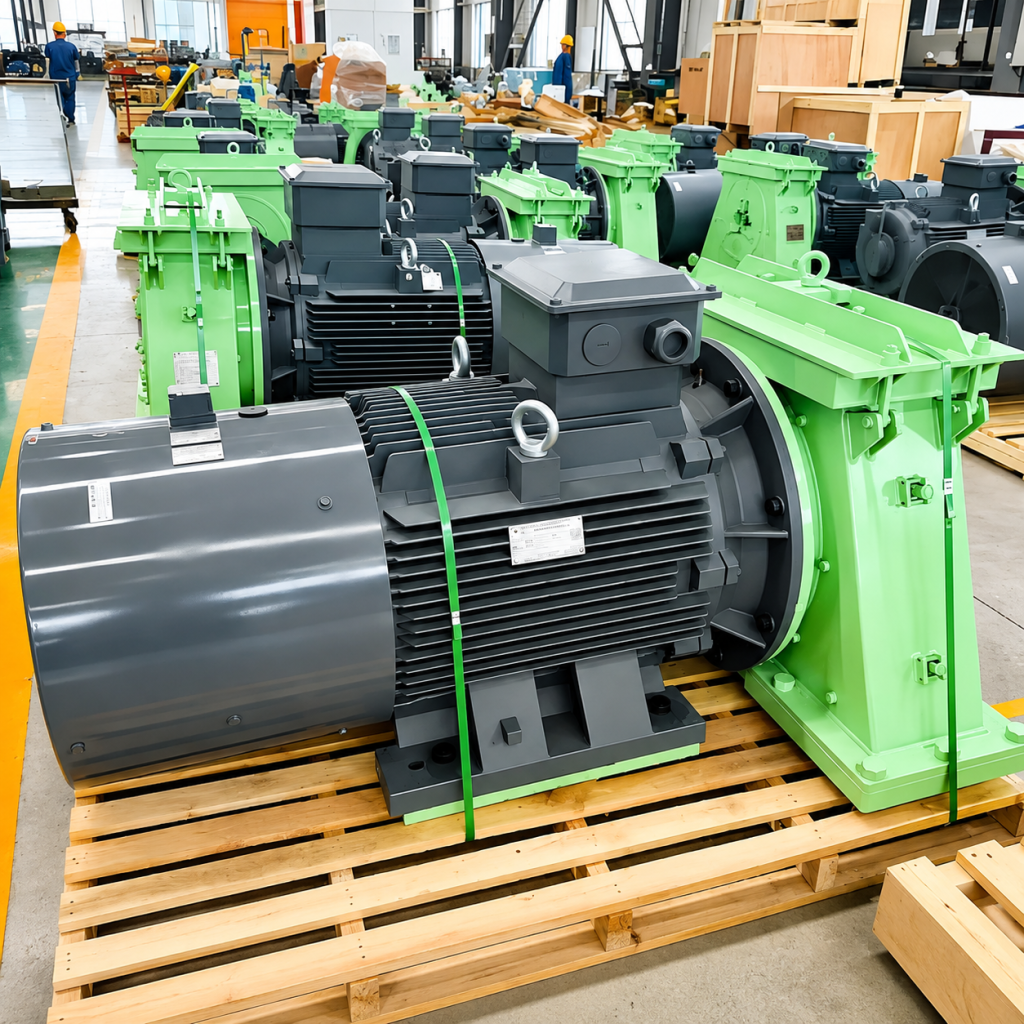
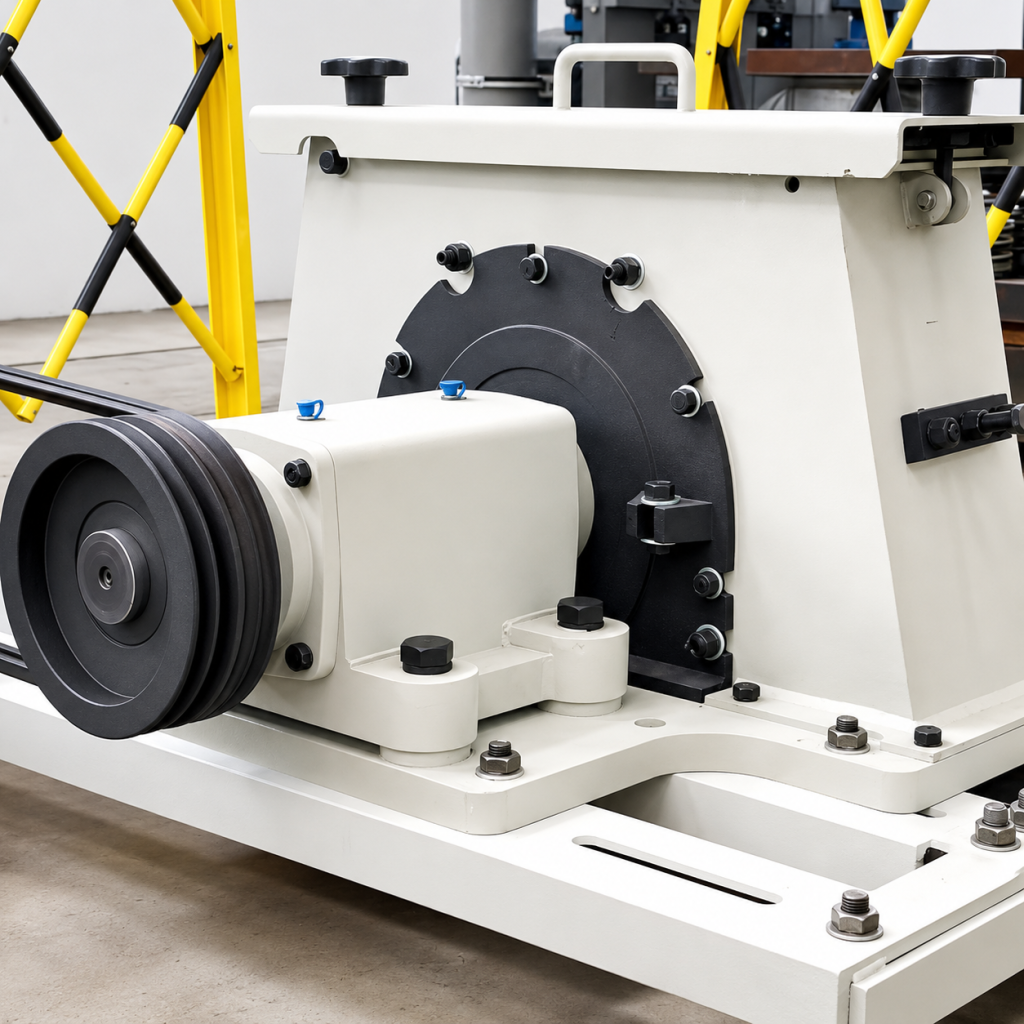
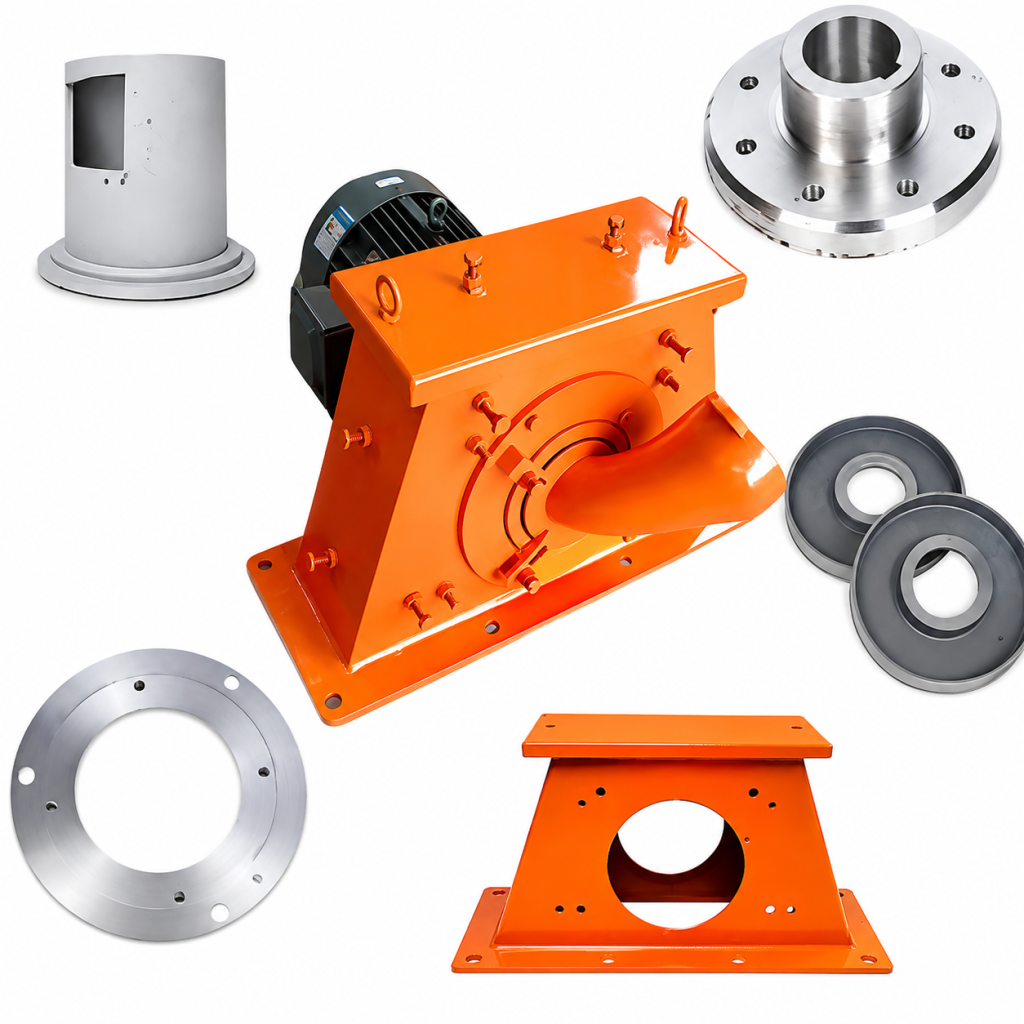
Unidad de Potencia Principal para Máquinas de Granallado
La rueda de granallado, también conocida como turbina de granallado o cabezal de granallado, es la unidad de potencia principal de una máquina de granallado y el actuador clave que acelera el abrasivo a alta velocidad.
Su estructura principal incluye el impulsor, las palas, el distribuidor, la jaula de control, el eje principal y las piezas de desgaste relacionadas. El abrasivo fluye por gravedad desde la tolva hacia el distribuidor. El distribuidor gira a la misma velocidad que el eje principal y lleva el abrasivo a la rotación. Bajo la fuerza centrífuga, el abrasivo se presiona contra el lado interior de la jaula de control y sale a través de la ventana rectangular de la jaula de control.
Las palas giratorias de alta velocidad reciben entonces el abrasivo y lo aceleran hacia afuera a lo largo de la trayectoria de la pala. Finalmente, el abrasivo se proyecta en forma de abanico sobre la superficie de la pieza a 60-80 m/s, logrando limpieza o fortalecimiento superficial. El rendimiento de la rueda de granallado determina directamente la eficiencia de limpieza, el consumo de energía y la utilización del abrasivo de toda la máquina.
El abrasivo fluye por gravedad desde la tolva de alimentación hacia el distribuidor. El distribuidor, que gira a la misma velocidad que el eje principal, lleva el abrasivo a la rotación. Bajo la fuerza centrífuga, el abrasivo se presiona hacia el lado interior de la jaula de control. Cuando alcanza la ventana rectangular de la jaula de control, se lanza a través de la ventana, es recibido por las palas giratorias de alta velocidad, acelerado desde el interior hacia el exterior, y finalmente proyectado en forma de abanico sobre la superficie de la pieza a 60-80 m/s.
Ajustar la posición de la ventana de la jaula de control cambia la dirección del chorro para que el abrasivo pueda proyectarse sobre la pieza de la manera más efectiva posible. Una posición incorrecta de la jaula de control no solo reduce la eficiencia de limpieza, sino que también aumenta el desgaste de los revestimientos. El tamaño de la ventana afecta el ángulo de difusión del abrasivo: una ventana más grande crea un ángulo de abanico mayor y una concentración de limpieza más débil. Cuando el desgaste de la ventana de la jaula de control supera los 13 mm, debe reemplazarse de inmediato.
Flujo del proceso: el abrasivo entra en la tolva -> el distribuidor captura y acelera el abrasivo -> la jaula de control guía y posiciona el flujo de abrasivo -> las palas reciben y aceleran aún más el abrasivo -> chorreado de alta velocidad sobre la pieza.
Alta eficiencia de chorreado: La velocidad del impulsor alcanza 2900 rpm, la velocidad de salida del abrasivo es de 60-80 m/s, y la capacidad de chorreado varía de 60 a 460 kg/min, mejorando significativamente la eficiencia de limpieza.
Cobertura sin ángulos muertos: La simulación dinámica tridimensional optimiza el ángulo y la posición de la turbina, logrando una cobertura uniforme en toda la superficie y reduciendo el chorreado en vacío.
Estructura compacta y fácil mantenimiento: Las estructuras de tipo centrífugo de voladizo o de disco único son simples y fiables, y las piezas de desgaste, como las paletas, son fáciles de reemplazar.
Materiales resistentes al desgaste de primera calidad: Los componentes clave están fabricados en hierro fundido de alto cromo o acero aleado, ofreciendo una excelente resistencia al desgaste y a la corrosión, y una vida útil más larga.
Parámetros de chorreado ajustables: El ángulo de la jaula de control es ajustable y el tamaño de la ventana se puede seleccionar para adaptar de forma flexible la dirección y el ángulo de difusión del chorro a la forma de la pieza y a los requisitos de limpieza.
Alta eficiencia energética: En comparación con el chorreado por aire comprimido, el método de turbina no requiere fuente de aire comprimido, consume menos energía, proporciona un mayor flujo de abrasivo y produce una mayor producción por unidad de energía.
Alta utilización del abrasivo: La disposición optimizada reduce el chorreado en vacío, mejora la utilización del abrasivo y reduce el costo operativo.
Alta compatibilidad: La turbina se puede adaptar a diferentes modelos de máquinas de granallado y admite granalla de acero, arena de acero fundido, alambre cortado y otros medios abrasivos.
|
Parámetro |
Unidad |
Q034 |
Q035 |
Q036 |
Q037 |
|
Diámetro del impulsor |
mm |
dia. 360 |
dia. 420 |
dia. 500 |
dia. 600 |
|
Número de paletas |
uds. |
8 |
8 |
8 |
8 |
|
Velocidad del impulsor |
rpm |
2900 |
2900 |
2900 |
2900 |
|
Capacidad de granallado |
kg/min |
60-120 |
120-180 |
180-260 |
260-360 |
|
Velocidad de proyección |
m/s |
60-78 |
60-78 |
60-78 |
60-78 |
|
Potencia del motor |
kW |
5.5-11 |
11-15 |
15-22 |
22-30 |
|
Ventana de la jaula de control |
mm |
60 x 80 |
70 x 90 |
80 x 100 |
90 x 110 |
|
Diámetro del distribuidor |
mm |
dia. 80 |
dia. 90 |
dia. 100 |
dia. 115 |
|
Diámetro de granalla aplicable |
mm |
0.3-1.7 |
0.3-1.7 |
0.3-2.0 |
0.3-2.0 |
|
Espesor del revestimiento |
mm |
10-15 |
12-18 |
15-20 |
18-25 |
|
Diámetro de entrada de alimentación |
mm |
dia. 40 |
dia. 45 |
dia. 50 |
dia. 60 |
|
Peso total |
kg |
aprox. 80 |
aprox. 150 |
aprox. 250 |
aprox. 400 |
Notas: 1. Los parámetros anteriores son valores de referencia para modelos estándar y se pueden personalizar según los requisitos del cliente. 2. La velocidad de proyección se refiere a la velocidad lineal en el borde exterior de la paleta. 3. Se recomienda mantener entre el 5% y el 10% de la cantidad total de piezas de desgaste como repuestos.
Como componente central de las máquinas de granallado, la turbina de granallado se utiliza ampliamente con muchos tipos de equipos, incluidas las máquinas de granallado de transporte aéreo, tambor rotativo, paso a través, tipo gancho, mesa giratoria, tipo carro, malla de alambre y granallado de superficies de carreteras.
Se puede utilizar para la eliminación de óxido, incrustaciones, arena y el fortalecimiento superficial de piezas metálicas fundidas, forjadas, soldadas y tratadas térmicamente. También es adecuado para el pretratamiento de superficies en estructuras de acero, puentes, vehículos, construcción naval, equipos petroquímicos, materiales de construcción, ferretería e industrias relacionadas.
Los medios abrasivos comúnmente utilizados incluyen granalla de acero, arena de acero fundido, alambre cortado, granalla de acero inoxidable y medios similares.
Las principales piezas de desgaste incluyen las paletas, la jaula de control, el distribuidor y los revestimientos, como placas superiores, placas laterales y placas de extremo. Las paletas son las piezas de desgaste que se reemplazan con mayor frecuencia y deben inspeccionarse o reemplazarse después de 500-800 horas de operación. La jaula de control debe reemplazarse cuando el desgaste de la ventana supere los 13 mm. El distribuidor debe inspeccionarse o reemplazarse después de 1000-1500 horas de operación. Se recomienda un inventario de repuestos del 5%-10%.
La posición de la jaula de control determina la dirección de proyección del abrasivo. Para ajustarla, afloje los pernos de fijación, gire la jaula de control hasta que la ventana esté alineada con el área de la pieza de trabajo y luego apriete los pernos. Una dirección de proyección incorrecta causa proyección en vacío, menor eficiencia de limpieza y un desgaste más rápido de los revestimientos. La ventana de la jaula de control debe inspeccionarse regularmente y reemplazarse cuando el desgaste supere los 13 mm.
Los tipos comunes de paletas incluyen paletas planas rectas, paletas curvadas hacia adelante y paletas curvadas hacia atrás. Las paletas planas rectas son simples y económicas. Las paletas curvadas hacia adelante ofrecen una aceleración más fuerte y una mayor eficiencia de proyección. Las paletas curvadas hacia atrás proporcionan una mejor resistencia al desgaste. La selección debe considerar el tipo de abrasivo, el material de la pieza de trabajo y los requisitos de limpieza. El hierro fundido de alto cromo o el acero aleado se usan comúnmente para mejorar la resistencia al desgaste.
La velocidad de salida del abrasivo es generalmente de 60-80 m/s, medida como la velocidad lineal en el borde exterior de la paleta. La velocidad se puede aumentar elevando la velocidad del impulsor mediante un variador de frecuencia o un cambio de motor, aumentando el diámetro del impulsor o seleccionando paletas curvadas hacia adelante para una aceleración más fuerte. Una velocidad excesiva acelera el desgaste de las paletas y los revestimientos, por lo que el ajuste debe equilibrarse cuidadosamente.
La capacidad de proyección está positivamente relacionada con la potencia del motor. Como referencia general, cada 1 kW de potencia corresponde a aproximadamente 6-8 kg/min de capacidad de proyección. Por ejemplo, un motor de 11 kW corresponde a aproximadamente 120-180 kg/min, mientras que un motor de 15 kW corresponde a aproximadamente 180-260 kg/min. El rendimiento real también se ve afectado por el diámetro del impulsor, la cantidad de paletas, el tipo de abrasivo y otros factores. Las curvas de rendimiento del fabricante deben usarse para la selección final.
Las causas comunes incluyen un ángulo incorrecto de la jaula de control, desgaste severo de las paletas, suministro inestable de abrasivo y posición desalineada de la pieza de trabajo. Para reducir la proyección en vacío, inspeccione y ajuste regularmente el ángulo de la jaula de control, reemplace las paletas desgastadas rápidamente, mantenga estable el sistema de suministro de abrasivo y asegure la posición correcta de transporte de la pieza de trabajo. La simulación dinámica tridimensional puede optimizar el ángulo y la posición de la rueda.
La selección depende principalmente del tipo y tamaño de la pieza de trabajo, el rendimiento diario requerido, el tipo de abrasivo, el grado de limpieza objetivo y el tipo de equipo compatible. En general, determine primero la capacidad de proyección requerida, seleccione la potencia del motor según esa capacidad y luego elija el diámetro del impulsor según el espacio de instalación disponible. Proporcionamos consulta gratuita de selección y diseño de soluciones.
La cotización generalmente requiere el tipo y modelo del equipo compatible, la capacidad de proyección requerida en kg/min, el tipo de abrasivo, el tipo y dimensiones de la pieza de trabajo, las limitaciones de espacio de instalación y las condiciones de suministro eléctrico. Proporcionamos consulta gratuita de selección y soporte técnico.







Inglés

Hindi

Indonesio

Ruso

Español

Tailandés

Vietnamita



















