Soluciones globales en equipos y sistemas de tratamiento de superficies — Desde 2002

久昌机械
Solicitar presupuesto
Soluciones globales en equipos y sistemas de tratamiento de superficies — Desde 2002
久昌机械
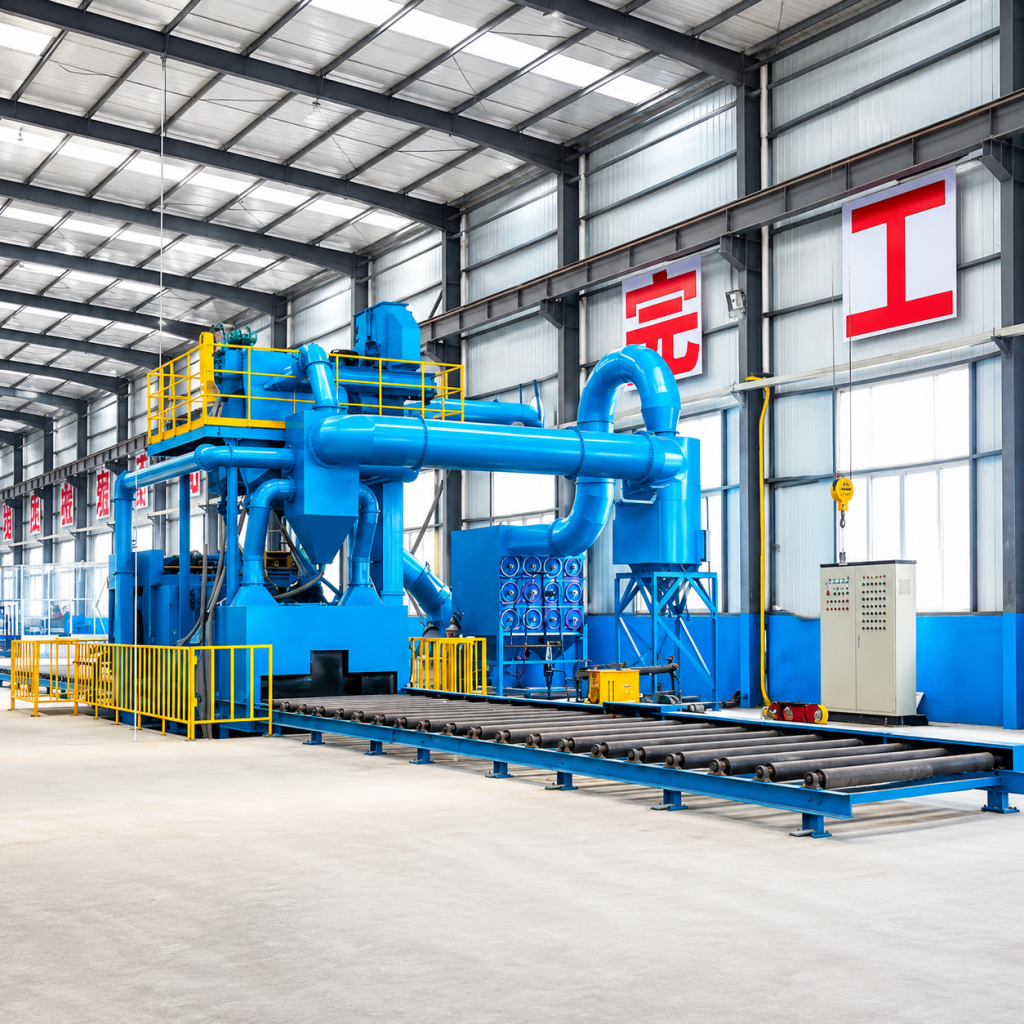
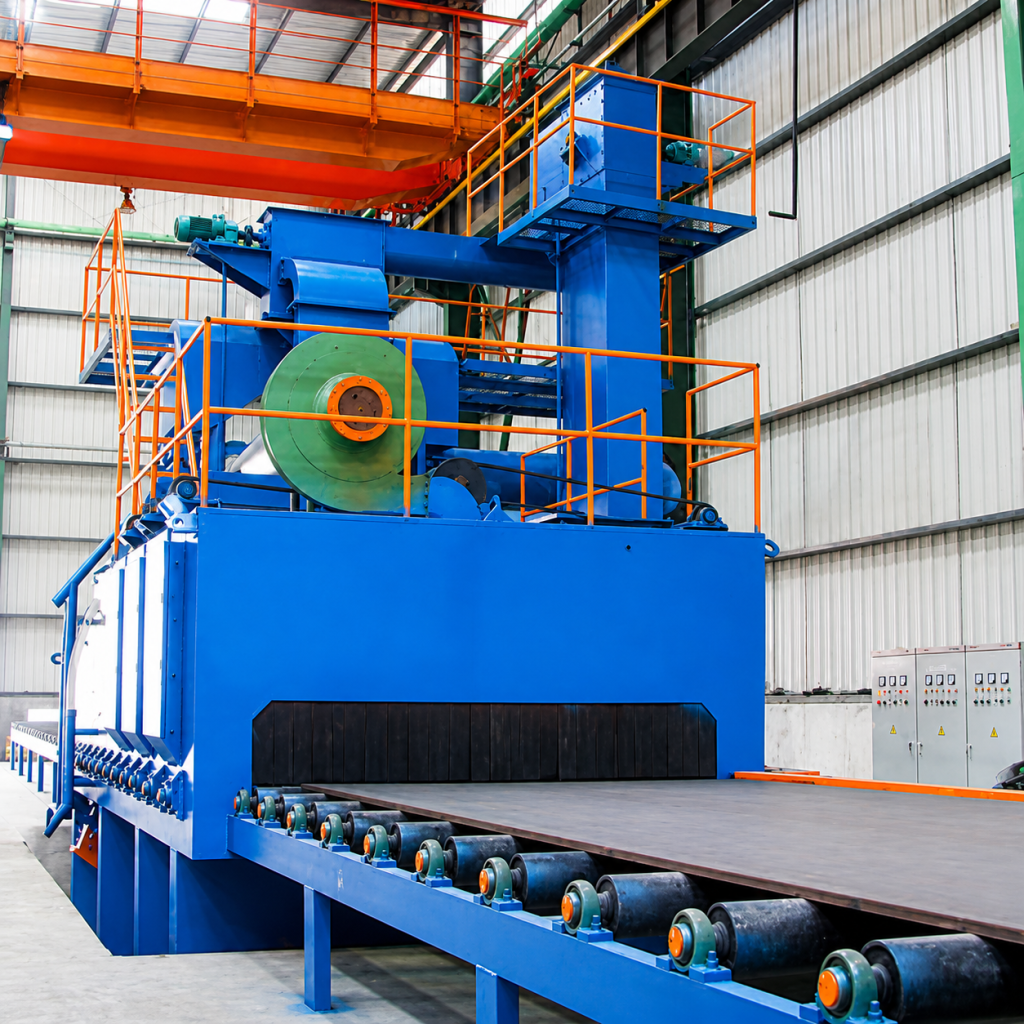
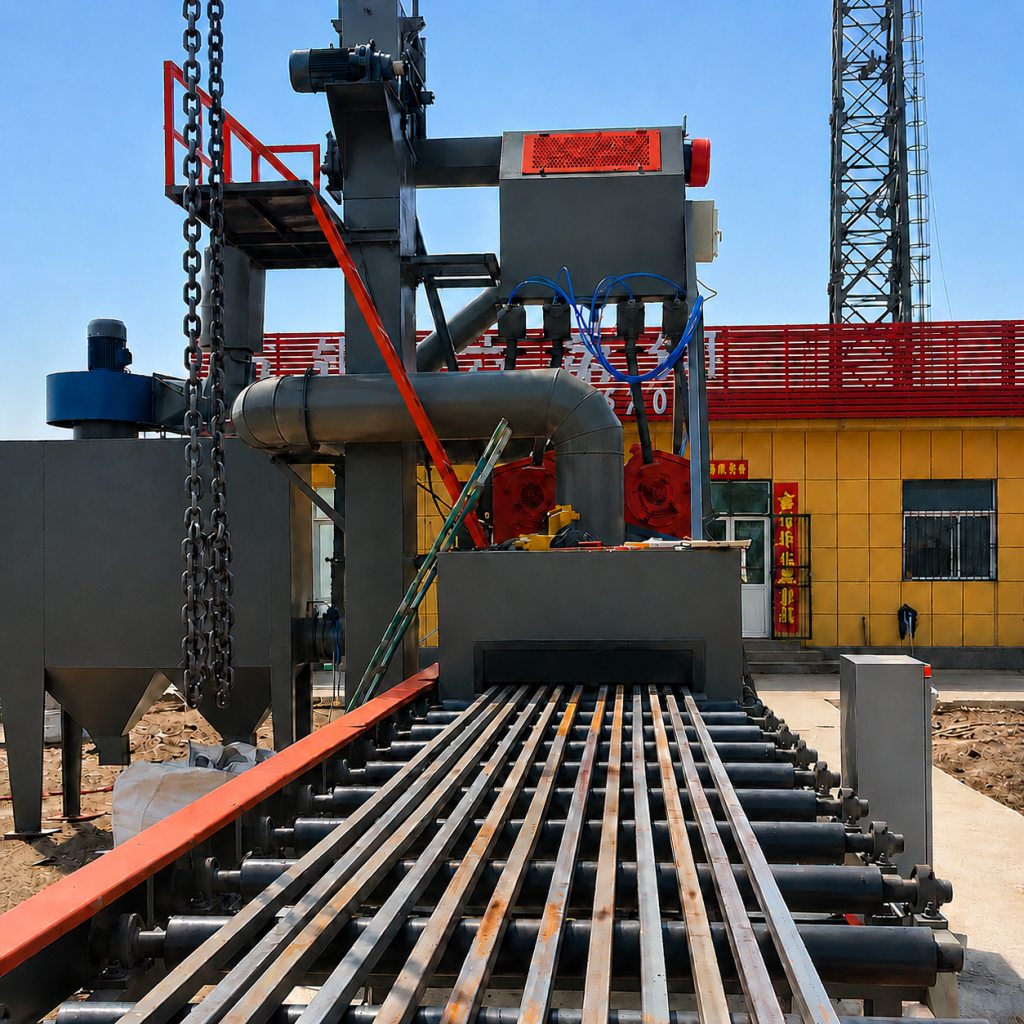
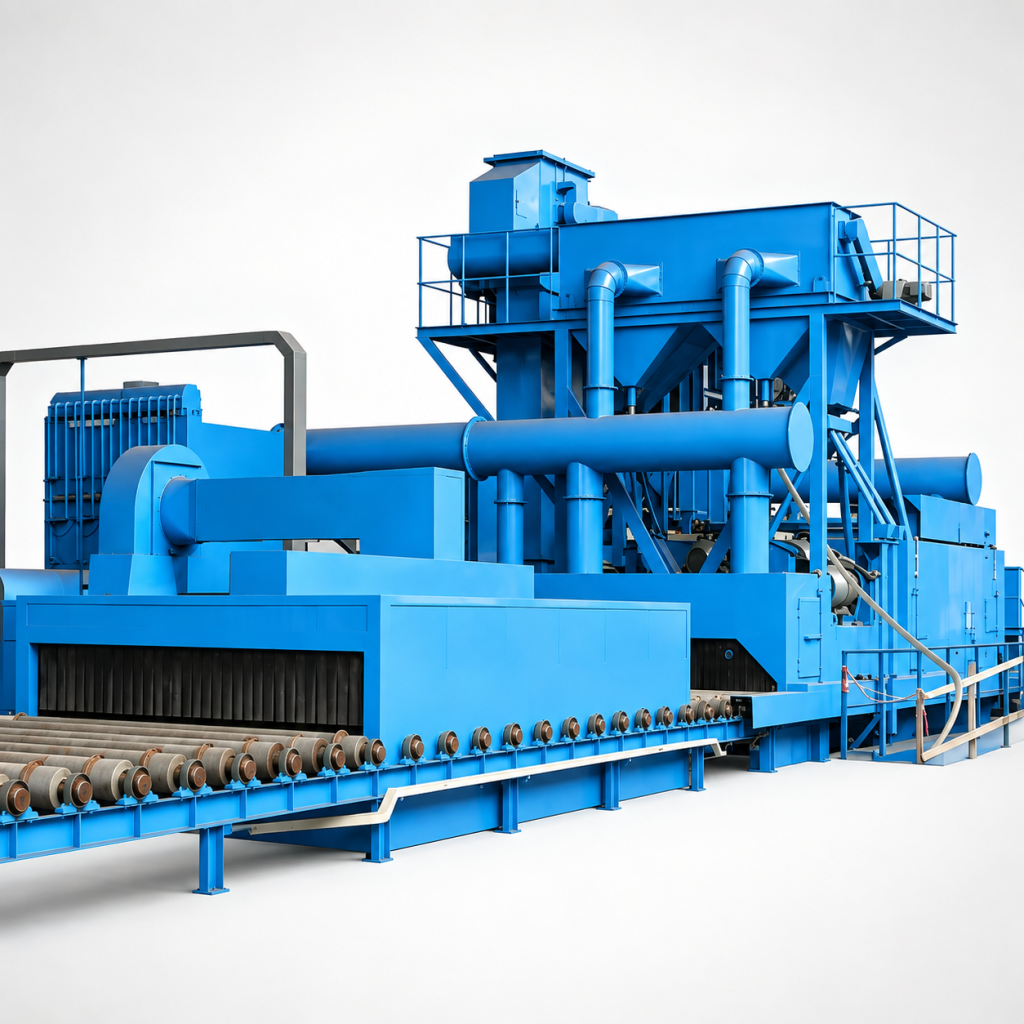
Línea de pretratamiento de superficies totalmente automatizada para placas y perfiles de acero · Serie Q69
La línea de pretratamiento de placas de acero con rodillos horizontales serie Q69 es un conjunto completo de equipos especializados para el tratamiento continuo de superficies de placas de acero, perfiles y componentes estructurales de acero. Las piezas de trabajo se transportan horizontalmente mediante un transportador de rodillos controlado por frecuencia y se someten a precalentamiento (opcional) → chorreado con granalla → soplado de granalla → pintura automática (opcional) → secado (opcional), logrando una operación continua totalmente automatizada. Múltiples chorreadores de alta eficiencia impulsan granalla a alta velocidad desde diferentes direcciones, eliminando óxido, incrustaciones y rugosificando toda la superficie de la pieza. La limpieza de la superficie tratada alcanza el nivel Sa2.5 (ISO 8501-1), y la rugosidad Rz es de 25–60 μm, mejorando efectivamente la adherencia del recubrimiento.
Este equipo se utiliza ampliamente en la construcción naval (norma PSPC), ingeniería de puentes, maquinaria de construcción, locomotoras y material rodante, petroquímica, construcción de estructuras de acero, equipos de energía eólica y otras industrias. Es un equipo de apoyo estándar para la eliminación de óxido y la aplicación de imprimación antes del corte de acero.
Un transportador de rodillos de acero de velocidad ajustable alimenta placas/perfiles de acero a una cabina de chorreado cerrada. Múltiples chorreadores de alta eficiencia impulsan granalla a alta velocidad desde arriba, abajo y ambos lados en un ángulo simulado tridimensional, impactando continuamente la superficie de la pieza y eliminando rápidamente la incrustación y el óxido. La granalla es recogida por un transportador de tornillo longitudinal/transversal en la parte inferior de la cabina y luego transportada a un elevador de cangilones, que la eleva a un separador de aire. Después de la separación, la granalla de acero pura se recicla; el polvo y la granalla rota se filtran mediante un sistema de filtro de cartucho/bolsas de pulso antes de descargarse conforme a las normas.
Una línea de pretratamiento completa (configuración opcional) incluye:
Sección de precalentamiento: Calentamiento con gas o eléctrico para elevar la temperatura de la superficie de la placa de acero por encima del punto de rocío y evitar la reaparición de óxido después del chorreado (esencial para las normas PSPC marinas);
Sección de chorreado con granalla: Múltiples chorreadores dispuestos en un diseño tridimensional, con simulación 3D que optimiza el ángulo de chorreado para garantizar que no haya puntos ciegos;
Sección de soplado: Cuchillas de aire de alta presión para eliminar la granalla residual, evitando que se transporte a las estaciones de pintura posteriores;
Sección de pintura automática: Pulverización sin aire de alta presión o pistolas de pulverización automáticas para aplicar imprimación de taller;
Sección de secado: Calentamiento por gas/electricidad para el secado rápido de la superficie de la película de pintura, facilitando el posterior apilado y almacenamiento.
Flujo de proceso estándar:
Carga → Precalentamiento (opcional) → Granallado → Soplado → Pintura (opcional) → Secado (opcional) → Descarga
La granalladora adopta una estructura de accionamiento directo de alta eficiencia, con motor de accionamiento directo y sin transmisión por correa. El impulsor está 100% equilibrado dinámicamente (grado de equilibrio dinámico G6.3) para garantizar una vibración ≤4,5 mm/s a altas velocidades. Las paletas, la rueda de distribución de granalla, el manguito direccional y las placas de protección están fabricados en hierro fundido de alto cromo resistente al desgaste, con una composición química conforme a la norma ASTM A532, una dureza ≥58 HRC y una vida útil estándar de las paletas de 2500 a 3000 horas.
Granalladora: Tipo de accionamiento directo de alta eficiencia, disposición tridimensional en la parte superior, inferior y laterales, ángulo de granallado optimizado mediante simulación 3D, garantizando una cobertura total de la superficie de la placa de acero;
Rodillos transportadores: Rodillos de acero con regulación de velocidad por variador de frecuencia, superficies de rodillos cubiertas con manguitos de alto cromo resistentes al desgaste, gran capacidad de carga y funcionamiento estable;
Sistema de precalentamiento (opcional): Calentamiento por gas o electricidad, precisión de control de temperatura ±5 °C, garantizando que la temperatura de la superficie de la placa de acero sea al menos 3 °C superior al punto de rocío (norma PSPC);
Sistema de pintura (opcional): Pulverización sin aire de alta presión o pistola automática de movimiento alternativo, espesor de película de pintura uniforme, compatible con imprimación epoxi rica en zinc, imprimación de silicato de zinc inorgánico, etc.;
Sistema de secado (opcional): Circulación de aire caliente por gas/electricidad, precisión de control de temperatura ±10 °C, temperatura de secado ajustable de 40 a 80 °C;
Sistema de circulación de granalla: Recuperación por espiral inferior + elevador de cangilones + separación por aire, eficiencia de separación ≥99%;
Sistema de eliminación de polvo: Colector de polvo estándar de cartuchos de pulso (filtro de mangas opcional), las emisiones de polvo se pueden controlar a <5 mg/m³;
Sistema eléctrico: Control PLC (Siemens/Mitsubishi opcional), operación con pantalla táctil, soporta modos automático/manual, arranque y parada automáticos de la granalladora con sensor de rejilla, y módulo de monitoreo remoto opcional.
Requisitos del lugar de instalación:
Tipo Q6910 (granalladora de máquina única): Huella de aproximadamente 18 m × 5 m, altura de fábrica ≥ 7 m;
Tipo Q6930 (línea completa de pretratamiento): Huella de aproximadamente 60 m × 8 m (incluyendo precalentamiento, granallado, pintura y secado), altura de fábrica ≥ 8 m;
Tipo Q6950 (línea completa de pretratamiento): Huella de aproximadamente 80 m × 10 m, altura de fábrica ≥ 9 m;
Se debe reservar espacio para el apilado y manejo de placas de acero, recomendado ≥ 5 m en cada lado;
Planitud de la base de concreto ≤ 3 mm/m, la base del transportador de rodillos requiere pernos de anclaje y rieles pre-empotrados;
Suministro eléctrico: 380V/3Ph/50Hz (o personalizado según la red eléctrica del cliente), requiriendo potencia total del equipo + 20% de margen;
Fuente de aire: Aire comprimido de 0,5 a 0,7 MPa (para pintura y purga). Puntos de mantenimiento
Diario: Verificar el sonido de funcionamiento, la vibración y la corriente de la granalladora; verificar la suavidad del funcionamiento del transportador de rodillos; verificar la sensibilidad del sensor de rejilla;
Semanal: Verificar el desgaste de las piezas vulnerables (paletas, placas de protección) y reponer grasa; verificar la tensión de la correa/cadena del elevador;
Cada 3 a 6 meses: Realizar una inspección integral del desgaste de las placas de protección de la cámara y los manguitos de desgaste del transportador de rodillos; verificar la posición de la ventana del manguito direccional de la granalladora; verificar la diferencia de presión del cartucho/filtro de mangas del colector de polvo;
Estándar de reemplazo de paletas: Reemplazar las paletas cuando el desgaste sea >5 mm o aparezcan grietas para asegurar que la velocidad de granallado no disminuya;
Inspección del transportador de rodillos: Verificar el juego de los rodamientos de los rodillos y el espesor del manguito de desgaste; reemplazar de inmediato si el desgaste supera el 50% para evitar rayones o desalineación de las placas de acero.
Jiuchang Machinery posee derechos de importación y exportación independientes, ofreciendo diversos términos comerciales como FOB/CIF/DDP, y admite cartas de crédito, transferencias bancarias y pagos por hitos. Los servicios de instalación en el extranjero incluyen un modelo de tres niveles: supervisión técnica remota, guía de instalación en sitio y proyectos llave en mano. Respuesta global 24/7: más del 80% de las fallas comunes pueden resolverse en 4 horas mediante diagnóstico remoto; los ingenieros locales llegan al sitio en 48 horas. Los repuestos de uso común de los almacenes de los mercados principales se entregan en 48 horas.
| Modelo de máquina | Unidad | Q698 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
| Ancho efectivo de limpieza | mm | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Tamaño de entrada de la cámara | mm | 1200×400 | 1200×400 | 2000×400 | 2500×800 | 3000×800 | 4000×400 |
| Longitud de limpieza de la pieza | mm | 1200-6000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| Velocidad del transportador de rodillos (velocidad variable) | m/min | 0.5-4 | 0.5-5 | 0.5-4 | 0.5-4.5 | 0.5-4 | 2-8 |
| Espesor de limpieza de la placa de acero | mm | 3-60 | 1.5-60 | 3-60 | 3-60 | 3-110 | 4.5-100 |
| Especificaciones de perfiles aplicables | ≤20#<≤16# | ≤20#<≤16# | ≤20#<≤16# | 60×8-300×1000 | 60×8-300×1000 | 60×8-300×1000 | |
| Capacidad de granallado | kg/min | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| Carga inicial de granalla | kg | 3000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Ancho de ajuste del cepillo de rodillos (raspador) | mm | 200 | 350 | 450 | 600 | 850 | 900 |
| Volumen de aire | m³/h | 17560 | 19000 | 19550 | 27758 | 28850 | 38000 |
| Dimensiones generales | mm | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×7500 | 31200×8070×7758 | 44042×6385×11117 | 45000×7830×11400 |
| Profundidad bajo el suelo | mm | 1616 | 2257 | 2800 | 2353 | 2800 | 4317 |
| Potencia total (excluyendo el colector de polvo) | kW | 78.3 | 113.5 | 156.6 | 224.55 | 204.5 | 293.6 |
| Peso total de la máquina | t | 20.4 | 33 | 41 | 53.2 | 71.8 | 75 |
Adecuado para la eliminación de óxido superficial y el pretratamiento de diversos materiales de acero, incluyendo placas de acero, vigas H, vigas I, ángulos, canales, tubos de acero y componentes estructurales de acero. Ampliamente utilizado en construcción naval (cumpliendo con los estándares de pintura PSPC), ingeniería de puentes, maquinaria de construcción, fabricación de automóviles, locomotoras y material rodante, petroquímica, construcción de estructuras de acero e industrias de equipos de energía eólica.
Aplicaciones típicas: pretratamiento de secciones de placas de acero marinas, eliminación de óxido de paneles de cajas de vigas de puentes, pretratamiento de componentes estructurales de maquinaria de construcción antes de la pintura y pretratamiento de placas de acero de torres de turbinas eólicas.
Escenarios no adecuados: piezas curvas o de forma irregular (se recomienda usar el tipo de gancho Q37 o el tipo de carro Q76); placas extra gruesas (>200 mm, que requieren transportadores de rodillos de servicio pesado personalizados y máquinas de granallado de alta potencia).
Se utiliza principalmente para la eliminación de óxido superficial, la eliminación de cascarilla de laminación y el recubrimiento con imprimación de taller en placas de acero, perfiles y componentes estructurales de acero antes del procesamiento. Es un equipo de soporte estándar para el pretratamiento de acero en industrias como la construcción naval (estándar PSPC), puentes, maquinaria de construcción y estructuras de acero. Puede mejorar eficazmente la adherencia de los recubrimientos posteriores y extender la resistencia a la corrosión de las piezas de trabajo.
Los dos últimos dígitos en el número de modelo representan el ancho máximo de las piezas de trabajo que el equipo puede manejar (unidad: decímetros). Por ejemplo, Q6910 puede manejar un ancho máximo de 1000 mm, Q6920 puede manejar 2000 mm y Q6950 puede manejar 5000 mm. Cuanto mayor sea el número de modelo, más granalladoras hay, mayor es la capacidad de procesamiento y mayor es la potencia instalada. El rango de espesor de placa estándar para todos los modelos es de 6 a 60 mm; las placas extra gruesas se pueden personalizar.
Sí. La serie Q69 puede configurarse de manera flexible según las necesidades del usuario. Los usuarios pueden comprar la unidad de granallado por separado o elegir una línea completa de pretratamiento que integre precalentamiento, granallado, pintura y secado. Los clientes que ya dispongan de equipos de pintura o secado pueden comprar solo la máquina de granallado; las dimensiones de conexión se ajustarán a los requisitos del sitio.
La eficiencia de procesamiento se calcula a partir del ancho de línea, la velocidad del transportador, el espesor de la placa, el grado inicial de óxido y el nivel de limpieza superficial requerido. Como referencia, una línea estándar para placa de acero mediana se configura comúnmente para 1-5 m/min; la producción real en m²/h es ancho de línea × velocidad del transportador × 60. Confirmamos la potencia y velocidad de las turbinas de granallado después de revisar sus tamaños de placa y el grado Sa objetivo.
En condiciones operativas estándar, la limpieza superficial puede alcanzar Sa2.5 (ISO 8501-1), con una rugosidad Rz de 25–60 μm. Para cumplir con los estándares PSPC marinos o superiores (Sa3), esto se puede lograr aumentando el número de granalladoras, reduciendo la velocidad del transportador o utilizando abrasivos más finos.
Después de que la cimentación, los servicios públicos y el acceso al equipo estén listos, una línea estándar de pretratamiento con transportador de rodillos normalmente requiere alrededor de 20-35 días hábiles para la instalación mecánica, el cableado eléctrico, la puesta en marcha en seco y la aceptación del proceso. Las líneas grandes, la soldadura en sitio, los conductos de recolección de polvo o la puesta en marcha en el extranjero pueden extender el cronograma; proporcionamos un plan de instalación por fases antes del envío.
Las principales piezas vulnerables incluyen las paletas de las turbinas de granallado, las ruedas de distribución de granalla, los manguitos direccionales, las placas de protección de la cámara y los manguitos de desgaste de los rodillos.
Paletas de hierro fundido de alto cromo: condiciones operativas estándar 2500–3000 h;
Revestimiento de la cámara: 3000–8000 h;
• Manguito de desgaste del rodillo: 4000–6000 h.
Proporcionamos una lista estandarizada de piezas de repuesto y servicios globales de almacenamiento y distribución de repuestos.
Sí. El ancho del equipo, la longitud, el número de turbinas de granallado, la velocidad del transportador, la configuración de precalentamiento/pintado/secado, etc., se pueden personalizar según las especificaciones de la pieza de trabajo, los requisitos de volumen de producción y las condiciones del sitio. Ofrecemos servicios gratuitos de diagnóstico de condiciones operativas, simulación de línea de producción y diseño de soluciones.
Por favor proporcione: dimensiones máximas de la pieza de trabajo (ancho × espesor × largo), tipo de pieza de trabajo (placa de acero/perfil/acero estructural), requisitos de capacidad de producción diaria o anual, grado de limpieza objetivo (Sa2.5/Sa3), si se requiere precalentamiento/pintado/secado, dimensiones de la planta y condiciones de suministro eléctrico, y estándares locales de emisiones ambientales (indique si se requiere cumplimiento de PSPC). Ofrecemos soluciones técnicas personalizadas y cotizaciones formales.







Inglés

Hindi

Indonesio

Ruso

Español

Tailandés

Vietnamita



















