โซลูชันระบบอุปกรณ์ปรับสภาพพื้นผิวระดับโลก — ตั้งแต่ปี 2002

久昌机械
ขอใบเสนอราคา
โซลูชันระบบอุปกรณ์ปรับสภาพพื้นผิวระดับโลก — ตั้งแต่ปี 2002
久昌机械
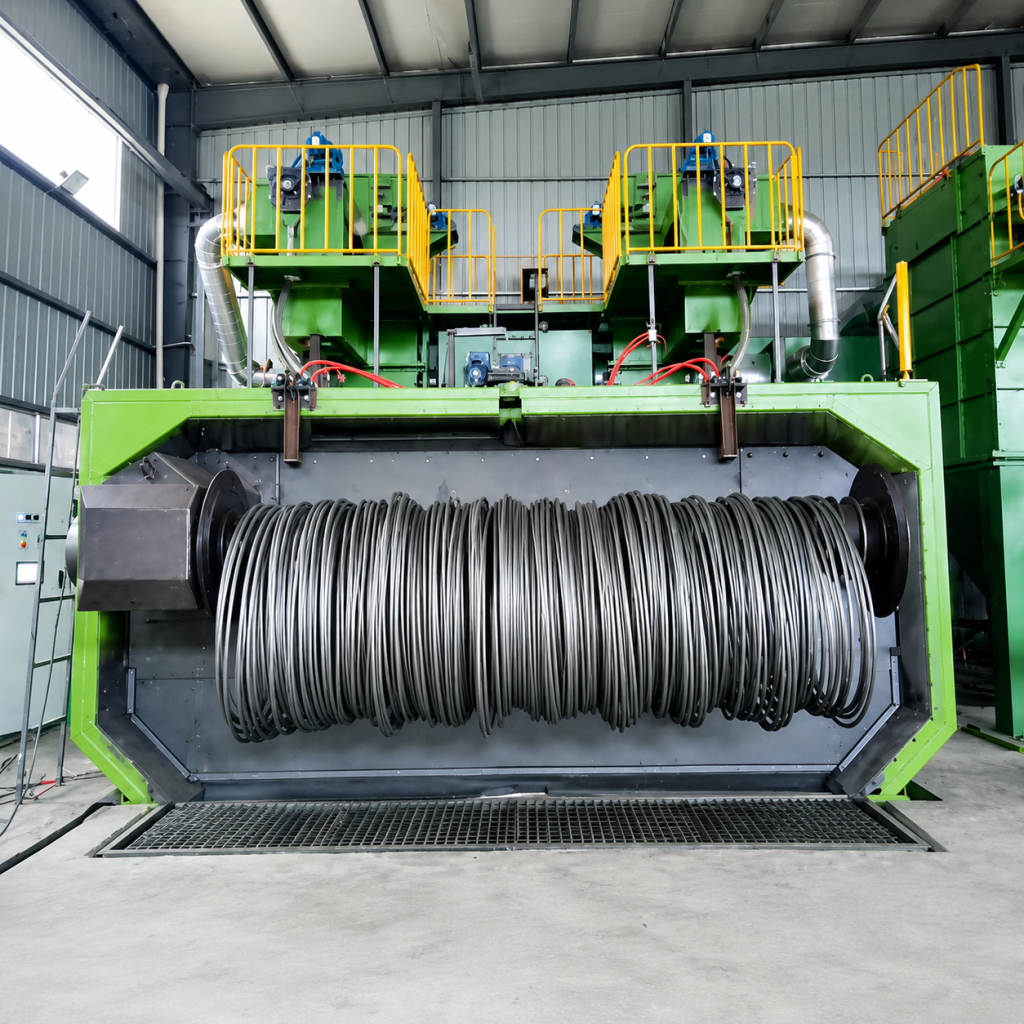
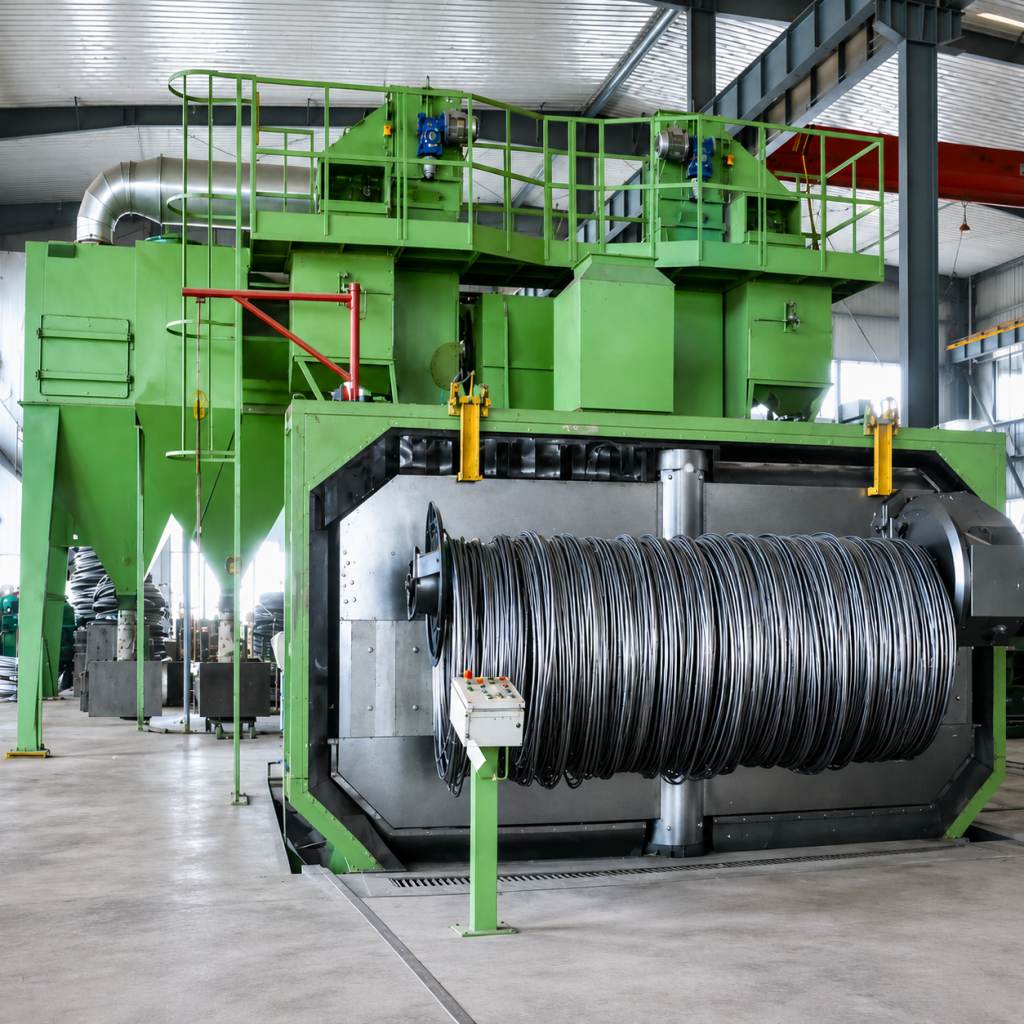
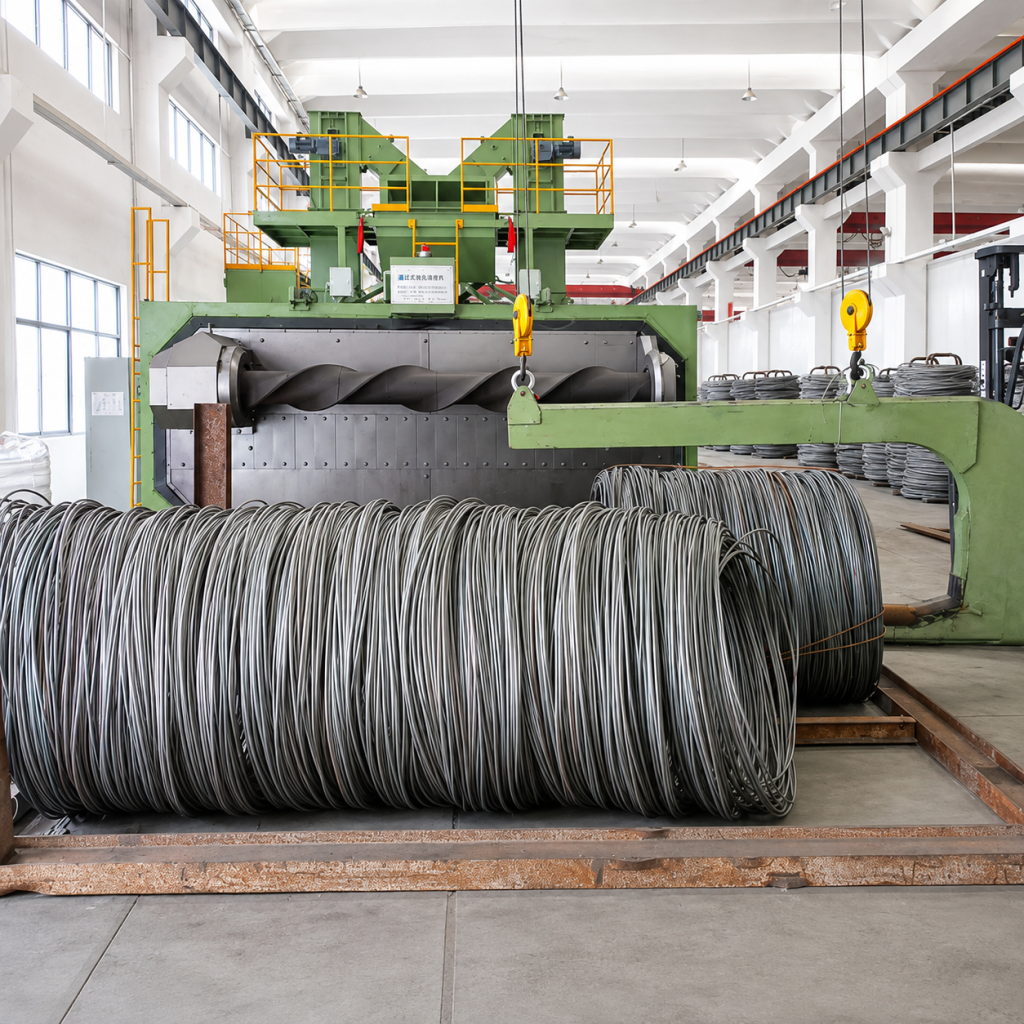
อุปกรณ์เฉพาะสำหรับทำความสะอาดพื้นผิวเหล็กเส้นขดม้วน
เครื่องยิงเหล็กบอลซีรีส์ QGP สำหรับเหล็กเส้นขดม้วนทั้งม้วนเป็นอุปกรณ์เฉพาะสำหรับทำความสะอาดพื้นผิวของลวดเหล็ก เช่น เหล็กเส้นขดม้วน ลวดเหล็ก และสายเคเบิลเหล็กในสถานะขดม้วนทั้งม้วน ต่างจากแบบผ่านตรง แบบขดม้วนทั้งม้วนไม่จำเป็นต้องยืดหรือคลายลวด ชิ้นงานถูกติดตั้งในสถานะขดม้วนทั้งม้วนบนโครงหรือราวแขวนเฉพาะ และนำเข้าสู่ห้องยิงเหล็กบอลที่ปิดสนิทผ่านระบบลำเลียง เครื่องยิงเหล็กบอลหลายตัวส่งเหล็กบอลความเร็วสูงไปยังทุกพื้นผิวของลวดขดม้วนจากหลายมุม เหล็กบอลกระทบพื้นผิวภายในและภายนอกผ่านช่องว่างของขดม้วน ทำให้เกิดการขจัดสนิม ขจัดคราบออกไซด์ และเสริมความแข็งแรงของพื้นผิว อุปกรณ์มักติดตั้งระบบสลับสถานีคู่ ทำให้สามารถทำความสะอาดขดม้วนหนึ่งในขณะที่อีกขดม้วนหนึ่งกำลังโหลดและขนถ่าย ช่วยลดเวลาเสริม หลังการประมวลผล ชิ้นงานยังคงอยู่ในสถานะขดม้วน อำนวยความสะดวกในการจัดเก็บ การขนส่ง และการใช้งานโดยตรง ความสะอาดของพื้นผิวสามารถถึงระดับ Sa2.5 (ISO 8501-1) และความหยาบของพื้นผิว Rz 25–60 μm
ลวดทั้งม้วนถูกติดตั้งบนโครงหรือราวแขวนเฉพาะ จากนั้นโครงถูกนำเข้าสู่ห้องยิงเหล็กบอลผ่านระบบลำเลียง (ขับเคลื่อนด้วยโซ่หรือลูกกลิ้ง) หลังจากปิดประตูห้อง เครื่องยิงเหล็กบอลหลายตัวยิงเหล็กบอลความเร็วสูงจากรอบนอกและด้านบน เหล็กบอลกระทบพื้นผิวภายในและภายนอกของลวดผ่านช่องว่างของขดม้วน ทำให้คราบออกไซด์และสนิมหลุดออก จากนั้นเหล็กบอลถูกรวบรวมโดยระบบกู้คืนแบบขูดที่ด้านล่างของห้อง สกรูลำเลียง และลิฟต์ถัง ก่อนเข้าสู่เครื่องแยกอากาศเพื่อแยกและรีไซเคิล ฝุ่นและเหล็กบอลแตกถูกกรองโดยระบบกรองพัลส์เจ็ท/ถุงกรองก่อนปล่อยตามมาตรฐาน ในการกำหนดค่าสถานีคู่ ขดม้วนหนึ่งถูกประมวลผลภายในห้องทำความสะอาด ในขณะที่อีกขดม้วนหนึ่งถูกโหลดและขนถ่ายภายนอก สลับกันเป็นวงจร
ขั้นตอนกระบวนการ: โหลดขดม้วนบนโครง → โครงเข้าสู่ห้อง → ยิงเหล็กบอล → โครงออกจากห้อง → ทำความสะอาดเหล็กบอลด้วยการเป่า → ขนถ่ายขดม้วน → ขดม้วนถัดไป
เครื่องยิงทรายใช้โครงสร้างขับตรงประสิทธิภาพสูง มอเตอร์ขับตรงไม่ใช้สายพาน ใบพัดได้รับการปรับสมดุลแบบไดนามิก 100% (ระดับสมดุลไดนามิก G6.3) เพื่อให้แน่ใจว่าการสั่นสะเทือน ≤4.5 มม./วินาที ที่ความเร็วสูง ใบพัด ล้อกระจายทราย ปลอกนำทิศทาง และแผ่นป้องกันทำจากเหล็กหล่อทนทานต่อการสึกหรอโครเมียมสูง มีองค์ประกอบทางเคมีเป็นไปตามมาตรฐาน ASTM A532 และความแข็ง ≥58 HRC
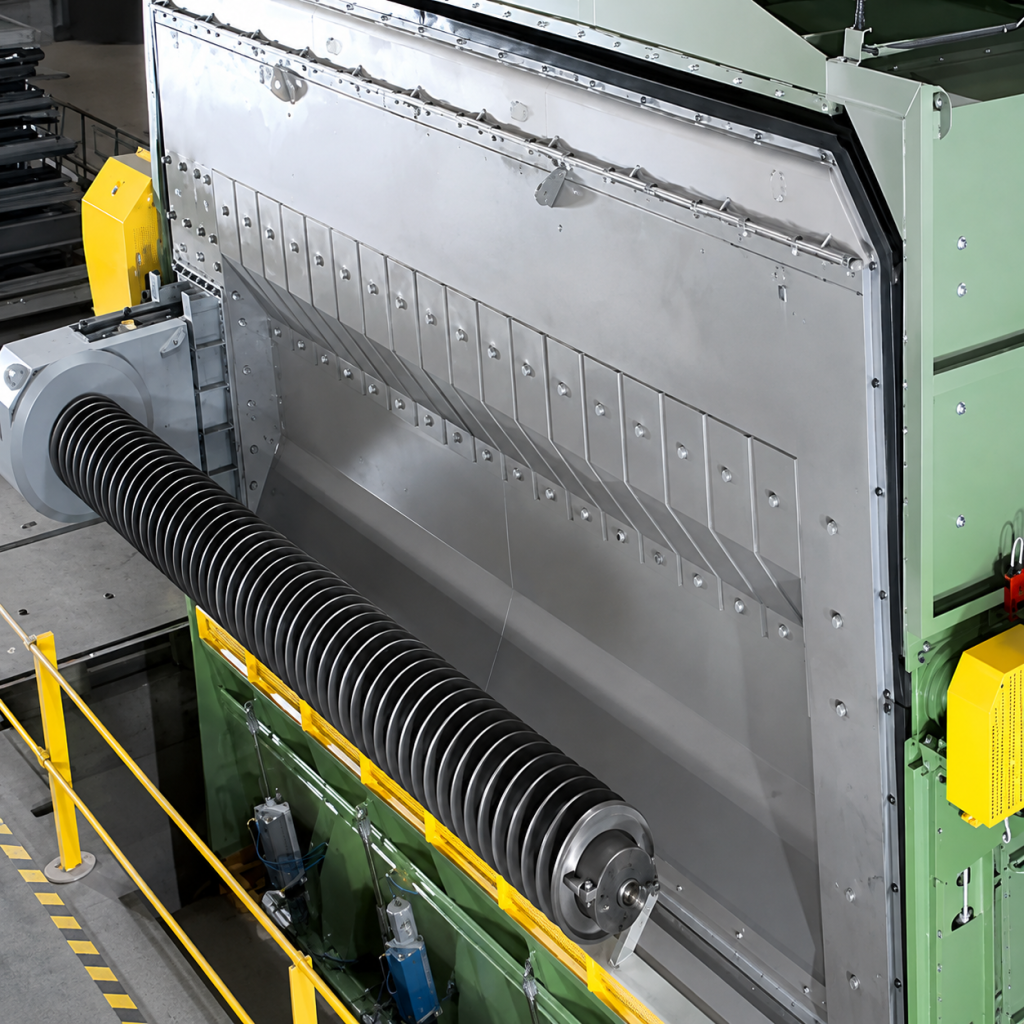
เครื่องยิงทราย: แบบขับตรงประสิทธิภาพสูง มุมได้รับการปรับให้เหมาะสมด้วยการจำลอง 3 มิติเพื่อให้แน่ใจว่าทรายเข้าสู่ช่องว่างขดลวดได้อย่างมีประสิทธิภาพ
โครง/ราวแขวนสถานีงาน: โครงสร้างเหล็กเชื่อม พื้นผิวหุ้มด้วยแผ่นป้องกันทนทานต่อการสึกหรอโครเมียมสูง จุดสัมผัสกับขดลวดมีการเปลี่ยนมุมโค้งมนเพื่อป้องกันการขีดข่วนลวด
ระบบลำเลียง: ขับเคลื่อนด้วยโซ่หรือลูกกลิ้ง ปรับความเร็วด้วยอินเวอร์เตอร์ ทำงานราบรื่น ความแม่นยำตำแหน่ง ±10 มม.
ซับในห้อง: เหล็กหล่อโครเมียมสูง/เหล็กแผ่นรีด 65Mn ออกแบบโมดูลาร์เชื่อมต่อเร็ว ความหนา 10–15 มม. เปลี่ยนได้รวดเร็ว
ระบบหมุนเวียนทราย: การกู้คืนด้วยแครปเปอร์ด้านล่าง + สกรูลำเลียง + ลิฟต์ถัง + การแยกด้วยลม ประสิทธิภาพการแยก ≥99%
ระบบกำจัดฝุ่น: เครื่องดักจับฝุ่นแบบตลับพัลส์เจ็ทมาตรฐาน (ถุงกรองเป็นตัวเลือกเสริม) ควบคุมการปล่อยฝุ่นได้ <5 มก./ลบ.ม.
ระบบไฟฟ้า: ควบคุมด้วย PLC (ซีเมนส์/มิตซูบิชิเป็นตัวเลือกเสริม) หน้าจอสัมผัส รองรับโหมดอัตโนมัติ/แมนนวล โมดูลตรวจสอบระยะไกลเป็นตัวเลือกเสริม
ข้อกำหนดสถานที่ติดตั้ง:
รุ่น QGP500: พื้นที่ประมาณ 10 ม. × 5 ม. (รวมเครื่องหลัก พื้นที่จัดเก็บพาเลท และทางเดินซ่อมบำรุง) ความสูงโรงงาน ≥ 6 ม.
รุ่น QGP2500: พื้นที่ประมาณ 15 ม. × 7 ม. ความสูงโรงงาน ≥ 7 ม.
ต้องสำรองพื้นที่ขนถ่ายพาเลท (พื้นที่ทำงานรถโฟล์คลิฟท์หรือเครนเหนือศีรษะ) แนะนำ ≥ 3 ม. ในแต่ละด้าน
ความเรียบของฐานรากคอนกรีต ≤ 3 มม./ม. ต้องฝังพุกยึดไว้ล่วงหน้าในพื้นที่เครื่องหลัก
แหล่งจ่ายไฟ: 380V/3Ph/50Hz (หรือปรับแต่งตามระบบไฟฟ้าของลูกค้า) ต้องการกำลังไฟฟ้ารวมของอุปกรณ์เผื่อ 20%
จุดบำรุงรักษา
รายวัน: ตรวจสอบเสียงการทำงาน การสั่นสะเทือน และกระแสไฟฟ้าของเครื่องยิงทราย ตรวจสอบการทำงานที่ราบรื่นของระบบลำเลียงสถานีงาน ตรวจสอบความสมบูรณ์ของม่านซีล
รายสัปดาห์: ตรวจสอบการสึกหรอของชิ้นส่วนที่เปราะบาง (ใบพัด แผ่นป้องกัน) และเติมจาระบี ตรวจสอบความตึงของสายพาน/โซ่ลิฟต์
ทุก 3–6 เดือน: ตรวจสอบแผ่นป้องกันห้องและความหนาของแผ่นทนทานต่อการสึกหรอของสถานีงานอย่างครอบคลุม ตรวจสอบตำแหน่งหน้าต่างปลอกนำทิศทางของเครื่องยิงทราย ตรวจสอบความดันแตกต่างของตลับ/ถุงกรองเครื่องดักจับฝุ่น
มาตรฐานการเปลี่ยนใบพัด: เปลี่ยนใบพัดเมื่อสึกหรอ >5 มม. หรือมีรอยแตก เพื่อให้แน่ใจว่าความเร็วการยิงไม่ลดลง
การตรวจสอบสถานีงาน: ตรวจสอบการเสียรูปและการสึกหรอของราวแขวน/โครงยึด เพื่อให้แน่ใจว่าการวางตำแหน่งขดลวดแม่นยำ และป้องกันการเคลื่อนของขดลวดระหว่างการยิงทราย
บริษัท จิ่วฉาง แมชชีนเนอรี่ มีสิทธิ์นำเข้าและส่งออกโดยอิสระ นำเสนอเงื่อนไขการค้าต่างๆ เช่น FOB/CIF/DDP และรองรับการชำระเงินผ่านเลตเตอร์ออฟเครดิต โอนเงิน และผ่อนชำระตามงวด การติดตั้งในต่างประเทศมีรูปแบบบริการสามระดับ: การควบคุมทางเทคนิคระยะไกล คำแนะนำการติดตั้งในสถานที่ และโครงการเบ็ดเสร็จ การตอบสนองทั่วโลกตลอด 24/7: มากกว่า 80% ของข้อบกพร่องทั่วไปสามารถแก้ไขได้ภายใน 4 ชั่วโมงผ่านการวินิจฉัยระยะไกล วิศวกรในพื้นที่มาถึงสถานที่ภายใน 48 ชั่วโมง อะไหล่ที่ใช้บ่อยจากคลังสินค้าในตลาดหลักจัดส่งภายใน 48 ชั่วโมง
|
รายการพารามิเตอร์ |
หน่วย |
QGP500 |
QGP1000 |
QGP1500 |
QGP2500 |
|
น้ำหนักจานสูงสุด |
กก. |
500 |
1000 |
1500 |
2500 |
|
ช่วงเส้นผ่านศูนย์กลางจานที่ใช้งานได้ (เส้นผ่านศูนย์กลางภายนอก) |
มม. |
Φ600–800 |
Φ800–1000 |
Φ1000–1300 |
Φ1200–1500 |
|
จังหวะการประมวลผล (อ้างอิง) |
นาที/จาน |
5–8 |
6–10 |
8–12 |
10–15 |
|
ผลผลิตต่อวันอ้างอิง (กะเดียว 8 ชั่วโมง) |
ตัน |
20–30 |
30–50 |
40–60 |
50–80 |
|
จำนวนสถานีทำงาน |
individual |
1–2 |
2 |
2 |
2 |
|
จำนวนเครื่องพ่นทราย |
ตันower |
4 |
6 |
6–8 |
8 |
|
กำลังไฟฟ้าของเครื่องพ่นทรายแต่ละเครื่อง |
กิโลวัตต์ |
11 |
11 |
15 |
15 |
|
กำลังไฟฟ้ารวมของเครื่องพ่นทราย |
กิโลวัตต์ |
44 |
66 |
90–120 |
120 |
|
เส้นผ่านศูนย์กลางลูกเหล็ก |
มม. |
Φ0.8–1.2 |
Φ0.8–1.5 |
Φ0.8–1.5 |
Φ1.0–2.0 |
|
ความสามารถในการยกของลิฟต์ |
ตัน/ชั่วโมง |
20 |
30 |
40 |
50 |
|
ปริมาณการแยกของตัวแยก |
ตัน/ชั่วโมง |
20 |
30 |
40 |
50 |
|
ปริมาณอากาศสำหรับกำจัดฝุ่น |
ลูกบาศก์เมตร/ชั่วโมง |
6000 |
10000 |
15000 |
20000 |
|
กำลังไฟฟ้าที่ติดตั้งรวม (ไม่รวมระบบกำจัดฝุ่น) |
กิโลวัตต์ |
≈48 |
≈72 |
≈96 |
≈120 |
|
กำลังไฟฟ้าที่ติดตั้งรวม (รวมระบบกำจัดฝุ่น) |
กิโลวัตต์ |
≈55 |
≈85 |
≈115 |
≈145 |
เหมาะสำหรับทำความสะอาดพื้นผิวทั้งหมดของเหล็กเส้นขด ลวดเหล็ก ลวดอัดแรง เหล็กลวดอัดแรง และผลิตภัณฑ์ลวดอื่นๆ ใช้กันอย่างแพร่หลายในอุตสาหกรรม เช่น เหล็กเสริมก่อสร้าง สายเคเบิลสะพาน การผลิตลวดอัดแรง โลหะวิทยา และการผลิตท่อ เหมาะอย่างยิ่งสำหรับการขจัดสนิมและทำความสะอาดเหล็กเส้นขดเกรด HRB400 และ HRB500 สำหรับงานก่อสร้าง รวมถึงสถานการณ์ที่ต้องม้วนเก็บ ขนส่ง และใช้งานโดยตรง
ข้อกำหนดที่สามารถประมวลผลได้:
ช่วงน้ำหนักขดลวด: 300–2500 กก. (ขึ้นอยู่กับรุ่น)
ช่วงเส้นผ่านศูนย์กลางขดลวด: Φ600–1500 มม. (เส้นผ่านศูนย์กลางภายนอก)
เส้นผ่านศูนย์กลางลวด: Φ5–20 มม. (โดยปกติเสริมกับประเภทเหล็กเส้นขดแบบตรง: ประเภทขดทั้งม้วนเหมาะสำหรับขดลวดเส้นเล็ก Φ5–16 มม.)
ไม่เหมาะสำหรับ: ลวดที่เคลือบด้วยฟิล์มน้ำมันหรือสารเหนียว (ต้องทำความสะอาดล่วงหน้า); ลวดที่หลวมและไม่เป็นขด
การประมวลผลแบบขดจะประมวลผลขดลวดในสภาพทรงกลมโดยตรง ไม่ต้องคลายและม้วนใหม่ ประหยัดอุปกรณ์และพื้นที่ รักษารูปทรงกลมหลังการประมวลผล เหมาะสำหรับสถานการณ์ที่ต้องการคุณภาพพื้นผิวปานกลางหรือต้องเก็บและขนส่งขดลวดในสภาพทรงกลม การประมวลผลแบบตรงต้องยืดลวดให้ตรงก่อนผ่านเข้าไป ทำให้ความเร็วในการประมวลผลเร็วขึ้นและมีประสิทธิภาพสูงขึ้น แต่ต้องมีหน่วยคลายและม้วนที่เข้ากัน เหมาะสำหรับการผลิตต่อเนื่องปริมาณมากและสถานการณ์ที่ต้องการคุณภาพพื้นผิวสูง ทั้งสองประเภทเสริมกันได้: การประมวลผลแบบขดใช้สำหรับการเตรียมขดลวด ในขณะที่การประมวลผลแบบตรงใช้สำหรับสายการผลิตขั้นสุดท้าย
สามารถประมวลผลเหล็กเส้นขดและลวดเหล็กที่มีน้ำหนัก 300–2500 กก. และเส้นผ่านศูนย์กลางภายนอก Φ600–1500 มม. โดยการปรับข้อมูลจำเพาะของโครงสถานีทำงานและระยะห่างของลูกกลิ้งนำร่อง สามารถรองรับเส้นผ่านศูนย์กลางและน้ำหนักขดลวดที่แตกต่างกัน สำหรับขดลวดขนาดใหญ่พิเศษที่เกินช่วงนี้ สามารถปรับแต่งโครงสถานีทำงานเฉพาะและห้องทำความสะอาดที่ใหญ่ขึ้นได้
รอบการทำงาน (ยิงเหล็กบด + เป่าลม) ขึ้นอยู่กับน้ำหนักขดลวด ระดับการกัดกร่อน และข้อกำหนดในการทำความสะอาด โดยทั่วไปใช้เวลา 5–15 นาทีต่อขดลวด ยกตัวอย่าง QGP1000 (น้ำหนักขดลวด 1 ตัน ใช้เวลา 8 นาที/ขดลวด) ด้วยการทำงานแบบสองสถานีสลับกันและกะทำงาน 8 ชั่วโมง ผลผลิตต่อวันประมาณ 30–50 ตัน ระบบสองกะ (16 ชั่วโมง) สามารถทำได้ 60–100 ตัน ผลผลิตจริงขึ้นอยู่กับเวลาเริ่มกะ ทักษะของพนักงาน และอัตราการใช้เครื่องจักร
สำหรับการประมวลผลทั้งขดลวด โดยทั่วไปใช้เหล็กบดละเอียดหรือเหล็กบดเศษที่มีเส้นผ่านศูนย์กลาง Φ0.8–1.5 มม. ต้องมีความลื่นไหลดีเพื่อเข้าไปในช่องว่างของขดลวด
ลวดเหล็กกล้าคาร์บอน: เหล็กบดหล่อ/เหล็กบดเศษ ความแข็ง HRC 40–50;
ลวดสแตนเลส: เหล็กบดสแตนเลส หลีกเลี่ยงการปนเปื้อนของไอออนเหล็ก;
เส้นผ่านศูนย์กลางของเหล็กบดควรน้อยกว่า 1/3 ของช่องว่างลวด เพื่อให้แน่ใจว่าสามารถเข้าไปในชั้นในของขดลวดได้อย่างมีประสิทธิภาพ สามารถกำหนดค่าเหล็กบดตามเส้นผ่านศูนย์กลางลวด วัสดุ และข้อกำหนดระดับการทำความสะอาด
ภายใต้สภาวะการทำงานมาตรฐาน ความสะอาดของพื้นผิวสามารถถึงระดับ Sa2.5 (ISO 8501-1) ความหยาบ Rz 25–60 μm เนื่องจากชั้นในของลวดถูกบดบังโดยชั้นนอกระหว่างการประมวลผลทั้งขดลวด ความสะอาดของชั้นในอาจต่ำกว่าชั้นนอกเล็กน้อย หากต้องการให้ทั้งชั้นในและชั้นนอกของขดลวดถึงระดับ Sa2.5 สามารถทำได้โดยการเพิ่มเวลาการประมวลผลหรือเพิ่มจำนวนเครื่องยิงเหล็กบด สำหรับการขจัดสนิมทั้งขดลวดของเหล็กเส้นก่อสร้าง ระดับ Sa2.0–Sa2.5 มักเพียงพอต่อข้อกำหนดกำลังยึดเหนี่ยวกับคอนกรีตในภายหลัง
ชิ้นส่วนที่สึกหรอหลัก ได้แก่ ใบพัดของเครื่องยิงเหล็กบด ล้อกระจายเหล็กบด ปลอกนำทาง แผ่นป้องกันห้องทำงาน แผ่นทนทานต่อการสึกหรอของโครงสถานีทำงาน และม่านปิดผนึก
ใบพัดเหล็กหล่อโครเมียมสูง: สภาวะการทำงานมาตรฐาน 2500–3000 ชม.;
แผ่นบุภายในห้อง: 3000–8000 ชม. (ขึ้นอยู่กับมุมกระทบของวัสดุขัด);
แผ่นทนทานต่อการสึกหรอของโครงสถานีทำงาน: 4000–6000 ชม.;
ม่านปิดผนึก: 6–12 เดือน.
เราจัดเตรียมรายการอะไหล่มาตรฐานและบริการจัดเก็บและกระจายอะไหล่ทั่วโลก
ได้ ขนาดห้องทำความสะอาด ข้อกำหนดของโครงสถานีทำงาน จำนวนและมุมการจัดวางของเครื่องยิงเหล็กบด ความเร็วของระบบลำเลียง ฯลฯ สามารถปรับแต่งได้ตามน้ำหนักพาน เส้นผ่านศูนย์กลางพาน และข้อกำหนดการผลิตของผู้ใช้ เรามีบริการวินิจฉัยสภาพการทำงาน จำลอง 3 มิติ และออกแบบโซลูชันฟรี
กรุณาระบุ: ประเภทลวดและช่วงเส้นผ่านศูนย์กลาง ช่วงน้ำหนักและเส้นผ่านศูนย์กลางพาน ข้อกำหนดกำลังการผลิตรายวันหรือรายปี ระดับการทำความสะอาดเป้าหมาย (Sa2.5/Sa3) ขนาดโรงงานและสภาพแหล่งจ่ายไฟ ต้องใช้อุปกรณ์เสริมสำหรับการโหลด/ขนถ่ายหรือไม่ และมาตรฐานการปล่อยมลพิษสิ่งแวดล้อมในท้องถิ่น เรานำเสนอโซลูชันทางเทคนิคเฉพาะบุคคลและใบเสนอราคาอย่างเป็นทางการ







อังกฤษ

ฮินดี

อินโดนีเซีย

รัสเซีย

สเปน

ไทย

เวียดนาม



















