वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
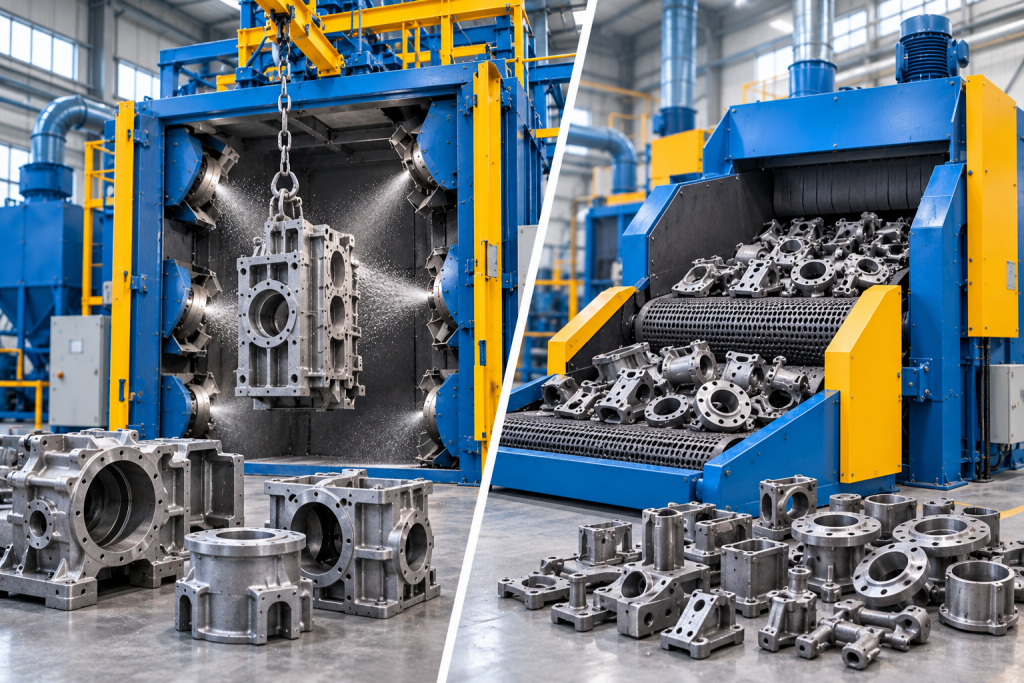
जब पुर्जों को लटकाकर अलग-अलग रखना हो तो हुक-प्रकार शॉट ब्लास्टिंग मशीन चुनें। जब छोटे या मध्यम पुर्जे बैच में सुरक्षित रूप से एक साथ लुढ़क सकें तो टंबल बेल्ट मशीन चुनें। यह निर्णय आमतौर पर केवल सफाई ग्रेड पर नहीं, बल्कि टकराव सहनशीलता, वर्कपीस ज्यामिति, व्यक्तिगत वजन और उत्पादन विधि पर निर्भर करता है।
दोनों मशीनें धात्विक अपघर्षक को पुनः प्राप्त और पुनः उपयोग कर सकती हैं, सफाई चक्र को स्वचालित कर सकती हैं और धातु को कोटिंग या आगे की प्रक्रिया के लिए तैयार कर सकती हैं। उनकी वर्क-हैंडलिंग प्रणालियाँ मूल रूप से भिन्न हैं। यह अंतर लोडिंग, सतह एक्सपोज़र, बैच घनत्व, रखरखाव और कुल लागत को बदल देता है।
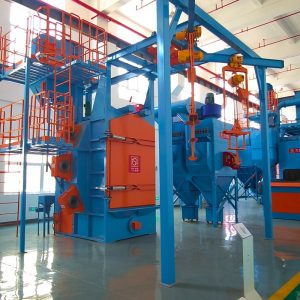
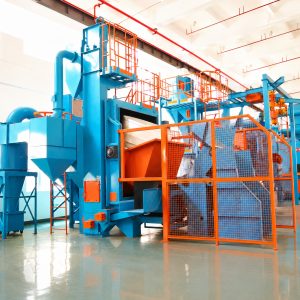
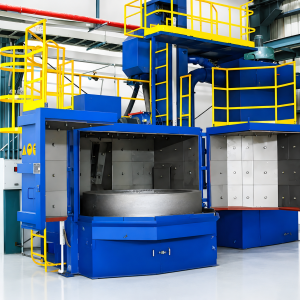
हुक मशीन एक पुर्जे या कई पुर्जों के फिक्स्चर को घूमते हुक से लटकाती है। लोड ब्लास्ट चैंबर में जाता है, दरवाज़ा बंद होता है, और एक या अधिक ब्लास्ट व्हील निश्चित स्थितियों से अपघर्षक प्रक्षेपित करते हैं। हुक का घूमना ब्लास्ट पैटर्न के सामने अलग-अलग सतहें प्रस्तुत करता है। सिंगल-हुक मशीनें एक बार में एक लोड संसाधित करती हैं; डबल-हुक मशीनें एक लोड तैयार करते समय दूसरे की सफाई कर सकती हैं।
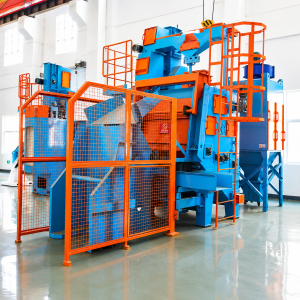
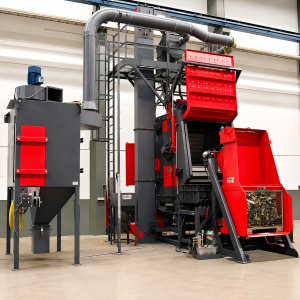
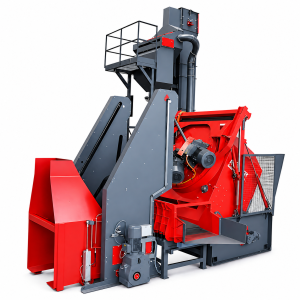
टंबल बेल्ट मशीन एक बैच को गड्ढेदार बेल्ट के भीतर ले जाती है। बेल्ट के चलने पर पुर्जे अपघर्षक धारा में लुढ़कते हैं और नई सतहें उजागर करते हैं। छिद्र या अंतराल व्यय अपघर्षक को पुनर्चक्रण प्रणाली में गिरने देते हैं। रबर बेल्ट लोड को सहारा देती हैं, जबकि भारी या तेज़ धार वाले पुर्जों के लिए मेटल बेल्ट का उपयोग किया जाता है।
इसलिए पहला निर्णय सरल है: क्या वर्कपीस बिना अस्वीकार्य क्षति के लुढ़क और एक-दूसरे से संपर्क कर सकते हैं? यदि उत्तर नहीं है, तो हुक या कोई अन्य पृथक हैंडलिंग विधि सामान्यतः अधिक सुरक्षित होती है।
हुक मशीनें मध्यम और बड़े कास्टिंग, फोर्जिंग, वेल्डेड फ्रेम, ताप-उपचारित पुर्जे और लिफ्टिंग पॉइंट वाले अनियमित घटकों के लिए उपयुक्त हैं। ये तब भी उपयोगी होती हैं जब किसी पुर्जे पर उभार, मशीन किए गए क्षेत्र या सौंदर्य सतहें हों जो थोक बैच में क्षतिग्रस्त हो सकती हैं। हुक लोड और उपयोग योग्य लटकाने का क्षेत्र फिक्स्चर को शामिल करना चाहिए और पुर्जे को चैंबर से टकराए बिना घूमने देना चाहिए।
टंबल बेल्ट मशीनें छोटे पुर्जों के लिए उपयुक्त हैं जो स्वतंत्र रूप से लुढ़क सकते हैं, जैसे चयनित कास्टिंग, फोर्जिंग, फास्टनर, हार्डवेयर और ताप-उपचारित घटक। पुर्जा बेल्ट ज्यामिति में फिट होना चाहिए और उसे पुल, इंटरलॉक या किसी अन्य घटक को फँसाना नहीं चाहिए। लंबे, सपाट, काँटेदार या घोंसले के आकार के पुर्जे नाममात्र सीमा के भीतर वजन होने पर भी अस्थिर बैच बना सकते हैं।
आंतरिक गुहाएँ दोनों प्रणालियों के लिए चुनौती बनी रहती हैं। हुक घुमाव विभिन्न कोणों को उजागर कर सकता है, लेकिन फिक्स्चर या आसन्न हिस्से छाया डाल सकते हैं। टंबलिंग अभिविन्यास को बार-बार बदलती है, लेकिन गहरी जेबें मीडिया को रोक सकती हैं। नमूना परीक्षण में सबसे कठिन-से-साफ़ होने वाली सतह शामिल होनी चाहिए, केवल चौड़ा बाहरी फलक नहीं।
हुक प्रणाली अधिकांश भाग-से-भाग टकराव से बचती है क्योंकि प्रत्येक घटक निलंबित या स्थिर होता है। यह पतली दीवारों, तेज़ मशीनीकृत किनारों, बड़े गियर, नाज़ुक उभारों और दृश्य परिष्कृत सतह वाले हिस्सों के लिए आमतौर पर सुरक्षित विकल्प है। संपर्क तब भी हो सकता है जब कई टुकड़े खराब डिज़ाइन किए गए फिक्स्चर साझा करते हैं या घुमाव के दौरान झूलते हैं।
टंबल बेल्ट मशीनें नियंत्रित संपर्क पर निर्भर करती हैं। रबर बेल्ट कन्वेयर के विरुद्ध प्रभाव को नरम करती है, लेकिन यह हिस्सों को एक-दूसरे से टकराने से नहीं रोक सकती। खरीदारों को सामग्री की कठोरता, किनारे की स्थिति, इकाई भार, गिरावट की दूरी और बैच भराव पर विचार करना चाहिए। परीक्षण में डेंट, चिपिंग, विकृति, किनारे की गोलाई और आयामी विशेषताओं में परिवर्तन की जाँच होनी चाहिए।
हुक उत्पादन लोड और फिक्स्चर के आसपास व्यवस्थित होता है। एकल-हुक लेआउट छोटे बैच और विविध वर्कपीस के लिए लचीलापन प्रदान करता है। दोहरे-हुक लेआउट से सहायक समय कम होता है क्योंकि लोडिंग और अनलोडिंग चैंबर के बाहर हो सकती है जबकि दूसरा हुक चलता रहता है। ओवरहेड कन्वेयर प्रणालियाँ उसी निलंबित सिद्धांत को निरंतर या इंडेक्स्ड उत्पादन तक बढ़ाती हैं।
टंबल बेल्ट उत्पादन बैच भार और चक्र समय के आसपास व्यवस्थित होता है। थोक लोडिंग उच्च भाग घनत्व और कुशल श्रम उपयोग उत्पन्न कर सकती है जब हिस्से एकसमान और टंबल-सुरक्षित हों। स्वचालित हॉपर, बेल्ट रिवर्सल और कंपन डिस्चार्ज कन्वेयर मैन्युअल हैंडलिंग को कम कर सकते हैं। वास्तविक क्षमता इस बात से सीमित होती है कि बैच कितनी अच्छी तरह घूमता है, केवल प्रकाशित अधिकतम भार से नहीं।
किसी भी मशीन के लिए, लोड तैयारी से डिस्चार्ज तक कुल चक्र समय की गणना करें। हुक मशीन रिगिंग और फिक्स्चर पर अधिक समय व्यय कर सकती है। टंबल बेल्ट को छँटाई, अधिक कोमल लोडिंग या अतिरिक्त अपघर्षक हटाने की आवश्यकता हो सकती है। बेहतर विकल्प वह है जो स्थिर, दोहराने योग्य सामग्री प्रवाह के साथ प्रति घंटा लक्ष्य को पूरा करे।
हुक घुमाव निलंबित हिस्से के चारों ओर नियंत्रित एक्सपोज़र प्रदान करता है। कवरेज व्हील कोण, घुमाव गति, फिक्स्चर स्थिति और इस बात पर निर्भर करता है कि क्या एक हिस्सा दूसरे को अवरुद्ध करता है। यह तब अच्छी तरह काम करता है जब आपूर्तिकर्ता दोहराने योग्य हैंगर परिभाषित कर सके और घटकों के बीच स्थान बनाए रख सके।
टंबलिंग लगातार भाग अभिविन्यास बदलती है, जो सुसंहत आकृतियों पर व्यापक चारों ओर एक्सपोज़र उत्पन्न कर सकती है। निरंतरता तब गिरती है जब हिस्से गुच्छों में जमा हो जाते हैं, एक-दूसरे में फँस जाते हैं या स्थिर परत बना लेते हैं। बैच भार, बेल्ट गति और भराव स्तर को रेसिपी के भाग के रूप में नियंत्रित किया जाना चाहिए।
कोई भी हैंडलिंग विधि अपने आप में किसी विशेष सफ़ाई ग्रेड की गारंटी नहीं देती। अपघर्षक मिश्रण, व्हील सेटिंग्स, प्रारंभिक स्थिति और एक्सपोज़र अभी भी परिणाम निर्धारित करते हैं। प्रतिनिधि परीक्षणों का उपयोग करें और उन सतहों के लिए निरीक्षण स्थानों पर सहमति बनाएँ जिनके छाया में रहने की सबसे अधिक संभावना है।
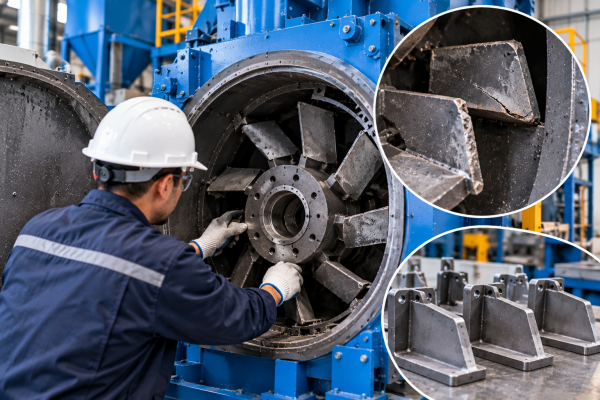
हुक मशीनों में हुक, होइस्ट, ट्रैक, घुमाव ड्राइव, दरवाज़े, सील, चैंबर लाइनर और व्हील घिसाव भागों का निरीक्षण आवश्यक है। फिक्स्चर पर भी ध्यान देने की आवश्यकता है क्योंकि घिसाव या विकृति भाग अभिविन्यास और कवरेज को बदल सकती है। दोहरे-हुक प्रणालियाँ हैंडलिंग हार्डवेयर जोड़ती हैं लेकिन लोडिंग देरी से उत्पादन की रक्षा कर सकती हैं।
टंबल बेल्ट मशीनों में बेल्ट, लिंक या स्लैट, सपोर्ट रोलर, लोडिंग प्रणाली, चैंबर लाइनर, सील और डिस्चार्ज उपकरण का निरीक्षण आवश्यक है। रबर बेल्ट को बर्र या अधिभारित हिस्सों से कटा जा सकता है। धातु बेल्ट भारी प्रभाव सहन करती हैं लेकिन कठोर भाग संपर्क उत्पन्न करती हैं। बेल्ट की स्थिति सीधे बैच गति को प्रभावित करती है और इसलिए सफ़ाई परिणाम को भी।
केवल खरीद मूल्य के बजाय प्रति स्वीकृत भाग लागत की तुलना करें। इसमें फिक्स्चर, लोडिंग श्रम, बेल्ट या हुक रखरखाव, घिसाव भाग, अपघर्षक कैरीआउट, ऊर्जा, नियोजित डाउनटाइम और अपूर्ण कवरेज या भाग क्षति के कारण पुनर्कार्य शामिल करें।
पहले, उस विकल्प को हटा दें जो हिस्से को सुरक्षित रूप से संभाल नहीं सकता। यदि घटक टकरा नहीं सकते, स्वतंत्र रूप से लुढ़क नहीं सकते या निश्चित अभिविन्यास की आवश्यकता रखते हैं, तो हुक अवधारणा से शुरू करें। यदि हिस्से सुसंहत, मजबूत और बिना फँसे टंबल करने के लिए सिद्ध हैं, तो टंबल बेल्ट अवधारणा को तुलना में रखें। यह छँटाई उत्पादन-दर अनुमानों को अनुपयुक्त हैंडलिंग विधि को आकर्षक दिखाने से रोकती है।
दूसरा, आवश्यक प्रति घंटा आउटपुट पर शेष विकल्पों की तुलना करें। एक साइकल मॉडल बनाएं जिसमें बाहरी लोडिंग, फिक्स्चर तैयारी, चैंबर समय, अनलोडिंग, मीडिया हटाना और निरीक्षण शामिल हों। डबल-हुक मशीन लोडिंग समय का कुछ हिस्सा छिपा सकती है, जबकि स्वचालित टंबल सिस्टम मैन्युअल श्रम को कम कर सकता है। लाभ वास्तविक प्लांट फ्लो पर निर्भर करता है, केवल नाममात्र ब्लास्ट समय पर नहीं।
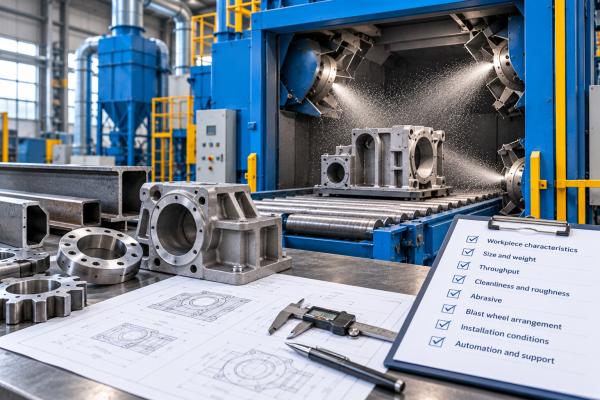
अंत में, प्रतिनिधि परीक्षण चलाएं और पूरे ऑपरेटिंग पैकेज की कीमत तय करें। सफाई कवरेज और पार्ट क्षति का निरीक्षण करें, फिर फिक्स्चर, ऑटोमेशन, घिसाव वाले पुर्जे, अपघर्षक खपत, ऊर्जा और सर्विस सपोर्ट की तुलना करें। परीक्षण सेटिंग्स रिकॉर्ड करें और कोटेशन में सभी मान्यताओं को स्पष्ट रूप से दर्शाने की मांग करें। इससे हुक बनाम टंबल का निर्णय ट्रेस करने योग्य और तकनीकी समीक्षा के दौरान सही ठहराना आसान हो जाता है।
| वर्कपीस | हुक प्रकार | टंबल बेल्ट | मुख्य कारण | खरीद से पहले जांचें |
| बड़ा पंप या वाल्व बॉडी | आमतौर पर पसंदीदा | आमतौर पर अनुपयुक्त | उच्च इकाई वजन और अनियमित ज्यामिति | हुक संतुलन और कैविटी कवरेज |
| वेल्डेड फ्रेम | पसंदीदा | अनुपयुक्त | आकार बनाए रखना और अलग रहना आवश्यक | फिक्स्चर शैडो और रोटेशन एनवेलप |
| मध्यम गियर | सुरक्षित किनारों के लिए पसंदीदा | संपर्क स्वीकार्य हो तो संभव | टकराव सहनशीलता चयन को नियंत्रित करती है | किनारे की क्षति और अपघर्षक प्रतिधारण |
| फास्टनर और मजबूत हार्डवेयर | फिक्स्चर पर संभव | आमतौर पर पसंदीदा | उच्च बैच घनत्व और मुक्त टंबलिंग | इंटरलॉकिंग और अनलोडिंग |
| पतली या नाजुक कास्टिंग | आमतौर पर पसंदीदा | केवल परीक्षण के बाद उपयोग करें | पार्ट-टू-पार्ट प्रभाव से विकृति या चिपिंग हो सकती है | न्यूनतम दीवार और नाजुक विशेषताएं |
| छोटे एल्युमिनियम पुर्जे | समर्पित सेटअप के साथ संभव | रबर बेल्ट और परीक्षण के साथ संभव | संदूषण और निशान नियंत्रण आवश्यक | स्वीकृत अपघर्षक और नमूना फिनिश |
हुक मशीन आमतौर पर अधिक सुरक्षित होती है क्योंकि पुर्जों को अलग और सहारा दिया जा सकता है। यदि ब्लास्ट तीव्रता या एक्सपोजर अधिक हो तो पतली दीवार वाले पुर्जे फिर भी विकृत हो सकते हैं, इसलिए व्हील सेटिंग्स और फिक्स्चर को सत्यापित करना आवश्यक है।
स्वीकार्य वजन मॉडल और हैंडलिंग डिज़ाइन पर निर्भर करता है। हुक मशीनें प्रति हुक लोड और हैंगिंग एनवेलप के अनुसार निर्धारित की जाती हैं। टंबल मशीनों में अधिकतम एकल-पुर्जा वजन और अधिकतम बैच लोड दोनों होते हैं। चयनित मॉडल के लिए आपूर्तिकर्ता-स्वीकृत मानों का उपयोग करें और गणना में फिक्स्चर को शामिल करें।
डबल-हुक लेआउट में एक हुक को लोड या अनलोड किया जा सकता है जबकि दूसरा चैंबर के अंदर होता है। जब प्लांट सुरक्षित और लगातार लोड तैयार कर सके तो यह गैर-ब्लास्टिंग समय को कम करता है।
हां। कई सिस्टम लोडिंग हॉपर, बेल्ट रिवर्सल और डिस्चार्ज कन्वेयर का उपयोग कर सकते हैं। ऑटोमेशन को पार्ट क्षति जोखिम, बैच माप, अपस्ट्रीम कंटेनरों और अनलोडिंग के बाद आवश्यक पृथक्करण के अनुसार डिज़ाइन किया जाना चाहिए।
JC Blasting को वर्कपीस की तस्वीरें या ड्रॉइंग, एकल-पुर्जा वजन, बैच मात्रा, आवश्यक फिनिश और क्या पार्ट-टू-पार्ट संपर्क की अनुमति है, भेजें। इंजीनियरिंग टीम हुक और टंबल बेल्ट अवधारणाओं की तुलना कर सकती है और आपके अनुप्रयोग के लिए हैंडलिंग विधि, नमूना परीक्षण और मशीन कॉन्फ़िगरेशन की सिफारिश कर सकती है।
अंग्रेज़ी
हिन्दी
इंडोनेशियाई
रूसी
स्पेनिश
थाई
वियतनामी