वैश्विक सतह उपचार उपकरण और सिस्टम समाधान — 2002 से
久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और सिस्टम समाधान — 2002 से
久昌机械
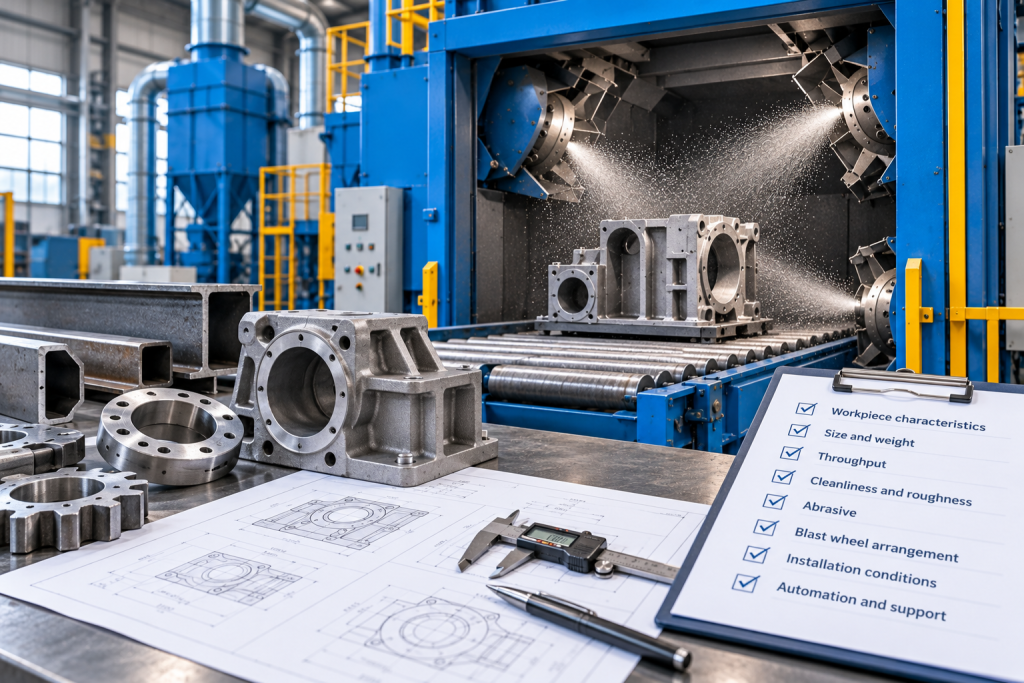
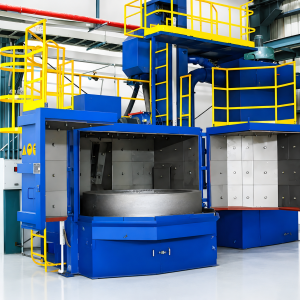
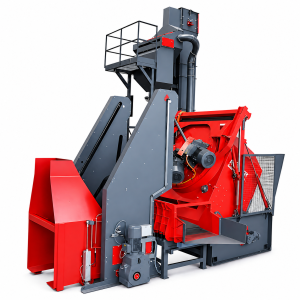
शॉट ब्लास्टिंग मशीन चुनने का सबसे सुरक्षित तरीका यह है कि वर्कपीस, आवश्यक सतह परिणाम और उत्पादन लक्ष्य से शुरुआत की जाए। मशीन के नाम बाद में आते हैं। हुक मशीन, टंबल बेल्ट मशीन और रोलर कन्वेयर सभी जंग या स्केल हटा सकते हैं, लेकिन वे पुर्जों को अलग-अलग तरीकों से संभालते हैं और कवरेज, लोडिंग, ऑटोमेशन और फ़्लोर स्पेस पर अलग-अलग सीमाएँ बनाते हैं।
कोटेशन माँगने से पहले, खरीदारों को आठ पैरामीटर परिभाषित करने चाहिए: वर्कपीस की विशेषताएँ, आकार और वज़न, थ्रूपुट, लक्ष्य स्वच्छता और खुरदरापन, अपघर्षक, ब्लास्ट-व्हील व्यवस्था, इंस्टॉलेशन की स्थितियाँ, और ऑटोमेशन और सहायता का आवश्यक स्तर। इसके बाद आपूर्तिकर्ता एक ही आधार पर मशीन अवधारणाओं की तुलना कर सकता है, बजाय केवल उतनी बड़ी चैंबर का कोटेशन देने के जो पुर्जे को रख सके।
शॉट ब्लास्टिंग मशीन का चयन एक प्रक्रिया-इंजीनियरिंग निर्णय है। मशीन को वर्कपीस को एक प्रभावी अपघर्षक पैटर्न के माध्यम से इस तरह ले जाना चाहिए कि उसे नुकसान न पहुँचे, महत्वपूर्ण सतहें छूटें नहीं और कोई बाधा न बने। इसलिए एक उपयोगी पूछताछ में यह वर्णित होना चाहिए कि मशीन में क्या प्रवेश करता है, उससे क्या बाहर आना चाहिए, और चक्र कितनी बार दोहराया जाता है।
निम्नलिखित आठ जाँचें एक व्यावहारिक खरीद गाइड बनाती हैं। ये खरीद टीमों को विभिन्न आपूर्तिकर्ताओं के कोटेशन की तुलना करने के लिए एक सुसंगत ढाँचा भी देती हैं।
आधार सामग्री, कठोरता, ज्यामिति और वर्तमान सतह की स्थिति दर्ज करें। लौह धातु की कास्टिंग, फ़ोर्जिंग, वेल्डेड स्टील और संरचनात्मक सेक्शन आमतौर पर व्हील-ब्लास्ट सिस्टम के लिए उपयुक्त होते हैं। स्टेनलेस स्टील, एल्युमिनियम और अन्य अलौह पुर्जों के लिए समर्पित मीडिया और संदूषण नियंत्रण की आवश्यकता हो सकती है। जब सब्सट्रेट नरम, आयामी रूप से संवेदनशील या सौंदर्य की दृष्टि से महत्वपूर्ण हो, तो नमूना परीक्षण महत्वपूर्ण है।
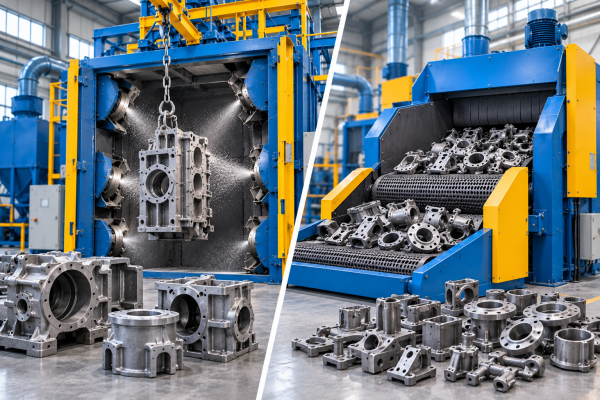
ज्यामिति तय करती है कि पुर्जे को कैसे चलना चाहिए। छोटे मज़बूत घटक टंबल हो सकते हैं। बड़े अनियमित पुर्जे हुक से लटके हो सकते हैं। प्लेट और प्रोफ़ाइल रोलर्स पर गुज़र सकते हैं। सपाट पुर्जे टेबल पर घूम सकते हैं। आंतरिक गुहाओं, ब्लाइंड होल, गहरी रिब, मशीन किए गए फलक, थ्रेड, पतली दीवारों और उन सतहों पर ध्यान दें जिन्हें मास्क करना है। ये विशेषताएँ ब्लास्ट कवरेज, अपघर्षक प्रतिधारण और विरूपण के जोखिम को प्रभावित करती हैं।
प्रत्येक नियोजित पार्ट फ़ैमिली के लिए अधिकतम और न्यूनतम लंबाई, चौड़ाई, ऊँचाई और व्यास बताएँ। फ़िक्सचर, हुक, बास्केट और लिफ्टिंग क्लीयरेंस शामिल करें। जो वर्कपीस नाममात्र चैंबर के अंदर फिट होता है, वह फिर भी ब्लास्ट व्हील, दरवाज़े, सील या रोटेशन एनवेलप के साथ टकरा सकता है।
वजन डेटा में सबसे भारी एकल पार्ट और सबसे भारी व्यावहारिक बैच शामिल होना चाहिए। हुक मशीन के लिए, प्रति हुक लोड और गुरुत्व केंद्र की पुष्टि करें। टंबल मशीन के लिए, एकल-पार्ट वजन, बैच वजन और यह पुष्टि करें कि पार्ट्स स्वतंत्र रूप से लुढ़केंगे या नहीं। रोलर कन्वेयर के लिए, कुल वर्कपीस वजन के साथ-साथ प्रति मीटर लोड बताएँ। संयंत्र की क्रेन, फ़ोर्कलिफ्ट और फ़्लोर-लोडिंग सीमाएँ उसी डिज़ाइन लोड का समर्थन करनी चाहिए।
आउटपुट को प्रति घंटे पार्ट्स, प्रति शिफ्ट टन या लाइन गति में परिभाषित करें। केवल वार्षिक वॉल्यूम पर्याप्त नहीं है क्योंकि यह मौसमी शिखर, चेंजओवर और असमान उत्पाद मिश्रण को छिपा सकता है। शिफ्टों की संख्या, कार्य घंटे, उत्पाद फ़ैमिली और वह अधिकतम मांग बताएँ जिसे मशीन को संभालना है।
छोटे बैच, उच्च-मिश्रण वाला उत्पादन अक्सर लचीले हुक, टर्नटेबल या ट्रॉली उपकरण के पक्ष में होता है। टंबल-सुरक्षित पार्ट्स के दोहराए जाने वाले बैच रबर या धातु टंबल बेल्ट के लिए उपयुक्त हो सकते हैं। स्थिर उच्च-वॉल्यूम प्रवाह ओवरहेड कन्वेयर या रोलर कन्वेयर को उचित ठहरा सकता है। सही गणना में लोडिंग, दरवाज़े की गति, ब्लास्टिंग, ब्लो-ऑफ, अनलोडिंग, निरीक्षण और फ़िक्सचर परिवर्तन शामिल हैं।
| उत्पादन पैटर्न | सामान्य हैंडलिंग विकल्प | प्रदान करने योग्य थ्रूपुट इनपुट | मुख्य डिज़ाइन प्रश्न |
| छोटा बैच और कई पार्ट प्रकार | हुक, टर्नटेबल या ट्रॉली | प्रति शिफ्ट पार्ट्स और बैच | फ़िक्सचर और रेसिपी कितनी जल्दी बदले जा सकते हैं |
| दोहराए जाने वाले बल्क बैच | रबर या धातु टंबल बेल्ट | बैच वजन और प्रति घंटे चक्र | क्या प्रत्येक पार्ट क्षति या जाम के बिना टंबल हो सकता है |
| निरंतर प्लेट या प्रोफ़ाइल | रोलर कन्वेयर | लाइन गति, अंतराल और प्रति घंटे टन | क्या व्हील की स्थितियाँ पूरे सेक्शन को कवर करती हैं |
| निलंबित उत्पादन लाइन | ओवरहेड कन्वेयर | हैंगर पिच और लाइन गति | क्या लोडिंग और डाउनस्ट्रीम संचालन समन्वित रह सकते हैं |
आवश्यक सतह स्थिति को तकनीकी विनिर्देश में लिखें। कोटेड स्टील के लिए, आवश्यकता में Sa 2.5 जैसा दृश्य स्वच्छता ग्रेड और कोटिंग सिस्टम के अनुरूप खुरदरापन सीमा शामिल हो सकती है। स्वीकृति मानक, तुलनाकारक, माप विधि, निरीक्षण आवृत्ति और परीक्षण स्थान पर मशीन बनने से पहले सहमति बननी चाहिए।
सफ़ाई ग्रेड और खुरदरापन संबंधित हैं लेकिन अलग हैं। एक सतह साफ़ दिख सकती है और फिर भी कोटिंग के लिए गलत प्रोफ़ाइल रख सकती है। परिणाम प्रारंभिक स्थिति, अपघर्षक आकार और आकार, प्रभाव वेग, एक्सपोज़र समय और कवरेज पर निर्भर करते हैं। आपूर्तिकर्ता से प्रतिनिधि पार्ट्स प्रोसेस करने और परीक्षण के दौरान उपयोग की गई सेटिंग्स रिकॉर्ड करने के लिए कहें।
वर्कपीस डेटा, थ्रूपुट और फ़िनिश परिभाषित होने के बाद परियोजना के मध्य में समीक्षा उपयोगी होती है। उस चरण में, आपूर्तिकर्ता आमतौर पर विकल्प को एक या दो हैंडलिंग अवधारणाओं तक सीमित कर सकता है और विस्तृत लेआउट कार्य शुरू होने से पहले नमूना-ब्लास्टिंग योजना प्रस्तावित कर सकता है।
खरीद विनिर्देश में यह बताया जाना चाहिए कि परिणाम का मूल्यांकन कैसे होगा, केवल यह नहीं कि मशीन कैसे बनेगी। आने वाली स्थिति, निरीक्षण की जाने वाली सतहें, आवश्यक दृश्य ग्रेड, लागू होने पर प्रोफ़ाइल सीमा और अधिकतम अनुमत चक्र समय परिभाषित करें। यदि तेल, पेंट, रेत, ताप-उपचार स्केल या मिश्रित संदूषण मौजूद हो सकता है, तो सबसे खराब सामान्य स्थिति का वर्णन करें और सहमति बनाएँ कि यह स्वीकृति परीक्षण के अंतर्गत आता है या नहीं।
आसान नमूने के बजाय प्रतिनिधि पार्ट्स का उपयोग करें। सबसे बड़ा पार्ट, सबसे गहरे शैडो ज़ोन वाला पार्ट और सबसे अधिक क्षति-संवेदनशील पार्ट फ़ैमिली शामिल करें। परीक्षण से पहले निरीक्षण स्थानों की फ़ोटो लें और लेबल लगाएँ। आपूर्तिकर्ता को अपघर्षक प्रकार, ऑपरेटिंग मिश्रण, व्हील करंट, एक्सपोज़र समय, लोडिंग व्यवस्था और उपयोग की गई किसी भी मास्किंग को रिकॉर्ड करना चाहिए। ये रिकॉर्ड कमीशनिंग और भविष्य की समस्या-निवारण के लिए एक पुनरुत्पाद्य आधार बनाते हैं।
स्टील शॉट गोलाकार होता है और सामान्यतः कोणीय स्टील ग्रिट से भिन्न प्रभाव पैटर्न और प्रोफ़ाइल उत्पन्न करता है। कई संचालन एकल कण आकार के बजाय नियंत्रित ऑपरेटिंग मिश्रण का उपयोग करते हैं। सही चुनाव संदूषण, सब्सट्रेट, लक्ष्य खुरदरापन, ब्लास्ट व्हील और सेपरेटर पर निर्भर करता है।
पुष्टि करें कि प्रस्तावित अपघर्षक मशीन और वर्कपीस के साथ संगत है। बहुत बड़ा मीडिया ऐसी प्रोफ़ाइल छोड़ सकता है जो बहुत मोटी हो या प्रभाव जोखिम बढ़ा सकता है। बहुत महीन मीडिया धीरे साफ कर सकता है या धूल प्रणाली में बह जाता है। अलौह या संदूषण-संवेदनशील भागों के लिए समर्पित प्रक्रिया की आवश्यकता हो सकती है। सेपरेटर, स्क्रीन और धूल संग्राहक को चुने गए मीडिया के लिए कॉन्फ़िगर किया जाना चाहिए।
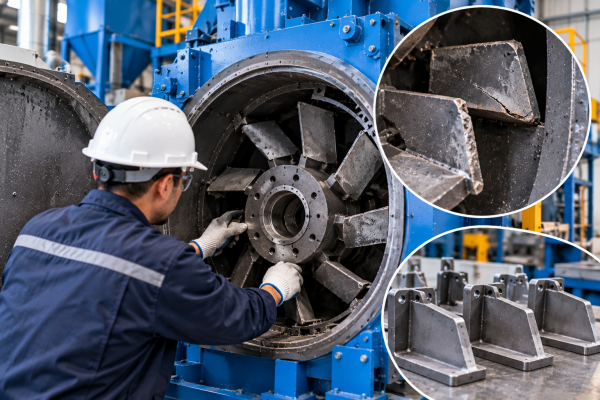
स्थापित मोटर शक्ति सफाई प्रदर्शन का पूर्ण माप नहीं है। खरीदारों को प्रति व्हील अपघर्षक प्रवाह, व्हील व्यास और गति, ब्लास्ट पैटर्न, व्हील कोण, वर्कपीस से दूरी और प्रत्येक सतह के पैटर्न के भीतर रहने के समय की तुलना करनी चाहिए। अधिक व्हील कवरेज या लाइन गति में सुधार कर सकते हैं, लेकिन खराब दिशा वाले व्हील छाया क्षेत्रों को हल किए बिना ऊर्जा उपयोग और घिसाव बढ़ाते हैं।
व्हील-लेआउट ड्राइंग मांगें जो अधिकतम और न्यूनतम वर्कपीस के आसपास अपेक्षित ब्लास्ट क्षेत्रों को दर्शाए। घूमने वाले हुक या टर्नटेबल के लिए, घूर्णन पथ सत्यापित करें। रोलर कन्वेयर के लिए, ऊपरी, निचली और पार्श्व कवरेज जांचें। टंबल मशीनों के लिए, पुष्टि करें कि बैच लगातार घूमता है और पुल या स्थिर ढेर नहीं बनाता।
पूर्ण कोटेशन में केवल मुख्य मशीन नहीं, बल्कि स्थापना शर्तें भी शामिल होनी चाहिए। धूल संग्राहक, डक्टिंग, फैन ड्यूटी, फ़िल्टर पहुँच और निर्वहन विधि की पुष्टि करें। डिज़ाइन में हटाए जा रहे संदूषण और कोटिंग से उत्पन्न धूल को प्रतिबिंबित करना चाहिए। स्थानीय कार्यस्थल और पर्यावरणीय आवश्यकताएँ निस्पंदन या अपशिष्ट-प्रबंधन विनिर्देश को बदल सकती हैं।
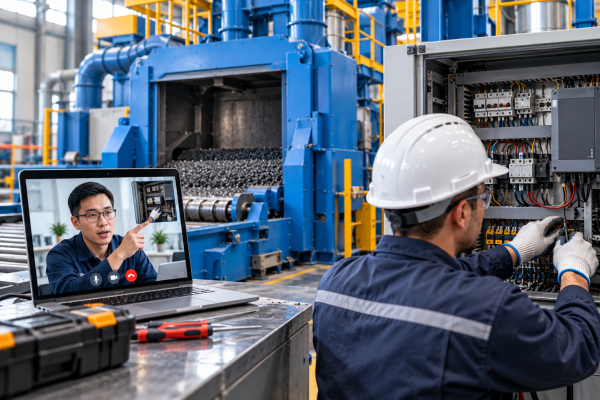
ऑटोमेशन को एक निर्धारित उत्पादन आवश्यकता का समाधान करना चाहिए। उपयोगी विकल्पों में स्वचालित लोडिंग और अनलोडिंग, रेसिपी नियंत्रण, भाग पहचान, कन्वेयर सिंक्रोनाइज़ेशन, व्हील-करंट निगरानी और उत्पादन डेटा विनिमय शामिल हो सकते हैं। पुष्टि करें कि कौन से सिग्नल मौजूदा PLC, MES या लाइन-नियंत्रण प्रणालियों से जुड़ने चाहिए और इंटरफ़ेस डिज़ाइन का स्वामित्व किसका है।
स्वीकृति योजना नियंत्रण प्रणाली जितनी ही महत्वपूर्ण है। प्रतिनिधि भाग, उत्पादन दर, सफाई परिणाम, निरीक्षण विधि, सुरक्षा जांच और फैक्ट्री तथा साइट स्वीकृति के लिए आवश्यक दस्तावेज़ परिभाषित करें। विद्युत आरेख, मैनुअल, घिसाव-भाग सूची और रखरखाव अंतराल सहमत भाषा में मांगें।
बिक्री-पश्चात सहायता की तुलना ठोस प्रमाण के आधार पर करें: अनुशंसित स्टार्ट-अप स्पेयर पार्ट्स, सामान्य घिसाव वस्तुओं के लिए लीड समय, रिमोट निदान विधि, तकनीशियन उपलब्धता और प्रशिक्षण का दायरा। ऐसे सामान्य सेवा वादों पर निर्भर न रहें जो प्रस्ताव या अनुबंध में परिलक्षित न हों।
प्रत्येक चयनित आपूर्तिकर्ता को समान जानकारी भेजें ताकि कोटेशन तुलनीय हों।
कम से कम, पार्ट ड्रॉइंग या फ़ोटो, सामग्री, आकार और वज़न की सीमा, वर्तमान सतह की स्थिति, आवश्यक फ़िनिश और लक्षित आउटपुट प्रदान करें। विश्वसनीय लेआउट और कनेक्टेड-लोड अनुमान तैयार करने से पहले इंस्टॉलेशन स्थान और उपयोगिताएँ भी आवश्यक हैं।
हाँ। चैंबर का आकार, हैंडलिंग विधि, व्हील व्यवस्था, लोडिंग, डस्ट कलेक्शन, नियंत्रण और लाइन इंटरफ़ेस को अनुप्रयोग के अनुसार कॉन्फ़िगर किया जा सकता है। अनुकूलन स्पष्ट उद्देश्य के बिना विकल्प जोड़ने के बजाय सत्यापित वर्कपीस और प्रक्रिया डेटा के आधार पर होना चाहिए।
सहमत प्रतिनिधि पार्ट्स का उपयोग करें और सतह की स्वच्छता, खुरदरापन, कवरेज, चक्र समय और थ्रूपुट मापें। परीक्षण में सुरक्षा इंटरलॉक, डस्ट कंट्रोल, मीडिया रिकवरी, अनलोडिंग और दस्तावेज़ीकरण पैकेज की भी जाँच होनी चाहिए। मशीन की सेटिंग्स रिकॉर्ड करें ताकि परिणाम को संयंत्र में दोहराया जा सके।
स्टार्ट-अप पैकेज सामान्यतः अधिक घिसाव वाले और उत्पादन के लिए महत्वपूर्ण आइटम पर केंद्रित होता है, जैसे ब्लेड, कंट्रोल केज, इम्पेलर, लाइनर, सील, पर्दे, फ़िल्टर और हैंडलिंग-सिस्टम के घटक। सटीक सूची चयनित मॉडल, अपेक्षित परिचालन घंटों और स्थानीय डिलीवरी समय से मेल खानी चाहिए।
अपने वर्कपीस की ड्रॉइंग अपलोड करें और सामग्री, आयाम, वज़न, वर्तमान सतह की स्थिति, आवश्यक फ़िनिश और उत्पादन लक्ष्य प्रदान करें। JC Blasting उपयुक्त हैंडलिंग अवधारणाओं की तुलना कर सकता है, नमूना परीक्षण की सिफ़ारिश कर सकता है और तकनीकी समीक्षा के लिए मशीन कॉन्फ़िगरेशन और संयंत्र-लेआउट प्रस्ताव तैयार कर सकता है।
अंग्रेज़ी
हिन्दी
इंडोनेशियाई
रूसी
स्पेनिश
थाई
वियतनामी