Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002

久昌机械
Dapatkan Penawaran
Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002
久昌机械
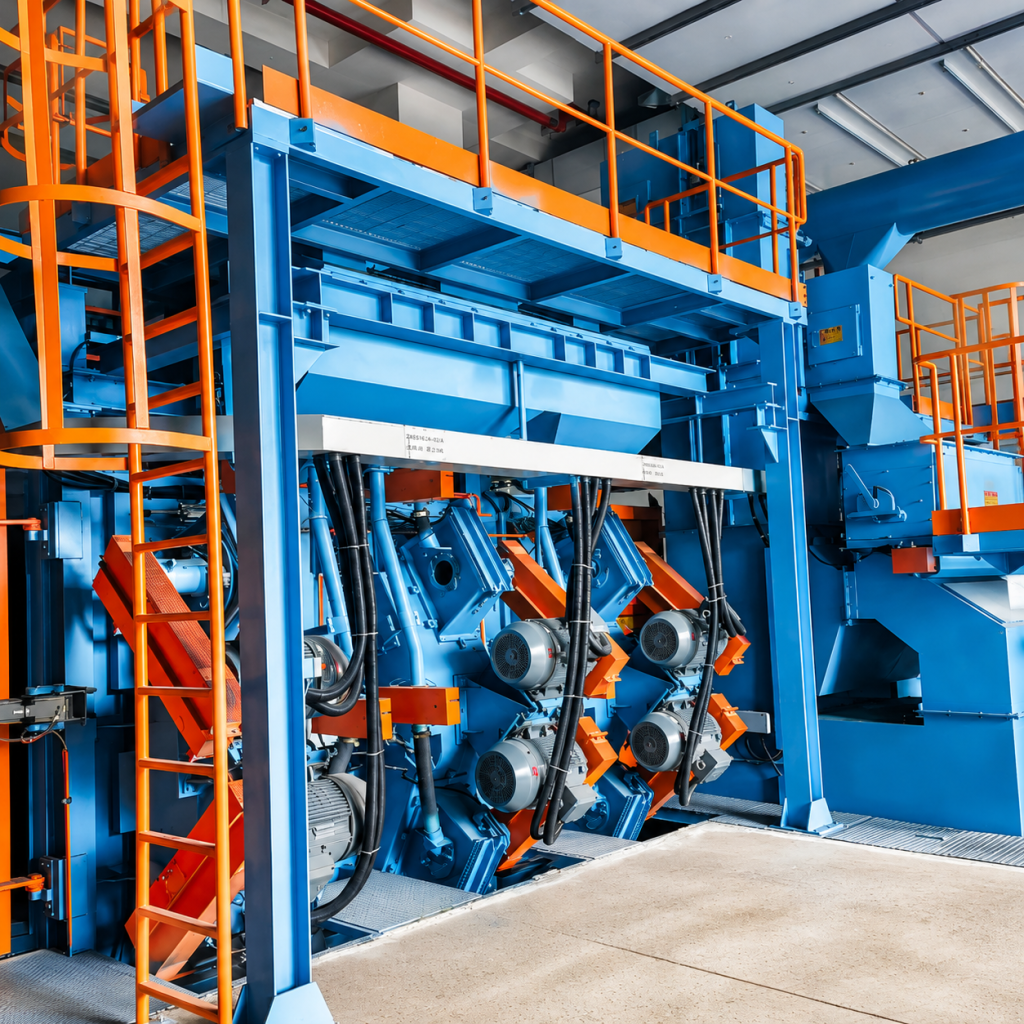
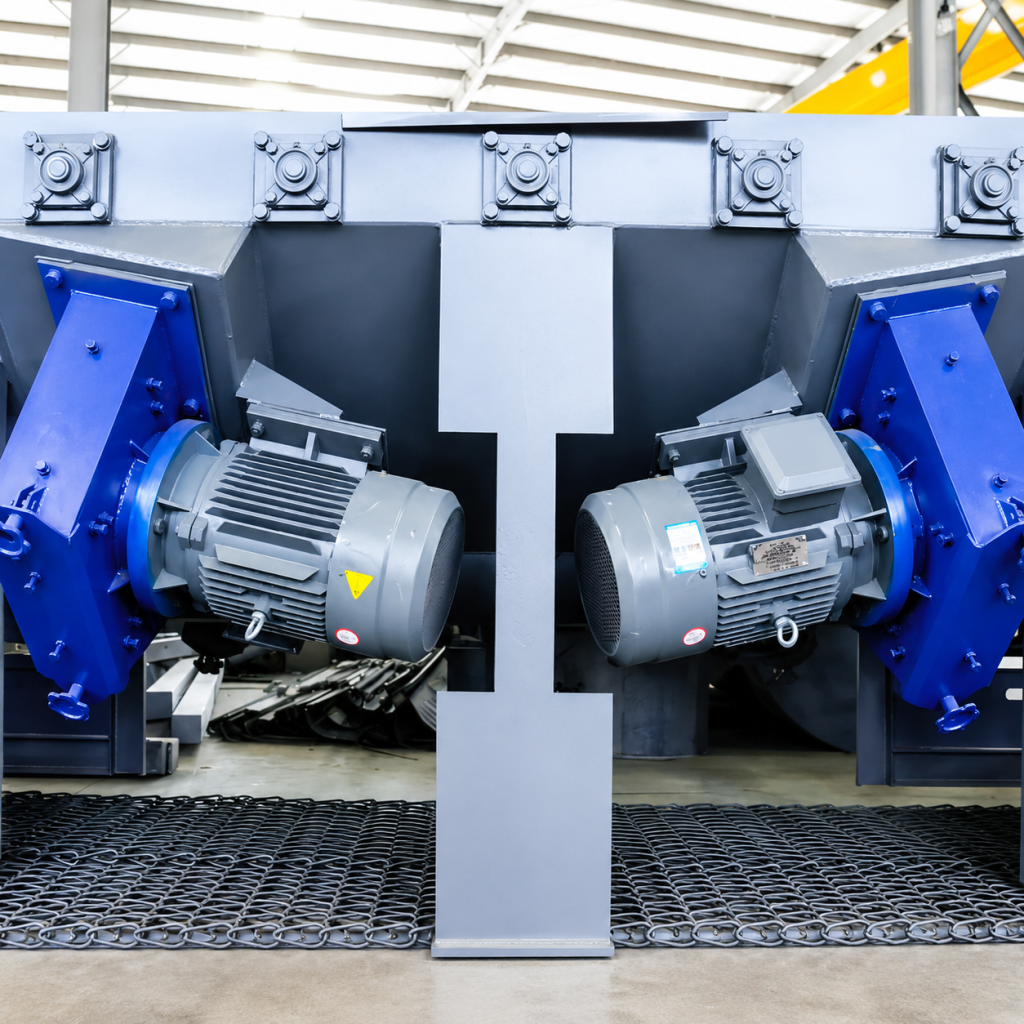
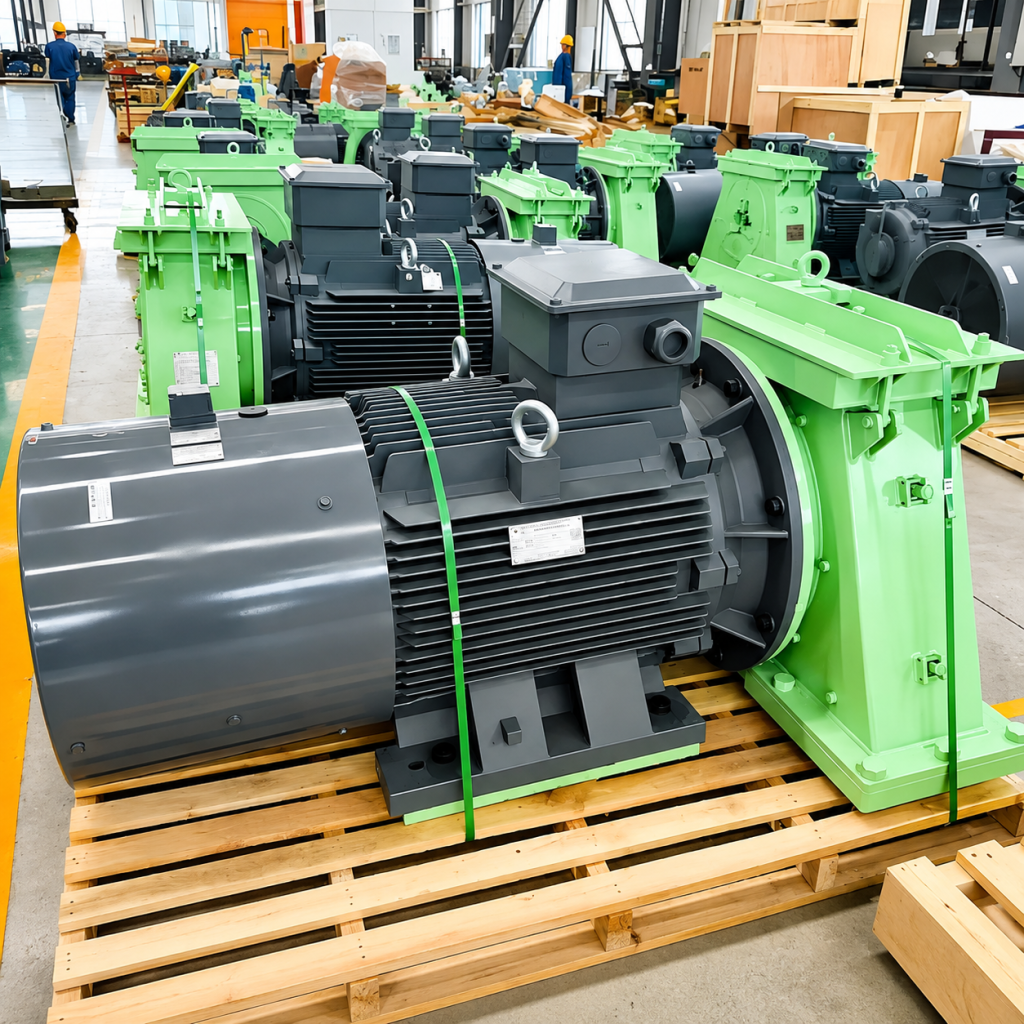
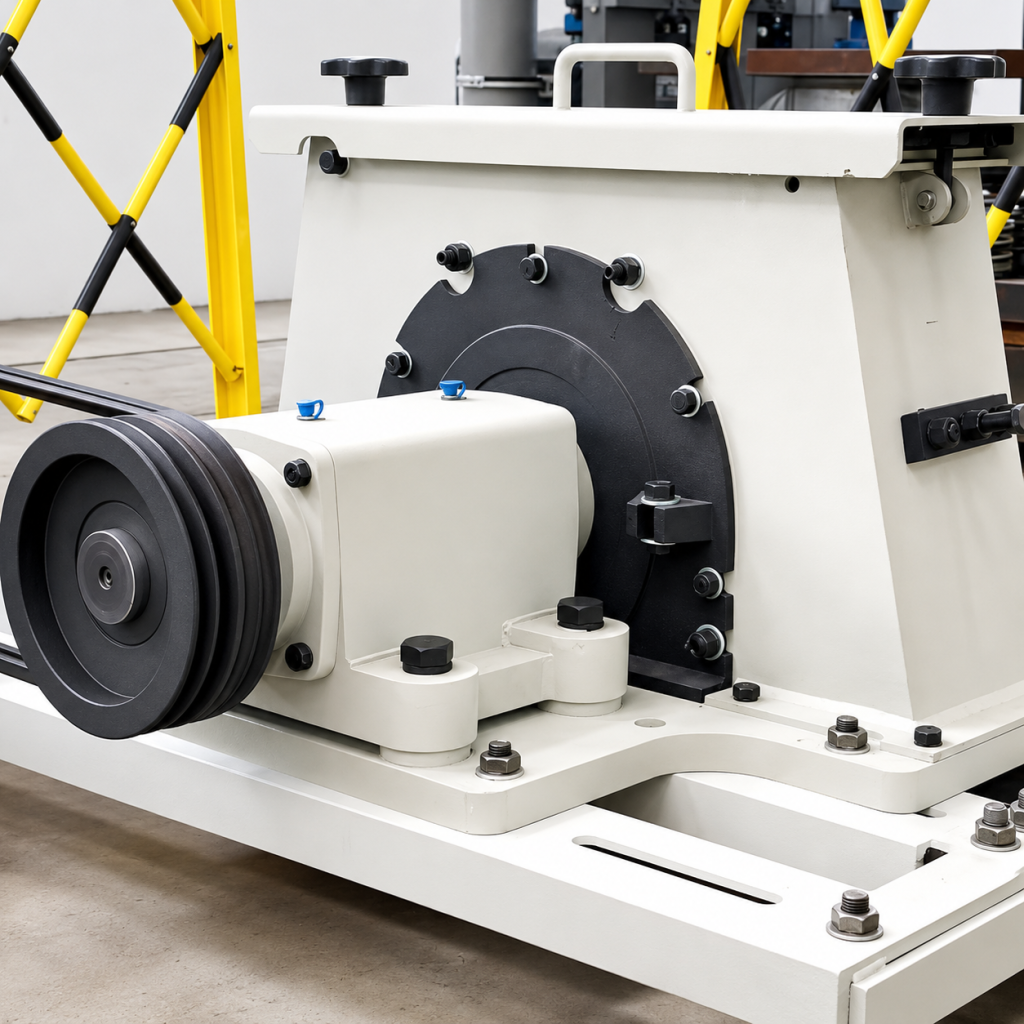
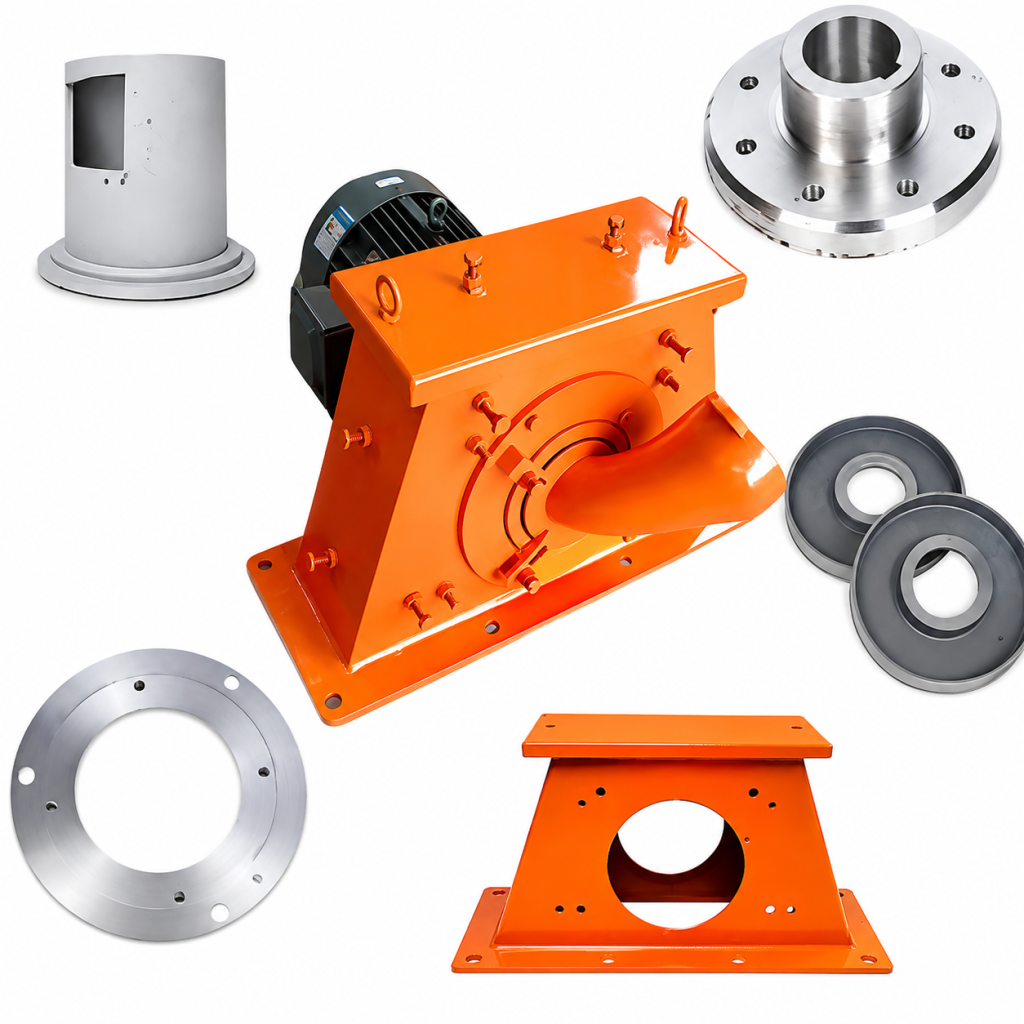
Satuan Daya Inti untuk Mesin Shot Blasting
Roda shot blasting, juga dikenal sebagai roda ledakan atau kepala ledakan, adalah unit daya inti dari mesin shot blasting dan aktuator kunci yang mempercepat media abrasif hingga kecepatan tinggi.
Struktur utamanya meliputi impeler, bilah, distributor, sangkar kontrol, poros utama, dan suku cadang aus terkait. Media abrasif mengalir secara gravitasi dari hopper ke distributor. Distributor berputar dengan kecepatan yang sama dengan poros utama dan membawa abrasif ke dalam rotasi. Di bawah gaya sentrifugal, abrasif ditekan ke sisi dalam sangkar kontrol dan keluar melalui jendela sangkar kontrol berbentuk persegi panjang.
Bilah yang berputar dengan kecepatan tinggi kemudian menerima abrasif dan mempercepatnya ke luar sepanjang jalur bilah. Akhirnya, abrasif diproyeksikan dalam pola berbentuk kipas ke permukaan benda kerja pada 60-80 m/s, mencapai pembersihan atau penguatan permukaan. Kinerja roda shot blasting secara langsung menentukan efisiensi pembersihan, konsumsi energi, dan pemanfaatan abrasif dari seluruh mesin.
Media abrasif mengalir secara gravitasi dari hopper umpan ke distributor. Distributor, yang berputar dengan kecepatan yang sama dengan poros utama, membawa abrasif ke dalam rotasi. Di bawah gaya sentrifugal, abrasif ditekan ke sisi dalam sangkar kontrol. Ketika mencapai jendela persegi panjang sangkar kontrol, abrasif dilemparkan keluar melalui jendela, diterima oleh bilah yang berputar dengan kecepatan tinggi, dipercepat dari dalam ke luar, dan akhirnya diproyeksikan dalam pola berbentuk kipas ke permukaan benda kerja pada 60-80 m/s.
Menyesuaikan posisi jendela sangkar kontrol mengubah arah ledakan sehingga abrasif dapat diproyeksikan ke benda kerja seefektif mungkin. Posisi sangkar kontrol yang salah tidak hanya mengurangi efisiensi pembersihan tetapi juga meningkatkan keausan liner. Ukuran jendela mempengaruhi sudut difusi abrasif: jendela yang lebih besar menciptakan sudut kipas yang lebih besar dan konsentrasi pembersihan yang lebih lemah. Ketika keausan jendela sangkar kontrol melebihi 13 mm, harus segera diganti.
Alur proses: abrasif masuk ke hopper -> distributor menangkap dan mempercepat abrasif -> sangkar kontrol memandu dan memposisikan aliran abrasif -> bilah menerima dan mempercepat abrasif lebih lanjut -> ledakan kecepatan tinggi ke benda kerja.
Efisiensi ledakan tinggi: Kecepatan impeler mencapai 2900 rpm, kecepatan keluar abrasif adalah 60-80 m/s, dan kapasitas ledakan berkisar dari 60 hingga 460 kg/menit untuk meningkatkan efisiensi pembersihan secara signifikan.
Cakupan tanpa sudut mati: Simulasi dinamis tiga dimensi mengoptimalkan sudut dan posisi roda, memungkinkan cakupan permukaan yang merata dari semua sisi dan mengurangi penembakan kosong.
Struktur ringkas dan perawatan mudah: Struktur sentrifugal kantilever atau cakram tunggal sederhana dan andal, dan bagian aus seperti bilah mudah diganti.
Bahan tahan aus premium: Komponen kunci terbuat dari besi cor kromium tinggi atau baja paduan, menawarkan ketahanan aus dan korosi yang sangat baik serta masa pakai lebih lama.
Parameter penembakan yang dapat disesuaikan: Sudut sangkar kontrol dapat disesuaikan dan ukuran jendela dapat dipilih untuk secara fleksibel menyesuaikan arah penembakan dan sudut difusi dengan bentuk benda kerja dan kebutuhan pembersihan.
Efisiensi energi yang kuat: Dibandingkan dengan penembakan udara terkompresi, metode roda penembak tidak memerlukan sumber udara terkompresi, mengonsumsi lebih sedikit energi, menghasilkan aliran media yang lebih besar, dan menghasilkan output lebih tinggi per unit energi.
Pemanfaatan abrasif tinggi: Tata letak yang dioptimalkan mengurangi penembakan kosong, meningkatkan pemanfaatan abrasif, dan menurunkan biaya operasional.
Kompatibilitas kuat: Roda dapat dipasangkan dengan berbagai model mesin penembak tembakan dan mendukung baja tembakan, pasir baja tuang, kawat potong, dan media abrasif lainnya.
|
Parameter |
Satuan |
Q034 |
Q035 |
Q036 |
Q037 |
|
Diameter impeler |
mm |
dia. 360 |
dia. 420 |
dia. 500 |
dia. 600 |
|
Jumlah bilah |
pcs |
8 |
8 |
8 |
8 |
|
Kecepatan impeler |
rpm |
2900 |
2900 |
2900 |
2900 |
|
Kapasitas penembakan tembakan |
kg/menit |
60-120 |
120-180 |
180-260 |
260-360 |
|
Kecepatan tembakan |
m/s |
60-78 |
60-78 |
60-78 |
60-78 |
|
Daya motor |
kW |
5.5-11 |
11-15 |
15-22 |
22-30 |
|
Jendela sangkar kontrol |
mm |
60 x 80 |
70 x 90 |
80 x 100 |
90 x 110 |
|
Diameter distributor |
mm |
dia. 80 |
dia. 90 |
dia. 100 |
dia. 115 |
|
Diameter tembakan yang berlaku |
mm |
0.3-1.7 |
0.3-1.7 |
0.3-2.0 |
0.3-2.0 |
|
Ketebalan liner |
mm |
10-15 |
12-18 |
15-20 |
18-25 |
|
Diameter saluran masuk umpan |
mm |
dia. 40 |
dia. 45 |
dia. 50 |
dia. 60 |
|
Berat total |
kg |
sekitar 80 |
sekitar 150 |
sekitar 250 |
sekitar 400 |
Catatan: 1. Parameter di atas adalah nilai referensi untuk model standar dan dapat disesuaikan sesuai kebutuhan pelanggan. 2. Kecepatan tembakan mengacu pada kecepatan linier di tepi luar bilah. 3. Disarankan untuk menyimpan 5%-10% dari total jumlah bagian aus sebagai suku cadang.
Sebagai komponen inti mesin penembak tembakan, roda penembak tembakan banyak digunakan dengan banyak jenis peralatan, termasuk konveyor overhead, sabuk tumble, through-feed, tipe kait, meja putar, tipe troli, sabuk jaring, dan mesin penembak tembakan permukaan jalan.
Ini dapat digunakan untuk penghilangan karat, penghilangan kerak, penghilangan pasir, dan penguatan permukaan coran logam, tempaan, bagian las, dan bagian yang diperlakukan panas. Ini juga cocok untuk pra-perlakuan permukaan di struktur baja, jembatan, kendaraan, pembuatan kapal, peralatan petrokimia, bahan bangunan, perangkat keras, dan industri terkait.
Media abrasif yang umum dicocokkan termasuk baja tembakan, pasir baja tuang, kawat potong, baja tahan karat tembakan, dan media serupa.
Komponen aus utama meliputi sudu, sangkar kendali, distributor, dan pelapis seperti pelat atas, pelat samping, dan pelat ujung. Sudu adalah komponen aus yang paling sering diganti dan harus diperiksa atau diganti setelah 500-800 jam operasi. Sangkar kendali harus diganti ketika keausan jendela melebihi 13 mm. Distributor harus diperiksa atau diganti setelah 1000-1500 jam operasi. Disarankan persediaan suku cadang 5%-10%.
Posisi sangkar kendali menentukan arah proyeksi abrasif. Untuk menyetelnya, kendurkan baut pengikat, putar sangkar kendali hingga jendela sejajar dengan area benda kerja, lalu kencangkan baut. Arah penyemprotan yang salah menyebabkan penyemprotan kosong, efisiensi pembersihan lebih rendah, dan keausan pelapis lebih cepat. Jendela sangkar kendali harus diperiksa secara teratur dan diganti ketika keausan melebihi 13 mm.
Jenis sudu umum meliputi sudu lurus datar, sudu melengkung ke depan, dan sudu melengkung ke belakang. Sudu lurus datar sederhana dan ekonomis. Sudu melengkung ke depan menawarkan akselerasi lebih kuat dan efisiensi penyemprotan lebih tinggi. Sudu melengkung ke belakang memberikan ketahanan aus yang lebih baik. Pemilihan harus mempertimbangkan jenis abrasif, material benda kerja, dan kebutuhan pembersihan. Besi cor kromium tinggi atau baja paduan umumnya digunakan untuk meningkatkan ketahanan aus.
Kecepatan keluaran abrasif umumnya 60-80 m/s, diukur sebagai kecepatan linier di tepi luar sudu. Kecepatan dapat ditingkatkan dengan menaikkan kecepatan impeler melalui inverter frekuensi atau penggantian motor, menambah diameter impeler, atau memilih sudu melengkung ke depan untuk akselerasi lebih kuat. Kecepatan berlebihan mempercepat keausan sudu dan pelapis, jadi pengaturan harus diseimbangkan dengan hati-hati.
Kapasitas penyemprotan berhubungan positif dengan daya motor. Sebagai referensi umum, setiap 1 kW daya setara dengan sekitar 6-8 kg/menit kapasitas penyemprotan. Misalnya, motor 11 kW setara dengan sekitar 120-180 kg/menit, sedangkan motor 15 kW setara dengan sekitar 180-260 kg/menit. Kinerja aktual juga dipengaruhi oleh diameter impeler, jumlah sudu, jenis abrasif, dan faktor lainnya. Kurva kinerja pabrikan harus digunakan untuk pemilihan akhir.
Penyebab umum meliputi sudut sangkar kendali yang salah, keausan sudu yang parah, pasokan abrasif yang tidak stabil, dan posisi benda kerja yang tidak sejajar. Untuk mengurangi penyemprotan kosong, periksa dan setel sudut sangkar kendali secara teratur, ganti sudu yang aus segera, jaga sistem pasokan abrasif tetap stabil, dan pastikan posisi pengangkutan benda kerja benar. Simulasi dinamis tiga dimensi dapat mengoptimalkan sudut dan posisi roda.
Pemilihan terutama bergantung pada jenis dan ukuran benda kerja, kebutuhan hasil harian, jenis abrasif, tingkat pembersihan target, dan jenis peralatan yang cocok. Secara umum, tentukan kapasitas penyemprotan yang dibutuhkan terlebih dahulu, pilih daya motor berdasarkan kapasitas tersebut, lalu pilih diameter impeler sesuai ruang pemasangan yang tersedia. Kami menyediakan konsultasi pemilihan gratis dan desain solusi.
Penawaran harga biasanya memerlukan jenis dan model peralatan yang cocok, kapasitas penyemprotan yang dibutuhkan dalam kg/menit, jenis abrasif, jenis dan dimensi benda kerja, batasan ruang pemasangan, dan kondisi pasokan listrik. Kami menyediakan konsultasi pemilihan gratis dan dukungan teknis.







Inggris

Hindi

Indonesian

Rusia

Spanyol

Thailand

Vietnamese



















