Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002

久昌机械
Dapatkan Penawaran
Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002
久昌机械
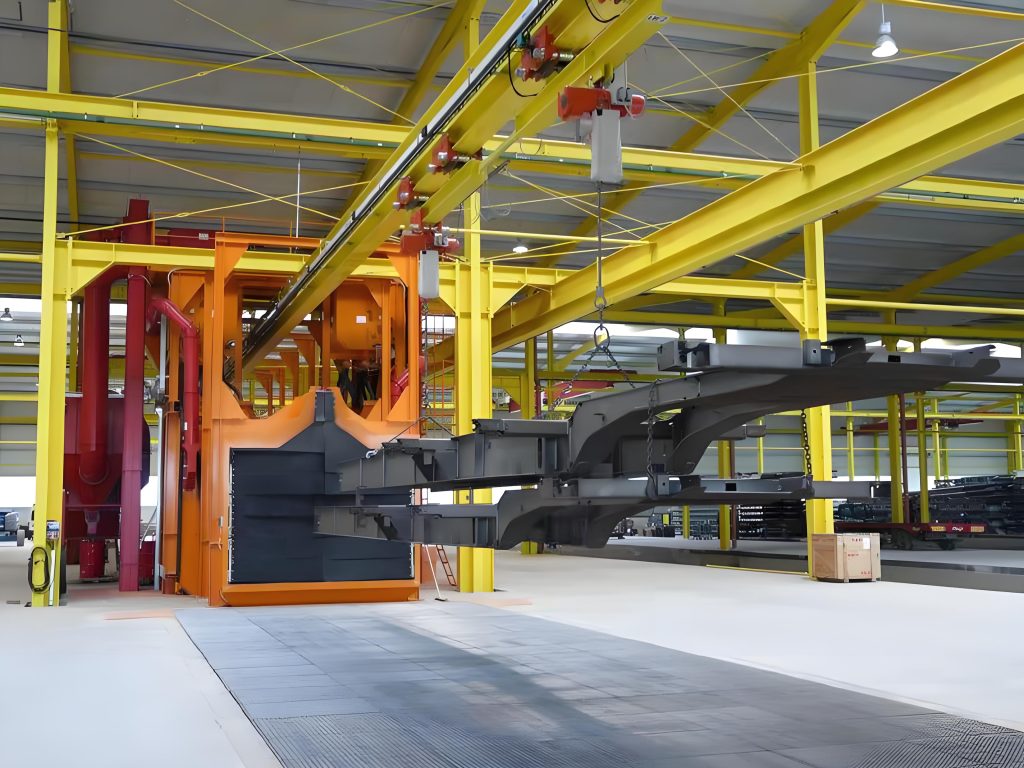
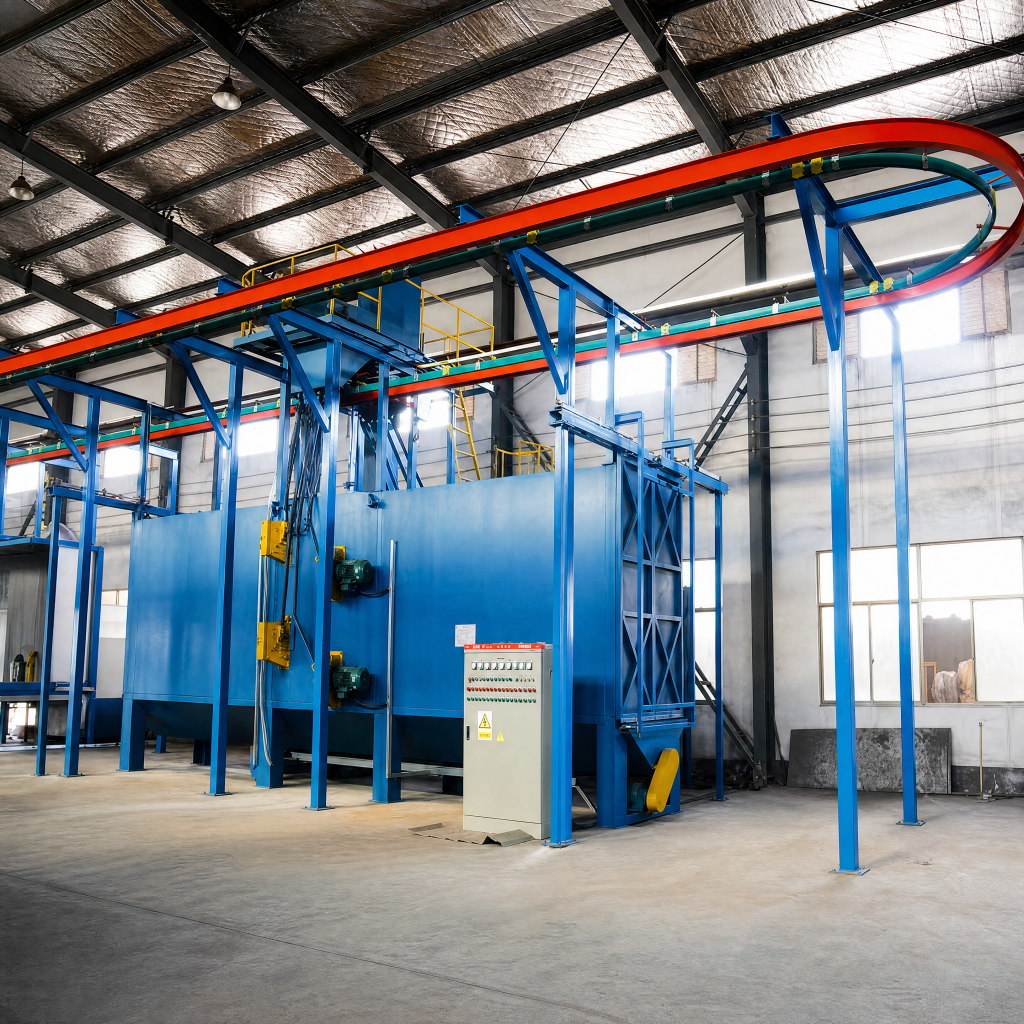
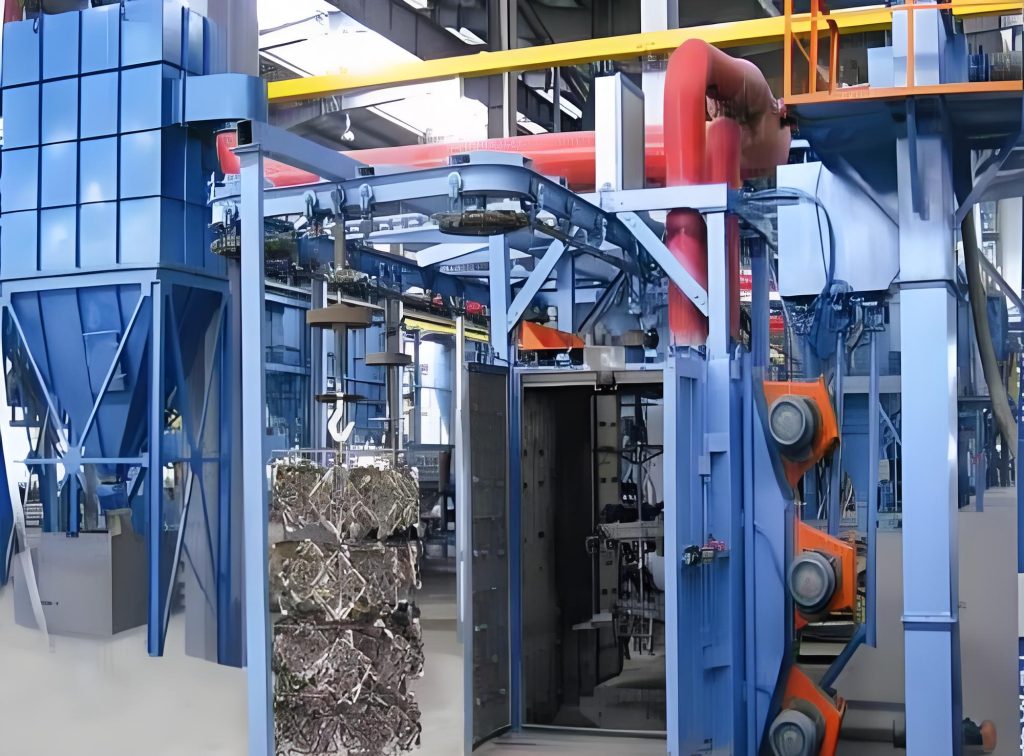
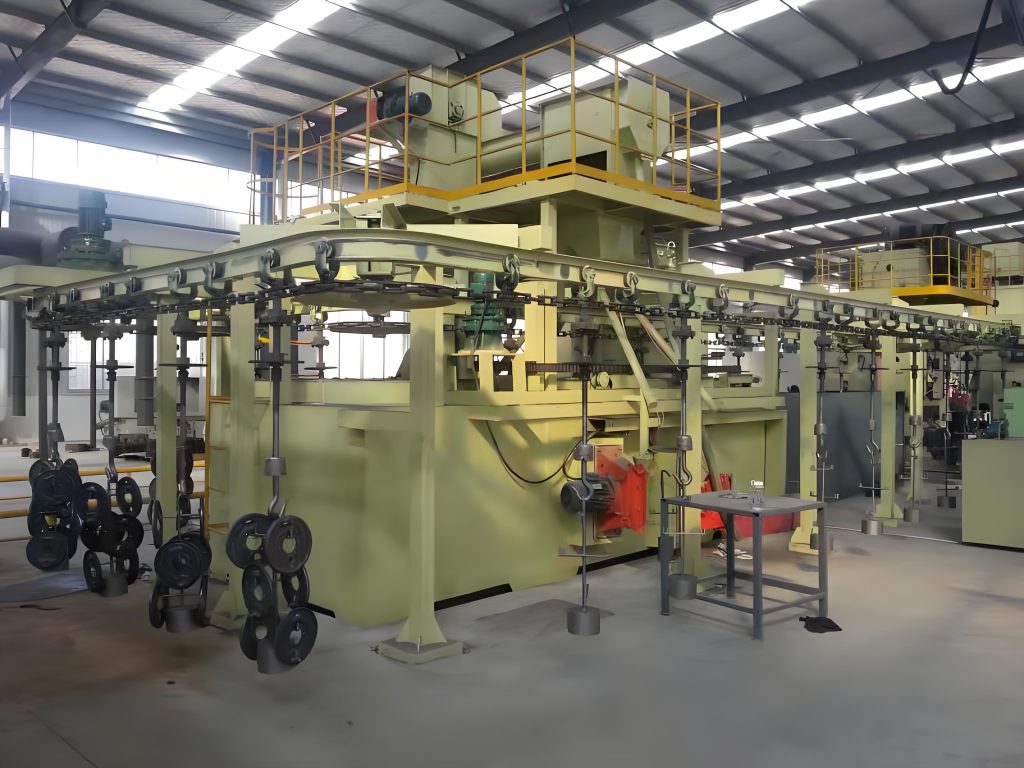
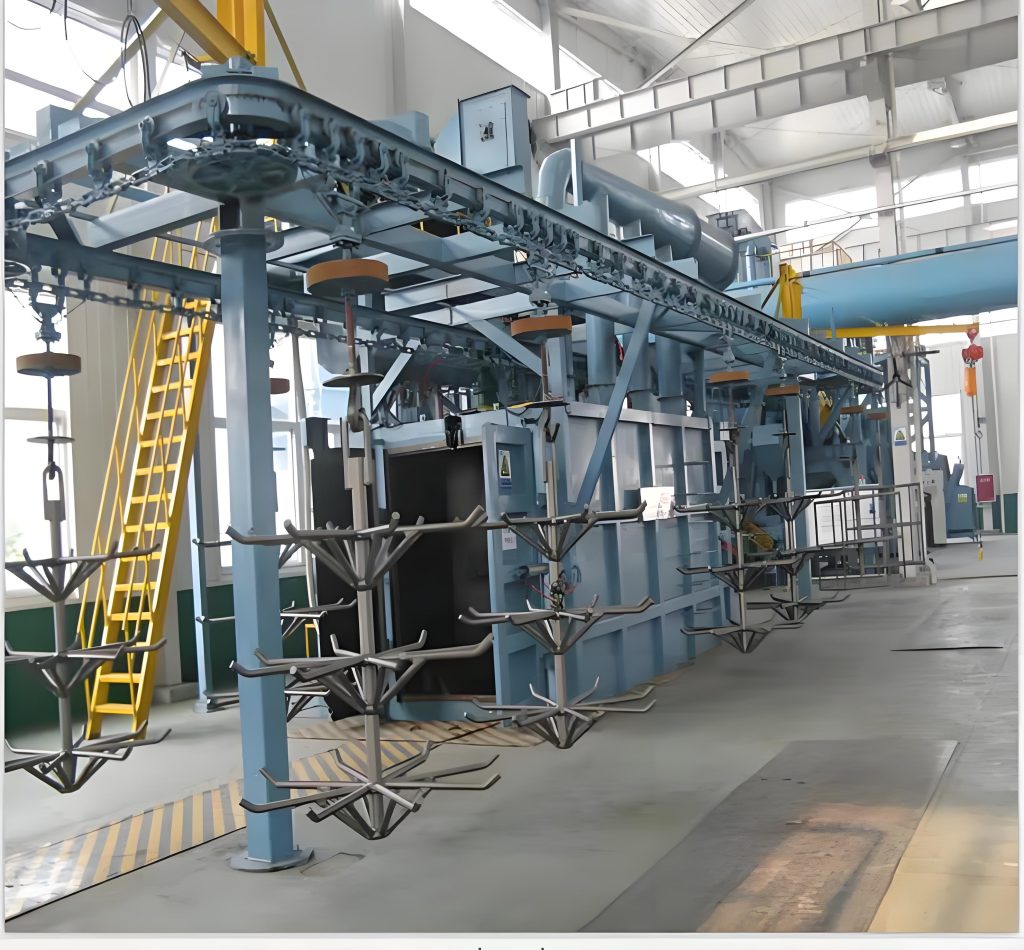
Peralatan pembersih permukaan khusus untuk lini produksi kontinu volume tinggi · Seri Q38 / Q48 / Q58
Mesin shot blasting konveyor overhead (seri Q38/Q48/Q58) adalah peralatan khusus yang dirancang untuk pembersihan permukaan kontinu volume besar pada benda kerja berukuran sedang hingga besar seperti coran, tempaan, bagian las, dan bagian perlakuan panas. Benda kerja digantung dengan kait atau gantungan khusus pada konveyor overhead dan dimasukkan secara kontinu atau bertahap ke dalam ruang shot blasting tertutup oleh sistem konveyor. Beberapa blaster menembakkan proyektil dengan kecepatan tinggi dari samping dan atas pada berbagai sudut. Benda kerja berputar atau berosilasi di dalam zona blasting, mencapai pembersihan 360° menyeluruh.
Peralatan ini tersedia dalam tiga jenis berdasarkan metode pengangkutan:
Kontinu (seri Q38): Konveyor overhead berjalan kontinu dengan kecepatan seragam, cocok untuk batch besar benda kerja tipe tunggal atau ukuran serupa;
Bertahap (seri Q48): Konveyor overhead bergerak secara bertahap, memungkinkan benda kerja tetap berada di ruang pembersih lebih lama, cocok untuk kebutuhan pembersihan tingkat tinggi atau benda kerja kompleks;
Akumulasi (seri Q58): Konveyor overhead memiliki fungsi akumulasi, memungkinkan jeda di stasiun yang ditentukan, cocok untuk lini produksi campuran multi-tipe dan integrasi lini perawatan pra-pelapisan.
Benda kerja digantung pada konveyor overhead menggunakan gantungan atau kait khusus dan dimasukkan ke dalam ruang shot blasting tertutup oleh sistem penggerak dengan kecepatan (kontinu) atau ritme (bertahap/akumulasi) yang ditetapkan. Beberapa blaster menembakkan proyektil dengan kecepatan tinggi dari berbagai sudut. Benda kerja terkena dampak proyektil di dalam zona blasting, sementara mekanisme rotasi kait menggerakkan benda kerja untuk berputar, memastikan semua permukaan, termasuk rongga internal dan alur, ter-blasting sepenuhnya.
Proyektil dipulihkan oleh pengikis di bagian bawah ruangan, diangkut oleh konveyor sekrup, dan diangkat oleh elevator ember ke pemisah udara untuk pemisahan dan daur ulang. Debu dan shot pecah disaring oleh sistem filter jet pulse/filter kantong sebelum dibuang sesuai standar. Setelah pembersihan, benda kerja diangkut keluar dari ruangan melalui konveyor overhead ke area pembongkaran atau stasiun pelapisan/pengeringan berikutnya.
Alur Proses: Gantungan pemuatan → Konveyor overhead masuk ruangan → Shot blasting (+ rotasi kait) → Konveyor overhead keluar ruangan → Pembersihan shot → Pembongkaran/Transfer ke pelapisan
Mesin shot blasting mengadopsi struktur penggerak langsung berkecepatan tinggi, dengan motor penggerak langsung dan tanpa sabuk penggerak. Impeler seimbang dinamis 100% (tingkat keseimbangan dinamis G6.3) untuk memastikan getaran ≤4,5 mm/s pada kecepatan tinggi. Bilah, roda distribusi tembakan, selongsong pengarah, dan pelat pelindung semuanya terbuat dari besi cor tahan aus kromium tinggi, dengan komposisi kimia sesuai standar ASTM A532, kekerasan ≥58 HRC, dan umur pakai bilah standar 2500–3000 jam.
Mesin shot blasting: Tipe penggerak langsung berkecepatan tinggi, dengan sudut tata letak yang dioptimalkan berdasarkan simulasi 3D untuk memastikan cakupan permukaan penuh pada benda kerja yang digantung oleh konveyor atas;
Sistem konveyor atas: Rantai tempa atau rantai melingkar, jarak rantai yang dapat disetel, kontrol kecepatan frekuensi variabel untuk pengoperasian yang halus; konfigurasi akumulasi dengan mekanisme berhenti dan lepas;
Kait/penggantung: Penggantung yang dibuat khusus berdasarkan bentuk benda kerja untuk memastikan suspensi yang stabil dan mencegah tabrakan selama rotasi;
Pelapis ruang: Besi cor kromium tinggi / pelapis canai 65Mn, desain sambungan cepat modular, tebal 10–20 mm, penggantian cepat;
Sistem penyegelan: Tirai karet berlapis di saluran masuk dan keluar + segel labirin untuk mencegah kebocoran tembakan;
Sistem sirkulasi material tembakan: Pemulihan pengikis bawah + konveyor sekrup + elevator ember + pemisahan udara, efisiensi pemisahan ≥99%;
Sistem penghilang debu: Pengumpul debu kartrid jet pulsa standar (filter kantong opsional), emisi debu dikendalikan hingga <5 mg/m³;
Sistem kelistrikan: Kontrol PLC (Siemens/Mitsubishi opsional), pengoperasian layar sentuh, penyesuaian otomatis kecepatan konveyor atas, volume shot blasting, dan rotasi kait, dengan modul pemantauan jarak jauh opsional.
Persyaratan Lokasi Instalasi:
Model Q382: Luas lantai sekitar 12 m × 5 m (termasuk area pemuatan, unit utama, dan pembongkaran); tinggi pabrik ≥ 6 m;
Model Q384C: Luas lantai sekitar 18 m × 6 m; tinggi pabrik ≥ 7 m;
Model Q488: Luas lantai sekitar 22 m × 8 m; tinggi pabrik ≥ 8 m;
Ruang harus disediakan untuk rotasi konveyor atas dan penempatan benda kerja; disarankan ≥ 3 m di setiap sisi;
Kerataan pondasi beton ≤ 3 mm/m; baut jangkar harus ditanam sebelumnya di area unit utama dan penyangga konveyor atas;
Catu daya: 380V/3Ph/50Hz (atau disesuaikan dengan jaringan listrik pelanggan); margin 20% dari total daya peralatan diperlukan.
Poin Perawatan
Harian: Periksa suara operasi, getaran, dan arus mesin shot blasting; periksa kelancaran konveyor atas dan rotasi kait; periksa integritas tirai penyegel;
Mingguan: Periksa keausan komponen yang rentan (bilah, pelat pelindung) dan isi ulang gemuk; periksa ketegangan sabuk/rantai hoist;
Setiap 3–6 bulan: Lakukan pemeriksaan menyeluruh pada pelat pelindung ruang dan keausan kait konveyor atas; periksa posisi jendela selongsong pengarah mesin shot blasting; periksa perbedaan tekanan kartrid/kantong filter pengumpul debu;
Standar Penggantian Bilah: Ganti bilah saat keausan >5 mm atau muncul retakan untuk memastikan kecepatan peledakan tidak menurun;
Inspeksi Konveyor Atas: Periksa pemanjangan rantai, keausan pin, dan pelumasan. Jika pemanjangan rantai melebihi 3%, rantai harus dipersingkat atau diganti;
Inspeksi Kait: Periksa deformasi, retakan, dan las pada kait. Lakukan pengujian non-destruktif (MT/PT) setiap tahun untuk memastikan kapasitas beban yang aman.
Jiuchang Machinery memiliki hak ekspor-impor independen, menawarkan berbagai istilah perdagangan seperti FOB/CIF/DDP, dan mendukung letter of credit, transfer kawat, dan pembayaran bertahap. Layanan instalasi luar negeri mencakup model tiga tingkat: pengawasan teknis jarak jauh, panduan instalasi di lokasi, dan proyek turnkey. Respons global 24/7: lebih dari 80% kesalahan umum dapat diselesaikan dalam 4 jam melalui diagnostik jarak jauh; teknisi lokal tiba di lokasi dalam 48 jam. Suku cadang yang umum digunakan dari gudang pasar inti dikirim dalam 48 jam.
| Parameter | Satuan | QWD400 | QWD600 | QWD800 | QWD1000 |
|---|---|---|---|---|---|
| Lebar sabuk jala | mm | 400 | 600 | 800 | 1000 |
| Ukuran benda kerja maks. | mm | 200x150 | 300x200 | 400x250 | 500x300 |
| Kapasitas | t/jam | 0,5-1,5 | 1-3 | 2-5 | 3-8 |
| Kecepatan konveyor | m/menit | 0,5-3 | 0,5-3 | 0,5-4 | 0,5-5 |
| Jumlah roda semprot | sets | 2 | 3 | 4 | 6 |
| Daya roda semprot | kW | 7,5x2 | 7,5x3 | 11x4 | 11x6 |
| Total kapasitas penyemprotan | kg/menit | 160 | 360 | 480 | 720 |
| Diameter shot | mm | dia.0,8-1,5 | dia. 0,8-1,5 | dia1,0-2,0 | da1,0-2,0 |
| Kapasitas elevator | t/jam | 15 | 25 | 40 | 60 |
| Aliran udara pengumpul debu | m/jam | 3000 | 5000 | 8000 | 12000 |
| Isi awal shot | kg | 400 | 800 | 1200 | 1800 |
| Tingkat kebersihan permukaan | tingkat | Sa2.0-2.5 | Sa2.0-2.5 | Sa2.0-2.5 | Sa2.0-2.5 |
| Daya terpasang | kW | ±11 | ±18 | ±28 | ±40 |
Catatan:
Cocok untuk pembersihan permukaan secara massal pada benda kerja logam berukuran sedang hingga besar seperti baja cor, besi cor, tempaan, bagian las, dan bagian perlakuan panas. Digunakan secara luas di industri seperti manufaktur otomotif, manufaktur sepeda motor, manufaktur mesin, mesin konstruksi, kedirgantaraan, transportasi rel, katup dan perlengkapan pipa, serta rumah motor.
Benda kerja tipikal: blok mesin, kepala silinder, poros engkol, roda gigi, rumah gearbox, katup, bodi pompa, gandar, bogie, cakram rem, dan struktur baja las.
Sangat cocok untuk:
Produksi berkelanjutan bervolume tinggi untuk komponen otomotif (misalnya, blok silinder, kepala silinder, poros engkol, poros bubungan);
Coran dengan bentuk kompleks, banyak rongga internal, dan memerlukan pembersihan 360° (misalnya, rumah gearbox, katup, bodi pompa);
Lini perawatan permukaan otomatis yang terintegrasi dengan lini pengecatan dan pengeringan (seri Q58 tipe akumulasi).
Tidak cocok untuk: Benda kerja berukuran sangat besar (berat tunggal >1000 kg atau ukuran >Φ2000 mm, disarankan tipe troli Q76 atau tipe kait Q37); pipa strip panjang (disarankan konveyor rol tipe QZW).
Sistem konveyor overhead menggunakan transportasi rantai kontinu atau bertahap, cocok untuk produksi massal dan lini perakitan. Benda kerja masuk dan keluar secara otomatis dengan intervensi manual minimal. Konveyor tipe kait (Q37) menggunakan hoist listrik untuk mengangkat benda kerja satu per satu, cocok untuk batch kecil, banyak variasi, atau benda kerja yang sangat besar. Mereka menawarkan fleksibilitas tinggi tetapi memerlukan bongkar muat manual.
Prinsip pemilihan: Pilih sistem konveyor overhead (Q38/Q48/Q58) untuk produksi kontinu batch besar; pilih tipe kait (Q37) untuk batch kecil dan banyak variasi.
Kontinu (Q38): Konveyor overhead berjalan dengan kecepatan konstan, dan benda kerja disemprot selama bergerak, menghasilkan produktivitas tinggi dan cocok untuk produksi volume besar dari satu produk.
Bertahap (Q48): Konveyor overhead bergerak secara bertahap, memastikan waktu tinggal yang tetap dan cukup untuk benda kerja di ruang pembersih, menghasilkan tingkat pembersihan yang lebih tinggi dan cocok untuk coran kompleks.
Akumulasi (Q58): Dilengkapi dengan fungsi jeda dan akumulasi, dapat berhenti di stasiun yang ditentukan, cocok untuk lini produk campuran dan untuk integrasi dengan lini pengecatan dan pengeringan.
Bagian yang rentan utama meliputi bilah peledak tembakan, roda distribusi tembakan, selongsong pengarah, pelat pelapis ruang, selongsong kait konveyor, dan tirai penyegel.
Bilah besi cor kromium tinggi: 2500–3000 jam dalam kondisi operasi standar;
Pelat pelapis ruang: 3000–8000 jam;
Selongsong kait konveyor: 4000–6000 jam;
Tirai penyegel: 6–12 bulan.
Kami menyediakan daftar suku cadang standar dan layanan pergudangan serta distribusi suku cadang global.
Ya. Kami menyesuaikan ruang pembersih, susunan roda peledak tembakan, jarak konveyor, kapasitas penggantung atau pembawa, kecepatan perjalanan, dan antarmuka bongkar muat berdasarkan dimensi maksimum benda kerja Anda dan waktu siklus yang dibutuhkan. Setelah meninjau gambar, material, output tahunan, dan target kebersihan, insinyur kami memberikan tata letak dan perhitungan waktu siklus sebelum produksi.







Inggris

Hindi

Indonesian

Rusia

Spanyol

Thailand

Vietnamese



















