Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002

久昌机械
Dapatkan Penawaran
Solusi Peralatan & Sistem Perawatan Permukaan Global — Sejak 2002
久昌机械
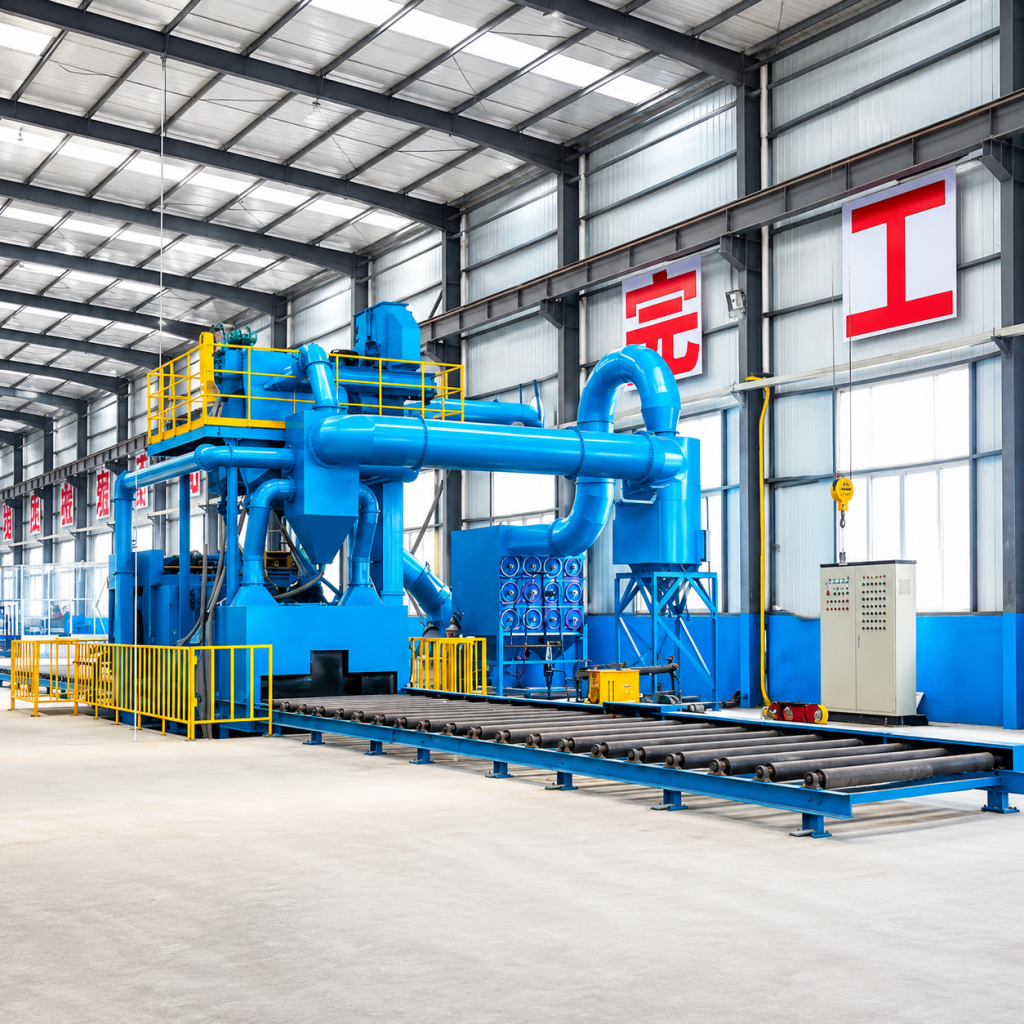
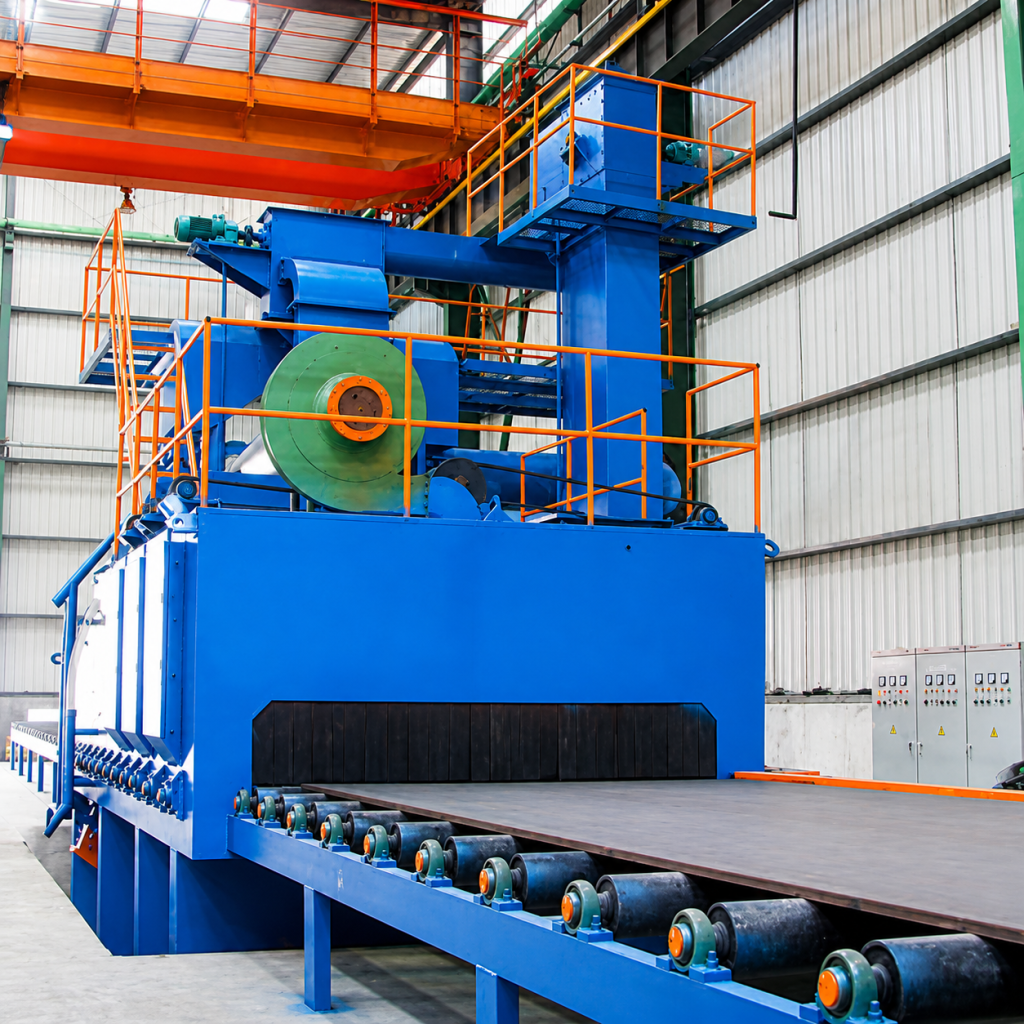
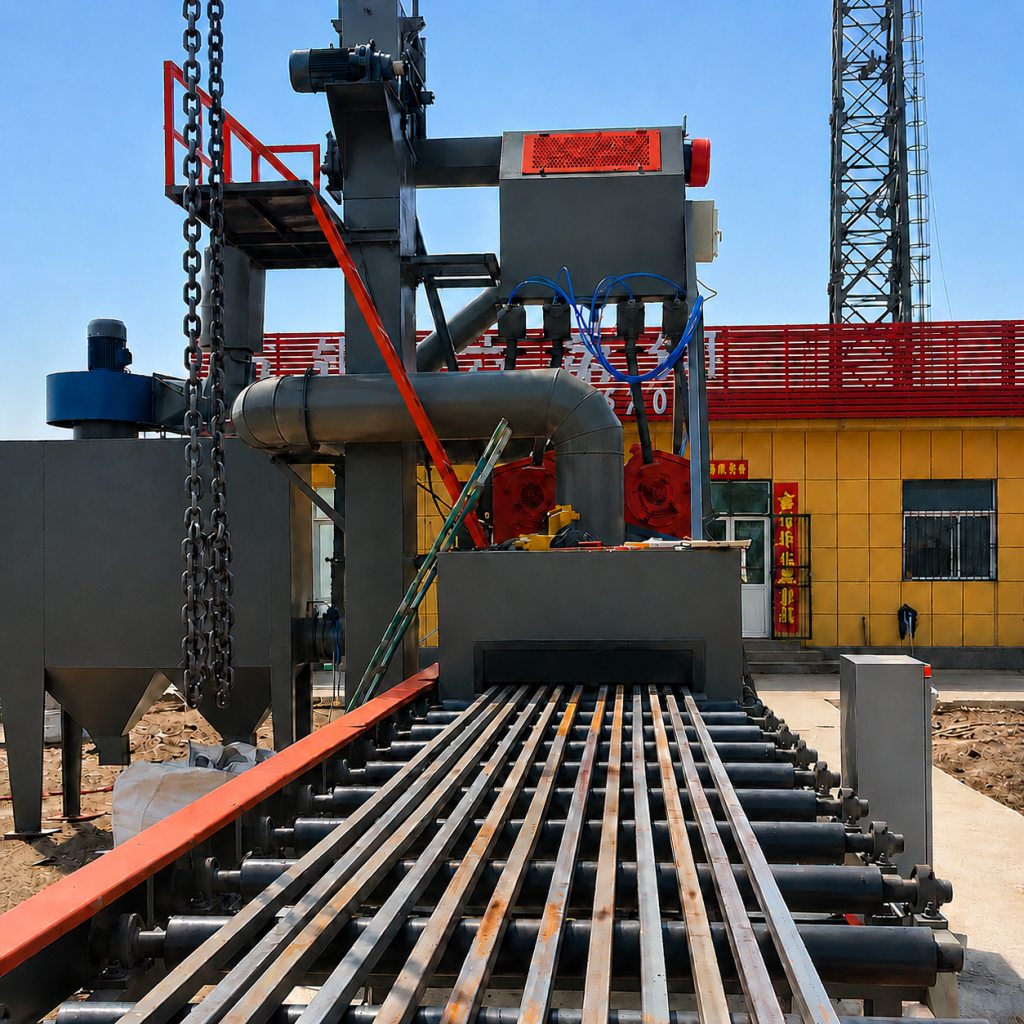
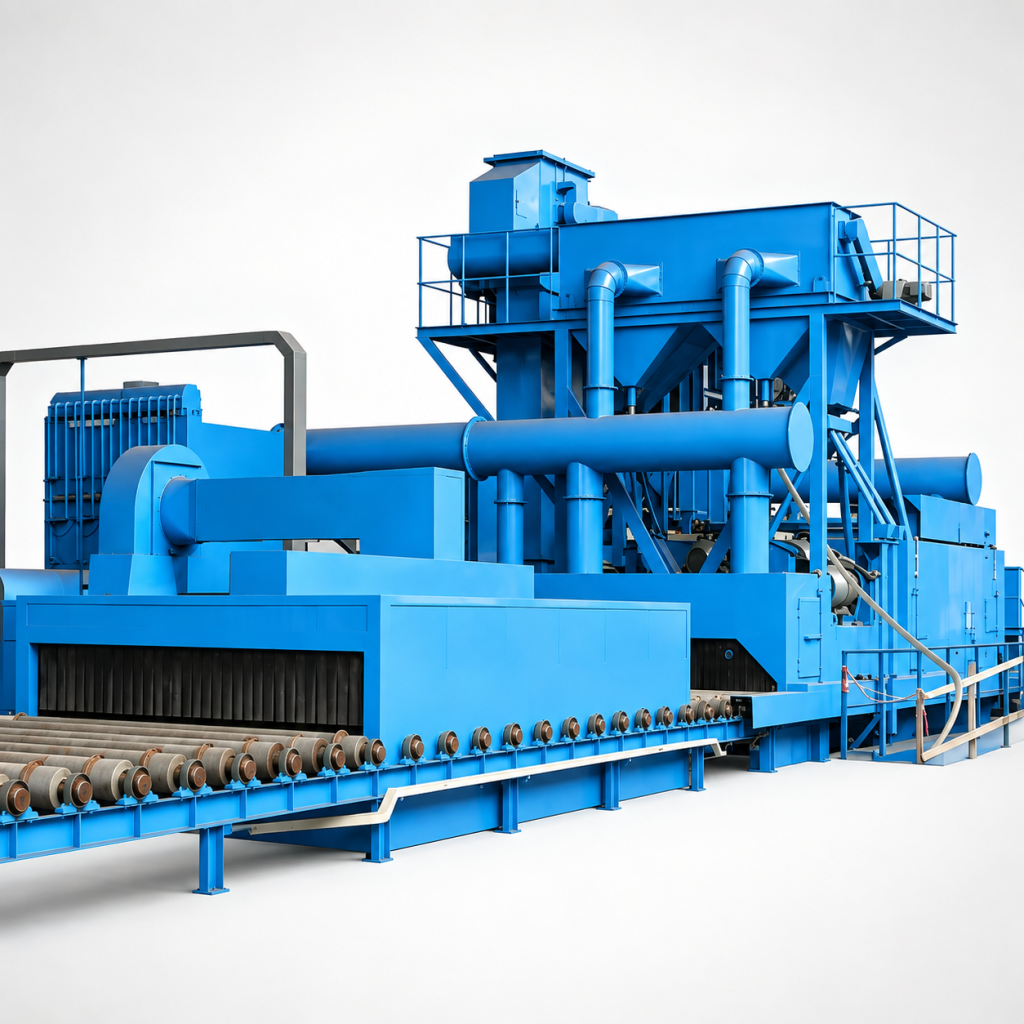
Lini Produksi Perawatan Permukaan Awal Otomatis Penuh untuk Pelat Baja dan Profil · Seri Q69
Lini perawatan awal pelat baja konveyor rol horizontal seri Q69 adalah peralatan lengkap khusus untuk perawatan permukaan berkelanjutan pada pelat baja, profil, dan komponen struktur baja. Benda kerja diangkut secara horizontal melalui konveyor rol dengan kontrol frekuensi dan menjalani pemanasan awal (opsional) → shot blasting → peniupan shot → pengecatan otomatis (opsional) → pengeringan (opsional), mencapai operasi berkelanjutan otomatis penuh. Beberapa mesin shot blasting efisiensi tinggi mendorong shot berkecepatan tinggi dari berbagai arah, menghilangkan karat, kerak, dan mengasarkan seluruh permukaan benda kerja. Kebersihan permukaan yang dirawat mencapai level Sa2.5 (ISO 8501-1), dan kekasaran Rz adalah 25–60 μm, secara efektif meningkatkan daya rekat lapisan.
Peralatan ini banyak digunakan dalam pembuatan kapal (standar PSPC), teknik jembatan, mesin konstruksi, lokomotif dan gerbong kereta, petrokimia, konstruksi struktur baja, peralatan tenaga angin, dan industri lainnya. Ini adalah peralatan pendukung standar untuk penghilangan karat permukaan dan pelapisan primer sebelum pemotongan baja.
Konveyor rol baja dengan kecepatan yang dapat disesuaikan mengumpankan pelat/profil baja ke dalam ruang shot blasting tertutup. Beberapa mesin shot blasting efisiensi tinggi mendorong shot berkecepatan tinggi dari atas, bawah, dan kedua sisi pada sudut simulasi tiga dimensi, terus menerus mengenai permukaan benda kerja dan dengan cepat menghilangkan kerak oksida dan karat. Shot dikumpulkan oleh konveyor sekrup longitudinal/transversal di dasar ruang dan kemudian diangkut ke elevator ember, yang mengangkatnya ke pemisah udara. Setelah pemisahan, shot baja murni didaur ulang; debu dan shot pecah disaring oleh sistem filter kartrid/kantong pulse sebelum dibuang sesuai standar.
Lini perawatan awal lengkap (konfigurasi opsional) mencakup:
Bagian pemanasan awal: Pemanasan gas atau listrik untuk menaikkan suhu permukaan pelat baja di atas titik embun untuk mencegah karat muncul kembali setelah shot blasting (penting untuk standar PSPC kelautan);
Bagian shot blasting: Beberapa mesin shot blasting disusun dalam tata letak tiga dimensi, dengan simulasi 3D mengoptimalkan sudut penembakan untuk memastikan tidak ada titik buta;
Bagian peniupan: Pisau udara bertekanan tinggi untuk menghilangkan sisa shot, mencegahnya terbawa ke stasiun pengecatan berikutnya;
Bagian pengecatan otomatis: Penyemprotan tanpa udara bertekanan tinggi atau pistol semprot otomatis untuk menerapkan primer;
Bagian pengeringan: Pemanasan gas/listrik untuk pengeringan permukaan cepat lapisan cat, memudahkan penumpukan dan penyimpanan selanjutnya.
Alur proses standar:
Pemuatan → Pemanasan awal (opsional) → Pengecoran tembakan → Peniupan → Pengecatan (opsional) → Pengeringan (opsional) → Pembongkaran
Mesin penembak tembakan mengadopsi struktur penggerak langsung efisiensi tinggi, dengan motor penggerak langsung dan tanpa penggerak sabuk. Impeler seimbang dinamis 100% (tingkat keseimbangan dinamis G6.3) untuk memastikan getaran ≤4,5 mm/s pada kecepatan tinggi. Bilah, roda distribusi tembakan, selongsong pengarah, dan pelat pelindung semuanya terbuat dari besi cor tahan aus kromium tinggi, dengan komposisi kimia sesuai standar ASTM A532, kekerasan ≥58 HRC, dan umur bilah standar 2500–3000 jam.
Mesin penembak tembakan: Tipe penggerak langsung efisiensi tinggi, susunan tiga dimensi di atas, bawah, dan samping, simulasi 3D dioptimalkan untuk sudut penembakan, memastikan cakupan permukaan penuh pelat baja;
Rol konveyor: Rol baja dengan pengaturan kecepatan frekuensi variabel, permukaan rol dilapisi selongsong tahan aus kromium tinggi, kapasitas beban kuat, dan operasi stabil;
Sistem pemanasan awal (opsional): Pemanasan gas atau listrik, akurasi kontrol suhu ±5℃, memastikan suhu permukaan pelat baja setidaknya 3℃ di atas titik embun (standar PSPC);
Sistem pengecatan (opsional): Penyemprotan tanpa udara tekanan tinggi atau pistol semprot bolak-balik otomatis, ketebalan lapisan cat seragam, kompatibel dengan primer kaya seng epoksi, primer silikat seng anorganik, dll.;
Sistem pengeringan (opsional): Sirkulasi udara panas gas/listrik, akurasi kontrol suhu ±10℃, suhu pengeringan dapat diatur dari 40–80℃;
Sistem sirkulasi material tembakan: Pemulihan spiral bawah + lift ember + pemisahan udara, efisiensi pemisahan ≥99%;
Sistem penghilang debu: Pengumpul debu kartrid pulse standar (filter kantong opsional), emisi debu dapat dikontrol hingga <5 mg/m³;
Sistem kelistrikan: Kontrol PLC (Siemens/Mitsubishi opsional), operasi layar sentuh, mendukung mode otomatis/manual, start dan stop otomatis mesin penembak tembakan dengan sensor grating, dan modul pemantauan jarak jauh opsional.
Persyaratan Lokasi Instalasi:
Tipe Q6910 (penembakan tembakan mesin tunggal): Jejak sekitar 18 m × 5 m, tinggi pabrik ≥ 7 m;
Tipe Q6930 (jalur pra-perawatan lengkap): Jejak sekitar 60 m × 8 m (termasuk pemanasan awal, penembakan tembakan, pengecatan, dan pengeringan), tinggi pabrik ≥ 8 m;
Tipe Q6950 (jalur pra-perawatan lengkap): Jejak sekitar 80 m × 10 m, tinggi pabrik ≥ 9 m;
Ruang harus disediakan untuk penumpukan dan penanganan pelat baja, direkomendasikan ≥ 5 m di setiap sisi;
Kerataan fondasi beton ≤ 3 mm/m, fondasi rol konveyor memerlukan baut jangkar dan rel yang ditanam sebelumnya;
Catu daya: 380V/3Ph/50Hz (atau disesuaikan dengan jaringan listrik pelanggan), membutuhkan daya total peralatan + margin 20%;
Sumber udara: Udara terkompresi 0,5–0,7 MPa (untuk pengecatan dan pembersihan). Poin Perawatan
Harian: Periksa suara operasi, getaran, dan arus mesin penembak tembakan; periksa kelancaran operasi rol konveyor; periksa sensitivitas sensor grating;
Mingguan: Periksa keausan bagian yang rentan (bilah, pelat pelindung) dan isi ulang gemuk; periksa ketegangan sabuk/rantai lift;
Setiap 3–6 bulan: Lakukan pemeriksaan menyeluruh terhadap keausan pelat pelindung ruang dan selongsong aus rol konveyor; periksa posisi jendela selongsong pengarah mesin penembak tembakan; periksa perbedaan tekanan kartrid/kantong filter pengumpul debu;
Standar Penggantian Bilah: Ganti bilah saat keausan >5 mm atau muncul retakan untuk memastikan kecepatan penembakan tidak menurun;
Pemeriksaan Rol Konveyor: Periksa celah bantalan rol dan ketebalan selongsong aus; ganti segera jika keausan melebihi 50% untuk mencegah goresan atau ketidaksejajaran pelat baja.
Jiuchang Machinery memiliki hak impor dan ekspor mandiri, menawarkan berbagai istilah perdagangan seperti FOB/CIF/DDP, serta mendukung letter of credit, transfer kawat, dan pembayaran bertahap. Layanan instalasi luar negeri mencakup model tiga tingkat: pengawasan teknis jarak jauh, panduan instalasi di lokasi, dan proyek turnkey. Respons global 24/7: lebih dari 80% kerusakan umum dapat diselesaikan dalam 4 jam melalui diagnostik jarak jauh; teknisi lokal tiba di lokasi dalam 48 jam. Suku cadang yang umum digunakan dari gudang pasar inti dikirim dalam 48 jam.
| Model Mesin | Satuan | Q698 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
| Lebar Pembersihan Efektif | mm | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Ukuran Pintu Masuk Ruang | mm | 1200×400 | 1200×400 | 2000×400 | 2500×800 | 3000×800 | 4000×400 |
| Panjang Pembersihan Benda Kerja | mm | 1200-6000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| Kecepatan Konveyor Rol (Kecepatan Variabel) | m/menit | 0.5-4 | 0.5-5 | 0.5-4 | 0.5-4.5 | 0.5-4 | 2-8 |
| Ketebalan Pembersihan Pelat Baja | mm | 3-60 | 1.5-60 | 3-60 | 3-60 | 3-110 | 4.5-100 |
| Spesifikasi Bagian yang Berlaku | ≤20#<≤16# | ≤20#<≤16# | ≤20#<≤16# | 60×8-300×1000 | 60×8-300×1000 | 60×8-300×1000 | |
| Kapasitas Shot Blasting | kg/menit | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| Muatan Awal Shot | kg | 3000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Lebar Penyesuaian Rol Sikat (Pengikis) | mm | 200 | 350 | 450 | 600 | 850 | 900 |
| Volume Udara | m³/jam | 17560 | 19000 | 19550 | 27758 | 28850 | 38000 |
| Dimensi Keseluruhan | mm | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×7500 | 31200×8070×7758 | 44042×6385×11117 | 45000×7830×11400 |
| Kedalaman di Bawah Tanah | mm | 1616 | 2257 | 2800 | 2353 | 2800 | 4317 |
| Total Daya (Tidak Termasuk Pengumpul Debu) | kW | 78.3 | 113.5 | 156.6 | 224.55 | 204.5 | 293.6 |
| Berat Total Mesin | t | 20.4 | 33 | 41 | 53.2 | 71.8 | 75 |
Cocok untuk penghilangan karat permukaan dan perawatan awal berbagai material baja, termasuk pelat baja, H-beam, I-beam, baja siku, baja kanal, pipa baja, dan komponen struktur baja. Banyak digunakan dalam pembuatan kapal (memenuhi standar pengecatan PSPC), teknik jembatan, mesin konstruksi, manufaktur otomotif, lokomotif dan gerbong kereta, petrokimia, konstruksi struktur baja, dan industri peralatan tenaga angin.
Aplikasi tipikal: Perawatan awal bagian pelat baja laut, penghilangan karat panel kotak girder jembatan, perawatan awal komponen struktur mesin konstruksi sebelum pengecatan, dan perawatan awal pelat baja menara turbin angin.
Skenario yang tidak cocok: Bagian melengkung atau berbentuk tidak beraturan (disarankan menggunakan tipe kait Q37 atau tipe troli Q76); pelat ekstra tebal (>200 mm, memerlukan konveyor rol tugas berat khusus dan mesin shot blasting daya tinggi).
Terutama digunakan untuk penghilangan karat permukaan, penghilangan kerak oksida, dan pelapisan cat dasar pada pelat baja, profil, dan komponen struktur baja sebelum diproses. Ini adalah peralatan pendukung standar untuk perawatan awal baja di industri seperti pembuatan kapal (standar PSPC), jembatan, mesin konstruksi, dan struktur baja. Ini dapat secara efektif meningkatkan daya rekat lapisan berikutnya dan memperpanjang ketahanan korosi benda kerja.
Dua digit terakhir dalam nomor model mewakili lebar maksimum benda kerja yang dapat ditangani oleh peralatan (satuan: desimeter). Misalnya, Q6910 dapat menangani lebar maksimum 1000 mm, Q6920 dapat menangani 2000 mm, dan Q6950 dapat menangani 5000 mm. Semakin besar nomor model, semakin banyak mesin shot blasting, semakin kuat kapasitas pemrosesan, dan semakin tinggi daya terpasang. Rentang ketebalan pelat standar untuk semua model adalah 6–60 mm; pelat ekstra tebal dapat disesuaikan.
Ya. Seri Q69 dapat dikonfigurasi secara fleksibel sesuai kebutuhan pengguna. Pengguna dapat membeli unit shot blasting secara terpisah atau memilih lini produksi pretreatment lengkap yang mengintegrasikan pemanasan awal, shot blasting, pengecatan, dan pengeringan. Pelanggan yang sudah memiliki peralatan pengecatan atau pengeringan dapat membeli mesin shot blasting saja; dimensi antarmuka akan disesuaikan dengan kebutuhan di lokasi.
Efisiensi pemrosesan dihitung dari lebar lini, kecepatan konveyor, ketebalan pelat, tingkat karat awal, dan tingkat kebersihan permukaan yang dibutuhkan. Sebagai referensi, lini standar untuk pelat baja sedang umumnya dikonfigurasi untuk 1-5 m/menit; keluaran m²/jam aktual adalah lebar lini × kecepatan konveyor × 60. Kami memastikan daya dan kecepatan roda shot blasting setelah meninjau ukuran pelat dan target tingkat Sa Anda.
Dalam kondisi operasi standar, kebersihan permukaan dapat mencapai Sa2.5 (ISO 8501-1), dengan kekasaran Rz 25–60 μm. Untuk memenuhi standar PSPC kelautan atau lebih tinggi (Sa3), hal ini dapat dicapai dengan menambah jumlah mesin shot blasting, mengurangi kecepatan konveyor, atau menggunakan abrasif yang lebih halus.
Setelah fondasi, utilitas, dan akses peralatan siap, lini pretreatment konveyor rol standar biasanya membutuhkan sekitar 20-35 hari kerja untuk pemasangan mekanis, perkabelan listrik, komisioning kering, dan penerimaan proses. Lini besar, pengelasan di lokasi, saluran pengumpul debu, atau komisioning luar negeri dapat memperpanjang jadwal; kami menyediakan rencana pemasangan bertahap sebelum pengiriman.
Bagian yang rentan utama meliputi bilah shot blaster, roda distribusi shot, selongsong arah, pelat pelindung ruang, dan selongsong aus rol.
Bilah besi cor kromium tinggi: Kondisi operasi standar 2500–3000 jam;
Pelapis ruang: 3000–8000 jam;
• Selongsong aus rol: 4000–6000 jam.
Kami menyediakan daftar suku cadang standar serta layanan pergudangan dan distribusi suku cadang global.
Ya. Lebar peralatan, panjang, jumlah mesin shot blasting, kecepatan konveyor, konfigurasi pemanasan awal/pengecatan/pengeringan, dll., semuanya dapat disesuaikan sesuai spesifikasi benda kerja pengguna, kebutuhan kapasitas produksi, dan kondisi lokasi. Kami menyediakan layanan diagnostik kondisi operasi gratis, simulasi lini produksi, dan desain solusi.
Harap berikan: Dimensi maksimum benda kerja (lebar × tebal × panjang), jenis benda kerja (pelat baja/baja profil/komponen struktural), kebutuhan kapasitas produksi harian atau tahunan, tingkat pembersihan target (Sa2.5/Sa3), apakah diperlukan pemanasan awal/pengecatan/pengeringan, dimensi pabrik dan kondisi catu daya, serta standar emisi lingkungan setempat (harap sebutkan jika kepatuhan PSPC diperlukan). Kami menawarkan solusi teknis yang dipersonalisasi dan penawaran resmi.







Inggris

Hindi

Indonesian

Rusia

Spanyol

Thailand

Vietnamese



















