Solusi Peralatan & Sistem Perlakuan Permukaan Global — Sejak 2002

久昌机械
Minta Penawaran
Solusi Peralatan & Sistem Perlakuan Permukaan Global — Sejak 2002
久昌机械
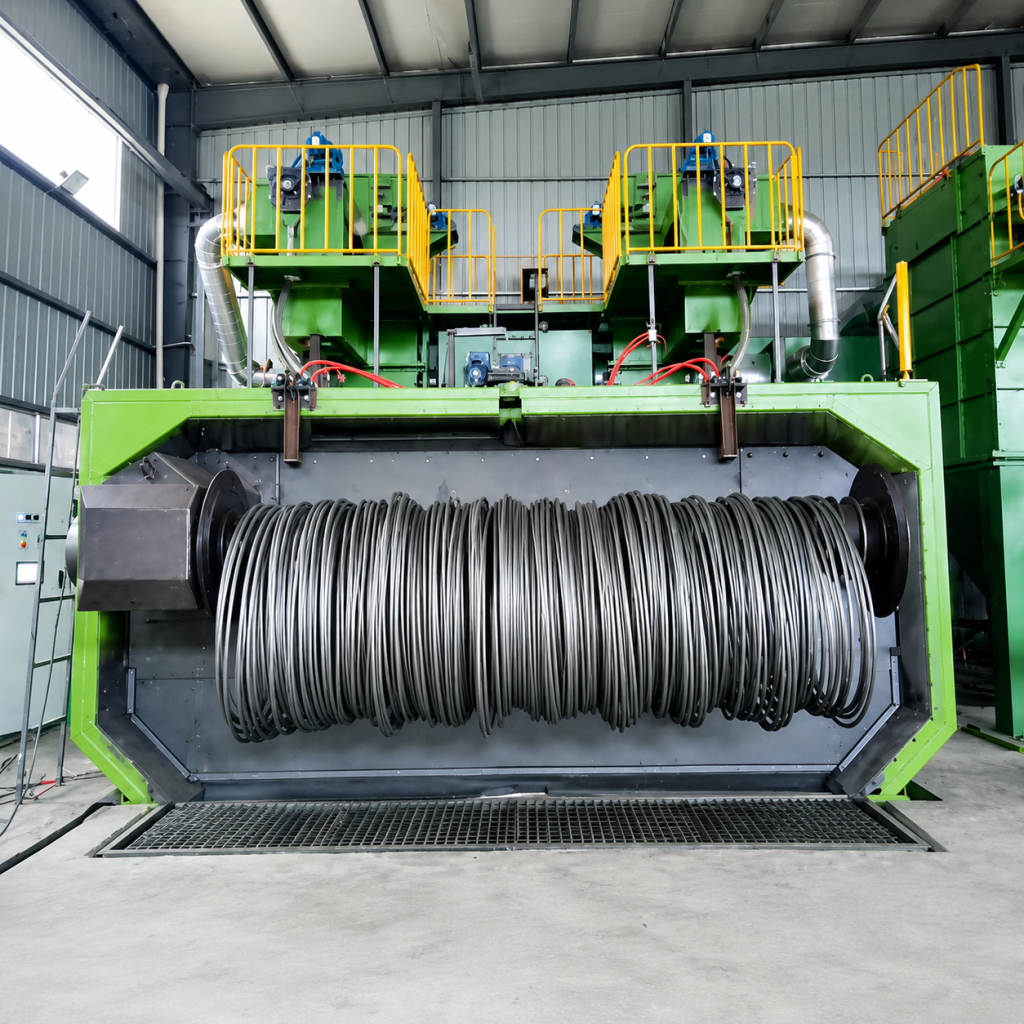
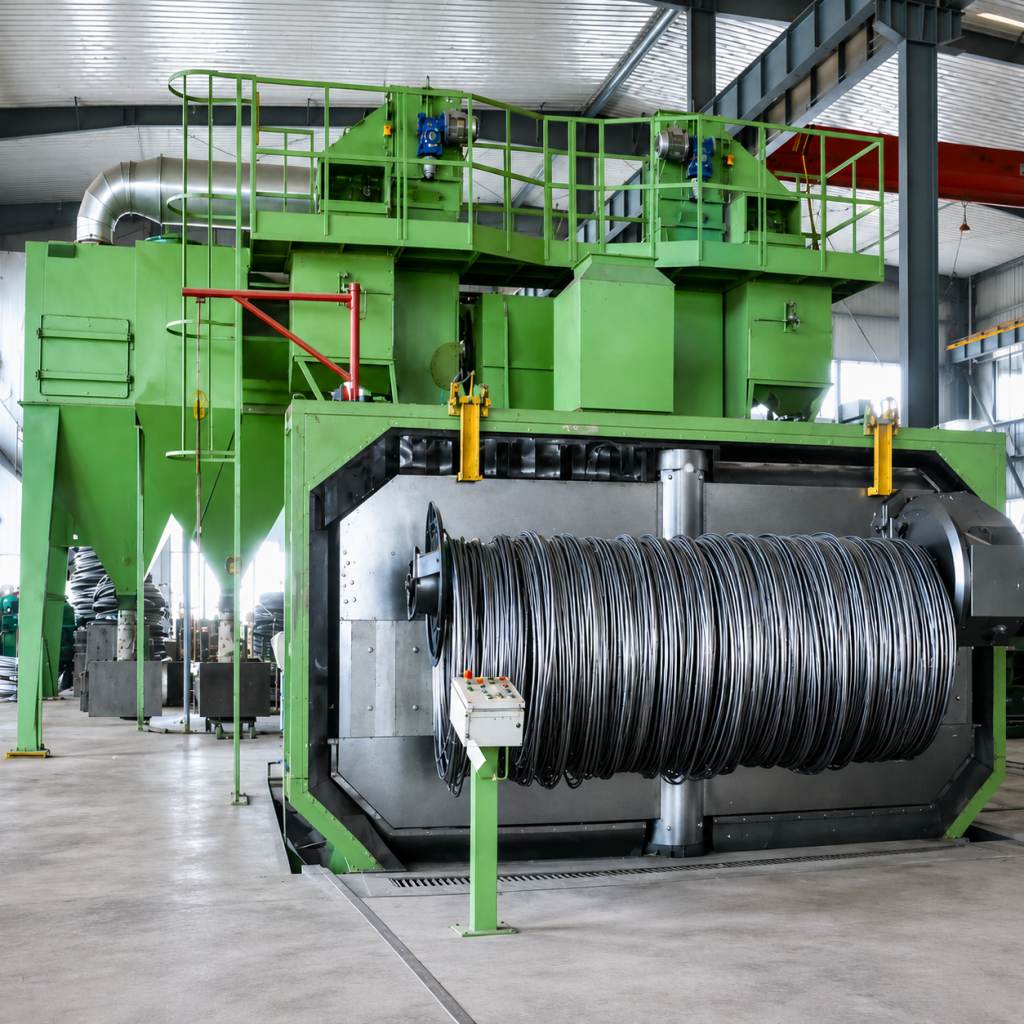
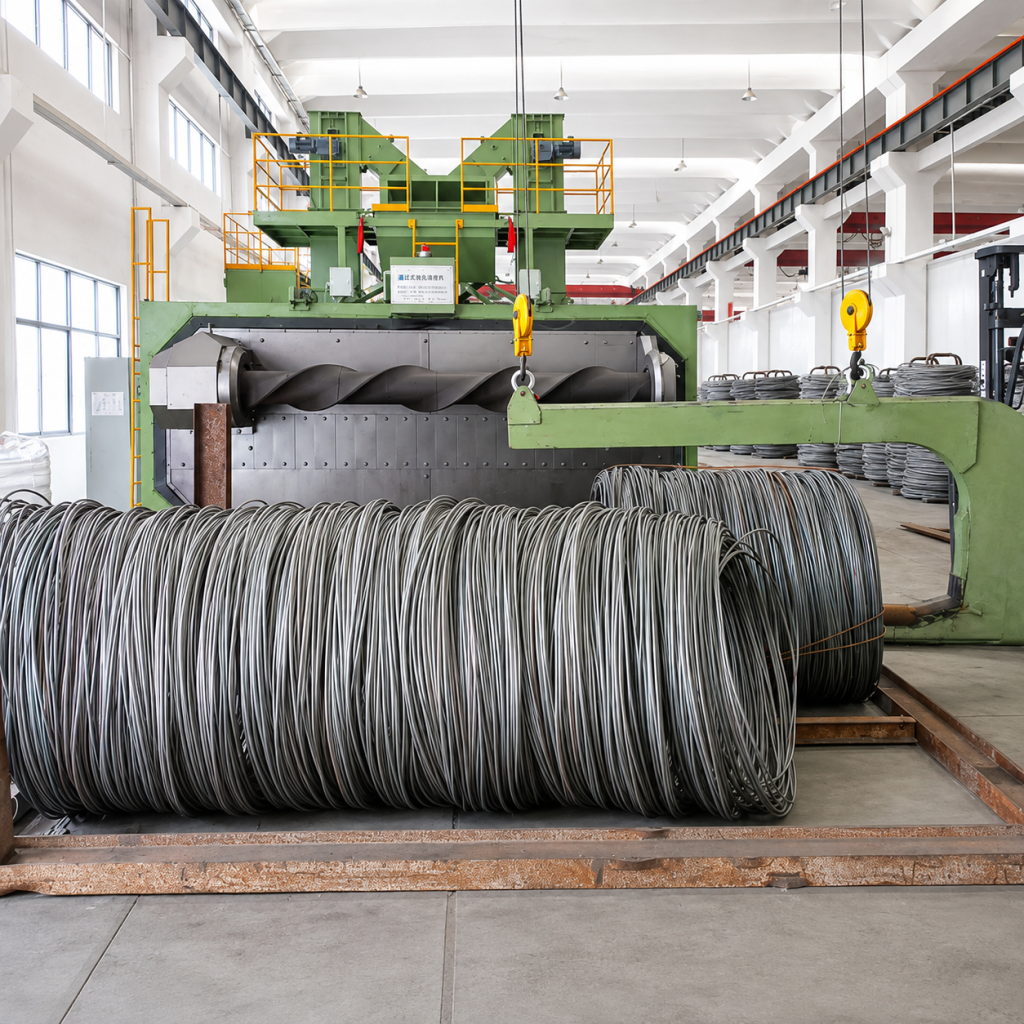
Peralatan khusus untuk pembersihan permukaan keseluruhan kawat gulung
Mesin shot blasting seri QGP untuk batang baja gulung utuh adalah peralatan khusus untuk pembersihan permukaan wire rod seperti batang baja gulung, wire rod, dan steel strand dalam keadaan gulungan utuh. Berbeda dengan tipe straight-through, tipe gulungan utuh tidak memerlukan pelurusan atau penguraian kawat. Benda kerja dipasang dalam keadaan gulungan utuh pada rangka stasiun kerja atau gantungan khusus dan dimasukkan ke dalam ruang shot blasting tertutup melalui sistem konveyor. Beberapa shot blaster menyemprotkan shot berkecepatan tinggi ke seluruh permukaan kawat gulungan utuh dari berbagai sudut. Shot menghantam permukaan dalam dan luar melalui celah-celah gulungan, sehingga mencapai penghilangan karat, penghilangan kerak oksida, dan penguatan permukaan. Peralatan ini sering dilengkapi dengan sistem bergantian dua stasiun, sehingga satu gulungan dapat dibersihkan sementara gulungan lain sedang dimuat dan dibongkar, sehingga mempersingkat waktu tambahan. Setelah diproses, benda kerja tetap dalam keadaan tergulung, sehingga memudahkan penyimpanan, pengangkutan, dan penggunaan langsung selanjutnya. Kebersihan permukaan dapat mencapai tingkat Sa2.5 (ISO 8501-1), dan kekasaran permukaan Rz 25–60 μm.
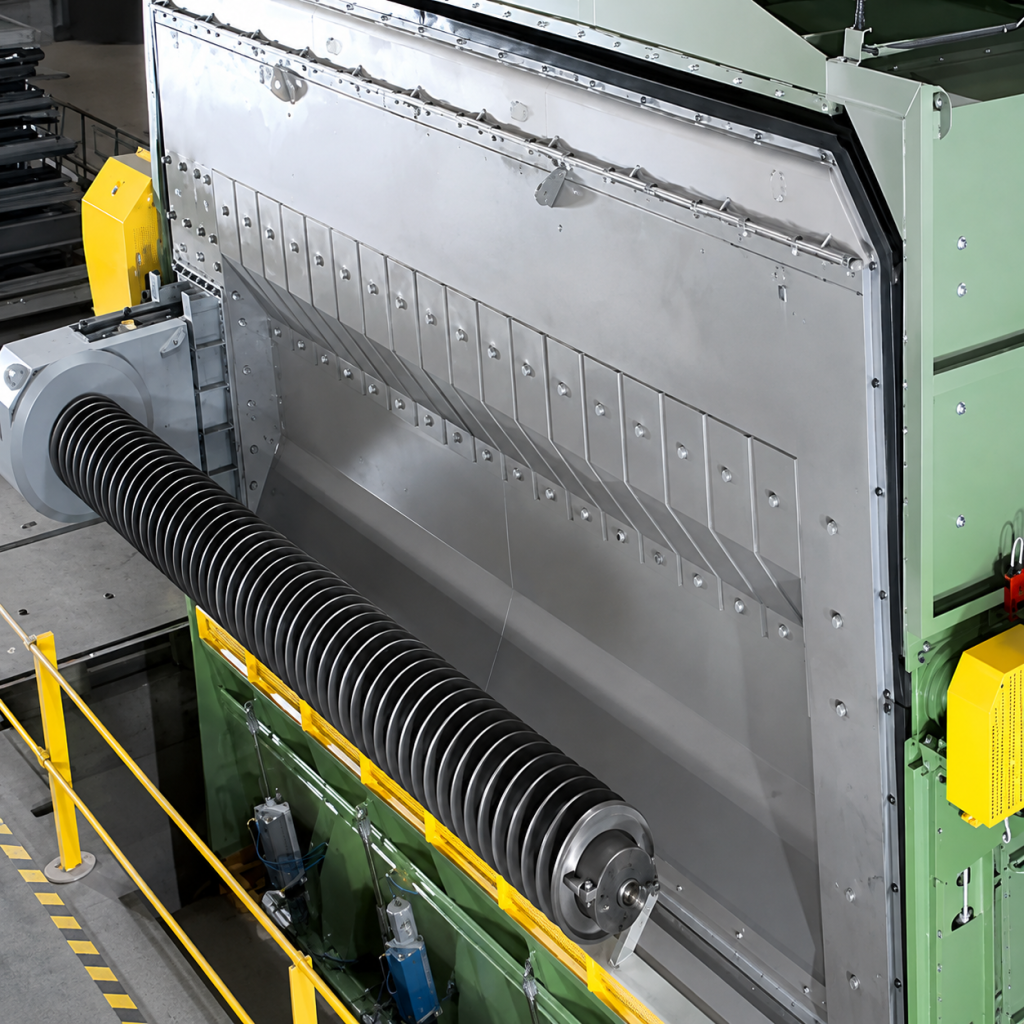
Seluruh gulungan kawat dipasang pada rak atau gantungan stasiun kerja khusus. Rak stasiun kerja kemudian dimasukkan ke dalam ruang shot blasting melalui sistem konveyor (penggerak rantai atau roller). Setelah pintu ruang ditutup, beberapa shot blaster mendorong shot dengan kecepatan tinggi dari sekeliling dan bagian atas. Shot menghantam permukaan dalam dan luar kawat melalui celah-celah gulungan, menyebabkan kerak oksida dan karat terlepas. Shot kemudian dikumpulkan oleh sistem pemulihan scraper di bagian bawah ruang, konveyor sekrup, dan elevator ember sebelum masuk ke pemisah udara untuk dipisahkan dan didaur ulang. Debu dan shot yang pecah disaring oleh sistem filter jet pulse/filter kantong sebelum dibuang sesuai standar. Dalam konfigurasi dua stasiun kerja, satu gulungan diproses di dalam ruang pembersihan, sementara gulungan lainnya dimuat dan dibongkar di luar, bergantian dalam satu siklus.
Alur Proses: Memuat gulungan ke rak → Rak stasiun kerja masuk ruang → Shot blasting → Rak stasiun kerja keluar ruang → Pembersihan shot dengan peniupan → Membongkar gulungan → Gulungan berikutnya
Mesin shot blasting ini menggunakan struktur penggerak langsung yang efisien, dengan motor penggerak langsung dan tanpa transmisi sabuk. Impeler diseimbangkan secara dinamis 100% (kelas keseimbangan dinamis G6.3) untuk memastikan getaran ≤4,5 mm/s pada kecepatan tinggi. Bilah, roda distribusi shot, selongsong pengarah, dan pelat pelindung semuanya terbuat dari besi cor tahan aus kromium tinggi, dengan komposisi kimia sesuai standar ASTM A532 dan kekerasan ≥58 HRC.
Mesin shot blasting: Tipe penggerak langsung yang efisien, dengan sudut dioptimalkan melalui simulasi 3D untuk memastikan masuknya shot secara efektif ke celah kumparan;
Rangka stasiun kerja/hanger: Struktur baja las dengan pelat pelindung tahan aus kromium tinggi pada permukaannya. Titik kontak dengan kumparan memiliki transisi membulat untuk mencegah goresan pada kawat;
Sistem konveyor: Penggerak rantai atau roller, pengaturan kecepatan konversi frekuensi, operasi lancar, akurasi posisi ±10 mm;
Lapisan ruang: Lapisan canai besi cor kromium tinggi/65Mn, desain modular sambungan cepat, ketebalan 10–15 mm, penggantian cepat;
Sistem sirkulasi shot: Pemulihan scraper bawah + konveyor sekrup + elevator ember + pemisahan udara, efisiensi pemisahan ≥99%;
Sistem penghilang debu: Pengumpul debu kartrid jet pulsa standar (filter kantong opsional), emisi debu dapat dikontrol hingga <5 mg/m³;
Sistem kelistrikan: Kontrol PLC (Siemens/Mitsubishi opsional), operasi layar sentuh, mendukung mode otomatis/manual, modul pemantauan jarak jauh opsional.
Persyaratan Lokasi Instalasi:
Model QGP500: Luas sekitar 10 m × 5 m (termasuk unit utama, area penyimpanan palet, dan akses pemeliharaan); tinggi pabrik ≥ 6 m;
Model QGP2500: Luas sekitar 15 m × 7 m; tinggi pabrik ≥ 7 m;
Area bongkar muat untuk palet (ruang operasi forklift atau crane overhead) harus disediakan, direkomendasikan ≥ 3 m di setiap sisi;
Kerataan pondasi beton ≤ 3 mm/m; baut jangkar harus ditanam terlebih dahulu di area unit utama;
Catu daya: 380V/3Ph/50Hz (atau disesuaikan dengan jaringan listrik pelanggan); diperlukan margin 20% dari total daya peralatan.
Poin Pemeliharaan
Harian: Periksa suara operasi, getaran, dan arus mesin shot blasting; periksa kelancaran operasi sistem konveyor stasiun kerja; periksa keutuhan tirai penyegel.
Mingguan: Periksa keausan bagian rentan (bilah, pelat pelindung) dan isi ulang gemuk pelumas; periksa ketegangan sabuk/rantai elevator.
Setiap 3–6 bulan: Lakukan pemeriksaan menyeluruh pada pelat pelindung ruang dan ketebalan pelat tahan aus stasiun kerja; periksa posisi jendela selongsong pengarah mesin shot blasting; periksa perbedaan tekanan kartrid/kantong filter pengumpul debu.
Standar Penggantian Bilah: Ganti bilah saat keausan >5 mm atau muncul retakan untuk memastikan kecepatan blasting tidak menurun.
Inspeksi Stasiun Kerja: Periksa deformasi dan keausan hanger/bracket untuk memastikan posisi kumparan akurat dan mencegah pergeseran kumparan selama shot blasting.
Jiuchang Machinery memiliki hak impor dan ekspor independen, menawarkan berbagai syarat perdagangan seperti FOB/CIF/DDP, serta mendukung letter of credit, transfer bank, dan pembayaran bertahap. Instalasi di luar negeri menyediakan model layanan tiga tingkat: supervisi teknis jarak jauh, panduan instalasi di lokasi, dan proyek turnkey. Respons global 24/7: Lebih dari 80% gangguan umum dapat diselesaikan dalam 4 jam melalui diagnostik jarak jauh; teknisi lokal tiba di lokasi dalam 48 jam. Suku cadang umum dari gudang pasar inti dikirim dalam 48 jam.
|
Item Parameter |
Satuan |
QGP500 |
QGP1000 |
QGP1500 |
QGP2500 |
|
Berat Maksimum Disk |
kg |
500 |
1000 |
1500 |
2500 |
|
Rentang Diameter Disk yang Berlaku (Diameter Luar) |
mm |
Φ600–800 |
Φ800–1000 |
Φ1000–1300 |
Φ1200–1500 |
|
Siklus Pemrosesan (Referensi) |
menit/盘 |
5–8 |
6–10 |
8–12 |
10–15 |
|
Perkiraan Output Harian (Satu Shift 8 Jam) |
t |
20–30 |
30–50 |
40–60 |
50–80 |
|
Jumlah Stasiun Kerja |
individu |
1–2 |
2 |
2 |
2 |
|
Jumlah Mesin Shot Blasting |
menara |
4 |
6 |
6–8 |
8 |
|
Daya Mesin Shot Blasting Tunggal |
kW |
11 |
11 |
15 |
15 |
|
Total Daya Mesin Shot Blasting |
kW |
44 |
66 |
90–120 |
120 |
|
Diameter Peluru |
mm |
Φ0,8–1,2 |
Φ0,8–1,5 |
Φ0,8–1,5 |
Φ1,0–2,0 |
|
Kapasitas Angkat Elevator |
t/jam |
20 |
30 |
40 |
50 |
|
Volume Pemisahan Separator |
t/jam |
20 |
30 |
40 |
50 |
|
Volume Udara Penghilang Debu |
m³/jam |
6000 |
10000 |
15000 |
20000 |
|
Total Daya Terpasang (Tanpa Penghilang Debu) |
kW |
≈48 |
≈72 |
≈96 |
≈120 |
|
Total Daya Terpasang (Termasuk Penghilang Debu) |
kW |
≈55 |
≈85 |
≈115 |
≈145 |
Cocok untuk membersihkan seluruh permukaan baja batang gulung, batang kawat, untaian baja, kawat baja prategang, dan produk kawat lainnya. Banyak digunakan dalam industri seperti tulangan baja konstruksi, kabel jembatan, pembuatan untaian baja, metalurgi, dan pembuatan pipa. Sangat cocok untuk penghilangan karat dan pembersihan baja batang gulung kelas HRB400 dan HRB500 untuk konstruksi, serta skenario yang memerlukan operasi gulung untuk penyimpanan, transportasi, dan penggunaan langsung.
Spesifikasi yang Dapat Diproses:
Rentang berat gulungan: 300–2500 kg (tergantung model)
Rentang diameter gulungan: Φ600–1500 mm (diameter luar)
Diameter kawat: Φ5–20 mm (biasanya saling melengkapi dengan tipe baja gulung lurus: tipe gulungan utuh cocok untuk gulungan kawat halus Φ5–16 mm)
Tidak cocok untuk: Kawat yang dilapisi film minyak atau zat perekat (perlu pembersihan awal); kawat yang longgar dan tidak tergulung.
Pemrosesan gulungan langsung memproses gulungan dalam keadaan bulat, menghilangkan kebutuhan penguraian dan penggulungan ulang, menghemat peralatan dan ruang. Bentuk bulatnya tetap terjaga setelah pemrosesan, sehingga cocok untuk skenario dengan persyaratan kualitas permukaan sedang atau di mana gulungan perlu disimpan dan diangkut dalam keadaan bulat. Pemrosesan lurus memerlukan pelurusan kawat sebelum dilewatkan, menghasilkan kecepatan pemrosesan lebih cepat dan efisiensi lebih tinggi, tetapi memerlukan unit penguraian dan penggulungan ulang yang sesuai. Cocok untuk produksi kontinu bervolume tinggi dan skenario dengan persyaratan kualitas permukaan tinggi. Kedua jenis ini dapat saling melengkapi: pemrosesan gulungan digunakan untuk pra-pemrosesan gulungan, sedangkan pemrosesan lurus digunakan untuk lini penyelesaian.
Dapat memproses baja batang gulung dan batang kawat dengan berat 300–2500 kg dan diameter luar Φ600–1500 mm. Dengan menyesuaikan spesifikasi rangka stasiun kerja dan jarak rol pemandu, peralatan dapat mengakomodasi berbagai diameter dan berat gulungan. Untuk gulungan ekstra besar yang melebihi rentang ini, rangka stasiun kerja khusus dan ruang pembersihan yang lebih besar dapat disesuaikan.
Siklus pemrosesan (shot blasting + peniupan) bergantung pada berat coil, tingkat korosi, dan persyaratan pembersihan, umumnya 5–15 menit per coil. Mengambil contoh QGP1000 (berat coil 1 ton, 8 menit/coil), dengan operasi dua stasiun bergantian dan shift 8 jam, output harian sekitar 30–50 ton; sistem dua shift (16 jam) dapat mencapai 60–100 ton. Output aktual terkait dengan waktu mulai shift, tingkat keterampilan pekerja, dan utilisasi peralatan.
Untuk pemrosesan whole-coil, umumnya digunakan steel shot halus atau shredded shot dengan diameter Φ0,8–1,5 mm, yang memerlukan fluiditas baik untuk masuk ke celah coil.
Kawat baja karbon: Cast steel shot/shredded shot, kekerasan HRC 40–50;
Kawat stainless steel: Stainless steel shot, menghindari kontaminasi ion besi;
Diameter shot harus kurang dari 1/3 celah kawat untuk memastikan masuknya secara efektif ke lapisan dalam coil. Shot dapat dikonfigurasi sesuai dengan diameter kawat, material, dan persyaratan tingkat pembersihan.
Dalam kondisi operasi standar, kebersihan permukaan dapat mencapai Sa2.5 (ISO 8501-1), dengan kekasaran Rz 25–60 μm. Karena lapisan dalam kawat tertutup oleh lapisan luar selama pemrosesan whole-coil, kebersihan lapisan dalam mungkin sedikit lebih rendah daripada lapisan luar. Jika lapisan dalam dan luar whole coil perlu mencapai Sa2.5, ini dapat dicapai dengan memperpanjang waktu pemrosesan atau menambah jumlah shot blaster. Untuk penghilangan karat whole-coil pada rebar konstruksi, Sa2.0–Sa2.5 biasanya cukup untuk memenuhi persyaratan kekuatan ikatan beton selanjutnya.
Bagian rentan utama meliputi bilah shot blaster, roda distribusi shot, selongsong pengarah, pelat pelindung ruang, pelat tahan aus rangka stasiun kerja, dan tirai penyegel.
Bilah besi cor kromium tinggi: Kondisi operasi standar 2500–3000 h;
Liner ruang: 3000–8000 h (tergantung sudut benturan abrasif);
Pelat tahan aus rangka stasiun kerja: 4000–6000 h;
Tirai penyegel: 6–12 bulan.
Kami menyediakan daftar suku cadang standar serta layanan pergudangan dan distribusi suku cadang global.
Ya. Ukuran ruang pembersihan, spesifikasi rangka stasiun kerja, jumlah dan sudut penataan shot blaster, kecepatan sistem konveyor, dll., semuanya dapat disesuaikan dengan berat panci, diameter panci, dan persyaratan produksi pengguna. Kami menyediakan layanan diagnostik kondisi operasi gratis, simulasi 3D, dan desain solusi.
Harap berikan: jenis kawat dan rentang diameter, berat panci dan rentang diameter, persyaratan kapasitas produksi harian atau tahunan, tingkat pembersihan target (Sa2.5/Sa3), ukuran pabrik dan kondisi pasokan listrik, apakah diperlukan peralatan bantu bongkar muat, dan standar emisi lingkungan setempat. Kami menawarkan solusi teknis yang dipersonalisasi dan penawaran resmi.







Inggris

Hindi

Indonesian

Rusia

Spanyol

Thailand

Vietnamese



















