वैश्विक सतह उपचार उपकरण एवं प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण एवं प्रणाली समाधान — 2002 से
久昌机械
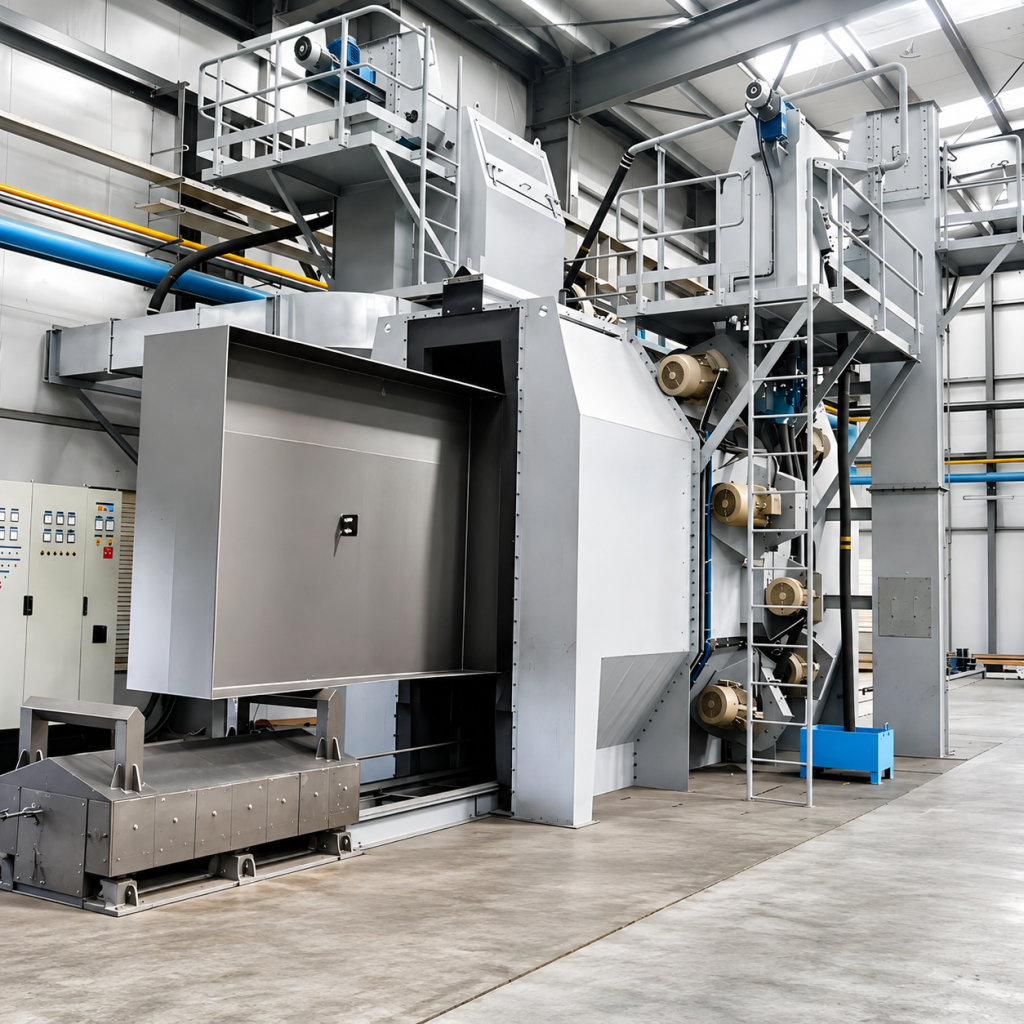
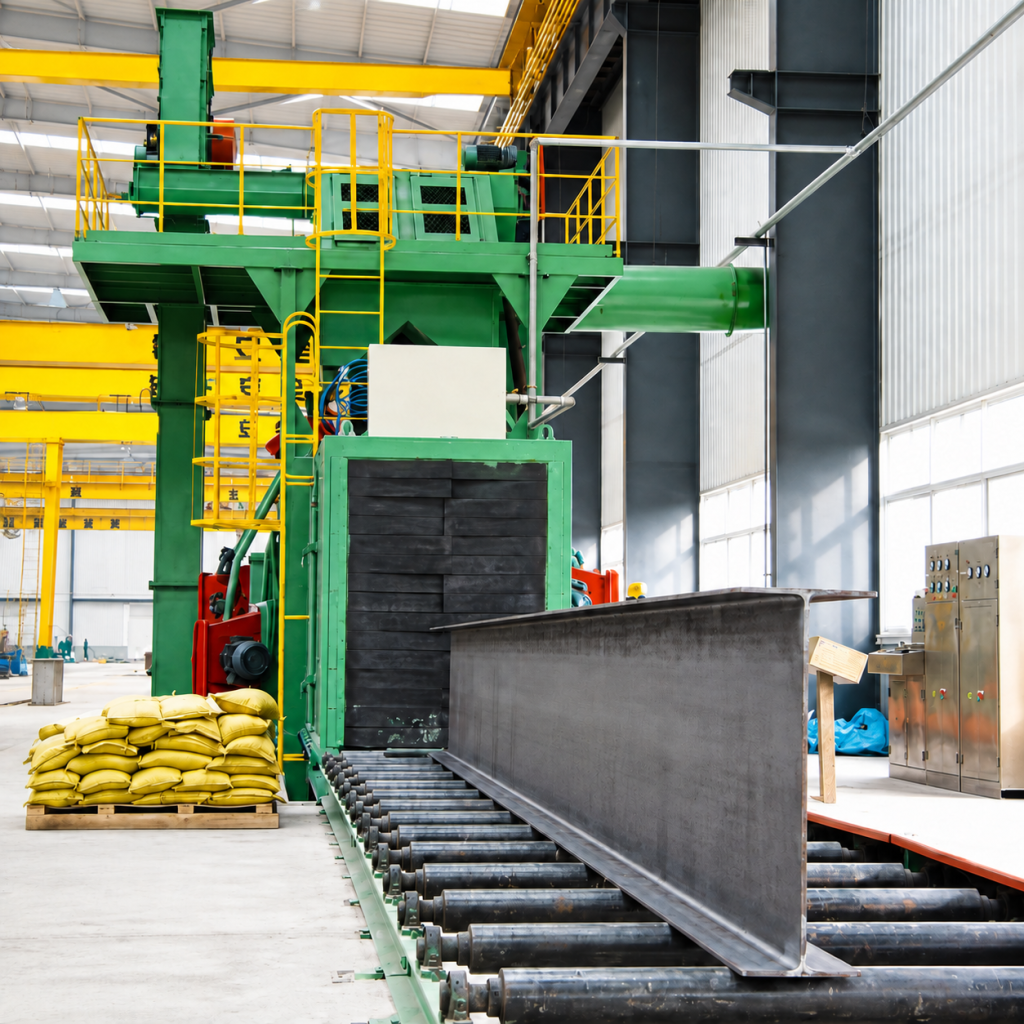
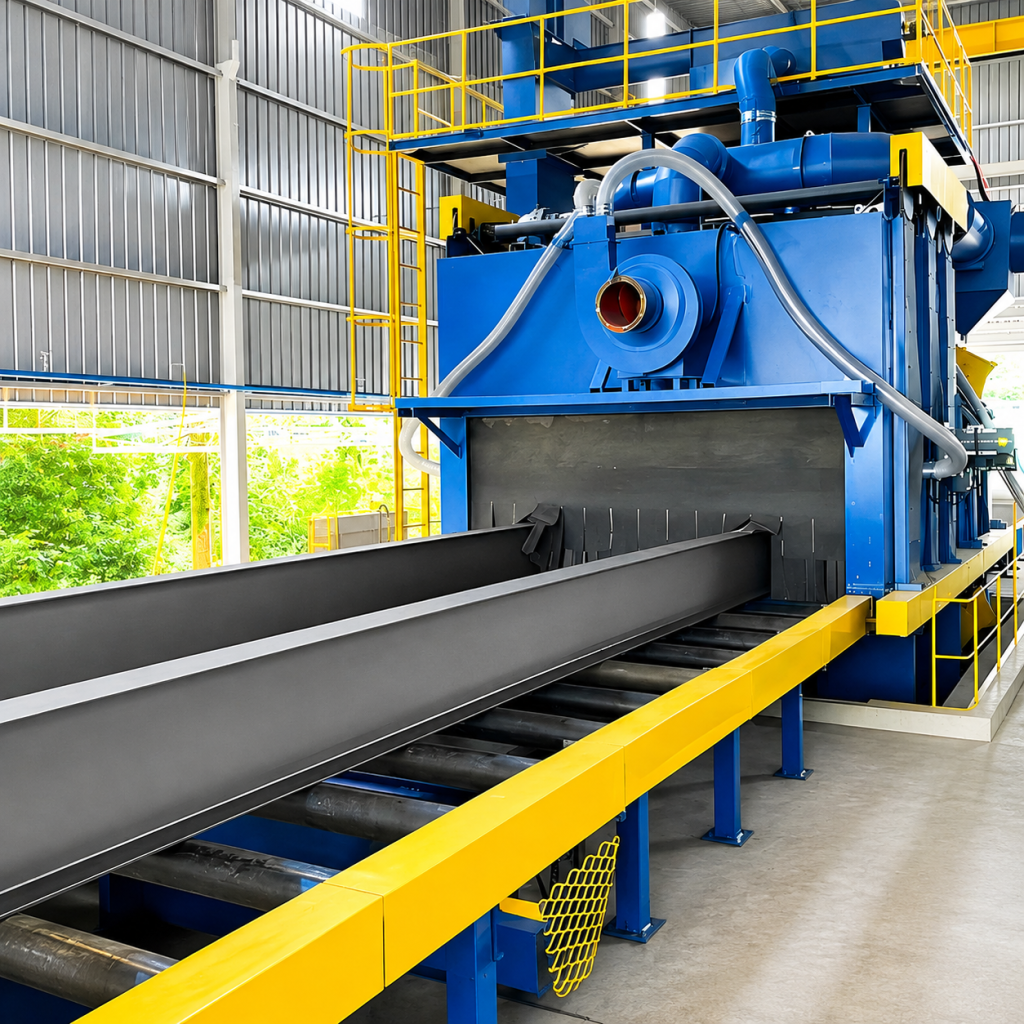
एच-बीम, आई-बीम, कोण स्टील, चैनल स्टील और अन्य त्रि-आयामी प्रोफाइल के लिए पूर्ण स्वचालित सतह पूर्व-उपचार उत्पादन लाइन · QXY-V श्रृंखला
QXY-V श्रृंखला ऊर्ध्वाधर रोलर कन्वेयर संरचनात्मक घटक प्रसंस्करण लाइन एच-बीम, आई-बीम, कोण स्टील, चैनल स्टील, स्टील पाइप और बॉक्स गर्डर जैसे त्रि-आयामी प्रोफाइल और वेल्डेड संरचनात्मक घटकों की सतह पूर्व-उपचार के लिए डिज़ाइन किया गया एक विशेष पूर्ण उपकरण सेट है। क्षैतिज स्टील प्लेट पूर्व-उपचार लाइनों के विपरीत, ऊर्ध्वाधर प्रसंस्करण लाइन ऊर्ध्वाधर रूप से व्यवस्थित कन्वेयर रोलर्स का उपयोग करती है। कार्यवस्तुएं ऊर्ध्वाधर स्थिति में शॉट ब्लास्टिंग कक्ष से गुजरती हैं, जहां कई उच्च-दक्षता शॉट ब्लास्टर दोनों ओर से और ऊपर से कार्यवस्तु की बाहरी सतह पर ब्लास्ट करते हैं, जिससे जंग हटाना, ऑक्साइड स्केल हटाना, वेल्ड स्लैग हटाना और सतह खुरदरापन प्राप्त होता है।
उपकरण का उपयोग स्वतंत्र रूप से (केवल शॉट ब्लास्टिंग) या प्रीहीटिंग, स्वचालित पेंटिंग और सुखाने के स्टेशनों के साथ एकीकृत करके एक पूर्ण पूर्व-उपचार उत्पादन लाइन बनाने के लिए किया जा सकता है, जिससे पूर्ण स्वचालित निरंतर संचालन प्राप्त होता है। इसका व्यापक रूप से स्टील संरचना निर्माण, पुल इंजीनियरिंग, निर्माण मशीनरी, जहाज अनुभागीकरण, बिजली पारेषण टावर, पवन टरबाइन टावर, बंदरगाह मशीनरी और अन्य उद्योगों में उपयोग किया जाता है, और प्रोफाइल और वेल्डेड संरचनात्मक घटकों की पेंटिंग से पहले सतह जंग हटाने के लिए मानक सहायक उपकरण है। उपचार के बाद, कार्यवस्तु की सतह की सफाई Sa2.5 स्तर (ISO 8501-1) तक पहुंच सकती है, और खुरदरापन Rz 25–60 μm, जो पेंट और जिंक प्लेटिंग के आसंजन और संक्षारण संरक्षण की सेवा जीवन में प्रभावी ढंग से सुधार करता है।
कार्यवस्तु को लोडिंग प्लेटफॉर्म के माध्यम से ऊर्ध्वाधर कन्वेयर रोलर टेबल पर लंबवत रखा जाता है। परिवर्तनीय आवृत्ति गति-विनियमन रोलर्स द्वारा संचालित, कार्यवस्तु ऊर्ध्वाधर स्थिति में एक समान गति से संलग्न शॉट ब्लास्टिंग कक्ष से गुजरती है। कक्ष के दोनों ओर और ऊपर त्रि-आयामी सिमुलेशन कोणों पर कई उच्च-दक्षता शॉट ब्लास्टर व्यवस्थित होते हैं। उच्च गति वाला शॉट कार्यवस्तु की बाहरी सतह पर कई दिशाओं से टकराता है, जिससे ऑक्साइड स्केल, जंग और वेल्डिंग स्लैग तेजी से हट जाते हैं।
शॉट को कक्ष के नीचे अनुदैर्ध्य और अनुप्रस्थ स्क्रू कन्वेयर द्वारा एकत्र किया जाता है और बाल्टी एलिवेटर तक पहुंचाया जाता है, फिर वायु विभाजक तक उठाया जाता है। पृथक्करण के बाद, शुद्ध स्टील शॉट पुनर्चक्रित किया जाता है; धूल और टूटा हुआ शॉट पल्स फिल्टर कार्ट्रिज/बैग फिल्टर सिस्टम द्वारा फ़िल्टर किया जाता है, फिर मानकों के अनुपालन में छोड़ा जाता है। साफ की गई कार्यवस्तु अवशिष्ट शॉट को हटाने के लिए ब्लो-थ्रू शॉट ब्लास्टिंग अनुभाग से गुजरती है, फिर अनलोडिंग क्षेत्र या बाद के पेंटिंग/सुखाने स्टेशन में प्रवेश करती है।
मानक प्रक्रिया प्रवाह: ऊर्ध्वाधर लोडिंग → प्रीहीटिंग (वैकल्पिक) → ऊर्ध्वाधर रोलर कन्वेयर → शॉट ब्लास्टिंग → शॉट ब्लोइंग → पेंटिंग (वैकल्पिक) → ड्राइंग (वैकल्पिक) → अनलोडिंग
क्षैतिज स्टील प्लेट प्रीट्रीटमेंट लाइन से अंतर:
क्षैतिज (Q69 श्रृंखला): स्टील प्लेटों को क्षैतिज रूप से रखा जाता है और गुजारा जाता है, फ्लैट प्लेटों को संसाधित करता है, जहाज निर्माण और पुल स्टील प्लेटों के लिए उपयुक्त;
ऊर्ध्वाधर (QXY-V श्रृंखला): प्रोफाइल को ऊर्ध्वाधर रूप से रखा जाता है और गुजारा जाता है, त्रि-आयामी संरचनात्मक घटकों को संसाधित करता है, एच-बीम, बॉक्स गर्डर और अन्य स्टील प्रोफाइल और वेल्डेड भागों के लिए उपयुक्त।
शॉट ब्लास्टिंग मशीन उच्च-दक्षता डायरेक्ट-ड्राइव संरचना अपनाती है, डायरेक्ट-ड्राइव मोटर के साथ, बेल्ट ड्राइव के बिना। इम्पेलर 100% डायनेमिक रूप से संतुलित है (डायनेमिक बैलेंस ग्रेड G6.3) ताकि उच्च गति पर कंपन ≤4.5 मिमी/सेकंड सुनिश्चित हो। ब्लेड, शॉट वितरण पहिया, दिशात्मक आस्तीन और गार्ड प्लेट सभी उच्च-क्रोमियम पहनने-प्रतिरोधी कच्चा लोहा से बने होते हैं, रासायनिक संरचना ASTM A532 मानक के अनुरूप, कठोरता ≥58 HRC, और मानक ब्लेड जीवन 2500–3000 घंटे।
शॉट ब्लास्टिंग मशीन: उच्च-दक्षता डायरेक्ट-ड्राइव प्रकार, दोनों तरफ सममित व्यवस्था + शीर्ष पर पूरक व्यवस्था, 3D सिमुलेशन ब्लास्टिंग कोण के लिए अनुकूलित, एच-बीम फ्लैंग्स, वेब्स और एंगल स्टील के दोनों किनारों के पूर्ण कवरेज को सुनिश्चित करता है;
ऊर्ध्वाधर कन्वेयर रोलर: चर आवृत्ति गति-विनियमन ऊर्ध्वाधर रोलर असेंबली, रोलर सतहों पर उच्च-क्रोमियम पहनने-प्रतिरोधी आस्तीन लेपित, विभिन्न क्रॉस-सेक्शन आयामों के अनुकूल होने के लिए समायोज्य क्लैम्पिंग बल;
गाइडिंग डिवाइस: इनलेट और आउटलेट लोचदार गाइड पहियों और सीमित उपकरणों से सुसज्जित हैं ताकि वर्कपीस विचलन या टिपिंग को रोका जा सके;
प्रीहीटिंग सिस्टम (वैकल्पिक): गैस या इलेक्ट्रिक हीटिंग, तापमान नियंत्रण सटीकता ±5℃, यह सुनिश्चित करता है कि प्रोफ़ाइल सतह का तापमान ओस बिंदु से कम से कम 3℃ अधिक हो;
पेंटिंग सिस्टम (वैकल्पिक): उच्च दबाव एयरलेस स्प्रेइंग या स्वचालित प्रत्यागामी स्प्रे गन, एपॉक्सी जिंक-रिच प्राइमर, अकार्बनिक जिंक सिलिकेट प्राइमर आदि के साथ संगत;
ड्राइंग सिस्टम (वैकल्पिक): गैस/इलेक्ट्रिक हीटेड हॉट एयर सर्कुलेशन, तापमान नियंत्रण सटीकता ±10℃, सुखाने का तापमान 40–80℃ से समायोज्य;
शॉट सामग्री परिसंचरण प्रणाली: तल सर्पिल पुनर्प्राप्ति + बाल्टी लिफ्ट + वायु पृथक्करण, उच्च पृथक्करण दक्षता ≥99%; धूल हटाने की प्रणाली: मानक कॉन्फ़िगरेशन में पल्स जेट कार्ट्रिज धूल कलेक्टर (बैग फिल्टर वैकल्पिक) शामिल है, धूल उत्सर्जन <5 मिलीग्राम/मी³ तक नियंत्रित किया जा सकता है; विद्युत प्रणाली: पीएलसी नियंत्रण (सीमेंस/मित्सुबिशी वैकल्पिक), टच स्क्रीन संचालन, शॉट ब्लास्टिंग के स्वचालित प्रारंभ/रोक के लिए ग्रेटिंग सेंसर, स्वचालित/मैनुअल मोड का समर्थन करता है, रिमोट मॉनिटरिंग मॉड्यूल वैकल्पिक।
स्थापना स्थल आवश्यकताएँ:
QXY-V10 (एकल-मशीन शॉट ब्लास्टिंग): लगभग 15 मी × 5 मी फुटप्रिंट, कारखाने की ऊंचाई ≥ 8 मी;
QXY-V20 (पूर्ण प्रीट्रीटमेंट लाइन): लगभग 50 मी × 8 मी फुटप्रिंट (प्रीहीटिंग, शॉट ब्लास्टिंग, पेंटिंग और ड्राइंग सहित), कारखाने की ऊंचाई ≥ 9 मी;
QXY-V40 (पूर्ण प्रीट्रीटमेंट लाइन): लगभग 70 मी × 10 मी फुटप्रिंट, कारखाने की ऊंचाई ≥ 10 मी;
प्रोफाइल स्टैकिंग और टर्नओवर के लिए स्थान आरक्षित होना चाहिए, प्रत्येक तरफ ≥ 5 मी अनुशंसित;
कंक्रीट नींव समतलता ≤ 3 मिमी/मी, ऊर्ध्वाधर रोलर कन्वेयर नींव के लिए पूर्व-एम्बेडेड एंकर बोल्ट और ट्रैक की आवश्यकता होती है;
बिजली आपूर्ति: 380V/3Ph/50Hz (या ग्राहक के पावर ग्रिड के अनुसार अनुकूलित), कुल उपकरण शक्ति + 20% मार्जिन की आवश्यकता;
वायु स्रोत: 0.5–0.7 एमपीए संपीड़ित हवा (पेंटिंग और शुद्धिकरण के लिए)। रखरखाव बिंदु
दैनिक: शॉट ब्लास्टिंग मशीन की परिचालन ध्वनि, कंपन और करंट की जाँच करें; ऊर्ध्वाधर रोलर कन्वेयर संचालन की चिकनाई की जाँच करें; ग्रेटिंग सेंसर की संवेदनशीलता की जाँच करें;
साप्ताहिक: कमजोर भागों (ब्लेड, गार्ड प्लेट) के पहनने की जाँच करें और ग्रीस की भरपाई करें; लिफ्ट बेल्ट/चेन के तनाव की जाँच करें;
हर 3–6 महीने: कक्ष गार्ड प्लेटों और ऊर्ध्वाधर रोलर पहनने वाली आस्तीन के पहनने का व्यापक निरीक्षण करें; शॉट ब्लास्टिंग मशीन दिशात्मक आस्तीन खिड़की की स्थिति की जाँच करें; धूल कलेक्टर फिल्टर कार्ट्रिज/बैग के दबाव अंतर की जाँच करें;
ब्लेड प्रतिस्थापन मानक: ब्लेड को तब बदलें जब पहनना >5 मिमी हो या दरारें दिखाई दें ताकि यह सुनिश्चित हो सके कि ब्लास्टिंग गति कम न हो;
रोलर निरीक्षण: रोलर बेयरिंग क्लीयरेंस और वियर स्लीव की मोटाई जांचें; 50% से अधिक घिसाव वाले रोलर बदलें ताकि प्रोफ़ाइल सतह पर खरोंच या गलत संरेखण न हो।
जिउचांग मशीनरी के पास स्वतंत्र आयात-निर्यात अधिकार हैं, जो FOB/CIF/DDP जैसी विभिन्न व्यापार शर्तें प्रदान करती है, और साख पत्र, वायर ट्रांसफर, और माइलस्टोन भुगतान का समर्थन करती है। विदेशी स्थापना सेवाओं में तीन-स्तरीय मॉडल शामिल है: दूरस्थ तकनीकी पर्यवेक्षण, साइट पर स्थापना मार्गदर्शन, और टर्नकी परियोजनाएं। वैश्विक 24/7 प्रतिक्रिया: 80% से अधिक सामान्य दोष 4 घंटे के भीतर दूरस्थ निदान के माध्यम से हल किए जा सकते हैं; स्थानीय इंजीनियर 48 घंटे के भीतर साइट पर पहुंचते हैं। मुख्य बाजार गोदामों से सामान्य उपयोग के स्पेयर पार्ट्स 48 घंटे के भीतर वितरित किए जाते हैं।
| क्र.सं. | उपकरण का नाम | रोलर कन्वेयर शॉट ब्लास्टिंग मशीन | ||||
| 1 | मॉडल | QG6915-05 | QG6915-10 | QG6925-30 | QG6930-10 | |
| 2 | अनुप्रयोग | बड़े वर्कपीस, प्रोफ़ाइल, स्टील संरचनाओं और वेल्डेड भागों के लिए शॉट ब्लास्टिंग सफाई और जंग हटाना | ||||
| 3 | ब्लास्ट व्हील प्रकार | मशीनी प्रकार / सीएनसी कास्ट प्रकार | ||||
| 4 | ब्लास्ट व्हील की संख्या | 4 पीस | 4 पीस | 12 पीस | 10 पीस | |
| 5 | ब्लास्ट व्हील मोटर पावर | 11 किलोवाट | 11 किलोवाट | 15 किलोवाट | 11 किलोवाट | |
| 6 | रोलर (व्यास × अंतराल) मिमी | φ80×300 | φ80×300 | φ159×800 | φ108×800 | |
| 7 | अनुशंसित कार्य सीमा | वजन (टूलिंग को छोड़कर, किग्रा/मी) | ≤500 | ≤500 | ≤2000 | ≤1000 |
| एकल वर्कपीस आकार | ≤800×300 | ≤800×350 | ≤2300×2800 | ≤3600×600 | ||
| 8 | अधिकतम इनलेट आकार (चौड़ाई × ऊंचाई, मिमी) | 1000×400 | 1000×450 | 2500×3000 | 4000×800 | |
| 9 | प्रवाह नियंत्रण वाल्व | अर्ध-स्वचालित | 4 सेट | 4 सेट | 12 सेट | 10 सेट |
| 10 | धूल कलेक्टर | ड्राई प्रकार | QG-12 | QG-12 | QG-48 | QG-24 |
| 11 | वायु मात्रा (m³/h) | ≤18000 | ≤18000 | ≤50000 | ≤50000 | |
| 12 | मशीन के समग्र आयाम (लंबाई × चौड़ाई × ऊंचाई, मिमी) | 8600×3900×6536 | 14600×3907×6200 | 23000×700×8000 | 37113×5563×11513 | |
| 13 | कुल पावर (धूल कलेक्टर को छोड़कर), किलोवाट | 55.8 | 55.8 | 252.5 | 196 | |
| 14 | कुल वजन (धूल कलेक्टर को छोड़कर), टन | 15 | 15 | 50 | 40 | |
यह उत्पाद विभिन्न त्रि-आयामी प्रोफ़ाइल और वेल्डेड संरचनात्मक घटकों की सतह से जंग हटाने और पूर्व-उपचार के लिए उपयुक्त है, जिसमें एच-बीम, आई-बीम, एंगल स्टील, चैनल स्टील, स्टील पाइप, बॉक्स गर्डर, वेल्डेड फ्रेम, जाली कॉलम, बिजली पारेषण टावर घटक, पवन टरबाइन टावर संरचनात्मक घटक, और बंदरगाह मशीनरी बूम शामिल हैं।
अनुप्रयोग उद्योग:
स्टील संरचना भवन (कारखाने, स्टेडियम, ऊंची स्टील संरचना फ्रेम)
पुल इंजीनियरिंग (स्टील बॉक्स गर्डर, स्टील ट्रस, पुल डेक)
निर्माण मशीनरी (उत्खनन बूम, क्रेन संरचनात्मक घटक)
जहाज खंड (पतवार फ्रेम, बल्कहेड संरचनात्मक घटक)
बिजली पारेषण टावर (एंगल स्टील टावर, स्टील पाइप टावर घटक)
पवन ऊर्जा उपकरण (टावर फ्लैंज, आधार फ्रेम, इंजन कक्ष आधार)
बंदरगाह मशीनरी (गैन्ट्री क्रेन, क्वे क्रेन बूम)
अनुपयुक्त परिदृश्य:
फ्लैट स्टील प्लेट (क्षैतिज स्टील प्लेट पूर्व-उपचार लाइन Q69 श्रृंखला का उपयोग करने की सिफारिश की जाती है); अति-बड़े कास्टिंग और फोर्जिंग (ट्रॉली-प्रकार Q76 श्रृंखला का उपयोग करने की सिफारिश की जाती है); छोटे भाग (हुक-प्रकार Q37 या क्रॉलर-प्रकार Q32 का उपयोग करने की सिफारिश की जाती है)।
क्षैतिज (Q69 श्रृंखला) लाइन फ्लैट स्टील प्लेटों को संसाधित करती है, जिसमें वर्कपीस क्षैतिज रूप से रखे जाते हैं और गुजरते हैं, जो जहाज निर्माण और पुल स्टील प्लेटों के लिए उपयुक्त है।
ऊर्ध्वाधर लाइन (QXY-V श्रृंखला) त्रि-आयामी प्रोफाइल (H-बीम, एंगल स्टील, चैनल स्टील, आदि) को संसाधित करती है, जिसमें वर्कपीस को ऊर्ध्वाधर रूप से रखा जाता है और गुजारा जाता है। शॉट ब्लास्टर्स को दोनों ओर और ऊपर से व्यवस्थित किया जाता है ताकि प्रोफाइल की सभी सतहें (फ्लैंज, वेब, ग्रूव्स) पूरी तरह से ब्लास्ट हो सकें।
वे एक-दूसरे की पूरक हैं: स्टील प्लेटों के लिए क्षैतिज लाइन, प्रोफाइल के लिए ऊर्ध्वाधर लाइन।
यह त्रि-आयामी प्रोफाइल और वेल्डेड संरचनात्मक घटकों जैसे H-बीम, I-बीम, एंगल स्टील, चैनल स्टील, स्टील पाइप, बॉक्स बीम, वेल्डेड फ्रेम और लैटिस कॉलम को संसाधित कर सकता है। लागू सेक्शन ऊंचाई 100–1500 मिमी, चौड़ाई 50–800 मिमी, लंबाई 2–18 मीटर (अनुकूलन योग्य)। इस सीमा से अधिक के अतिरिक्त बड़े संरचनात्मक घटकों के लिए ऊंचे/चौड़े सफाई कक्षों के साथ अनुकूलित किया जा सकता है।
मानक मॉडल की दैनिक प्रसंस्करण क्षमता लगभग 100–300 टन प्रोफाइल (दो शिफ्ट, 16 घंटे) है, जो प्रोफाइल विनिर्देशों, संक्षारण की डिग्री और सफाई ग्रेड पर निर्भर करती है। उदाहरण के लिए, QXY-V20 (H300×200), औसत गति 2 मीटर/मिनट और दो शिफ्ट के साथ, दैनिक प्रसंस्करण क्षमता लगभग 200–250 टन है। कन्वेयर गति 0.5–4 मीटर/मिनट से असीम रूप से समायोज्य है; भारी संक्षारण या उच्च ग्रेड आवश्यकताओं के लिए गति कम की जानी चाहिए।
हाँ। QXY-V श्रृंखला को उपयोगकर्ता की आवश्यकताओं के अनुसार लचीले ढंग से कॉन्फ़िगर किया जा सकता है। शॉट ब्लास्टिंग इकाई को अलग से खरीदा जा सकता है, या प्रीहीटिंग, शॉट ब्लास्टिंग, पेंटिंग और ड्रायिंग को मिलाकर एक पूर्ण प्रीट्रीटमेंट उत्पादन लाइन का चयन किया जा सकता है। जिन ग्राहकों के पास पहले से पेंटिंग या ड्रायिंग उपकरण हैं, वे केवल शॉट ब्लास्टिंग मशीन खरीद सकते हैं; इंटरफ़ेस आयाम साइट आवश्यकताओं से मिलाए जाएंगे।
मानक परिचालन स्थितियों के तहत, सतह की सफाई Sa2.5 (ISO 8501-1) तक पहुंच सकती है, जिसमें खुरदरापन Rz 25–60 μm होता है। स्टील संरचना कोटिंग मानकों (जैसे ISO 12944) या उच्चतर (Sa3) को पूरा करने के लिए, यह शॉट ब्लास्टर्स की संख्या बढ़ाकर, कन्वेयर गति कम करके, या महीन अपघर्षक का उपयोग करके प्राप्त किया जा सकता है।
मानक एकल-इकाई शॉट ब्लास्टिंग मशीन को ऑर्डर देने से लेकर शिपमेंट तक लगभग 30–45 दिन लगते हैं; एक पूर्ण प्रीट्रीटमेंट लाइन को लगभग 60–90 दिन लगते हैं। साइट पर स्थापना और कमीशनिंग: एकल इकाई के लिए लगभग 7–10 दिन, और पूर्ण लाइन के लिए लगभग 15–30 दिन। हम सुचारू उपकरण कमीशनिंग सुनिश्चित करने के लिए पूर्ण स्थापना मार्गदर्शन और कमीशनिंग सेवाएं प्रदान करते हैं।
मुख्य कमजोर हिस्सों में शॉट ब्लास्टर ब्लेड, शॉट वितरण पहिये, दिशात्मक आस्तीन, कक्ष गार्ड प्लेट और ऊर्ध्वाधर रोलर्स के लिए पहनने-प्रतिरोधी आस्तीन शामिल हैं।
उच्च-क्रोमियम कास्ट आयरन ब्लेड: मानक परिचालन स्थितियां 2500–3000 घंटे;
कक्ष लाइनर: 3000–8000 घंटे;
ऊर्ध्वाधर रोलर पहनने आस्तीन: 4000–6000 घंटे।
हम एक मानकीकृत स्पेयर पार्ट्स सूची और वैश्विक स्पेयर पार्ट्स वेयरहाउसिंग और वितरण सेवाएं प्रदान करते हैं।
हाँ। उपकरण क्रॉस-सेक्शन ऊंचाई/चौड़ाई, लंबाई, शॉट ब्लास्टर्स की संख्या, कन्वेयर गति, प्रीहीटिंग/पेंटिंग/ड्रायिंग कॉन्फ़िगरेशन, आदि सभी को उपयोगकर्ता के वर्कपीस विनिर्देशों, उत्पादन मात्रा आवश्यकताओं और साइट स्थितियों के अनुसार अनुकूलित किया जा सकता है। हम निःशुल्क परिचालन स्थिति निदान, उत्पादन लाइन सिमुलेशन और समाधान डिजाइन सेवाएं प्रदान करते हैं।
कृपया प्रदान करें: प्रोफाइल प्रकार और अधिकतम क्रॉस-सेक्शन आयाम (ऊंचाई × चौड़ाई × लंबाई), दैनिक या वार्षिक उत्पादन क्षमता आवश्यकताएं, लक्ष्य सफाई ग्रेड (Sa2.5/Sa3), क्या प्रीहीटिंग/पेंटिंग/ड्रायिंग आवश्यक है, संयंत्र आयाम और बिजली आपूर्ति स्थितियां, और स्थानीय पर्यावरण उत्सर्जन मानक। हम एक-पर-एक तकनीकी समाधान और औपचारिक कोटेशन प्रदान करते हैं।







अंग्रेज़ी

हिंदी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















