वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
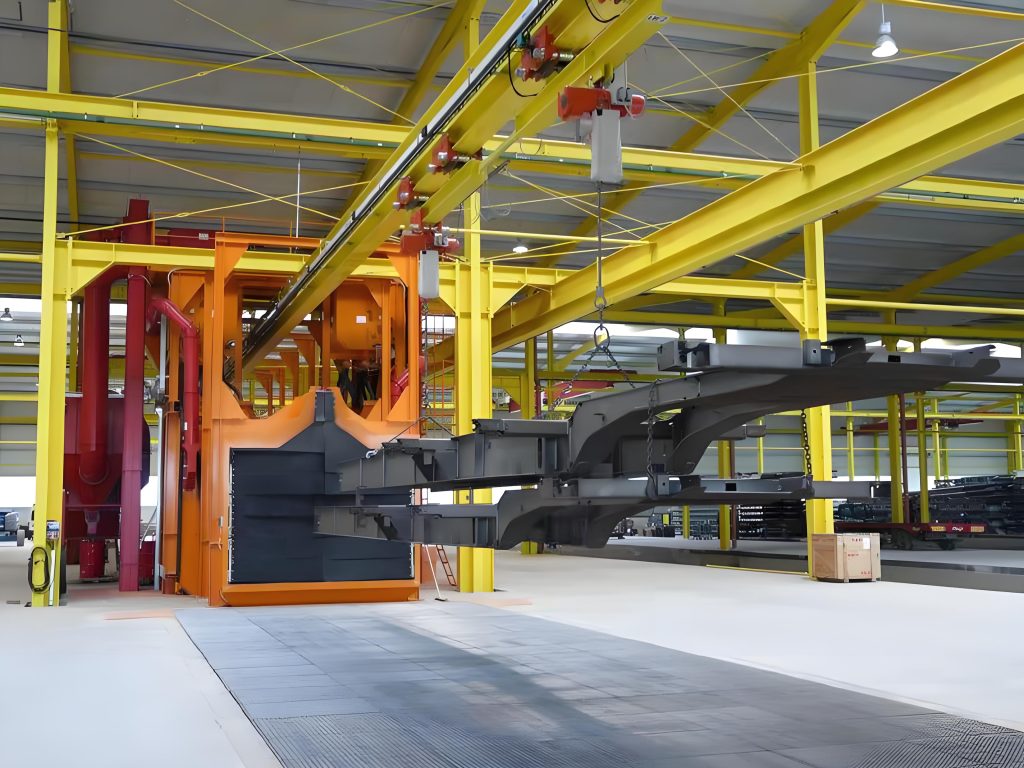
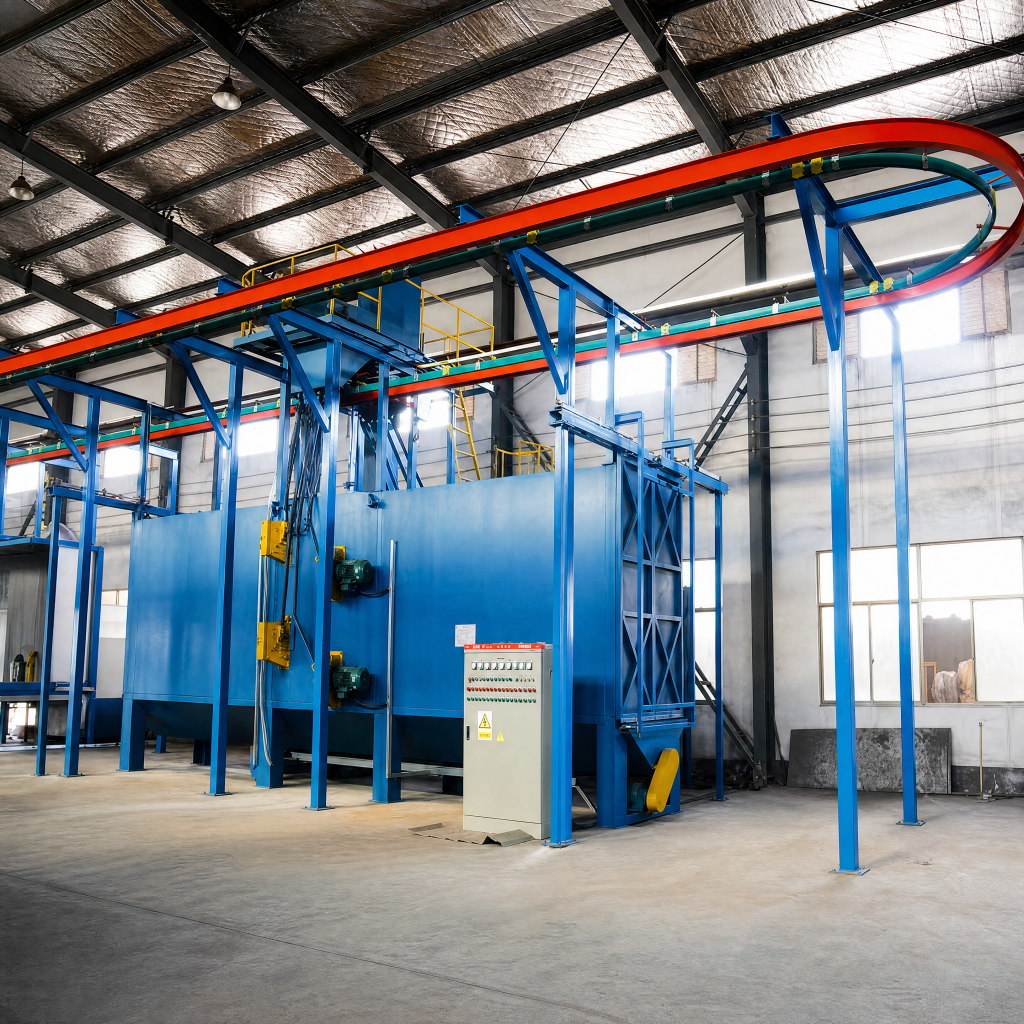
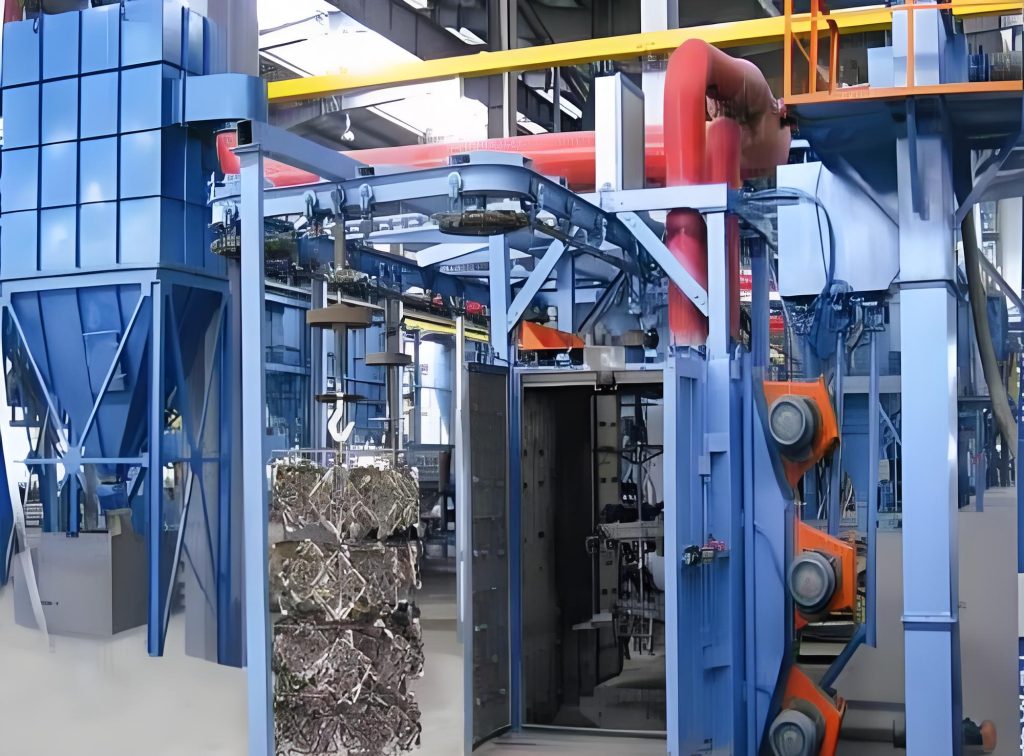
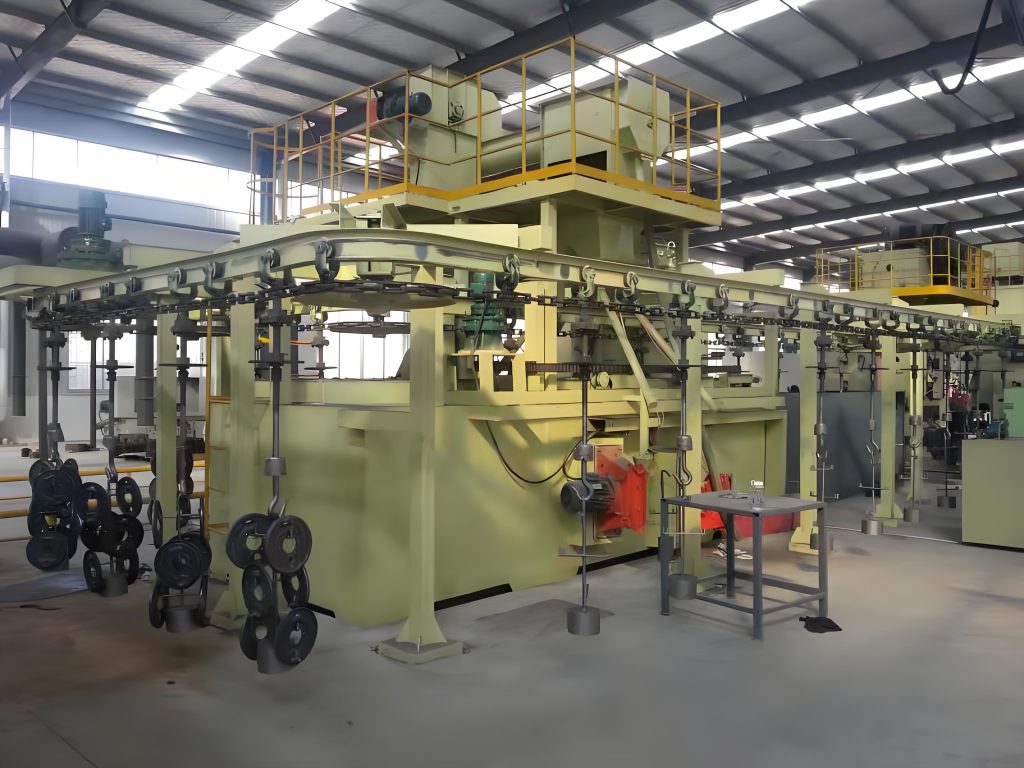
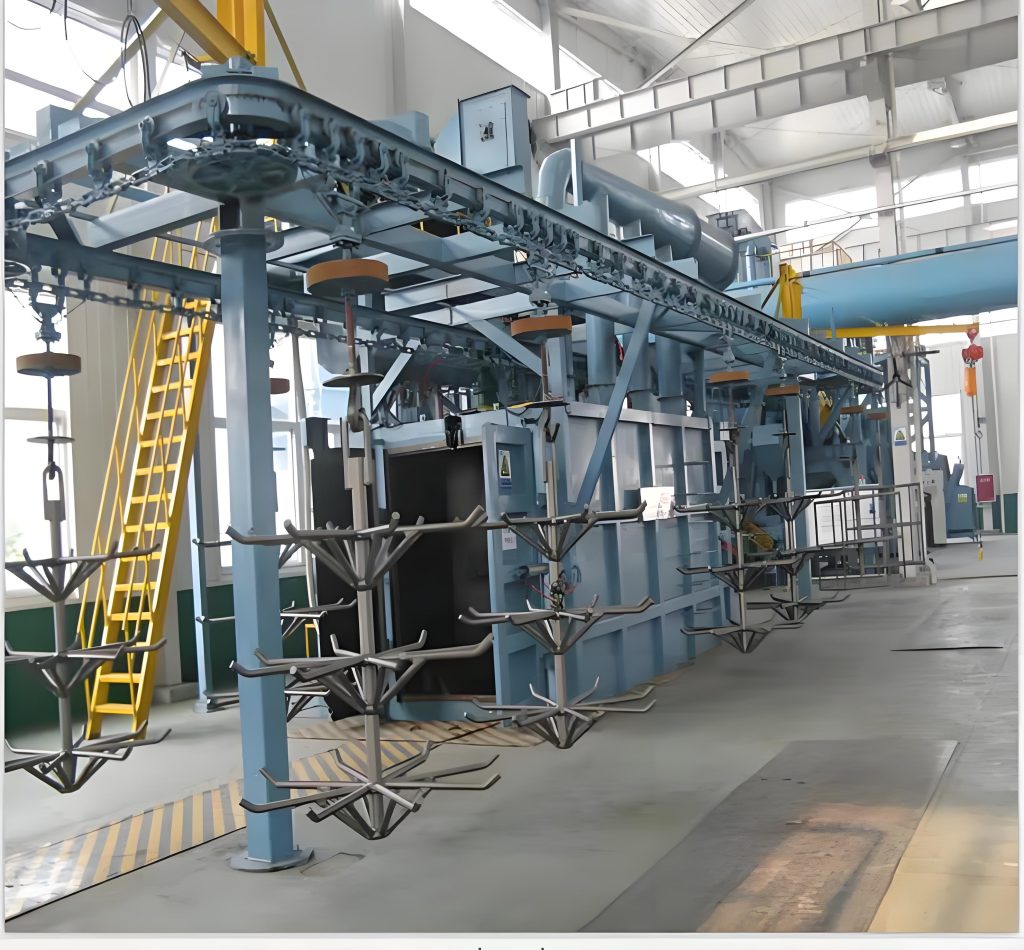
उच्च-मात्रा निरंतर उत्पादन लाइनों के लिए विशेष सतह सफाई उपकरण · Q38 / Q48 / Q58 श्रृंखला
ओवरहेड कन्वेयर शॉट ब्लास्टिंग मशीन (Q38/Q48/Q58 श्रृंखला) एक विशेष उपकरण है जो कास्टिंग, फोर्जिंग, वेल्डेड पुर्जों और ताप-उपचारित पुर्जों जैसे मध्यम से बड़े आकार के वर्कपीस की बड़ी मात्रा में निरंतर सतह सफाई के लिए डिज़ाइन किया गया है। वर्कपीस को ओवरहेड कन्वेयर पर हुक या विशेष हैंगर द्वारा लटकाया जाता है और कन्वेयर प्रणाली द्वारा निरंतर या चरण-दर-चरण बंद शॉट ब्लास्टिंग चैंबर में पहुँचाया जाता है। कई शॉट ब्लास्टर कई कोणों से किनारों और ऊपर से उच्च गति पर प्रक्षेप्य फेंकते हैं। वर्कपीस ब्लास्टिंग ज़ोन के भीतर घूमता या दोलन करता है, जिससे 360° चारों ओर से सफाई प्राप्त होती है।
कन्वेयर विधि के आधार पर उपकरण तीन प्रकारों में उपलब्ध है:
निरंतर (Q38 श्रृंखला): ओवरहेड कन्वेयर एक समान गति से निरंतर चलता है, जो एकल-प्रकार या समान आकार के वर्कपीस के बड़े बैच के लिए उपयुक्त है;
चरण-दर-चरण (Q48 श्रृंखला): ओवरहेड कन्वेयर चरण-दर-चरण चलता है, जिससे वर्कपीस सफाई चैंबर में अधिक समय तक रह सकते हैं, जो उच्च-स्तरीय सफाई आवश्यकताओं या जटिल वर्कपीस के लिए उपयुक्त है;
संचयी (Q58 श्रृंखला): ओवरहेड कन्वेयर में संचय कार्य होता है, जिससे निर्दिष्ट स्टेशनों पर रुकना संभव होता है, जो बहु-प्रकार मिश्रित-उत्पादन लाइनों और पूर्व-कोटिंग उपचार लाइन एकीकरण के लिए उपयुक्त है।
वर्कपीस को विशेष हैंगर या हुक का उपयोग करके ओवरहेड कन्वेयर पर लटकाया जाता है और ड्राइव प्रणाली द्वारा निर्धारित गति (निरंतर) या लय (चरण/संचयी) पर बंद शॉट ब्लास्टिंग चैंबर में पहुँचाया जाता है। कई शॉट ब्लास्टर विभिन्न कोणों से उच्च गति पर प्रक्षेप्य फेंकते हैं। वर्कपीस ब्लास्टिंग ज़ोन के भीतर प्रक्षेप्यों से टकराता है, जबकि हुक की घूर्णन व्यवस्था वर्कपीस को घुमाती है, जिससे आंतरिक गुहाओं और खांचों सहित सभी सतहें पूरी तरह से ब्लास्ट होती हैं।
प्रक्षेप्य चैंबर के तल पर स्क्रैपर द्वारा पुनर्प्राप्त किए जाते हैं, स्क्रू कन्वेयर द्वारा पहुँचाए जाते हैं, और बकेट एलिवेटर द्वारा वायु विभाजक में उठाए जाते हैं ताकि पृथक्करण और पुनर्चक्रण हो सके। धूल और टूटे शॉट को पल्स जेट फ़िल्टर/बैग फ़िल्टर प्रणाली द्वारा फ़िल्टर किया जाता है और फिर मानकों के अनुपालन में निर्वहन किया जाता है। सफाई के बाद, वर्कपीस को ओवरहेड कन्वेयर के माध्यम से चैंबर से बाहर अनलोडिंग क्षेत्र या बाद के कोटिंग/सुखाने स्टेशन तक पहुँचाया जाता है।
प्रक्रिया प्रवाह: हैंगर लोड करना → ओवरहेड कन्वेयर चैंबर में → शॉट ब्लास्टिंग (+ हुक घूर्णन) → ओवरहेड कन्वेयर चैंबर से बाहर → शॉट सफाई → अनलोडिंग/कोटिंग में स्थानांतरण
शॉट ब्लास्टिंग मशीन उच्च-दक्षता प्रत्यक्ष-ड्राइव संरचना अपनाती है, जिसमें प्रत्यक्ष-ड्राइव मोटर होती है और बेल्ट ड्राइव नहीं होता। इम्पेलर 100% गतिक रूप से संतुलित (गतिक संतुलन ग्रेड G6.3) है ताकि उच्च गति पर कंपन ≤4.5 mm/s सुनिश्चित हो। ब्लेड, शॉट वितरण चक्र, दिशात्मक स्लीव और गार्ड प्लेट सभी उच्च-क्रोमियम घर्षण-प्रतिरोधी कच्चे लोहे से बने हैं, जिनकी रासायनिक संरचना ASTM A532 मानक के अनुरूप है, कठोरता ≥58 HRC है, और मानक ब्लेड आयु 2500–3000 घंटे है।
शॉट ब्लास्टिंग मशीन: उच्च-दक्षता प्रत्यक्ष-ड्राइव प्रकार, 3D सिमुलेशन के आधार पर अनुकूलित लेआउट कोण के साथ, ताकि ओवरहेड कन्वेयर से लटके वर्कपीस की पूरी सतह कवरेज सुनिश्चित हो;
ओवरहेड कन्वेयर सिस्टम: फोर्ज्ड चेन या सर्कुलर चेन, समायोज्य चेन पिच, सुचारू संचालन के लिए वेरिएबल फ्रीक्वेंसी स्पीड कंट्रोल; स्टॉप और रिलीज़ मेकैनिज़्म के साथ एक्युमुलेटिंग कॉन्फ़िगरेशन;
हुक/हैंगर: वर्कपीस के आकार के अनुसार कस्टम-निर्मित हैंगर, ताकि स्थिर लटकाव सुनिश्चित हो और घूर्णन के दौरान टकराव न हो;
चैंबर लाइनिंग: उच्च-क्रोमियम कच्चा लोहा/65Mn रोल्ड लाइनिंग, मॉड्यूलर क्विक-कनेक्ट डिज़ाइन, 10–20 mm मोटी, त्वरित-प्रतिस्थापन;
सीलिंग सिस्टम: इनलेट और आउटलेट पर बहु-स्तरीय रबर पर्दे + लेबिरिंथ सील, ताकि शॉट रिसाव रोका जा सके;
शॉट मटेरियल सर्कुलेशन सिस्टम: बॉटम स्क्रैपर रिकवरी + स्क्रू कन्वेयर + बकेट एलिवेटर + एयर सेपरेशन, पृथक्करण दक्षता ≥99%;
डस्ट रिमूवल सिस्टम: मानक पल्स जेट कार्ट्रिज डस्ट कलेक्टर (बैग फ़िल्टर वैकल्पिक), धूल उत्सर्जन <5 mg/m³ तक नियंत्रित;
इलेक्ट्रिकल सिस्टम: PLC कंट्रोल (सीमेंस/मित्सुबिशी वैकल्पिक), टच स्क्रीन ऑपरेशन, ओवरहेड कन्वेयर गति, शॉट ब्लास्टिंग वॉल्यूम और हुक रोटेशन का स्वचालित समायोजन, वैकल्पिक रिमोट मॉनिटरिंग मॉड्यूल के साथ।
स्थापना स्थल की आवश्यकताएँ:
Q382 मॉडल: लगभग 12 m × 5 m फुटप्रिंट (लोडिंग, मुख्य यूनिट और अनलोडिंग क्षेत्र सहित); फैक्ट्री ऊँचाई ≥ 6 m;
Q384C मॉडल: लगभग 18 m × 6 m फुटप्रिंट; फैक्ट्री ऊँचाई ≥ 7 m;
Q488 मॉडल: लगभग 22 m × 8 m फुटप्रिंट; फैक्ट्री ऊँचाई ≥ 8 m;
ओवरहेड कन्वेयर के घूर्णन और वर्कपीस रखने के लिए जगह आरक्षित होनी चाहिए; प्रत्येक ओर ≥ 3 m की सिफारिश की जाती है;
कंक्रीट फाउंडेशन की समतलता ≤ 3 mm/m; मुख्य यूनिट क्षेत्र और ओवरहेड कन्वेयर सपोर्ट में एंकर बोल्ट पहले से एम्बेड होने चाहिए;
बिजली आपूर्ति: 380V/3Ph/50Hz (या ग्राहक के पावर ग्रिड के अनुसार अनुकूलित); कुल उपकरण शक्ति में 20% मार्जिन आवश्यक है।
रखरखाव के बिंदु
प्रतिदिन: शॉट ब्लास्टिंग मशीन की संचालन ध्वनि, कंपन और करंट की जाँच करें; ओवरहेड कन्वेयर की सुचारुता और हुक के घूर्णन की जाँच करें; सीलिंग पर्दे की अखंडता की जाँच करें;
साप्ताहिक: संवेदनशील पुर्ज़ों (ब्लेड, गार्ड प्लेट) के घर्षण की जाँच करें और ग्रीस भरें; होइस्ट बेल्ट/चेन के तनाव की जाँच करें;
प्रत्येक 3–6 महीने: चैंबर गार्ड प्लेट और ओवरहेड कन्वेयर हुक के घर्षण का व्यापक निरीक्षण करें; शॉट ब्लास्टिंग मशीन की दिशात्मक स्लीव विंडो की स्थिति जाँचें; डस्ट कलेक्टर फ़िल्टर कार्ट्रिज/बैग के दबाव अंतर की जाँच करें;
ब्लेड प्रतिस्थापन मानक: घर्षण >5 mm होने या दरारें दिखने पर ब्लेड बदलें, ताकि ब्लास्टिंग गति कम न हो;
ओवरहेड कन्वेयर निरीक्षण: चेन का बढ़ाव, पिन घर्षण और स्नेहन की जाँच करें। यदि चेन का बढ़ाव 3% से अधिक हो, तो उसे छोटा करना या बदलना आवश्यक है;
हुक निरीक्षण: हुक में विरूपण, दरारें और वेल्ड की जाँच करें। सुरक्षित भार-वहन क्षमता सुनिश्चित करने के लिए वार्षिक रूप से गैर-विनाशकारी परीक्षण (MT/PT) करें।
जिउचांग मशीनरी के पास स्वतंत्र आयात और निर्यात अधिकार हैं, जो FOB/CIF/DDP जैसी विभिन्न व्यापार शर्तें प्रदान करती है, और साख पत्र, वायर ट्रांसफर तथा माइलस्टोन भुगतान का समर्थन करती है। विदेशी स्थापना सेवाओं में तीन-स्तरीय मॉडल शामिल हैं: रिमोट तकनीकी पर्यवेक्षण, ऑन-साइट स्थापना मार्गदर्शन और टर्नकी प्रोजेक्ट। वैश्विक 24/7 प्रतिक्रिया: 80% से अधिक सामान्य खराबियाँ रिमोट डायग्नोस्टिक्स के माध्यम से 4 घंटे के भीतर हल की जा सकती हैं; स्थानीय इंजीनियर 48 घंटे के भीतर साइट पर पहुँचते हैं। मुख्य बाज़ार वेयरहाउस से सामान्यतः उपयोग होने वाले स्पेयर पार्ट्स 48 घंटे के भीतर डिलीवर किए जाते हैं।
| पैरामीटर | इकाई | QWD400 | QWD600 | QWD800 | QWD1000 |
|---|---|---|---|---|---|
| मेश बेल्ट चौड़ाई | mm | 400 | 600 | 800 | 1000 |
| अधिकतम वर्कपीस आकार | mm | 200x150 | 300x200 | 400x250 | 500x300 |
| थ्रूपुट | टन/घंटा | 0.5-1.5 | 1-3 | 2-5 | 3-8 |
| संवहन गति | मी/मिनट | 0.5-3 | 0.5-3 | 0.5-4 | 0.5-5 |
| ब्लास्ट व्हील की संख्या | सेट | 2 | 3 | 4 | 6 |
| ब्लास्ट व्हील पावर | किलोवाट | 7.5x2 | 7.5x3 | 11x4 | 11x6 |
| कुल ब्लास्टिंग क्षमता | किग्रा/मिनट | 160 | 360 | 480 | 720 |
| शॉट व्यास | mm | व्यास 0.8-1.5 | व्यास 0.8-1.5 | व्यास 1.0-2.0 | व्यास 1.0-2.0 |
| एलिवेटर क्षमता | टन/घंटा | 15 | 25 | 40 | 60 |
| डस्ट कलेक्टर वायुप्रवाह | घन मी/घंटा | 3000 | 5000 | 8000 | 12000 |
| प्रारंभिक शॉट चार्ज | किग्रा | 400 | 800 | 1200 | 1800 |
| सतह स्वच्छता ग्रेड | ग्रेड | Sa2.0-2.5 | Sa2.0-2.5 | Sa2.0-2.5 | Sa2.0-2.5 |
| स्थापित पावर | किलोवाट | लगभग 11 | लगभग 18 | लगभग 28 | लगभग 40 |
नोट:
स्टील कास्टिंग, कच्चा लोहा, फोर्जिंग, वेल्डेड पार्ट्स और हीट-ट्रीटेड पार्ट्स जैसे मध्यम से बड़े आकार के धातु वर्कपीस की बैच सतह सफाई के लिए उपयुक्त। ऑटोमोटिव निर्माण, मोटरसाइकिल निर्माण, इंजन निर्माण, निर्माण मशीनरी, एयरोस्पेस, रेल परिवहन, वाल्व और पाइप फिटिंग तथा मोटर हाउसिंग जैसे उद्योगों में व्यापक रूप से उपयोग किया जाता है।
विशिष्ट वर्कपीस: इंजन ब्लॉक, सिलेंडर हेड, क्रैंकशाफ्ट, गियर, गियरबॉक्स हाउसिंग, वाल्व, पंप बॉडी, एक्सल, बोगी, ब्रेक डिस्क और वेल्डेड स्टील संरचनाएं।
विशेष रूप से उपयुक्त:
ऑटोमोटिव पार्ट्स का उच्च मात्रा में निरंतर उत्पादन (जैसे सिलेंडर ब्लॉक, सिलेंडर हेड, क्रैंकशाफ्ट, कैमशाफ्ट);
जटिल आकार की कास्टिंग, जिनमें कई आंतरिक गुहाएं हों और 360° सफाई की आवश्यकता हो (जैसे गियरबॉक्स हाउसिंग, वाल्व, पंप बॉडी);
पेंटिंग और ड्राइंग लाइनों के साथ एकीकृत स्वचालित सतह उपचार लाइनें (संचय प्रकार Q58 श्रृंखला)।
उपयुक्त नहीं: अत्यधिक बड़े वर्कपीस (एकल पीस >1000 किग्रा या आकार >Φ2000 मिमी, ट्रॉली प्रकार Q76 या हुक प्रकार Q37 की सिफारिश की जाती है); लंबी पट्टी पाइप (रोलर कन्वेयर प्रकार QZW की सिफारिश की जाती है)।
ओवरहेड कन्वेयर सिस्टम निरंतर या चरण-दर-चरण चेन परिवहन का उपयोग करते हैं, जो बड़े पैमाने पर उत्पादन और असेंबली लाइनों के लिए उपयुक्त हैं। वर्कपीस न्यूनतम मैनुअल हस्तक्षेप के साथ स्वचालित रूप से अंदर और बाहर जाते हैं। हुक-प्रकार (Q37) कन्वेयर वर्कपीस को एक-एक करके उठाने के लिए इलेक्ट्रिक होइस्ट का उपयोग करते हैं, जो छोटे बैच, कई किस्मों या अत्यधिक बड़े वर्कपीस के लिए उपयुक्त हैं। ये उच्च लचीलापन प्रदान करते हैं लेकिन मैनुअल लोडिंग और अनलोडिंग की आवश्यकता होती है।
चयन सिद्धांत: बड़े बैच के निरंतर उत्पादन के लिए ओवरहेड कन्वेयर सिस्टम (Q38/Q48/Q58) चुनें; छोटे बैच और कई किस्मों के लिए हुक-प्रकार (Q37) चुनें।
निरंतर (Q38): ओवरहेड कन्वेयर स्थिर गति से चलता है, और वर्कपीस को गति के दौरान फेंका जाता है, जिससे उच्च उत्पादकता होती है और यह एकल उत्पाद के बड़े पैमाने पर उत्पादन के लिए उपयुक्त है।
स्टेपिंग (Q48): ओवरहेड कन्वेयर चरण-दर-चरण चलता है, जिससे क्लीनिंग चैंबर में वर्कपीस के लिए निश्चित और पर्याप्त ठहराव समय सुनिश्चित होता है, जिससे उच्च सफाई स्तर प्राप्त होता है और यह जटिल कास्टिंग के लिए उपयुक्त है।
संचय (Q58): पॉज़ और संचय फ़ंक्शन से सुसज्जित, यह निर्दिष्ट स्टेशन पर रुक सकता है, जो मिश्रित-उत्पाद लाइनों और पेंटिंग तथा ड्राइंग लाइनों के साथ एकीकरण के लिए उपयुक्त है।
मुख्य वल्नरेबल पार्ट्स में शॉट ब्लास्टर ब्लेड, शॉट डिस्ट्रीब्यूशन व्हील्स, डायरेक्शनल स्लीव्स, चैंबर लाइनर प्लेट्स, कन्वेयर हुक स्लीव्स, और सीलिंग कर्टेन शामिल हैं।
हाई-क्रोमियम कास्ट आयरन ब्लेड: मानक परिचालन स्थितियों में 2500–3000 घंटे;
चैंबर लाइनर प्लेट्स: 3000–8000 घंटे;
कन्वेयर हुक स्लीव्स: 4000–6000 घंटे;
सीलिंग कर्टेन: 6–12 महीने।
हम एक मानकीकृत स्पेयर पार्ट्स सूची और वैश्विक स्पेयर पार्ट्स वेयरहाउसिंग और वितरण सेवाएं प्रदान करते हैं।
हां। हम आपके अधिकतम वर्कपीस आयामों और आवश्यक टैक्ट टाइम के अनुसार क्लीनिंग चैंबर, शॉट-ब्लास्ट-व्हील व्यवस्था, कन्वेयर पिच, हैंगर या कैरियर लोड, ट्रैवल स्पीड, और लोडिंग/अनलोडिंग इंटरफेस का आकार निर्धारित करते हैं। ड्रॉइंग, मटेरियल, वार्षिक उत्पादन, और लक्षित स्वच्छता की समीक्षा के बाद, हमारे इंजीनियर उत्पादन से पहले एक लेआउट और साइकल-टाइम गणना प्रदान करते हैं।







अंग्रेज़ी

हिन्दी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















