वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
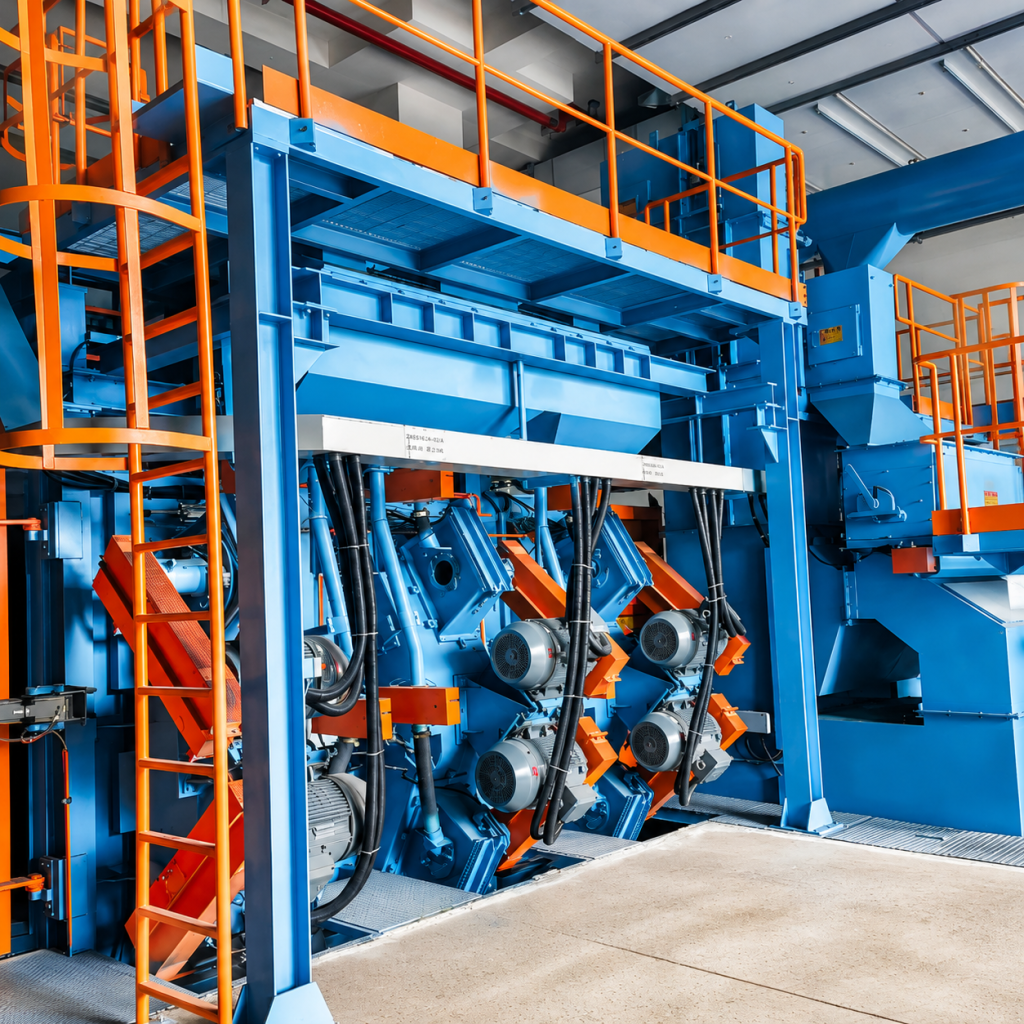
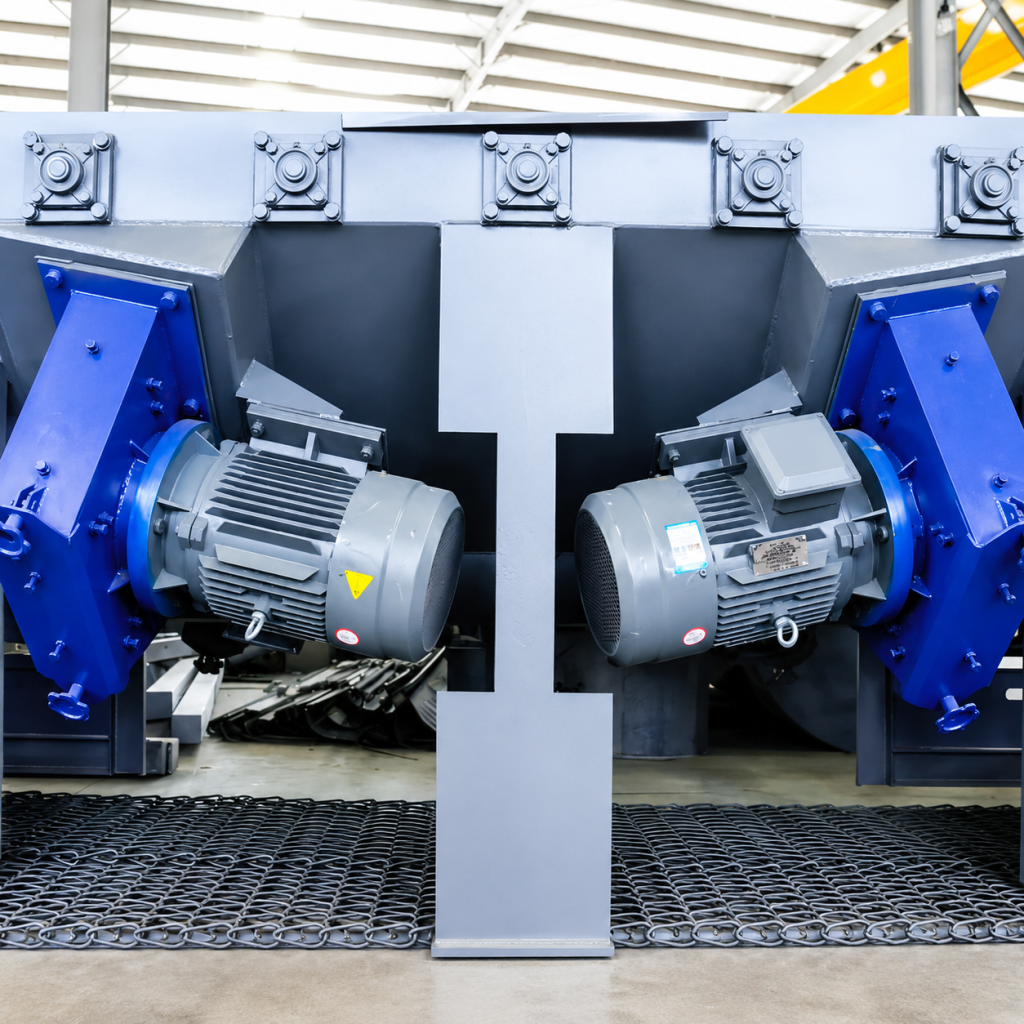
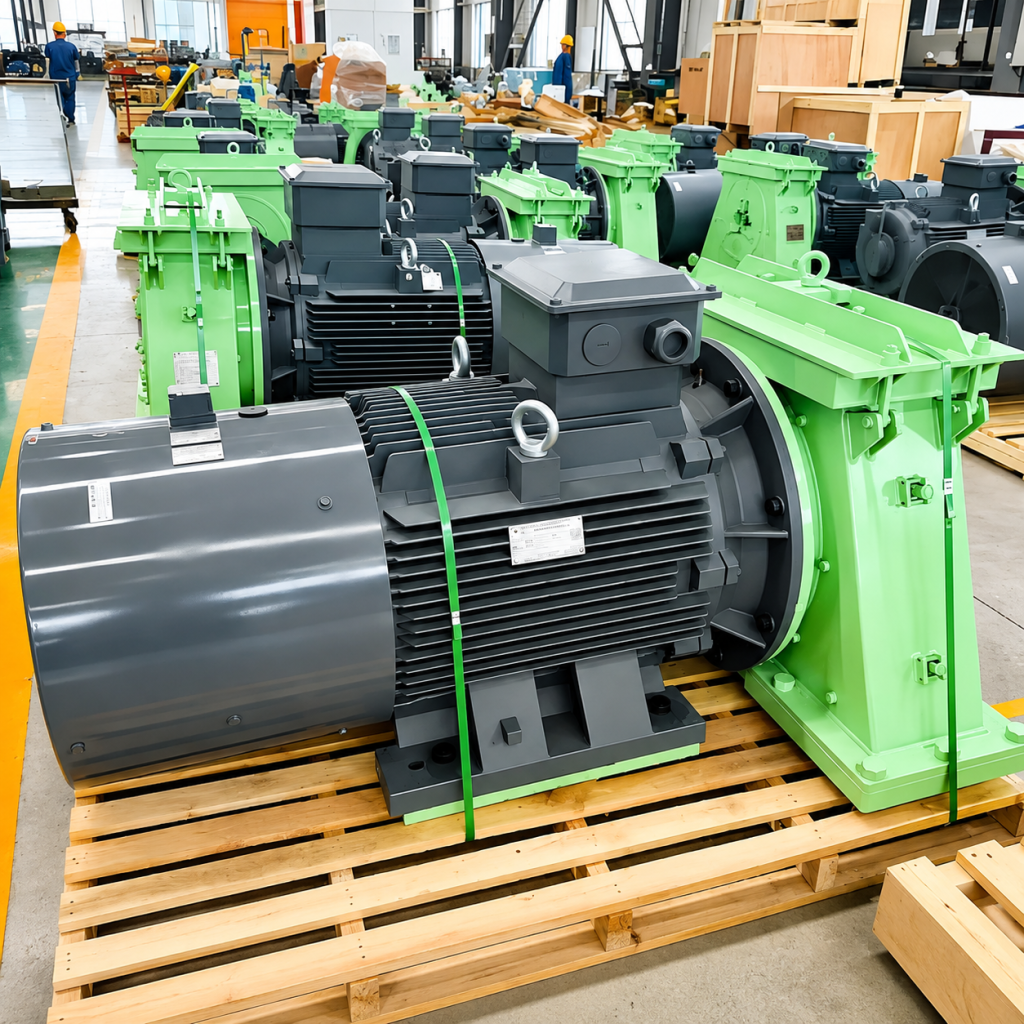
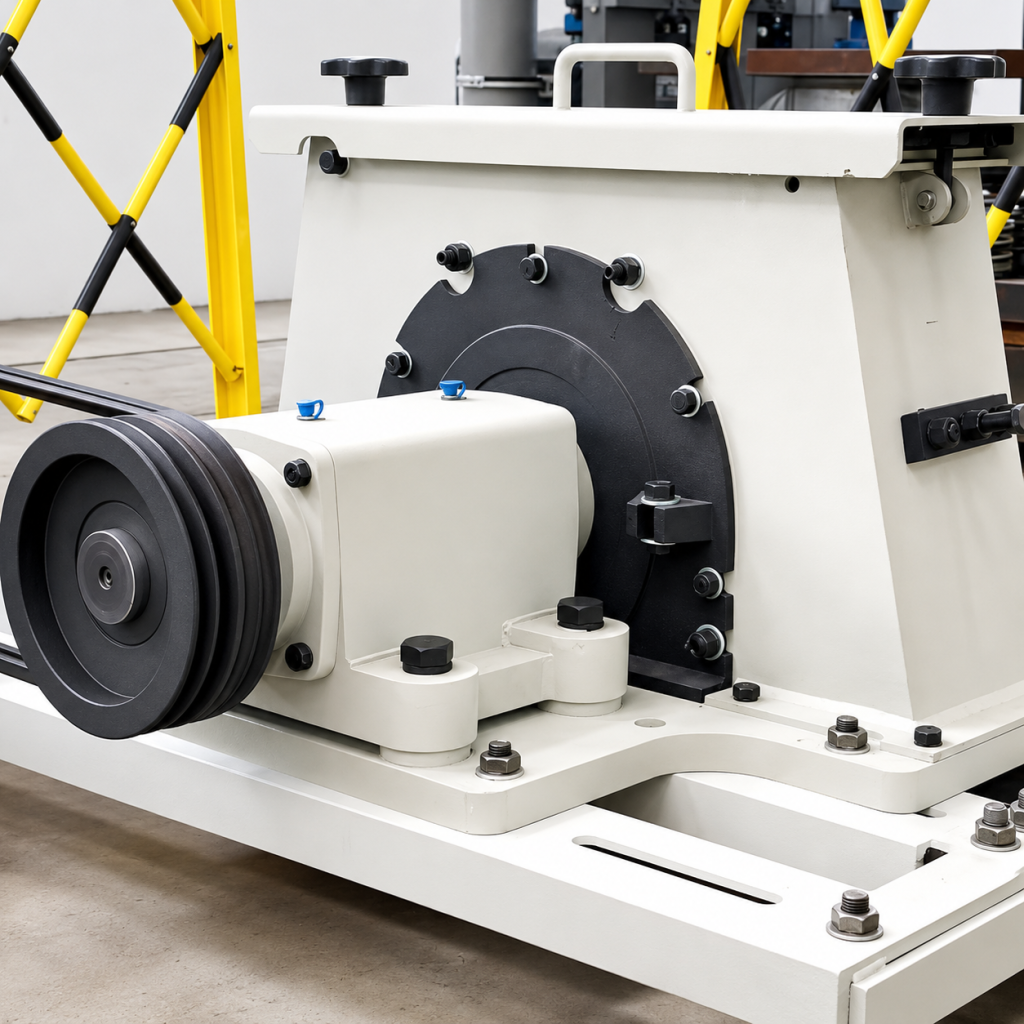
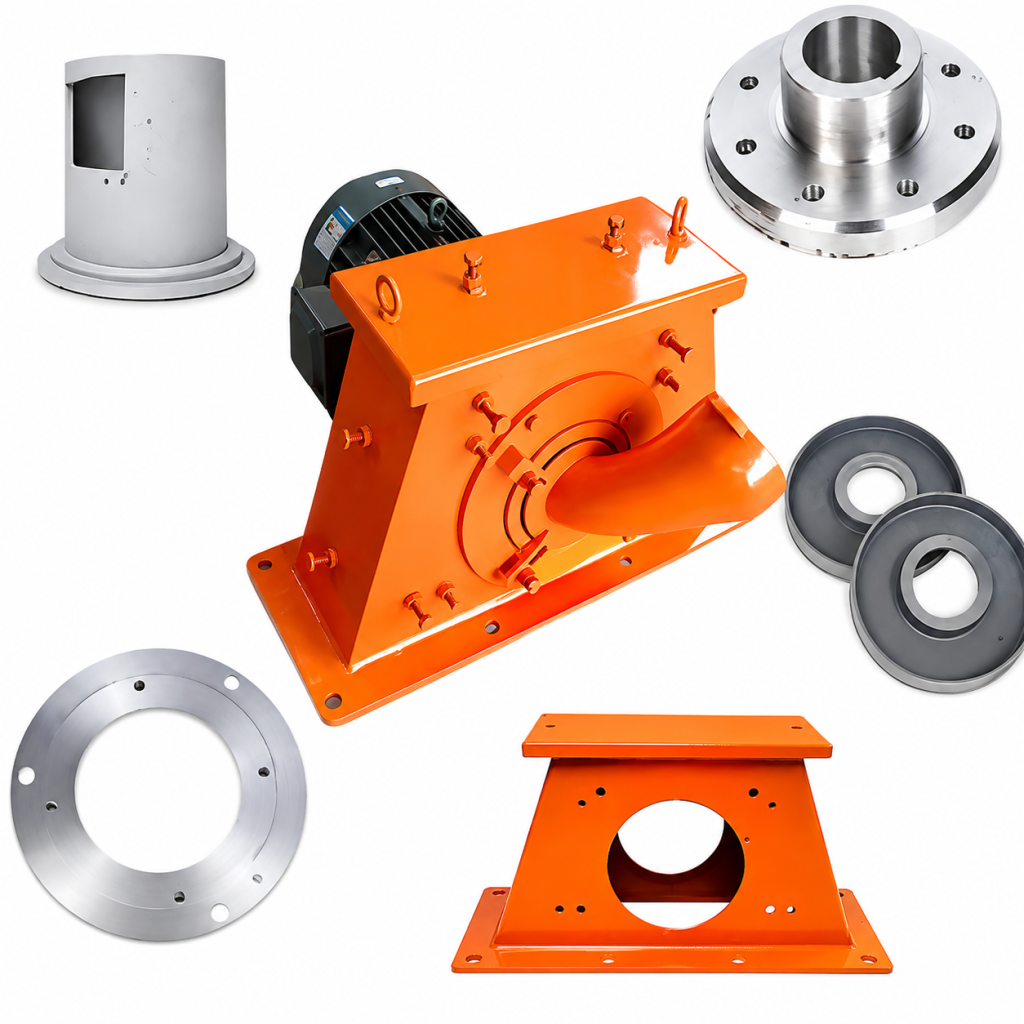
शॉट ब्लास्टिंग मशीनों के लिए कोर पावर यूनिट
शॉट ब्लास्टिंग व्हील, जिसे ब्लास्ट व्हील या ब्लास्ट हेड भी कहा जाता है, शॉट ब्लास्टिंग मशीन की कोर पावर यूनिट है और मुख्य एक्चुएटर है जो अपघर्षक माध्यम को उच्च गति तक त्वरित करता है।
इसकी मुख्य संरचना में इम्पेलर, ब्लेड, वितरक, नियंत्रण पिंजरा, मुख्य शाफ्ट और संबंधित घिसाव वाले पुर्जे शामिल हैं। अपघर्षक माध्यम गुरुत्वाकर्षण द्वारा हॉपर से वितरक में प्रवाहित होता है। वितरक मुख्य शाफ्ट के समान गति से घूमता है और अपघर्षक को घूर्णन में ले जाता है। केन्द्रापसारक बल के तहत, अपघर्षक नियंत्रण पिंजरे के अंदरूनी हिस्से पर दबाया जाता है और आयताकार नियंत्रण-पिंजरे की खिड़की से बाहर निकलता है।
फिर उच्च गति से घूमने वाले ब्लेड अपघर्षक प्राप्त करते हैं और इसे ब्लेड पथ के साथ बाहर की ओर त्वरित करते हैं। अंत में, अपघर्षक को 60-80 मीटर/सेकंड पर पंखे के आकार के पैटर्न में वर्कपीस की सतह पर प्रक्षेपित किया जाता है, जिससे सफाई या सतह सुदृढ़ीकरण प्राप्त होता है। शॉट ब्लास्टिंग व्हील का प्रदर्शन सीधे पूरी मशीन की सफाई दक्षता, ऊर्जा खपत और अपघर्षक उपयोग को निर्धारित करता है।
अपघर्षक माध्यम फ़ीड हॉपर से गुरुत्वाकर्षण द्वारा वितरक में प्रवाहित होता है। वितरक, मुख्य शाफ्ट के समान गति से घूमते हुए, अपघर्षक को घूर्णन में ले जाता है। केन्द्रापसारक बल के तहत, अपघर्षक नियंत्रण पिंजरे के अंदरूनी हिस्से की ओर दबाया जाता है। जब यह नियंत्रण पिंजरे की आयताकार खिड़की तक पहुंचता है, तो इसे खिड़की के माध्यम से बाहर फेंक दिया जाता है, उच्च गति से घूमने वाले ब्लेड द्वारा प्राप्त किया जाता है, अंदर से बाहर की ओर त्वरित किया जाता है, और अंत में 60-80 मीटर/सेकंड पर पंखे के आकार के पैटर्न में वर्कपीस की सतह पर प्रक्षेपित किया जाता है।
नियंत्रण-पिंजरे की खिड़की की स्थिति समायोजित करने से ब्लास्टिंग दिशा बदल जाती है ताकि अपघर्षक को वर्कपीस पर यथासंभव प्रभावी ढंग से प्रक्षेपित किया जा सके। गलत नियंत्रण-पिंजरे की स्थिति न केवल सफाई दक्षता को कम करती है बल्कि लाइनर घिसाव को भी बढ़ाती है। खिड़की का आकार अपघर्षक प्रसार कोण को प्रभावित करता है: एक बड़ी खिड़की एक बड़ा पंखा कोण और कमजोर सफाई एकाग्रता बनाती है। जब नियंत्रण-पिंजरे की खिड़की का घिसाव 13 मिमी से अधिक हो जाता है, तो इसे तुरंत बदला जाना चाहिए।
प्रक्रिया प्रवाह: अपघर्षक हॉपर में प्रवेश करता है -> वितरक अपघर्षक को पकड़ता है और त्वरित करता है -> नियंत्रण पिंजरा अपघर्षक धारा को निर्देशित और स्थित करता है -> ब्लेड अपघर्षक प्राप्त करते हैं और आगे त्वरित करते हैं -> वर्कपीस पर उच्च गति ब्लास्टिंग।
उच्च ब्लास्टिंग दक्षता: इम्पेलर गति 2900 आरपीएम तक पहुंचती है, अपघर्षक आउटलेट वेग 60-80 मीटर/सेकंड है, और ब्लास्टिंग क्षमता 60 से 460 किलोग्राम/मिनट तक होती है, जिससे सफाई दक्षता में काफी सुधार होता है।
कोई-डेड-कोण कवरेज: त्रि-आयामी गतिशील सिमुलेशन पहिये के कोण और स्थिति को अनुकूलित करता है, जिससे सभी सतहों पर समान कवरेज मिलती है और खाली ब्लास्टिंग कम होती है।
कॉम्पैक्ट संरचना और आसान रखरखाव: कैंटिलीवर सेंट्रीफ्यूगल या सिंगल-डिस्क संरचनाएं सरल और विश्वसनीय हैं, और ब्लेड जैसे पहनने वाले हिस्सों को बदलना सुविधाजनक है।
प्रीमियम पहनने-प्रतिरोधी सामग्री: मुख्य घटक उच्च-क्रोमियम कास्ट आयरन या मिश्र धातु इस्पात से बने होते हैं, जो उत्कृष्ट पहनने और संक्षारण प्रतिरोध और लंबी सेवा जीवन प्रदान करते हैं।
समायोज्य ब्लास्टिंग पैरामीटर: नियंत्रण-पिंजरे का कोण समायोज्य है और खिड़की का आकार चुना जा सकता है, ताकि ब्लास्टिंग दिशा और प्रसार कोण को वर्कपीस के आकार और सफाई आवश्यकताओं से लचीले ढंग से मिलाया जा सके।
मजबूत ऊर्जा दक्षता: संपीड़ित-वायु ब्लास्टिंग की तुलना में, व्हील ब्लास्ट विधि को संपीड़ित-वायु स्रोत की आवश्यकता नहीं होती है, कम ऊर्जा खपत करती है, बड़ा मीडिया प्रवाह प्रदान करती है, और प्रति यूनिट ऊर्जा पर अधिक उत्पादन देती है।
उच्च अपघर्षक उपयोग: अनुकूलित लेआउट खाली ब्लास्टिंग को कम करता है, अपघर्षक उपयोग में सुधार करता है, और परिचालन लागत कम करता है।
मजबूत संगतता: पहिया विभिन्न शॉट ब्लास्टिंग मशीन मॉडलों से मेल खा सकता है और स्टील शॉट, कास्ट स्टील ग्रिट, कट वायर शॉट और अन्य अपघर्षक मीडिया का समर्थन करता है।
|
पैरामीटर |
इकाई |
Q034 |
Q035 |
Q036 |
Q037 |
|
इम्पेलर व्यास |
मिमी |
व्या. 360 |
व्या. 420 |
व्या. 500 |
व्या. 600 |
|
ब्लेड की संख्या |
पीसी |
8 |
8 |
8 |
8 |
|
इम्पेलर गति |
आरपीएम |
2900 |
2900 |
2900 |
2900 |
|
शॉट ब्लास्टिंग क्षमता |
किग्रा/मिनट |
60-120 |
120-180 |
180-260 |
260-360 |
|
शॉट वेग |
मी/से |
60-78 |
60-78 |
60-78 |
60-78 |
|
मोटर पावर |
किलोवाट |
5.5-11 |
11-15 |
15-22 |
22-30 |
|
नियंत्रण पिंजरा खिड़की |
मिमी |
60 x 80 |
70 x 90 |
80 x 100 |
90 x 110 |
|
वितरक व्यास |
मिमी |
व्या. 80 |
व्या. 90 |
व्या. 100 |
व्या. 115 |
|
लागू शॉट व्यास |
मिमी |
0.3-1.7 |
0.3-1.7 |
0.3-2.0 |
0.3-2.0 |
|
लाइनर मोटाई |
मिमी |
10-15 |
12-18 |
15-20 |
18-25 |
|
फीड इनलेट व्यास |
मिमी |
व्या. 40 |
व्या. 45 |
व्या. 50 |
व्या. 60 |
|
कुल वजन |
किग्रा |
लगभग 80 |
लगभग 150 |
लगभग 250 |
लगभग 400 |
नोट: 1. उपरोक्त पैरामीटर मानक मॉडलों के लिए संदर्भ मान हैं और ग्राहक आवश्यकताओं के अनुसार अनुकूलित किए जा सकते हैं। 2. शॉट वेग ब्लेड के बाहरी किनारे पर रैखिक गति को संदर्भित करता है। 3. कुल पहनने वाले हिस्सों की मात्रा का 5%-10% स्पेयर पार्ट्स के रूप में रखने की सिफारिश की जाती है।
शॉट ब्लास्टिंग मशीनों के मुख्य घटक के रूप में, शॉट ब्लास्टिंग व्हील का व्यापक रूप से कई प्रकार के उपकरणों के साथ उपयोग किया जाता है, जिसमें ओवरहेड कन्वेयर, टम्बल बेल्ट, थ्रू-फीड, हुक प्रकार, रोटरी टेबल, ट्रॉली प्रकार, मेश बेल्ट और रोड-सतह शॉट ब्लास्टिंग मशीनें शामिल हैं।
इसका उपयोग धातु कास्टिंग, फोर्जिंग, वेल्डेड भागों और गर्मी-उपचारित भागों के जंग हटाने, स्केल हटाने, रेत हटाने और सतह सुदृढ़ीकरण के लिए किया जा सकता है। यह स्टील संरचनाओं, पुलों, वाहनों, जहाज निर्माण, पेट्रोकेमिकल उपकरण, निर्माण सामग्री, हार्डवेयर और संबंधित उद्योगों में सतह पूर्व-उपचार के लिए भी उपयुक्त है।
सामान्य मिलान किए गए अपघर्षक मीडिया में स्टील शॉट, कास्ट स्टील ग्रिट, कट वायर शॉट, स्टेनलेस स्टील शॉट और समान मीडिया शामिल हैं।
मुख्य घिसाव वाले हिस्सों में ब्लेड, कंट्रोल केज, डिस्ट्रीब्यूटर और लाइनर जैसे टॉप प्लेट, साइड प्लेट और एंड प्लेट शामिल हैं। ब्लेड सबसे अधिक बार बदले जाने वाले घिसाव वाले हिस्से हैं और 500-800 परिचालन घंटों के बाद इनका निरीक्षण या प्रतिस्थापन किया जाना चाहिए। कंट्रोल केज को तब बदला जाना चाहिए जब विंडो का घिसाव 13 मिमी से अधिक हो जाए। डिस्ट्रीब्यूटर का निरीक्षण या प्रतिस्थापन 1000-1500 परिचालन घंटों के बाद किया जाना चाहिए। 5%-10% स्पेयर पार्ट्स इन्वेंट्री रखने की सिफारिश की जाती है।
कंट्रोल केज की स्थिति अपघर्षक प्रक्षेपण दिशा निर्धारित करती है। इसे समायोजित करने के लिए, फिक्सिंग बोल्ट को ढीला करें, कंट्रोल केज को तब तक घुमाएं जब तक कि विंडो वर्कपीस क्षेत्र के साथ संरेखित न हो जाए, और फिर बोल्ट को कस दें। गलत ब्लास्टिंग दिशा के कारण खाली ब्लास्टिंग, कम सफाई दक्षता और तेजी से लाइनर घिसाव होता है। कंट्रोल-केज विंडो का नियमित रूप से निरीक्षण किया जाना चाहिए और जब घिसाव 13 मिमी से अधिक हो जाए तो इसे बदल दिया जाना चाहिए।
सामान्य ब्लेड प्रकारों में फ्लैट स्ट्रेट ब्लेड, आगे की ओर घुमावदार ब्लेड और पीछे की ओर घुमावदार ब्लेड शामिल हैं। फ्लैट स्ट्रेट ब्लेड सरल और किफायती हैं। आगे की ओर घुमावदार ब्लेड मजबूत त्वरण और उच्च ब्लास्टिंग दक्षता प्रदान करते हैं। पीछे की ओर घुमावदार ब्लेड बेहतर घिसाव प्रतिरोध प्रदान करते हैं। चयन में अपघर्षक प्रकार, वर्कपीस सामग्री और सफाई आवश्यकताओं पर विचार किया जाना चाहिए। घिसाव प्रतिरोध में सुधार के लिए आमतौर पर उच्च-क्रोमियम कास्ट आयरन या मिश्र धातु इस्पात का उपयोग किया जाता है।
अपघर्षक आउटलेट वेग आम तौर पर 60-80 मीटर/सेकंड होता है, जिसे ब्लेड के बाहरी किनारे पर रैखिक गति के रूप में मापा जाता है। फ्रीक्वेंसी इन्वर्टर या मोटर परिवर्तन के माध्यम से इम्पेलर गति बढ़ाकर, इम्पेलर व्यास बढ़ाकर, या मजबूत त्वरण के लिए आगे की ओर घुमावदार ब्लेड का चयन करके वेग बढ़ाया जा सकता है। अत्यधिक वेग ब्लेड और लाइनर घिसाव को तेज करता है, इसलिए सेटिंग को सावधानीपूर्वक संतुलित किया जाना चाहिए।
ब्लास्टिंग क्षमता मोटर शक्ति के सकारात्मक रूप से संबंधित है। सामान्य संदर्भ के रूप में, प्रत्येक 1 किलोवाट शक्ति लगभग 6-8 किलोग्राम/मिनट की ब्लास्टिंग क्षमता से मेल खाती है। उदाहरण के लिए, एक 11 किलोवाट मोटर लगभग 120-180 किलोग्राम/मिनट से मेल खाती है, जबकि एक 15 किलोवाट मोटर लगभग 180-260 किलोग्राम/मिनट से मेल खाती है। वास्तविक प्रदर्शन इम्पेलर व्यास, ब्लेड मात्रा, अपघर्षक प्रकार और अन्य कारकों से भी प्रभावित होता है। अंतिम चयन के लिए निर्माता के प्रदर्शन वक्रों का उपयोग किया जाना चाहिए।
सामान्य कारणों में गलत कंट्रोल-केज कोण, गंभीर ब्लेड घिसाव, अस्थिर अपघर्षक आपूर्ति और वर्कपीस स्थिति का गलत संरेखण शामिल हैं। खाली ब्लास्टिंग को कम करने के लिए, नियमित रूप से कंट्रोल-केज कोण का निरीक्षण और समायोजन करें, घिसे हुए ब्लेड को तुरंत बदलें, अपघर्षक आपूर्ति प्रणाली को स्थिर रखें, और वर्कपीस संदेश स्थिति सुनिश्चित करें। त्रि-आयामी गतिशील सिमुलेशन व्हील कोण और स्थिति को अनुकूलित कर सकता है।
चयन मुख्य रूप से वर्कपीस प्रकार और आकार, आवश्यक दैनिक थ्रूपुट, अपघर्षक प्रकार, लक्षित सफाई ग्रेड और मिलान किए गए उपकरण प्रकार पर निर्भर करता है। सामान्य तौर पर, पहले आवश्यक ब्लास्टिंग क्षमता निर्धारित करें, उस क्षमता के आधार पर मोटर शक्ति का चयन करें, और फिर उपलब्ध स्थापना स्थान के अनुसार इम्पेलर व्यास चुनें। हम निःशुल्क चयन परामर्श और समाधान डिजाइन प्रदान करते हैं।
कोटेशन के लिए आमतौर पर मिलान किए गए उपकरण प्रकार और मॉडल, किलोग्राम/मिनट में आवश्यक ब्लास्टिंग क्षमता, अपघर्षक प्रकार, वर्कपीस प्रकार और आयाम, स्थापना-स्थान सीमाएं और बिजली आपूर्ति की स्थिति की आवश्यकता होती है। हम निःशुल्क चयन परामर्श और तकनीकी सहायता प्रदान करते हैं।







अंग्रेज़ी

हिंदी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















