वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
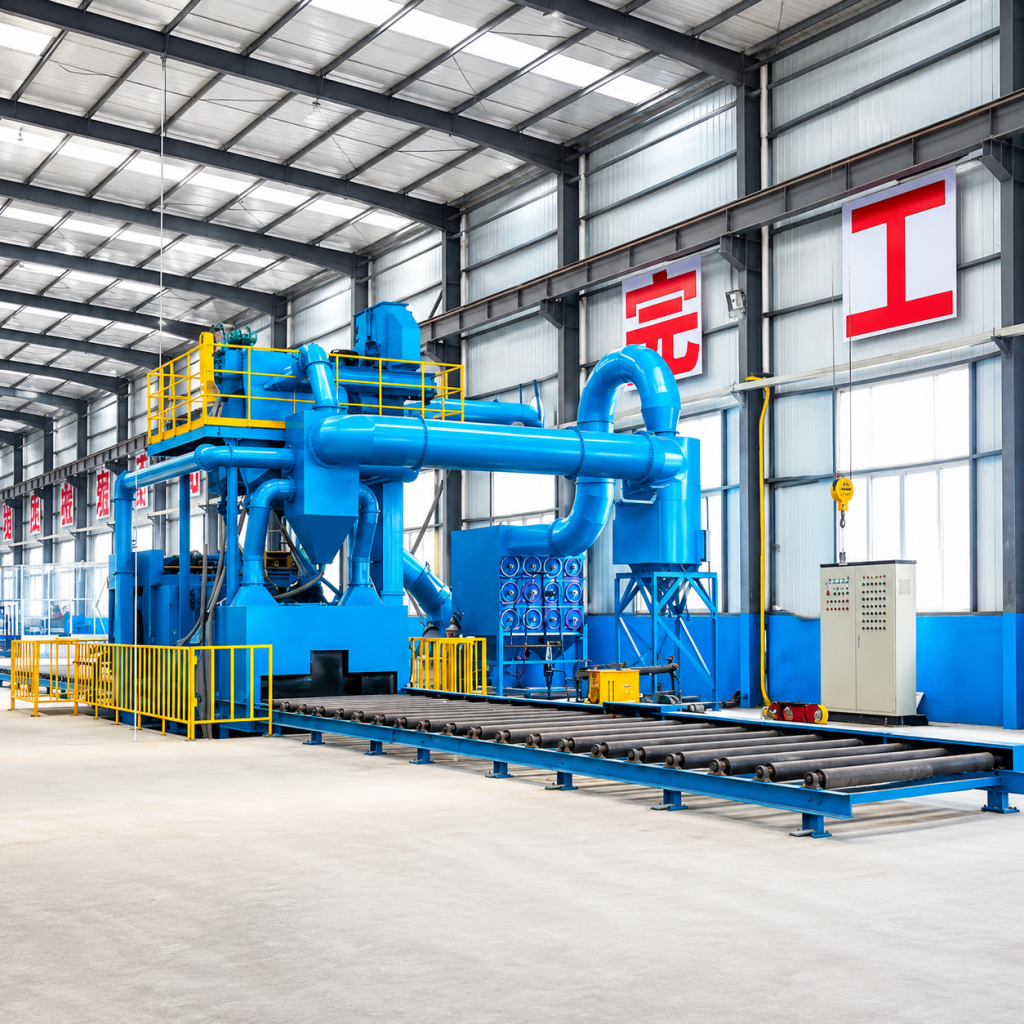
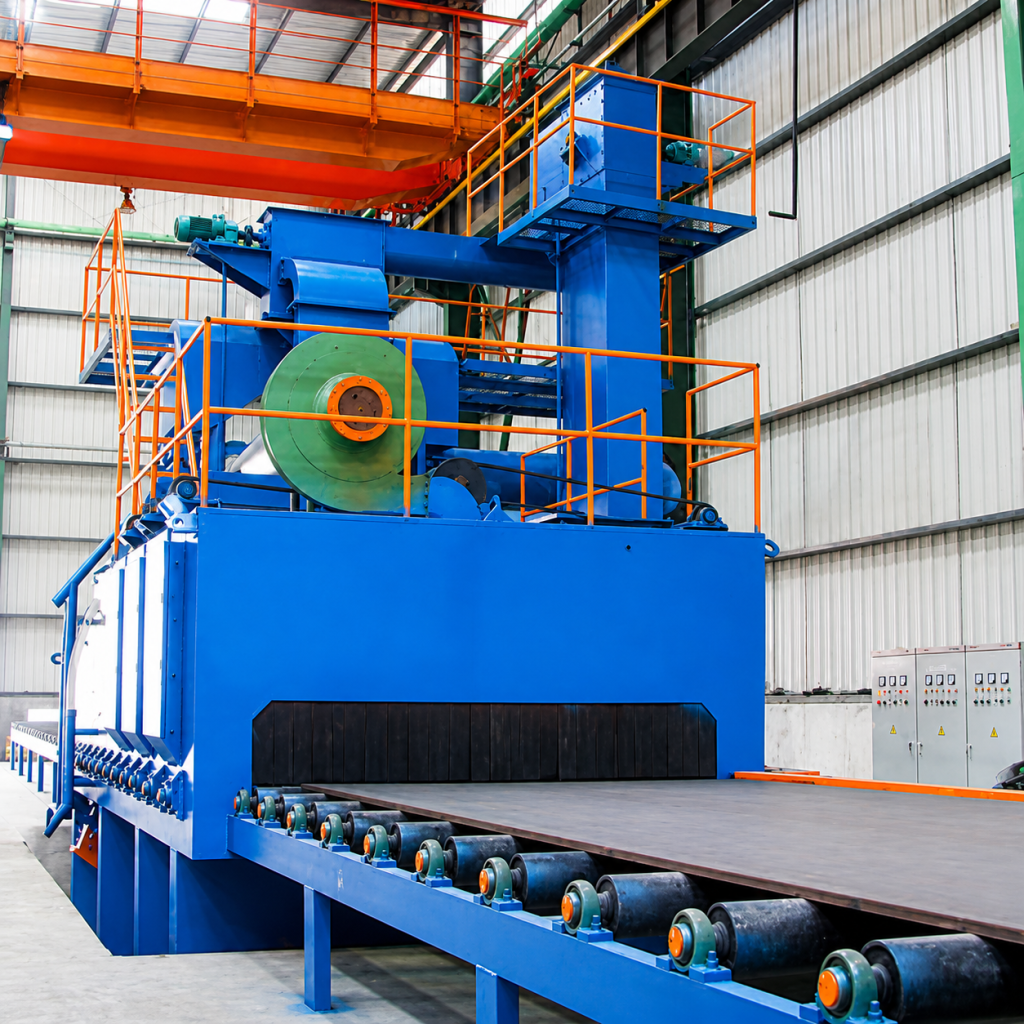
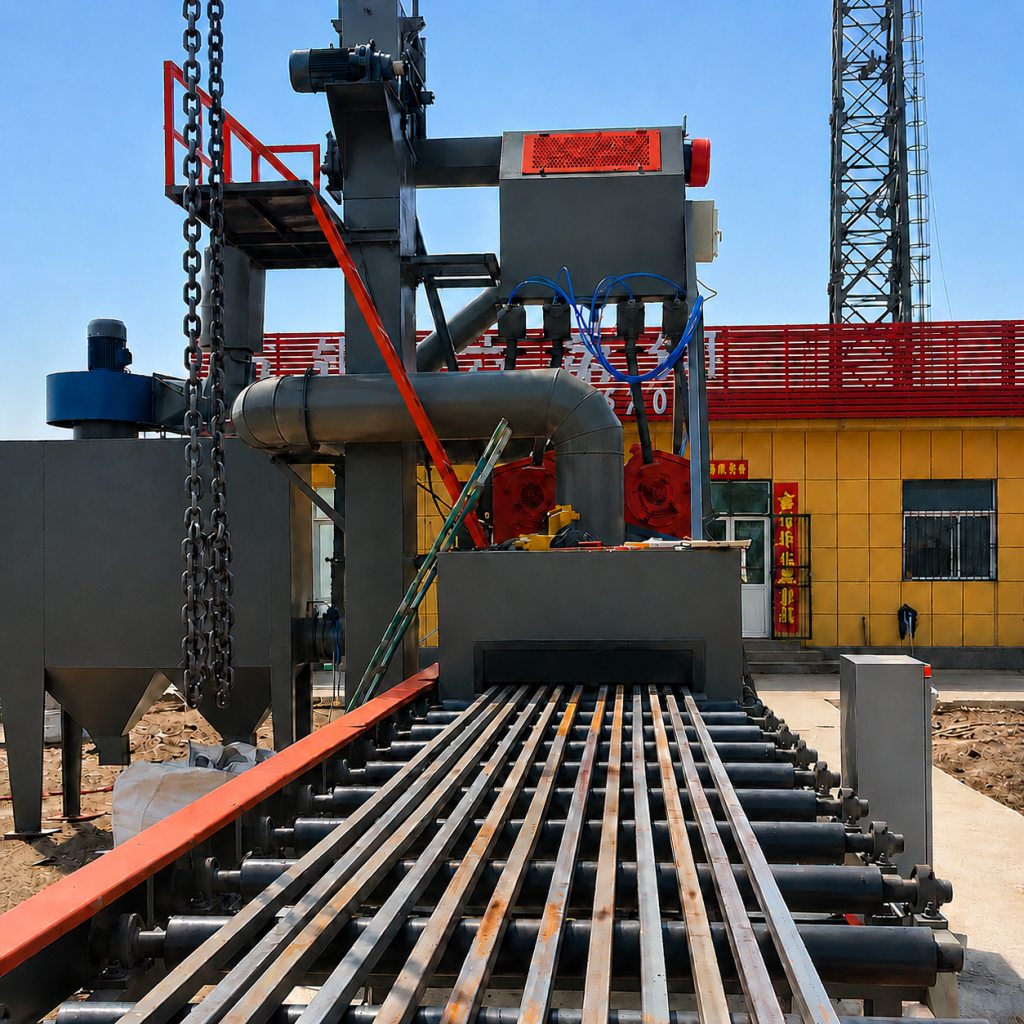
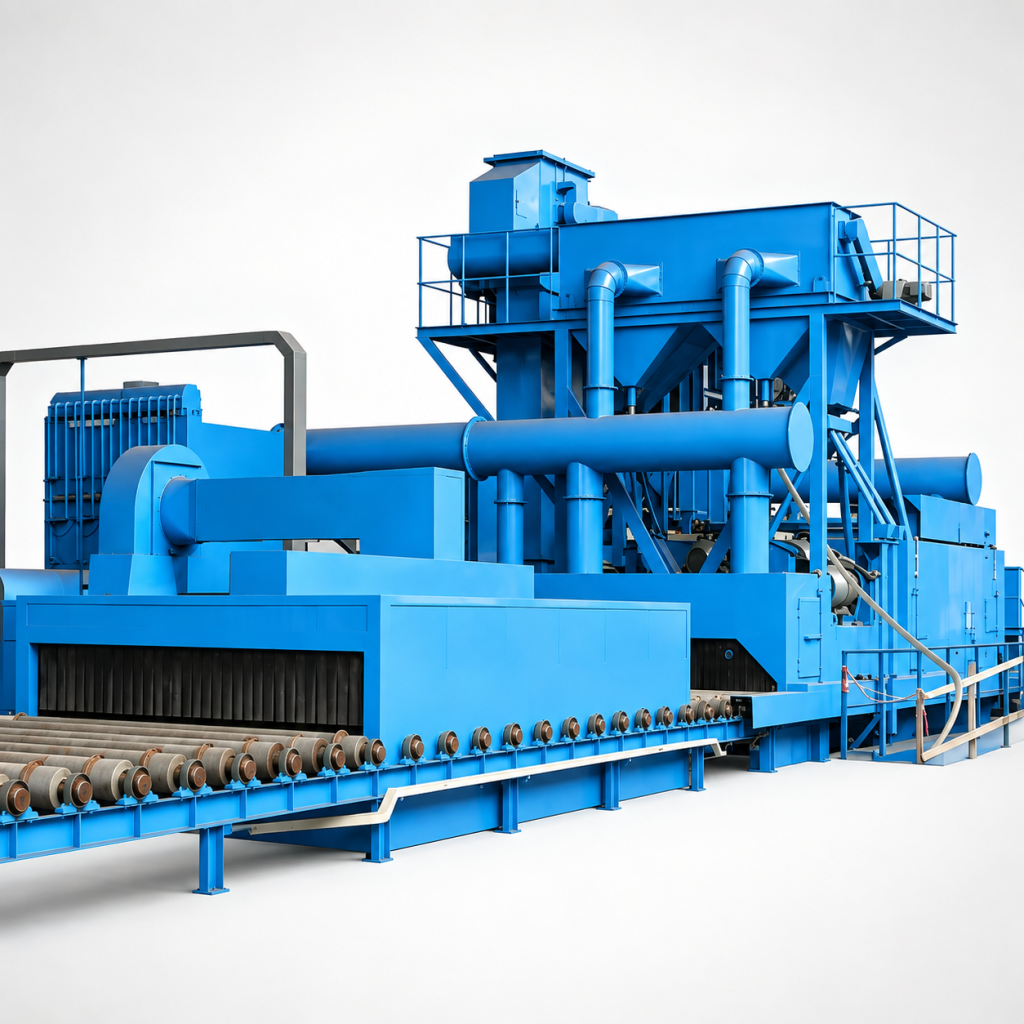
स्टील प्लेटों और प्रोफाइलों के लिए पूर्ण स्वचालित सतह प्रीट्रीटमेंट उत्पादन लाइन · Q69 सीरीज़
Q69 सीरीज़ क्षैतिज रोलर कन्वेयर स्टील प्लेट प्रीट्रीटमेंट लाइन स्टील प्लेटों, प्रोफाइलों और स्टील संरचनात्मक घटकों के निरंतर सतह उपचार के लिए एक विशेष पूर्ण उपकरण सेट है। वर्कपीस को आवृत्ति-नियंत्रित रोलर कन्वेयर के माध्यम से क्षैतिज रूप से ले जाया जाता है और प्रीहीटिंग (वैकल्पिक) → शॉट ब्लास्टिंग → शॉट ब्लोइंग → स्वचालित पेंटिंग (वैकल्पिक) → सुखाने (वैकल्पिक) से गुजरता है, जिससे पूर्ण स्वचालित निरंतर संचालन प्राप्त होता है। कई उच्च-दक्षता शॉट ब्लास्टर विभिन्न दिशाओं से उच्च गति वाले शॉट को प्रणोदित करते हैं, जंग, स्केल को हटाते हैं और वर्कपीस की पूरी सतह को खुरदरा बनाते हैं। उपचारित सतह की सफाई Sa2.5 स्तर (ISO 8501-1) तक पहुँचती है, और खुरदरापन Rz 25–60 μm है, जो कोटिंग आसंजन को प्रभावी ढंग से सुधारता है।
यह उपकरण व्यापक रूप से जहाज निर्माण (PSPC मानक), पुल इंजीनियरिंग, निर्माण मशीनरी, लोकोमोटिव और रोलिंग स्टॉक, पेट्रोकेमिकल्स, स्टील संरचना निर्माण, पवन ऊर्जा उपकरण और अन्य उद्योगों में उपयोग किया जाता है। यह स्टील काटने से पहले सतह की जंग हटाने और प्राइमर कोटिंग के लिए एक मानक सहायक उपकरण है।
एक समायोज्य-गति स्टील रोलर कन्वेयर स्टील प्लेटों/अनुभागों को एक बंद शॉट ब्लास्टिंग कक्ष में फीड करता है। कई उच्च-दक्षता शॉट ब्लास्टर ऊपर, नीचे और दोनों किनारों से त्रि-आयामी सिम्युलेटेड कोण पर उच्च गति से शॉट को प्रणोदित करते हैं, लगातार वर्कपीस की सतह पर प्रभाव डालते हैं और ऑक्साइड स्केल और जंग को तेजी से हटाते हैं। शॉट को कक्ष के नीचे एक अनुदैर्ध्य/अनुप्रस्थ स्क्रू कन्वेयर द्वारा एकत्र किया जाता है और फिर एक बाल्टी एलिवेटर तक पहुँचाया जाता है, जो इसे एक वायु विभाजक तक उठाता है। पृथक्करण के बाद, शुद्ध स्टील शॉट पुनर्चक्रित किया जाता है; धूल और टूटा हुआ शॉट पल्स फिल्टर कार्ट्रिज/बैग फिल्टर सिस्टम द्वारा फ़िल्टर किया जाता है और मानकों के अनुपालन में छुट्टी दे दी जाती है।
एक पूर्ण प्रीट्रीटमेंट लाइन (वैकल्पिक कॉन्फ़िगरेशन) में शामिल हैं:
प्रीहीटिंग अनुभाग: गैस या इलेक्ट्रिक हीटिंग स्टील प्लेट की सतह के तापमान को ओस बिंदु से ऊपर बढ़ाने के लिए शॉट ब्लास्टिंग के बाद जंग को फिर से उभरने से रोकने के लिए (समुद्री PSPC मानकों के लिए आवश्यक);
शॉट ब्लास्टिंग अनुभाग: कई शॉट ब्लास्टर त्रि-आयामी लेआउट में व्यवस्थित होते हैं, 3D सिमुलेशन के साथ ब्लास्टिंग कोण को अनुकूलित करते हुए यह सुनिश्चित करते हैं कि कोई अंधा स्थान न हो;
ब्लो-ऑफ अनुभाग: उच्च दबाव वाले एयर नाइफ अवशिष्ट शॉट को हटाते हैं, इसे बाद के पेंटिंग स्टेशनों में ले जाने से रोकते हैं;
स्वचालित पेंटिंग अनुभाग: उच्च दबाव वायुहीन छिड़काव या स्वचालित स्प्रे गन शॉप प्राइमर लगाने के लिए;
सुखाने का अनुभाग: पेंट फिल्म की सतह को तेजी से सुखाने के लिए गैस/इलेक्ट्रिक हीटिंग, जिससे आगे की स्टैकिंग और भंडारण में सुविधा होती है।
मानक प्रक्रिया प्रवाह:
लोडिंग → प्रीहीटिंग (वैकल्पिक) → शॉट ब्लास्टिंग → ब्लो-ऑफ → पेंटिंग (वैकल्पिक) → सुखाना (वैकल्पिक) → अनलोडिंग
शॉट ब्लास्टिंग मशीन उच्च-क्षमता वाली डायरेक्ट-ड्राइव संरचना अपनाती है, जिसमें डायरेक्ट-ड्राइव मोटर होती है और कोई बेल्ट ड्राइव नहीं होती। इम्पेलर 100% डायनेमिक रूप से संतुलित है (डायनेमिक बैलेंस ग्रेड G6.3) ताकि उच्च गति पर कंपन ≤4.5 मिमी/सेकंड सुनिश्चित हो। ब्लेड, शॉट वितरण पहिया, दिशात्मक आस्तीन और गार्ड प्लेट सभी उच्च-क्रोमियम पहनने-प्रतिरोधी कच्चा लोहा से बने होते हैं, जिनकी रासायनिक संरचना ASTM A532 मानक के अनुरूप होती है, कठोरता ≥58 HRC होती है, और मानक ब्लेड जीवन 2500–3000 घंटे होता है।
शॉट ब्लास्टिंग मशीन: उच्च-क्षमता डायरेक्ट-ड्राइव प्रकार, ऊपर, नीचे और किनारों पर त्रि-आयामी व्यवस्था, ब्लास्टिंग कोण के लिए 3D सिमुलेशन अनुकूलित, स्टील प्लेट की पूरी सतह कवरेज सुनिश्चित करता है;
कन्वेयर रोलर्स: वेरिएबल फ्रीक्वेंसी स्पीड-रेगुलेटिंग स्टील रोलर्स, रोलर सतहें उच्च-क्रोमियम पहनने-प्रतिरोधी आस्तीन से ढकी होती हैं, मजबूत भार-वहन क्षमता और स्थिर संचालन;
प्रीहीटिंग सिस्टम (वैकल्पिक): गैस या इलेक्ट्रिक हीटिंग, तापमान नियंत्रण सटीकता ±5℃, यह सुनिश्चित करता है कि स्टील प्लेट की सतह का तापमान ओस बिंदु (PSPC मानक) से कम से कम 3℃ अधिक हो;
पेंटिंग सिस्टम (वैकल्पिक): उच्च दबाव एयरलेस स्प्रेइंग या स्वचालित प्रत्यागामी स्प्रे गन, समान पेंट फिल्म मोटाई, एपॉक्सी जिंक-रिच प्राइमर, अकार्बनिक जिंक सिलिकेट प्राइमर आदि के साथ संगत;
सुखाने की प्रणाली (वैकल्पिक): गैस/इलेक्ट्रिक हीटेड हॉट एयर सर्कुलेशन, तापमान नियंत्रण सटीकता ±10℃, सुखाने का तापमान 40–80℃ तक समायोज्य;
शॉट सामग्री परिसंचरण प्रणाली: निचला स्क्रू रिकवरी + बकेट एलिवेटर + वायु पृथक्करण, पृथक्करण दक्षता ≥99%;
धूल हटाने की प्रणाली: मानक पल्स कार्ट्रिज धूल कलेक्टर (बैग फिल्टर वैकल्पिक), धूल उत्सर्जन को <5 मिलीग्राम/मी³ तक नियंत्रित किया जा सकता है;
विद्युत प्रणाली: पीएलसी नियंत्रण (सीमेंस/मित्सुबिशी वैकल्पिक), टच स्क्रीन संचालन, स्वचालित/मैनुअल मोड का समर्थन करता है, ग्रेटिंग सेंसर के साथ शॉट ब्लास्टिंग मशीन का स्वचालित स्टार्ट और स्टॉप, और वैकल्पिक रिमोट मॉनिटरिंग मॉड्यूल।
स्थापना स्थल आवश्यकताएँ:
Q6910 प्रकार (एकल-मशीन शॉट ब्लास्टिंग): लगभग 18 मी × 5 मी फुटप्रिंट, कारखाने की ऊंचाई ≥ 7 मी;
Q6930 प्रकार (पूर्ण प्रीट्रीटमेंट लाइन): लगभग 60 मी × 8 मी फुटप्रिंट (प्रीहीटिंग, शॉट ब्लास्टिंग, पेंटिंग और सुखाने सहित), कारखाने की ऊंचाई ≥ 8 मी;
Q6950 प्रकार (पूर्ण प्रीट्रीटमेंट लाइन): लगभग 80 मी × 10 मी फुटप्रिंट, कारखाने की ऊंचाई ≥ 9 मी;
स्टील प्लेट स्टैकिंग और हैंडलिंग के लिए स्थान आरक्षित होना चाहिए, प्रत्येक तरफ ≥ 5 मी अनुशंसित;
कंक्रीट नींव समतलता ≤ 3 मिमी/मी, रोलर कन्वेयर नींव के लिए प्री-एम्बेडेड एंकर बोल्ट और ट्रैक की आवश्यकता होती है;
बिजली आपूर्ति: 380V/3Ph/50Hz (या ग्राहक के पावर ग्रिड के अनुसार अनुकूलित), कुल उपकरण शक्ति + 20% मार्जिन की आवश्यकता होती है;
वायु स्रोत: 0.5–0.7 MPa संपीड़ित हवा (पेंटिंग और शुद्धिकरण के लिए)। रखरखाव बिंदु
दैनिक: शॉट ब्लास्टिंग मशीन की परिचालन ध्वनि, कंपन और करंट की जांच करें; रोलर कन्वेयर संचालन की सुगमता की जांच करें; ग्रेटिंग सेंसर की संवेदनशीलता की जांच करें;
साप्ताहिक: कमजोर भागों (ब्लेड, गार्ड प्लेट) के पहनने की जांच करें और ग्रीस भरें; एलिवेटर बेल्ट/चेन के तनाव की जांच करें;
हर 3–6 महीने: कक्ष गार्ड प्लेटों और रोलर कन्वेयर पहनने वाली आस्तीन के पहनने का व्यापक निरीक्षण करें; शॉट ब्लास्टिंग मशीन दिशात्मक आस्तीन खिड़की की स्थिति की जांच करें; धूल कलेक्टर फिल्टर कार्ट्रिज/बैग के दबाव अंतर की जांच करें;
ब्लेड प्रतिस्थापन मानक: ब्लेड को तब बदलें जब पहनना >5 मिमी हो या दरारें दिखाई दें ताकि यह सुनिश्चित हो सके कि ब्लास्टिंग गति कम न हो;
रोलर कन्वेयर निरीक्षण: रोलर असर निकासी और पहनने वाली आस्तीन की मोटाई की जांच करें; यदि पहनना 50% से अधिक हो तो तुरंत बदलें ताकि स्टील प्लेटों की खरोंच या गलत संरेखण को रोका जा सके।
久昌机械拥有独立的进出口权,提供FOB/CIF/DDP等多种贸易条款,并支持信用证、电汇和分期付款。海外安装服务包括三级模式:远程技术监督、现场安装指导和交钥匙工程。全球24/7响应:超过80%的常见故障可通过远程诊断在4小时内解决;当地工程师在48小时内到达现场。核心市场仓库的常用备件在48小时内送达。
| 机器型号 | 单位 | Q698 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
| 有效清理宽度 | 毫米 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| 室体入口尺寸 | 毫米 | 1200×400 | 1200×400 | 2000×400 | 2500×800 | 3000×800 | 4000×400 |
| 工件清理长度 | 毫米 | 1200-6000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| 辊道输送速度(变速) | 米/分钟 | 0.5-4 | 0.5-5 | 0.5-4 | 0.5-4.5 | 0.5-4 | 2-8 |
| 钢板清理厚度 | 毫米 | 3-60 | 1.5-60 | 3-60 | 3-60 | 3-110 | 4.5-100 |
| 适用型材规格 | ≤20#<≤16# | ≤20#<≤16# | ≤20#<≤16# | 60×8-300×1000 | 60×8-300×1000 | 60×8-300×1000 | |
| 抛丸量 | 公斤/分钟 | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| 初始钢丸装入量 | 公斤 | 3000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| 辊刷(刮板)调整宽度 | 毫米 | 200 | 350 | 450 | 600 | 850 | 900 |
| 风量 | 立方米/小时 | 17560 | 19000 | 19550 | 27758 | 28850 | 38000 |
| 外形尺寸 | 毫米 | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×7500 | 31200×8070×7758 | 44042×6385×11117 | 45000×7830×11400 |
| 地下深度 | 毫米 | 1616 | 2257 | 2800 | 2353 | 2800 | 4317 |
| 总功率(不含除尘器) | 千瓦 | 78.3 | 113.5 | 156.6 | 224.55 | 204.5 | 293.6 |
| 机器总重量 | 吨 | 20.4 | 33 | 41 | 53.2 | 71.8 | 75 |
适用于各种钢材的表面除锈和预处理,包括钢板、H型钢、工字钢、角钢、槽钢、钢管和钢结构件。广泛应用于造船(满足PSPC涂装标准)、桥梁工程、工程机械、汽车制造、机车车辆、石油化工、钢结构建筑和风电设备等行业。
典型应用:船用钢板型材的预处理、桥梁钢箱梁面板的除锈、工程机械结构件涂装前的预处理,以及风力发电塔架钢板的预处理。
不适用场景:弯曲或不规则形状的零件(建议使用吊钩式Q37或台车式Q76);超厚板(>200毫米,需要定制重型辊道和高功率抛丸机)。
主要用于钢板、型材和钢结构件在加工前的表面除锈、去除氧化皮和涂装车间底漆。它是造船(PSPC标准)、桥梁、工程机械和钢结构等行业钢材预处理的标准配套设备。能有效提高后续涂层的附着力,延长工件的耐腐蚀性。
型号中的最后两位数字代表设备能处理的最大工件宽度(单位:分米)。例如,Q6910可处理最大宽度1000毫米,Q6920可处理2000毫米,Q6950可处理5000毫米。型号越大,抛丸器数量越多,处理能力越强,装机功率越高。所有型号的标准板厚范围为6–60毫米;超厚板可定制。
हाँ। Q69 श्रृंखला को उपयोगकर्ता की आवश्यकताओं के अनुसार लचीले ढंग से कॉन्फ़िगर किया जा सकता है। उपयोगकर्ता शॉट ब्लास्टिंग इकाई अलग से खरीद सकते हैं या प्रीहीटिंग, शॉट ब्लास्टिंग, पेंटिंग और ड्राइंग को एकीकृत करने वाली एक पूर्ण प्रीट्रीटमेंट उत्पादन लाइन चुन सकते हैं। मौजूदा पेंटिंग या ड्राइंग उपकरण वाले ग्राहक केवल शॉट ब्लास्टिंग मशीन खरीद सकते हैं; इंटरफ़ेस आयाम साइट की आवश्यकताओं से मेल खाएँगे।
प्रसंस्करण दक्षता की गणना लाइन की चौड़ाई, कन्वेयर गति, प्लेट की मोटाई, प्रारंभिक जंग ग्रेड और आवश्यक सतह-सफाई स्तर से की जाती है। संदर्भ के लिए, मध्यम स्टील प्लेट के लिए एक मानक लाइन आमतौर पर 1-5 मीटर/मिनट के लिए कॉन्फ़िगर की जाती है; वास्तविक m²/h आउटपुट लाइन चौड़ाई × कन्वेयर गति × 60 है। हम आपकी प्लेट के आकार और लक्षित Sa ग्रेड की समीक्षा करने के बाद शॉट-ब्लास्ट-व्हील की शक्ति और गति की पुष्टि करते हैं।
मानक परिचालन स्थितियों के तहत, सतह की सफाई Sa2.5 (ISO 8501-1) तक पहुँच सकती है, जिसमें खुरदरापन Rz 25–60 μm होता है। समुद्री PSPC मानकों या उच्चतर (Sa3) को पूरा करने के लिए, यह शॉट ब्लास्टर्स की संख्या बढ़ाकर, कन्वेयर गति कम करके, या महीन अपघर्षक का उपयोग करके प्राप्त किया जा सकता है।
नींव, उपयोगिताओं और उपकरण पहुँच तैयार होने के बाद, एक मानक रोलर-कन्वेयर प्रीट्रीटमेंट लाइन को आमतौर पर यांत्रिक स्थापना, विद्युत तारों, सूखी कमीशनिंग और प्रक्रिया स्वीकृति के लिए लगभग 20-35 कार्य दिवसों की आवश्यकता होती है। बड़ी लाइनें, साइट वेल्डिंग, धूल-संग्रह वाहिनी, या विदेशी कमीशनिंग अनुसूची को बढ़ा सकते हैं; हम शिपमेंट से पहले एक चरणबद्ध स्थापना योजना प्रदान करते हैं।
मुख्य कमजोर हिस्सों में शॉट ब्लास्टर ब्लेड, शॉट वितरण पहिये, दिशात्मक आस्तीन, कक्ष गार्ड प्लेट और रोलर पहनने वाली आस्तीन शामिल हैं।
उच्च-क्रोमियम कच्चा लोहा ब्लेड: मानक परिचालन स्थितियाँ 2500–3000 घंटे;
कक्ष अस्तर: 3000–8000 घंटे;
• रोलर पहनने वाली आस्तीन: 4000–6000 घंटे।
हम एक मानकीकृत स्पेयर पार्ट्स सूची और वैश्विक स्पेयर पार्ट्स वेयरहाउसिंग और वितरण सेवाएँ प्रदान करते हैं।
हाँ। उपकरण की चौड़ाई, लंबाई, शॉट ब्लास्टर्स की संख्या, कन्वेयर गति, प्रीहीटिंग/पेंटिंग/ड्राइंग कॉन्फ़िगरेशन आदि, सभी को उपयोगकर्ता के वर्कपीस विनिर्देशों, उत्पादन मात्रा आवश्यकताओं और साइट की स्थितियों के अनुसार अनुकूलित किया जा सकता है। हम निःशुल्क परिचालन स्थिति निदान, उत्पादन लाइन सिमुलेशन और समाधान डिज़ाइन सेवाएँ प्रदान करते हैं।
कृपया प्रदान करें: अधिकतम वर्कपीस आयाम (चौड़ाई × मोटाई × लंबाई), वर्कपीस प्रकार (स्टील प्लेट/सेक्शन स्टील/संरचनात्मक घटक), दैनिक या वार्षिक उत्पादन क्षमता आवश्यकताएँ, लक्षित सफाई ग्रेड (Sa2.5/Sa3), क्या प्रीहीटिंग/पेंटिंग/ड्राइंग आवश्यक है, संयंत्र आयाम और बिजली आपूर्ति की स्थिति, और स्थानीय पर्यावरण उत्सर्जन मानक (कृपया निर्दिष्ट करें यदि PSPC अनुपालन आवश्यक है)। हम व्यक्तिगत तकनीकी समाधान और औपचारिक उद्धरण प्रदान करते हैं।







अंग्रेज़ी

हिंदी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















