वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
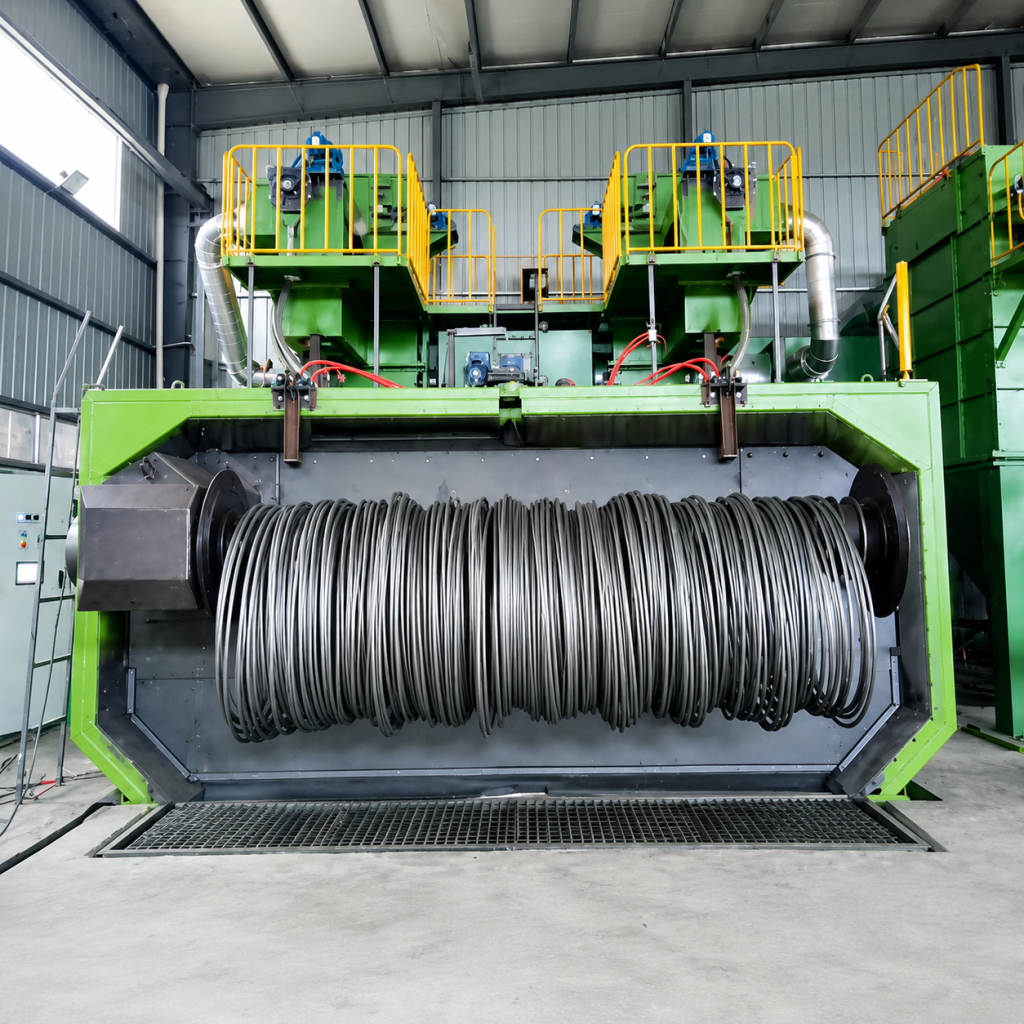
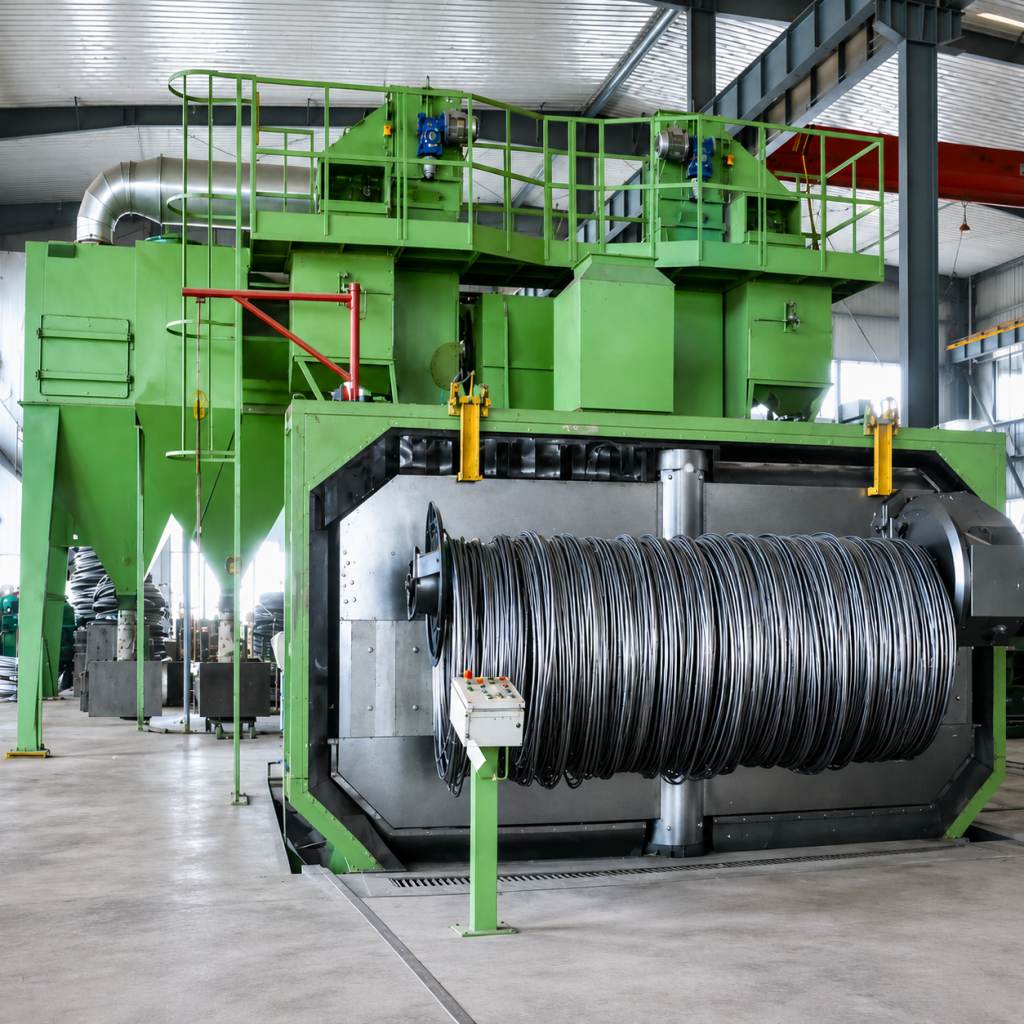
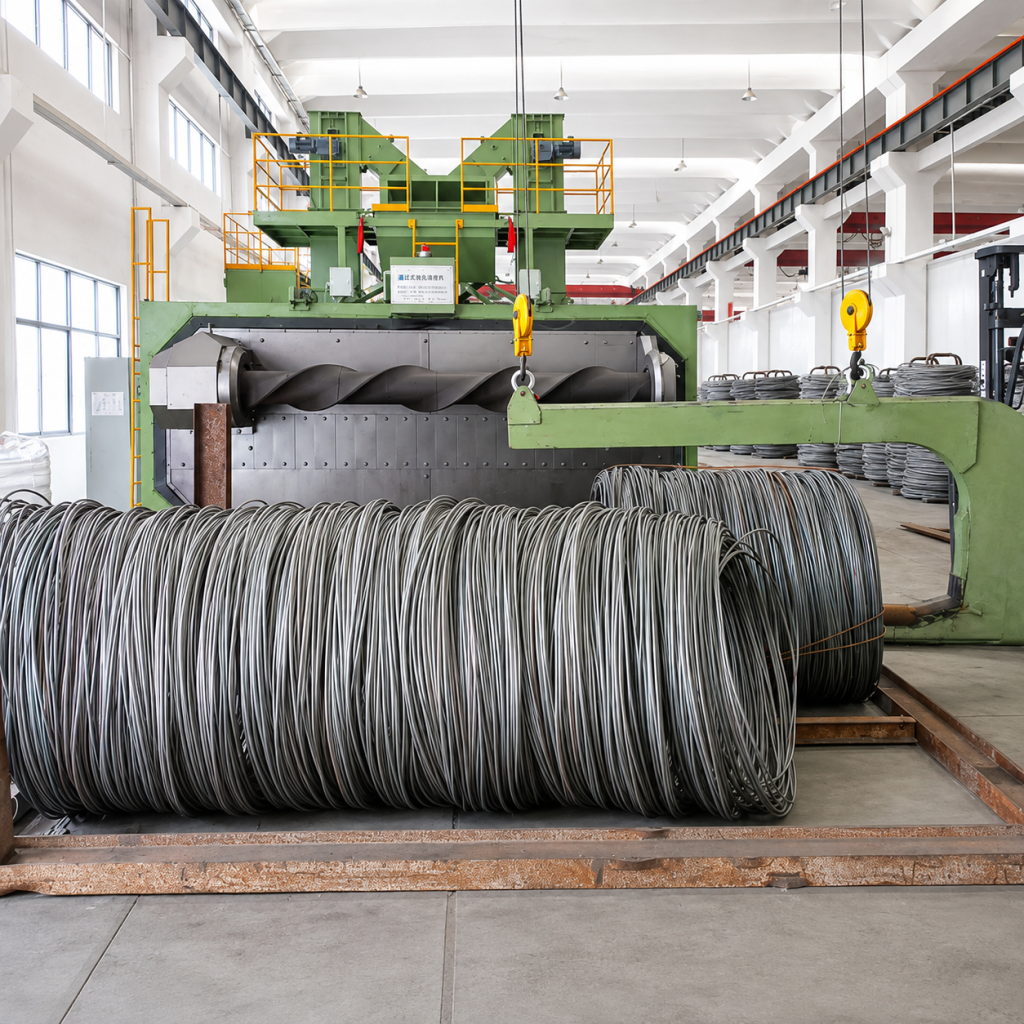
कॉइल्ड वायर की समग्र सतह सफाई के लिए विशेष उपकरण
QGP श्रृंखला की संपूर्ण-कॉइल स्टील बार्स के लिए शॉट ब्लास्टिंग मशीन, कॉइल्ड स्टील बार्स, वायर रॉड्स और स्टील स्ट्रैंड्स जैसे वायर रॉड्स की संपूर्ण-कॉइल अवस्था में सतह सफाई के लिए एक विशेष उपकरण है। स्ट्रेट-थ्रू प्रकार के विपरीत, संपूर्ण-कॉइल प्रकार में तार को सीधा करने या खोलने की आवश्यकता नहीं होती है। वर्कपीस को संपूर्ण-कॉइल अवस्था में एक समर्पित वर्कस्टेशन फ्रेम या हैंगर पर लगाया जाता है और कन्वेयर सिस्टम के माध्यम से संलग्न शॉट ब्लास्टिंग चैंबर में पेश किया जाता है। कई शॉट ब्लास्टर कई कोणों से संपूर्ण-कॉइल तार की सभी सतहों पर उच्च गति से शॉट पहुंचाते हैं। शॉट कॉइल में अंतरालों के माध्यम से आंतरिक और बाहरी सतहों पर प्रभाव डालता है, जिससे जंग हटाना, ऑक्साइड स्केल हटाना और सतह सुदृढ़ीकरण प्राप्त होता है। उपकरण अक्सर दोहरे-स्टेशन प्रत्यावर्ती प्रणाली से सुसज्जित होता है, जिससे एक कॉइल की सफाई के दौरान दूसरे को लोड और अनलोड किया जा सकता है, जिससे सहायक समय कम हो जाता है। प्रसंस्करण के बाद, वर्कपीस कॉइल अवस्था में रहता है, जिससे बाद में भंडारण, परिवहन और सीधे उपयोग में सुविधा होती है। सतह स्वच्छता Sa2.5 ग्रेड (ISO 8501-1) तक पहुंच सकती है, और सतह खुरदरापन Rz 25–60 μm।
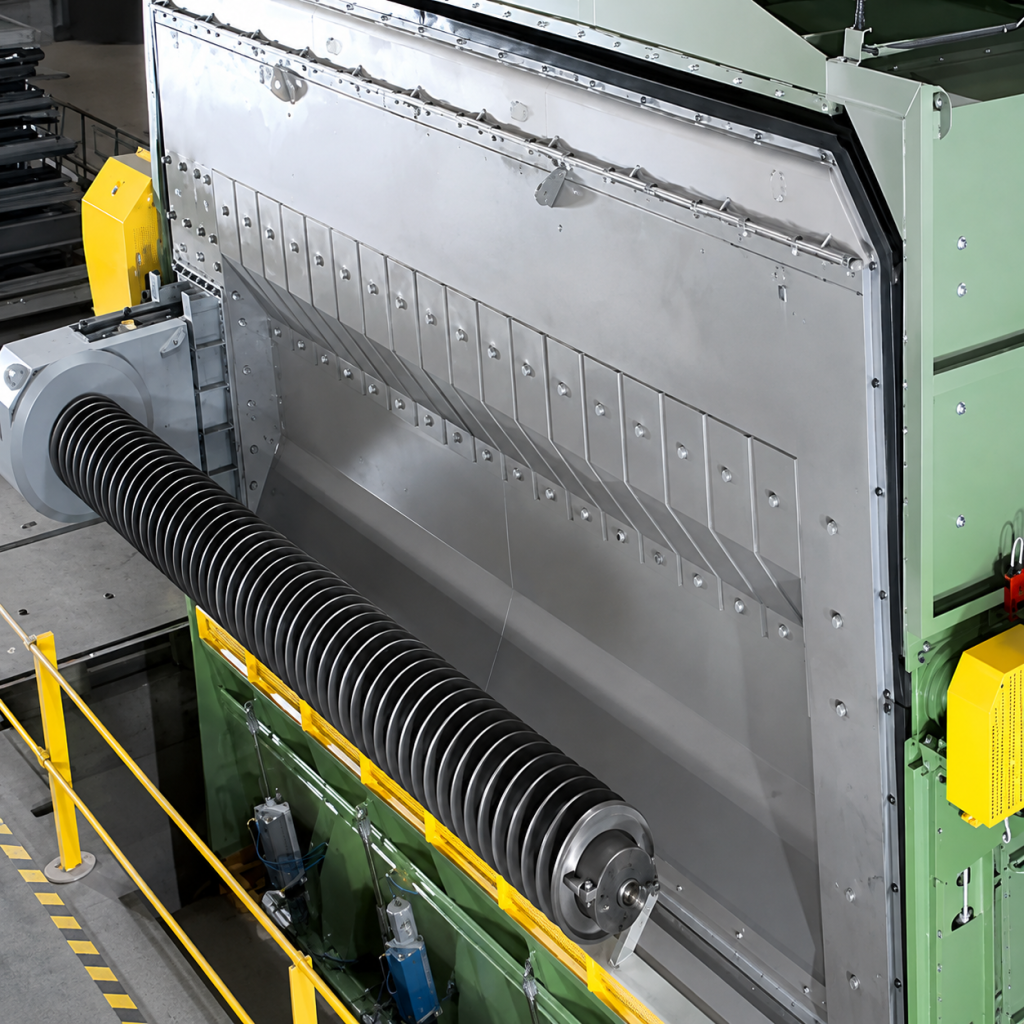
तार की पूरी रील एक समर्पित वर्कस्टेशन रैक या हैंगर पर लगाई जाती है। फिर वर्कस्टेशन रैक को कन्वेयर सिस्टम (चेन या रोलर ड्राइव) के माध्यम से शॉट ब्लास्टिंग चैंबर में पेश किया जाता है। चैंबर का दरवाजा बंद होने के बाद, कई शॉट ब्लास्टर परिधि और शीर्ष से उच्च गति से शॉट को आगे बढ़ाते हैं। शॉट रील में अंतरालों के माध्यम से तार की आंतरिक और बाहरी सतहों पर प्रभाव डालता है, जिससे ऑक्साइड स्केल और जंग गिर जाते हैं। फिर शॉट को चैंबर के तल पर स्क्रैपर रिकवरी सिस्टम, स्क्रू कन्वेयर और बकेट एलिवेटर द्वारा एकत्र किया जाता है, इससे पहले कि यह पृथक्करण और पुनर्चक्रण के लिए एयर सेपरेटर में प्रवेश करे। धूल और टूटे शॉट को पल्स जेट फ़िल्टर/बैग फ़िल्टर सिस्टम द्वारा फ़िल्टर किया जाता है और फिर मानकों के अनुपालन में निर्वहन किया जाता है। दोहरे-वर्कस्टेशन कॉन्फ़िगरेशन में, एक रील को सफाई चैंबर के अंदर संसाधित किया जाता है, जबकि दूसरे को बाहर लोड और अनलोड किया जाता है, चक्र में बारी-बारी से।
प्रक्रिया प्रवाह: रैक पर रील लोड करना → वर्कस्टेशन रैक चैंबर में प्रवेश करता है → शॉट ब्लास्टिंग → वर्कस्टेशन रैक चैंबर से बाहर निकलता है → ब्लोइंग द्वारा शॉट सफाई → रील अनलोड करना → अगली रील
शॉट ब्लास्टिंग मशीन उच्च-दक्षता प्रत्यक्ष-ड्राइव संरचना अपनाती है, जिसमें प्रत्यक्ष-ड्राइव मोटर होती है और बेल्ट ट्रांसमिशन नहीं होता। इम्पेलर 100% गतिशील रूप से संतुलित (गतिशील संतुलन ग्रेड G6.3) है ताकि उच्च गति पर कंपन ≤4.5 mm/s सुनिश्चित हो। ब्लेड, शॉट वितरण व्हील, दिशात्मक स्लीव और गार्ड प्लेट्स सभी उच्च-क्रोमियम घर्षण-प्रतिरोधी कच्चा लोहा से बने हैं, जिनकी रासायनिक संरचना ASTM A532 मानक के अनुरूप है और कठोरता ≥58 HRC है।
शॉट ब्लास्टिंग मशीन: उच्च-दक्षता प्रत्यक्ष-ड्राइव प्रकार, जिसका कोण 3D सिमुलेशन द्वारा अनुकूलित है ताकि कॉइल गैप में प्रभावी शॉट प्रवेश सुनिश्चित हो;
वर्कस्टेशन फ्रेम/हैंगर: वेल्डेड स्टील संरचना जिसकी सतह पर उच्च-क्रोमियम घर्षण-प्रतिरोधी सुरक्षात्मक प्लेटें हैं। कॉइल के संपर्क बिंदुओं पर गोलाकार ट्रांज़िशन हैं ताकि तार खरोंच से बचे;
कन्वेयिंग सिस्टम: चेन या रोलर ड्राइव, फ्रीक्वेंसी कन्वर्ज़न स्पीड रेगुलेशन, सुचारू संचालन, पोज़िशनिंग सटीकता ±10 mm;
चैंबर लाइनिंग: उच्च-क्रोमियम कच्चा लोहा/65Mn रोल्ड लाइनिंग, मॉड्यूलर क्विक-कनेक्ट डिज़ाइन, मोटाई 10–15 mm, त्वरित प्रतिस्थापन;
शॉट सर्कुलेशन सिस्टम: बॉटम स्क्रैपर रिकवरी + स्क्रू कन्वेयर + बकेट एलिवेटर + एयर सेपरेशन, पृथक्करण दक्षता ≥99%;
डस्ट रिमूवल सिस्टम: मानक पल्स जेट कार्ट्रिज डस्ट कलेक्टर (बैग फिल्टर वैकल्पिक), धूल उत्सर्जन <5 mg/m³ तक नियंत्रणीय;
इलेक्ट्रिकल सिस्टम: PLC नियंत्रण (सीमेंस/मित्सुबिशी वैकल्पिक), टच स्क्रीन संचालन, स्वचालित/मैनुअल मोड समर्थित, रिमोट मॉनिटरिंग मॉड्यूल वैकल्पिक।
स्थापना स्थल आवश्यकताएँ:
QGP500 मॉडल: लगभग 10 m × 5 m फुटप्रिंट (मुख्य यूनिट, पैलेट भंडारण क्षेत्र और रखरखाव पहुँच सहित); फैक्ट्री ऊँचाई ≥ 6 m;
QGP2500 मॉडल: लगभग 15 m × 7 m फुटप्रिंट; फैक्ट्री ऊँचाई ≥ 7 m;
पैलेटों के लिए लोडिंग/अनलोडिंग क्षेत्र (फोर्कलिफ्ट या ओवरहेड क्रेन संचालन स्थान) आरक्षित होना चाहिए, प्रत्येक ओर ≥ 3 m की सिफारिश की जाती है;
कंक्रीट नींव की समतलता ≤ 3 mm/m; मुख्य यूनिट क्षेत्र में एंकर बोल्ट पूर्व-एम्बेडेड होने चाहिए;
बिजली आपूर्ति: 380V/3Ph/50Hz (या ग्राहक के पावर ग्रिड के अनुसार अनुकूलित); कुल उपकरण शक्ति में 20% मार्जिन आवश्यक है।
रखरखाव बिंदु
दैनिक: शॉट ब्लास्टिंग मशीन की संचालन ध्वनि, कंपन और करंट की जाँच करें; वर्कस्टेशन कन्वेयर सिस्टम के सुचारू संचालन की जाँच करें; सीलिंग कर्टन की अखंडता की जाँच करें।
साप्ताहिक: संवेदनशील भागों (ब्लेड, गार्ड प्लेट्स) की घिसावट की जाँच करें और स्नेहक ग्रीस भरें; एलिवेटर बेल्ट/चेन के तनाव की जाँच करें।
प्रत्येक 3–6 महीने: चैंबर गार्ड प्लेट्स और वर्कस्टेशन घर्षण-प्रतिरोधी प्लेटों की मोटाई का व्यापक निरीक्षण करें; शॉट ब्लास्टिंग मशीन की दिशात्मक स्लीव विंडो की स्थिति की जाँच करें; डस्ट कलेक्टर फिल्टर कार्ट्रिज/बैग के दबाव अंतर की जाँच करें।
ब्लेड प्रतिस्थापन मानक: घिसाव >5 mm होने या दरारें दिखने पर ब्लेड बदलें ताकि ब्लास्टिंग गति कम न हो।
वर्कस्टेशन निरीक्षण: हैंगर/ब्रैकेट की विकृति और घिसावट की जाँच करें ताकि कॉइल की सटीक पोज़िशनिंग सुनिश्चित हो और शॉट ब्लास्टिंग के दौरान कॉइल विस्थापन रोका जा सके।
जिउचांग मशीनरी के पास स्वतंत्र आयात और निर्यात अधिकार हैं, जो FOB/CIF/DDP जैसी विभिन्न व्यापार शर्तें प्रदान करती है, और साख पत्र, वायर ट्रांसफर और माइलस्टोन भुगतान का समर्थन करती है। विदेशी स्थापना तीन-स्तरीय सेवा मॉडल प्रदान करती है: रिमोट तकनीकी पर्यवेक्षण, ऑन-साइट स्थापना मार्गदर्शन और टर्नकी परियोजनाएँ। वैश्विक 24/7 प्रतिक्रिया: 80% से अधिक सामान्य खराबी रिमोट डायग्नोस्टिक्स के माध्यम से 4 घंटे के भीतर हल की जा सकती है; स्थानीय इंजीनियर 48 घंटे के भीतर साइट पर पहुँचते हैं। कोर मार्केट वेयरहाउस से अक्सर उपयोग किए जाने वाले स्पेयर पार्ट्स 48 घंटे के भीतर डिलीवर किए जाते हैं।
|
पैरामीटर आइटम |
इकाई |
QGP500 |
QGP1000 |
QGP1500 |
QGP2500 |
|
अधिकतम डिस्क वजन |
kg |
500 |
1000 |
1500 |
2500 |
|
लागू डिस्क व्यास रेंज (बाहरी व्यास) |
mm |
Φ600–800 |
Φ800–1000 |
Φ1000–1300 |
Φ1200–1500 |
|
प्रसंस्करण बीट्स (संदर्भ) |
min/盘 |
5–8 |
6–10 |
8–12 |
10–15 |
|
संदर्भ दैनिक उत्पादन (एकल शिफ्ट 8 घंटे) |
t |
20–30 |
30–50 |
40–60 |
50–80 |
|
वर्कस्टेशन की संख्या |
व्यक्तिगत |
1–2 |
2 |
2 |
2 |
|
शॉट ब्लास्टिंग मशीनों की संख्या |
टावर |
4 |
6 |
6–8 |
8 |
|
एकल शॉट ब्लास्टिंग मशीन की शक्ति |
kW |
11 |
11 |
15 |
15 |
|
शॉट ब्लास्टिंग मशीन की कुल शक्ति |
kW |
44 |
66 |
90–120 |
120 |
|
बुलेट व्यास |
mm |
Φ0.8–1.2 |
Φ0.8–1.5 |
Φ0.8–1.5 |
Φ1.0–2.0 |
|
एलिवेटर की उठाने की क्षमता |
t/h |
20 |
30 |
40 |
50 |
|
सेपरेटर पृथक्करण मात्रा |
t/h |
20 |
30 |
40 |
50 |
|
धूल हटाने की वायु मात्रा |
m³/h |
6000 |
10000 |
15000 |
20000 |
|
कुल स्थापित शक्ति (धूल हटाने को छोड़कर) |
kW |
≈48 |
≈72 |
≈96 |
≈120 |
|
कुल स्थापित शक्ति (धूल हटाने सहित) |
kW |
≈55 |
≈85 |
≈115 |
≈145 |
कॉइल्ड स्टील बार, वायर रॉड, स्टील स्ट्रैंड, प्रीस्ट्रेस्ड स्टील वायर और अन्य वायर उत्पादों की पूरी सतह की सफाई के लिए उपयुक्त। निर्माण स्टील रीइन्फोर्समेंट, ब्रिज केबल, स्टील स्ट्रैंड निर्माण, धातु विज्ञान और पाइप निर्माण जैसे उद्योगों में व्यापक रूप से उपयोग किया जाता है। विशेष रूप से निर्माण के लिए HRB400 और HRB500 ग्रेड कॉइल्ड स्टील बार की जंग हटाने और सफाई के लिए उपयुक्त, साथ ही भंडारण, परिवहन और सीधे उपयोग के लिए कॉइल संचालन की आवश्यकता वाले परिदृश्यों के लिए।
प्रसंस्करण योग्य विनिर्देश:
कॉइल वजन सीमा: 300–2500 kg (मॉडल के आधार पर)
कॉइल व्यास सीमा: Φ600–1500 mm (बाहरी व्यास)
तार व्यास: Φ5–20 mm (आमतौर पर स्ट्रेट-थ्रू कॉइल्ड स्टील प्रकार के पूरक: पूरा कॉइल प्रकार Φ5–16 mm महीन तार कॉइल के लिए उपयुक्त है)
उपयुक्त नहीं: तेल फिल्म या चिपकने वाले पदार्थों से लेपित तार (पूर्व-सफाई आवश्यक); ढीले, बिना कॉइल वाले तार।
कॉइल प्रसंस्करण सीधे कॉइल को उसकी गोल अवस्था में संसाधित करता है, जिससे अनवाइंडिंग और रीवाइंडिंग की आवश्यकता समाप्त हो जाती है, उपकरण और स्थान की बचत होती है। यह प्रसंस्करण के बाद गोल आकार बनाए रखता है, जिससे यह मध्यम सतह गुणवत्ता आवश्यकताओं वाले परिदृश्यों या जहां कॉइल को गोल अवस्था में संग्रहीत और परिवहन करने की आवश्यकता होती है, के लिए उपयुक्त है। स्ट्रेट-थ्रू प्रसंस्करण में तार को गुजरने से पहले सीधा करना आवश्यक होता है, जिससे प्रसंस्करण गति तेज और दक्षता अधिक होती है, लेकिन इसके लिए मिलान अनवाइंडिंग और रीवाइंडिंग इकाई की आवश्यकता होती है। यह उच्च मात्रा में निरंतर उत्पादन और उच्च सतह गुणवत्ता आवश्यकताओं वाले परिदृश्यों के लिए उपयुक्त है। दोनों प्रकार एक-दूसरे के पूरक हो सकते हैं: कॉइल प्रसंस्करण का उपयोग कॉइल पूर्व-प्रसंस्करण के लिए किया जाता है, जबकि स्ट्रेट-थ्रू प्रसंस्करण का उपयोग फिनिशिंग लाइनों के लिए किया जाता है।
यह 300–2500 kg वजन और Φ600–1500 mm बाहरी व्यास वाले कॉइल्ड स्टील बार और वायर रॉड को संसाधित कर सकता है। वर्कस्टेशन फ्रेम के विनिर्देशों और गाइड रोलर्स की दूरी को समायोजित करके, यह विभिन्न कॉइल व्यास और वजन को समायोजित कर सकता है। इस सीमा से अधिक अतिरिक्त-बड़े कॉइल के लिए, एक समर्पित वर्कस्टेशन फ्रेम और बड़े सफाई कक्ष को अनुकूलित किया जा सकता है।
प्रसंस्करण चक्र (शॉट ब्लास्टिंग + ब्लोइंग) कॉइल के वजन, जंग की मात्रा और सफाई आवश्यकताओं पर निर्भर करता है, आमतौर पर प्रति कॉइल 5–15 मिनट। QGP1000 (1 टन कॉइल वजन, 8 मिनट/कॉइल) को उदाहरण के रूप में लेते हुए, वैकल्पिक डबल-स्टेशन संचालन और 8 घंटे की शिफ्ट के साथ, दैनिक उत्पादन लगभग 30–50 टन होता है; दो-शिफ्ट प्रणाली (16 घंटे) 60–100 टन तक पहुंच सकती है। वास्तविक उत्पादन शिफ्ट शुरू होने के समय, श्रमिक कौशल स्तर और उपकरण उपयोग से संबंधित है।
पूरे कॉइल प्रसंस्करण के लिए, आमतौर पर Φ0.8–1.5 मिमी व्यास वाले महीन स्टील शॉट या श्रेडेड शॉट का उपयोग किया जाता है, जिसमें कॉइल गैप में प्रवेश करने के लिए अच्छी प्रवाहशीलता की आवश्यकता होती है।
कार्बन स्टील वायर: कास्ट स्टील शॉट/श्रेडेड शॉट, कठोरता HRC 40–50;
स्टेनलेस स्टील वायर: स्टेनलेस स्टील शॉट, लोहे के आयन संदूषण से बचें;
शॉट का व्यास वायर गैप के 1/3 से कम होना चाहिए ताकि कॉइल की आंतरिक परत में प्रभावी ढंग से प्रवेश सुनिश्चित हो सके। शॉट को वायर व्यास, सामग्री और सफाई ग्रेड आवश्यकताओं के अनुसार कॉन्फ़िगर किया जा सकता है।
मानक परिचालन स्थितियों के तहत, सतह की स्वच्छता Sa2.5 (ISO 8501-1) तक पहुंच सकती है, जिसमें खुरदरापन Rz 25–60 μm होता है। चूंकि पूरे कॉइल प्रसंस्करण के दौरान वायर की आंतरिक परत बाहरी परत से ढकी रहती है, आंतरिक परत की स्वच्छता बाहरी परत से थोड़ी कम हो सकती है। यदि पूरे कॉइल की आंतरिक और बाहरी दोनों परतों को Sa2.5 तक पहुंचने की आवश्यकता है, तो इसे प्रसंस्करण समय बढ़ाकर या शॉट ब्लास्टर की संख्या बढ़ाकर प्राप्त किया जा सकता है। निर्माण रीबार की पूरी कॉइल जंग हटाने के लिए, आमतौर पर Sa2.0–Sa2.5 बाद के कंक्रीट बॉन्ड स्ट्रेंथ आवश्यकताओं को पूरा करने के लिए पर्याप्त है।
मुख्य कमजोर हिस्सों में शॉट ब्लास्टर ब्लेड, शॉट डिस्ट्रीब्यूशन व्हील, डायरेक्शनल स्लीव, चैंबर गार्ड प्लेट, वर्कस्टेशन फ्रेम वियर-रेसिस्टेंट प्लेट और सीलिंग कर्टन शामिल हैं।
हाई-क्रोमियम कास्ट आयरन ब्लेड: मानक परिचालन स्थितियां 2500–3000 h;
चैंबर लाइनर: 3000–8000 h (अपघर्षक प्रभाव कोण के आधार पर);
वर्कस्टेशन फ्रेम वियर-रेसिस्टेंट प्लेट: 4000–6000 h;
सीलिंग कर्टन: 6–12 महीने।
हम एक मानकीकृत स्पेयर पार्ट्स सूची और वैश्विक स्पेयर पार्ट्स वेयरहाउसिंग और वितरण सेवाएं प्रदान करते हैं।
हां। सफाई चैंबर का आकार, वर्कस्टेशन फ्रेम विनिर्देश, शॉट ब्लास्टर की संख्या और व्यवस्था कोण, कन्वेयर सिस्टम की गति, आदि सभी को उपयोगकर्ता के पैन वजन, पैन व्यास और उत्पादन आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है। हम मुफ्त ऑपरेटिंग कंडीशन डायग्नोस्टिक्स, 3D सिमुलेशन और समाधान डिजाइन सेवाएं प्रदान करते हैं।
कृपया प्रदान करें: वायर प्रकार और व्यास रेंज, पैन वजन और व्यास रेंज, दैनिक या वार्षिक उत्पादन क्षमता आवश्यकताएं, लक्ष्य सफाई ग्रेड (Sa2.5/Sa3), प्लांट का आकार और बिजली आपूर्ति की स्थिति, क्या सहायक लोडिंग/अनलोडिंग उपकरण की आवश्यकता है, और स्थानीय पर्यावरणीय उत्सर्जन मानक। हम व्यक्तिगत तकनीकी समाधान और औपचारिक कोटेशन प्रदान करते हैं।







अंग्रेज़ी

हिन्दी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















