वैश्विक सतह उपचार उपकरण एवं प्रणाली समाधान — 2002 से

जिउचांग मशीनरी
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण एवं प्रणाली समाधान — 2002 से
जिउचांग मशीनरी
औद्योगिक अल्ट्रा-लो उत्सर्जन के लिए उच्च-दक्षता पल्स-जेट डस्ट कलेक्शन
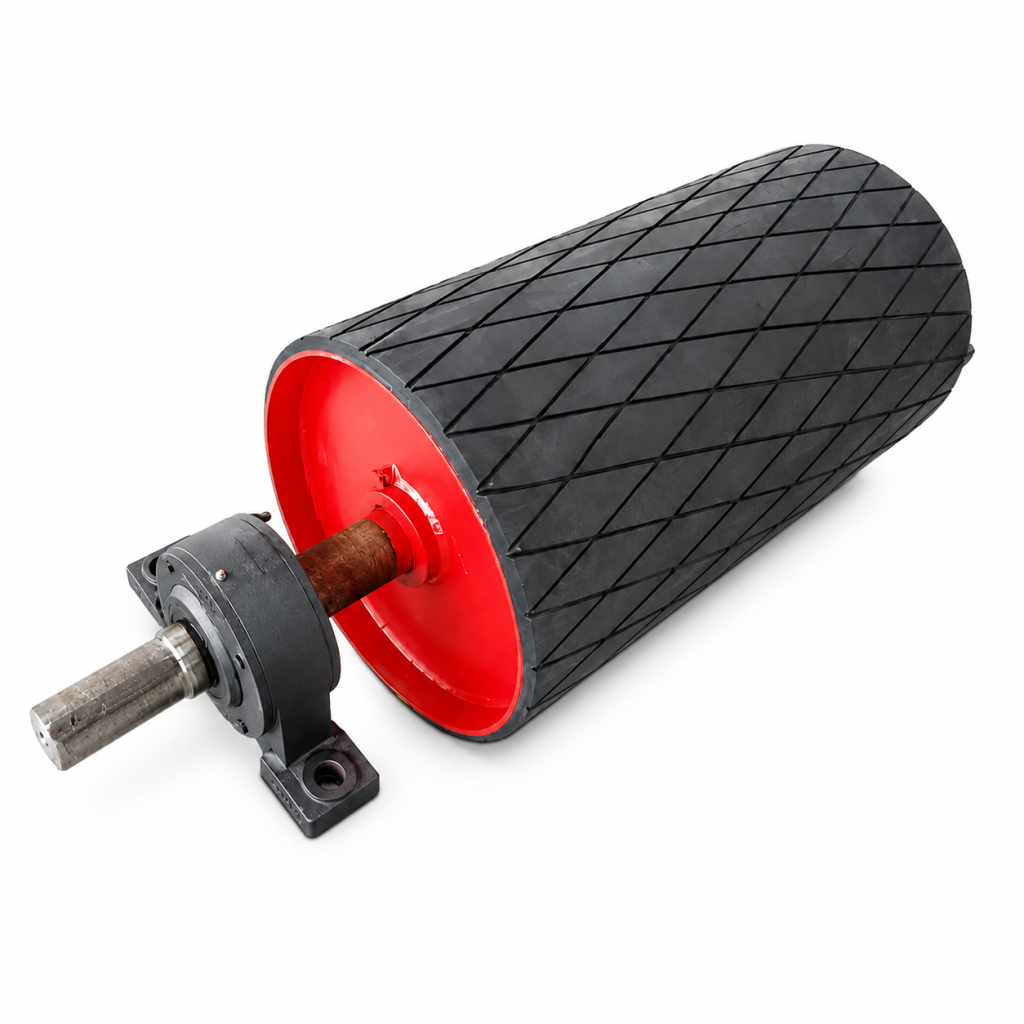
कुछ देशों और क्षेत्रों में जहाँ वर्ष भर उच्च तापमान और उच्च आर्द्रता रहती है, रबर ट्रैक काफी तेज़ी से पुराने हो जाते हैं। एक बार स्टील शॉट नमी सोख लेने पर, वह आसानी से ट्रेड पैटर्न पर चिपक सकता है, जिससे ट्रैक फिसल सकता है या केंद्र से हटकर चल सकता है और घिसाव तेज़ हो जाता है। गंभीर मामलों में, यह ट्रैक टूटने तक का कारण बन सकता है। साथ ही, यदि इनलेट या आउटलेट सीलिंग सिस्टम विफल हो जाए, तो बड़ी मात्रा में स्टील शॉट और धूल बाहर निकल सकती है, जिससे अपघर्षक की हानि और कार्यशाला में संदूषण हो सकता है। इन कठिन परिचालन स्थितियों से निपटने के लिए, हमने बेहतर नमी प्रतिरोध, एंटी-एजिंग प्रदर्शन और घिसाव प्रतिरोध के लिए ट्रैक सिस्टम घटकों की पूरी श्रृंखला को उन्नत किया है।
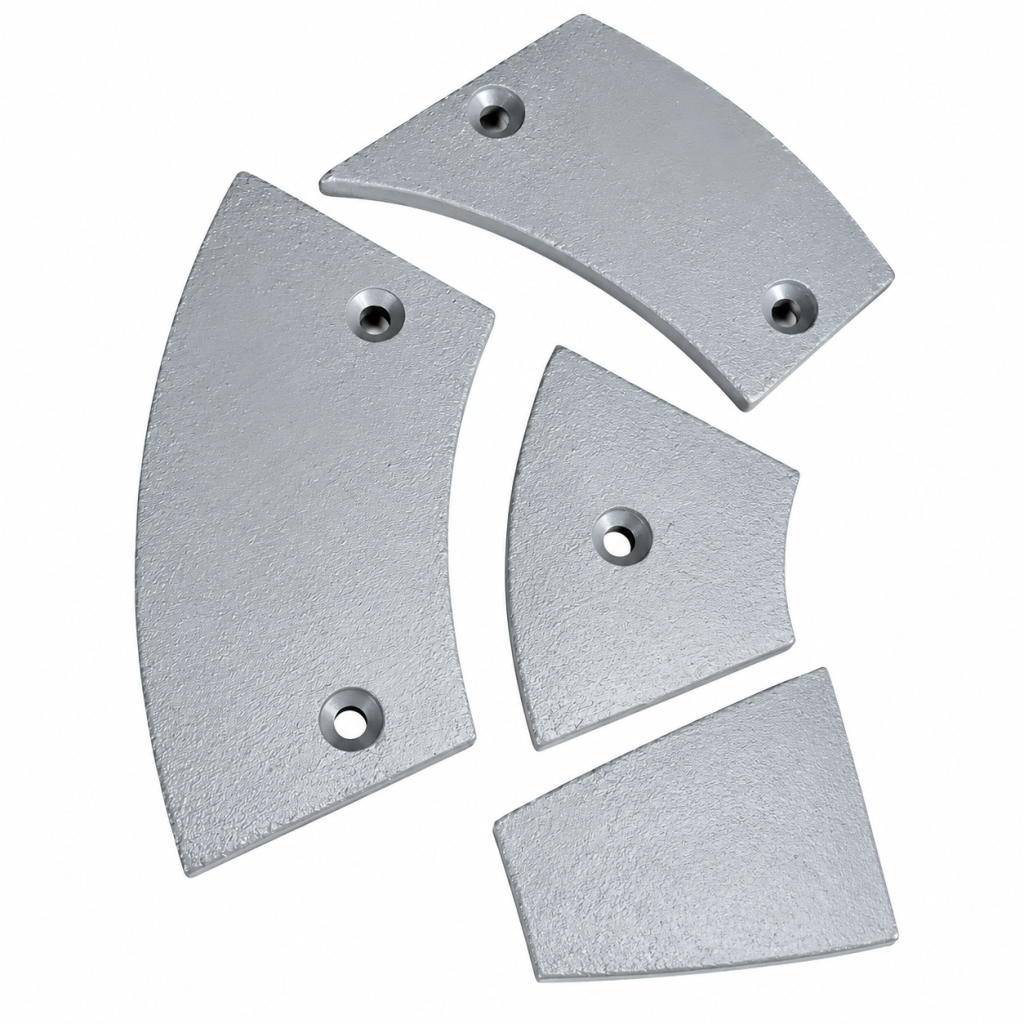
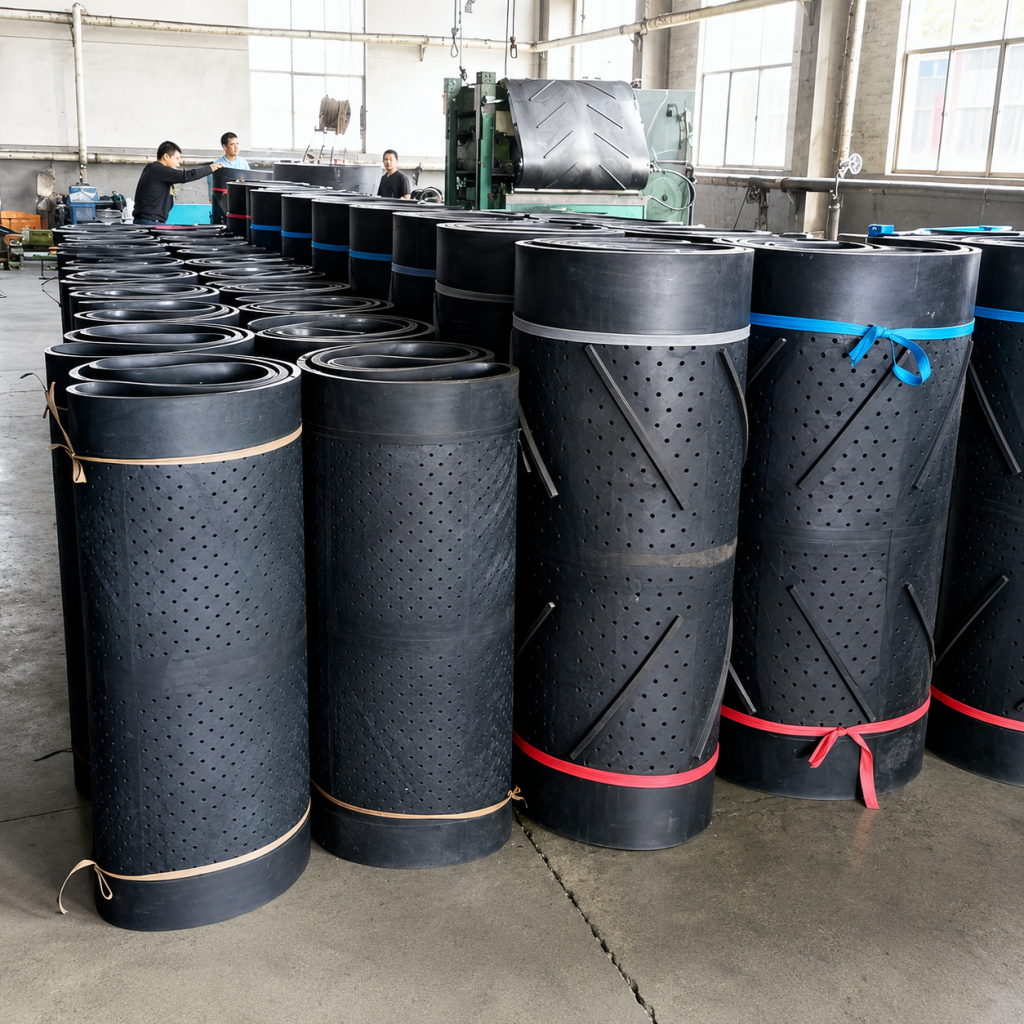
निकटतम गोदाम से सीधी शिपिंग: हमारा घरेलू केंद्रीय गोदाम और विदेशी फ़ॉरवर्ड गोदाम मुख्य समर्पित स्पेयर पार्ट्स का स्टॉक बनाए रखते हैं, जिनमें पूर्ण रबर ट्रैक असेंबली, स्टील ट्रैक प्लेट, एंड डिस्क, लिफ्टिंग डोर असेंबली और डिस्चार्ज डोर असेंबली शामिल हैं। मानक आकार का ऑर्डर पुष्ट होने पर, 5–7 दिनों के भीतर निकटतम गोदाम से सीधे शिपमेंट की व्यवस्था की जा सकती है. गैर-मानक ट्रैक परिधि या विशेष ट्रेड पैटर्न के लिए, नमूना-आधारित अनुकूलन उपलब्ध है, जिसमें सामान्य लीड टाइम 10–15 दिन होता है।
सामग्री चयन एवं घिसाव प्रतिरोध: रबर ट्रैक बनाए जाते हैं प्राकृतिक रबर + स्टायरीन-ब्यूटाडीन रबर (SBR) यौगिक से और उच्च-शक्ति स्टील कॉर्ड टेंसाइल परत से प्रबलित. ये 120°C तक तापमान सहन कर सकते हैं, जबकि टियर प्रतिरोध पारंपरिक रबर ट्रैक की तुलना में लगभग 40% अधिक है। स्टील ट्रैक प्लेट सटीक ढंग से ढाले जाते हैं उच्च-मैंगनीज़ स्टील या मध्यम-मैंगनीज़ मिश्र धातु स्टील से, जो कठोरता और तन्यता का इष्टतम संतुलन प्रदान करते हैं, उत्कृष्ट प्रभाव प्रतिरोध के साथ दांत टूटने का जोखिम कम करते हैं। एंड डिस्क बनाई जाती हैं उच्च-क्रोमियम कास्ट आयरन से, जिनकी मेशिंग सतहें CNC-मशीन की गई हैं ताकि सुचारू जुड़ाव और समान घिसाव सुनिश्चित हो।
• प्रत्येक शिफ्ट में मशीन शुरू करने से पहले, ट्रैक टेंशन जांचें। ट्रैक के मध्य में 15–20 मिमी का ढीलापन अनुशंसित है। यदि ट्रैक बहुत ढीला है, तो वह फिसल सकता है; यदि बहुत तंग है, तो यह बेयरिंग और ट्रैक दोनों की थकान और घिसाव को तेज़ कर सकता है।
• सप्ताह में एक बार एंड डिस्क के बाहरी किनारे पर घिसाव जांचें। यदि घिसाव 3 मिमी से अधिक हो, निरंतर उपयोग के लिए डिस्क को उलटने या उसे बदलने की सलाह दी जाती है ताकि अत्यधिक मेशिंग क्लीयरेंस से ट्रैक के दांते छोड़ने की समस्या न हो।
• स्टील शॉट को सूखा रखने से ट्रैक की सेवा आयु बढ़ाने में मदद मिलती है। गीला शॉट न केवल ट्रैक पर चिपकता है और परिचालन भार बढ़ाता है, बल्कि यह बन भी सकता है कीचड़ जैसा शॉट जमाव ब्लास्ट व्हील और ट्रैक के बीच, जिससे एंड-डिस्क दांते की प्रोफ़ाइल का घिसाव तेज हो जाता है।
• लिफ्टिंग दरवाज़े और डिस्चार्ज दरवाज़े की सीलिंग स्ट्रिप्स को हर तिमाही बदलने की सलाह दी जाती है। कुछ देशों या क्षेत्रों के गर्म और आर्द्र वातावरण में रबर सील के भीतर कठोर हो सकती हैं 3 महीने. एक बार सीलिंग प्रदर्शन खराब होने पर, बाहर निकलने वाला स्टील शॉट दरवाज़ा लिफ्टिंग तंत्र को नुकसान पहुंचा सकता है।
सुनिश्चित करें कि वायवीय प्रणाली का दबाव स्थिर रहे 0।4–0।6 MPa. जांचें कि दरवाज़े की गाइड रेल विकृत तो नहीं हैं, और सीलिंग स्ट्रिप्स में कठोरता, अलगाव या क्षति की जांच करें।







English

हिन्दी

Indonesian

Russian

Spanish

Thai

वियतनामी



















