वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से

久昌机械
कोटेशन प्राप्त करें
वैश्विक सतह उपचार उपकरण और प्रणाली समाधान — 2002 से
久昌机械
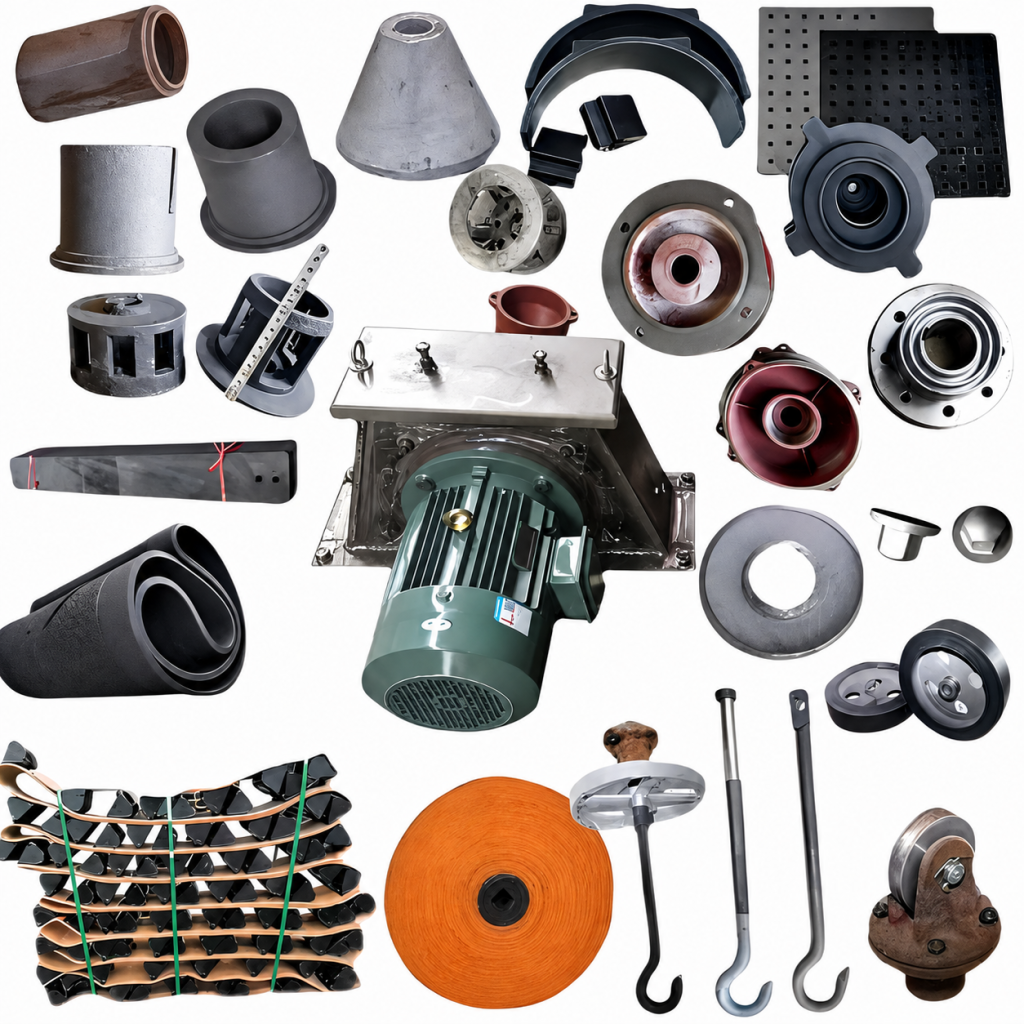
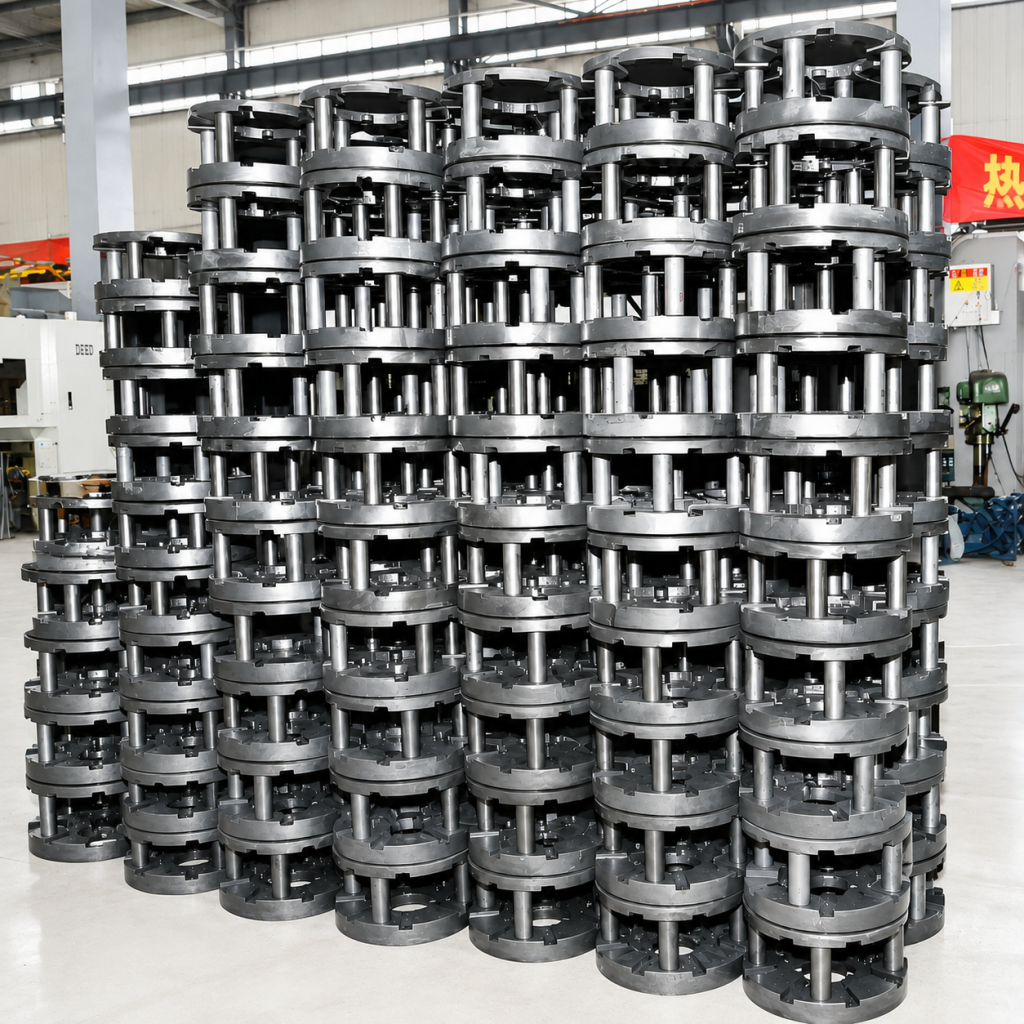
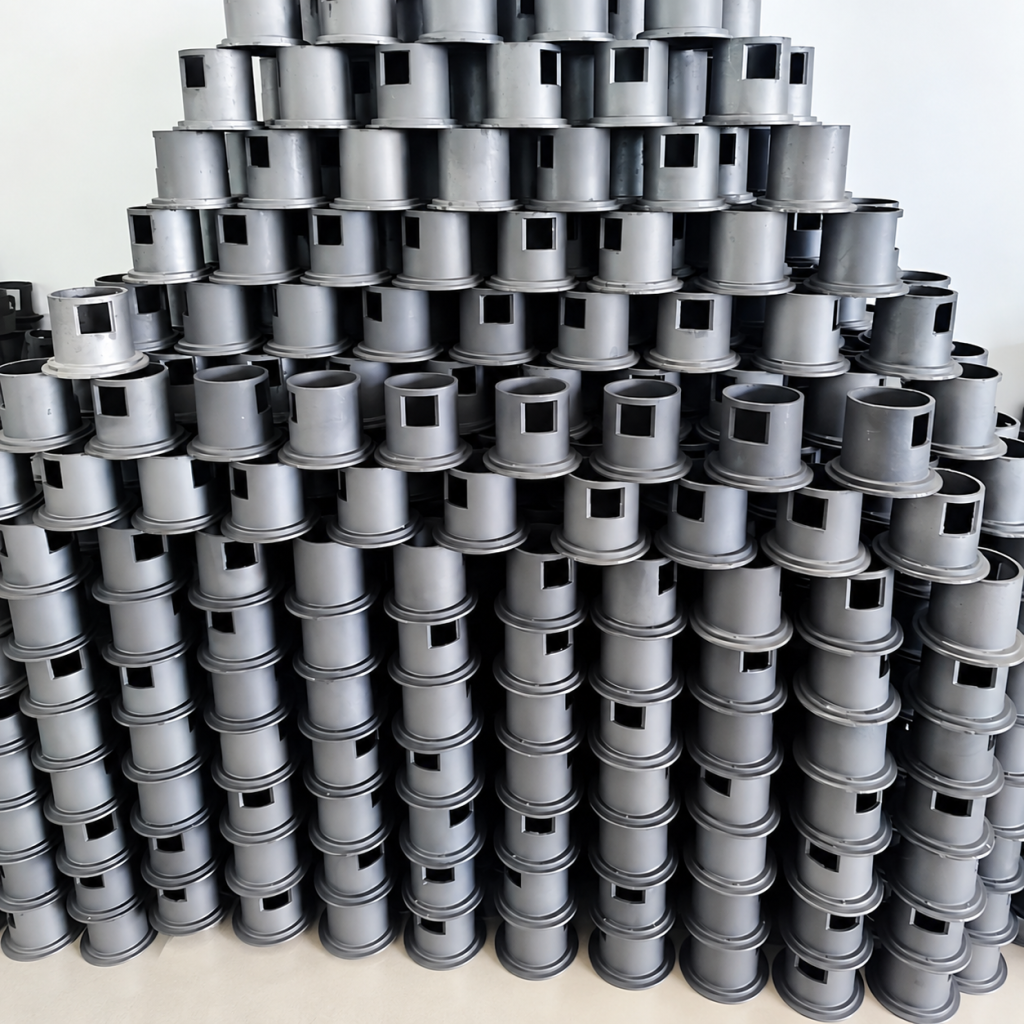
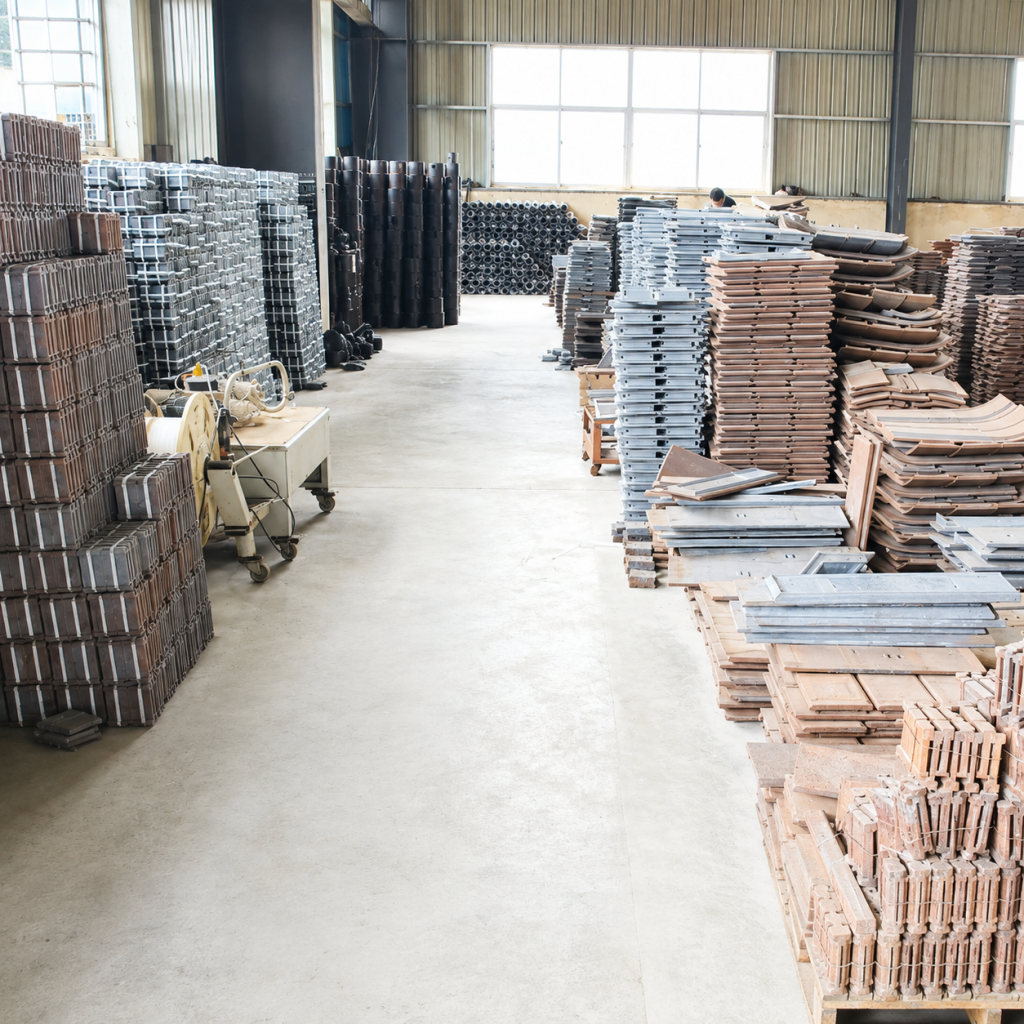
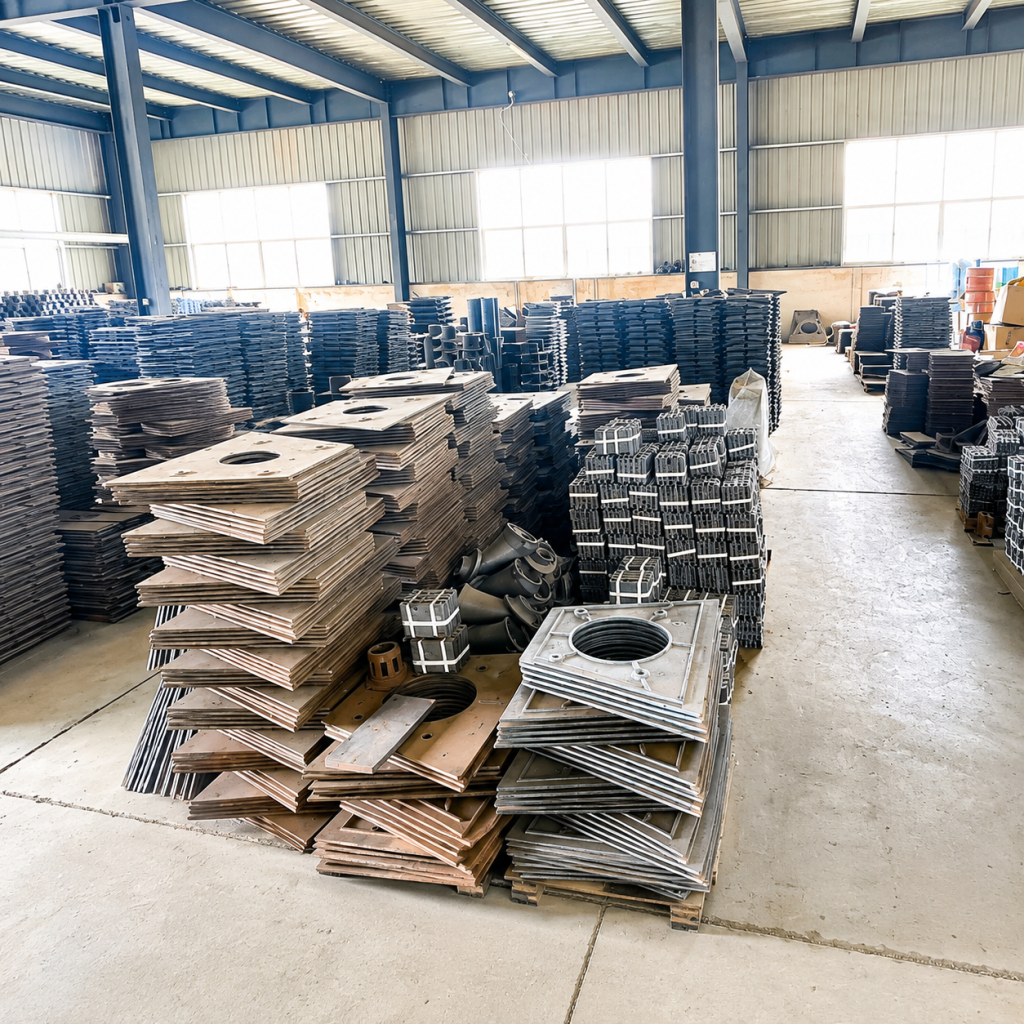
ब्लास्ट व्हील पूरी मशीन का हृदय है और सीधे सतह उपचार दक्षता और वर्कपीस गुणवत्ता निर्धारित करता है।
हमने उन देशों को ध्यान में रखा है जहाँ साल भर उच्च तापमान और आर्द्रता रहती है, जहाँ ब्लास्ट व्हील के अंदर गर्मी का अपव्यय खराब होता है, मोटर भारी लोड में चलती है, और स्टील शॉट आसानी से नमी सोख लेता है। ये परिस्थितियाँ ब्लेड और लाइनर पर घर्षण को तेज करती हैं। इन परिचालन स्थितियों को पूरा करने के लिए, हमारी ब्लास्ट व्हील पुर्जों की पूरी श्रृंखला बनाई गई है उच्च-क्रोमियम कास्ट आयरन (20-28% Cr) और विशेष मिश्र धातु स्टील, रॉकवेल कठोरता HRC 58-65 के साथ। उष्णकटिबंधीय जलवायु में दीर्घकालिक संचालन के माध्यम से उनकी तापीय दरार और घर्षण प्रतिरोध सिद्ध हो चुकी है।
इन्वेंटरी और शिपिंग: ब्लेड, ब्लेड व्हील, कंट्रोल केज और लाइनर सहित मुख्य पुर्जे, हमारे दक्षिण-पूर्व एशिया फॉरवर्ड वेयरहाउस और चीन में केंद्रीय वेयरहाउस में पर्याप्त स्टॉक में रखे जाते हैं। मानक मॉडल स्टॉक से उपलब्ध हैं और ऑर्डर पुष्टि के बाद 3-7 कार्य दिवसों के भीतर भेजे जा सकते हैं. गैर-मानक पुर्जे ड्रॉइंग या नमूनों से अनुकूलित किए जा सकते हैं और 15 दिनों के भीतर वितरित किए जाते हैं।
सामग्री चयन और घर्षण प्रतिरोध: सबसे अधिक बार बदले जाने वाले घटकों के रूप में, ब्लेड तीन सामग्री ग्रेड में उपलब्ध हैं: मानक उच्च-क्रोमियम कास्ट आयरन, अल्ट्रा-हाई-क्रोमियम कास्ट आयरन, और मिश्र धातु टूल स्टील। ग्राहक अपघर्षक कठोरता और निरंतर परिचालन घंटों के आधार पर सबसे उपयुक्त विकल्प चुन सकते हैं। कंट्रोल केज और इम्पेलर को सटीक ढंग से कास्ट और CNC-मशीन किया जाता है ताकि शॉट-फ्लो कोण सटीक हो, अप्रभावी ब्लास्टिंग कम हो, और ऊर्जा खपत घटे।
जाँचें कि स्टील शॉट में रेत है या नम गुच्छे बने हैं; ब्लास्ट व्हील संरेखण की जाँच करें; और सत्यापित करें कि ब्लेड सही दिशा में लगे हैं।
यह आमतौर पर ब्लेड के असमान घिसाव या एक टूटे हुए ब्लेड के कारण होता है, जो गतिशील संतुलन को बिगाड़ देता है। ब्लेड को पूरे सेट के रूप में बदलें और असेंबली को फिर से संतुलित करें।
जाँचें कि ग्रीस खराब हो गई है या नहीं (यह उच्च तापमान और उच्च आर्द्रता की स्थितियों में इमल्सीफाई हो सकती है); जाँचें कि मुख्य शाफ्ट मुड़ा हुआ है या नहीं; और जाँचें कि खराब सील के कारण धूल अंदर तो नहीं आ रही।
कंट्रोल केज के खुलने पर घिसाव की जाँच करें। घिसाव 3 मिमी से अधिक होने पर कंट्रोल केज बदलें, और इष्टतम ब्लास्ट पैटर्न प्राप्त करने के लिए इसका कोण समायोजित करें।







अंग्रेज़ी

हिंदी

इंडोनेशियाई

रूसी

स्पेनिश

थाई

वियतनामी



















