โซลูชันอุปกรณ์และระบบบำบัดผิวโลหะระดับโลก — ตั้งแต่ปี 2002
久昌机械
ขอใบเสนอราคา
โซลูชันอุปกรณ์และระบบบำบัดผิวโลหะระดับโลก — ตั้งแต่ปี 2002
久昌机械
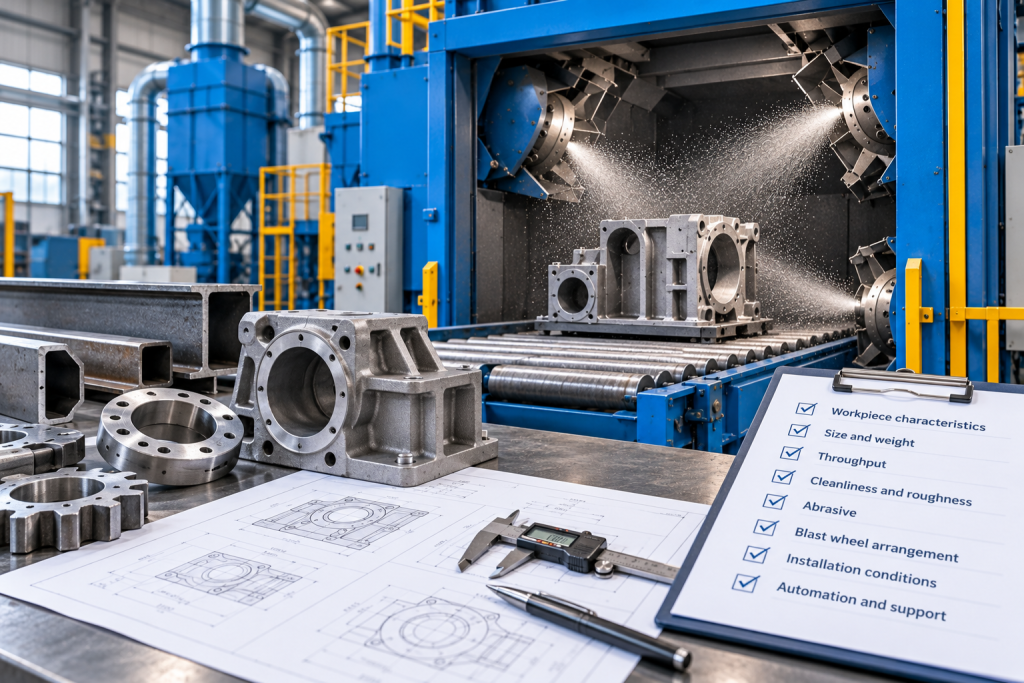
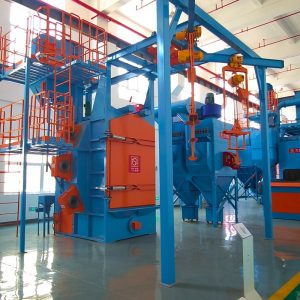
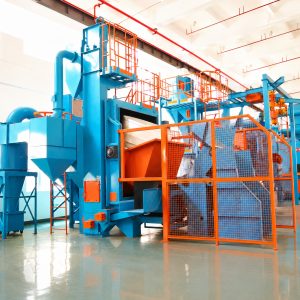
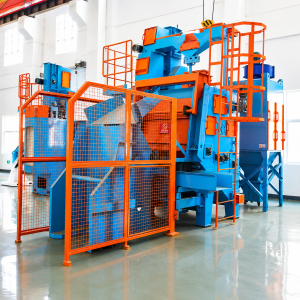
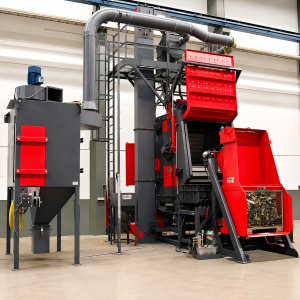
วิธีที่ปลอดภัยที่สุดในการเลือกเครื่องพ่นทรายแบบยิงเม็ดคือเริ่มจากชิ้นงาน ผลลัพธ์พื้นผิวที่ต้องการ และเป้าหมายการผลิต ชื่อเครื่องค่อยมาทีหลัง เครื่องแบบตะขอ เครื่องแบบสายพานหมุน และเครื่องแบบลูกกลิ้งลำเลียงต่างก็กำจัดสนิมหรือตะกรันได้ แต่จัดการชิ้นส่วนต่างกันและมีข้อจำกัดด้านความครอบคลุม การบรรจุ ระบบอัตโนมัติ และพื้นที่ติดตั้งที่ต่างกัน
ก่อนขอใบเสนอราคา ผู้ซื้อควรกำหนดพารามิเตอร์ 8 ประการ ได้แก่ ลักษณะของชิ้นงาน ขนาดและน้ำหนัก กำลังการผลิต ระดับความสะอาดและความหยาบที่ต้องการ วัสดุขัด การจัดวางล้อพ่น เงื่อนไขการติดตั้ง และระดับระบบอัตโนมัติและการสนับสนุนที่ต้องการ จากนั้นซัพพลายเออร์จึงจะเปรียบเทียบแนวคิดของเครื่องบนพื้นฐานเดียวกันได้ แทนที่จะเสนอราคาห้องพ่นที่เพียงใหญ่พอจะบรรจุชิ้นงานได้
การเลือกเครื่องพ่นทรายแบบยิงเม็ดเป็นการตัดสินใจเชิงวิศวกรรมกระบวนการ เครื่องต้องเคลื่อนชิ้นงานผ่านรูปแบบการพ่นวัสดุขัดที่มีประสิทธิภาพโดยไม่ทำให้ชิ้นงานเสียหาย ไม่พลาดพื้นผิวสำคัญ หรือสร้างคอขวด ดังนั้นการสอบถามที่เป็นประโยชน์จึงควรอธิบายว่าอะไรเข้าสู่เครื่อง อะไรต้องออกจากเครื่อง และรอบการทำงานซ้ำบ่อยเพียงใด
การตรวจสอบ 8 ข้อต่อไปนี้เป็นคู่มือการซื้อที่ใช้ได้จริง และยังช่วยให้ทีมจัดซื้อมีโครงสร้างที่สม่ำเสมอในการเปรียบเทียบใบเสนอราคาจากซัพพลายเออร์รายต่างๆ
บันทึกวัสดุพื้นฐาน ความแข็ง รูปทรงเรขาคณิต และสภาพพื้นผิวปัจจุบัน งานหล่อเหล็ก งานตีขึ้นรูป เหล็กเชื่อม และโครงสร้างเหล็กรูปพรรณมักเหมาะกับระบบพ่นด้วยล้อ เหล็กกล้าไร้สนิม อะลูมิเนียม และชิ้นส่วนอโลหะอื่นๆ อาจต้องใช้วัสดุขัดเฉพาะและการควบคุมการปนเปื้อน การทดลองกับตัวอย่างเป็นสิ่งสำคัญเมื่อวัสดุฐานอ่อน sensitive ต่อขนาด หรือมีผิวที่ต้องคำนึงถึงความสวยงาม
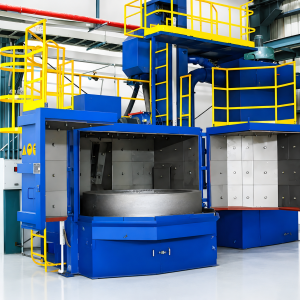
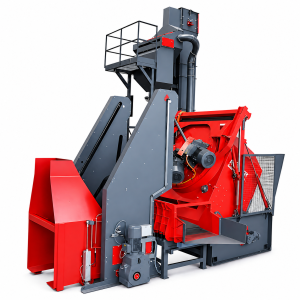
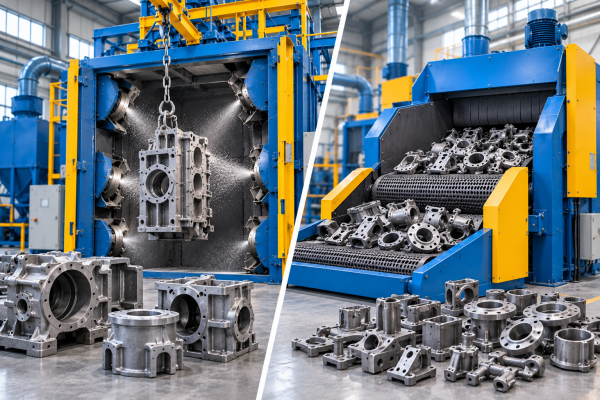
รูปทรงเรขาคณิตเป็นตัวกำหนดว่าชิ้นงานควรเคลื่อนที่อย่างไร ชิ้นส่วนเล็กที่แข็งแรงอาจใช้การหมุนในถัง ชิ้นส่วนขนาดใหญ่ที่รูปร่างไม่สม่ำเสมออาจแขวนจากตะขอ แผ่นและโปรไฟล์อาจผ่านบนลูกกลิ้ง ชิ้นส่วนแบนอาจหมุนบนโต๊ะ ควรบันทึกโพรงภายใน รูตัน ครีบลึก ผิวกลึง เกลียว ผนังบาง และพื้นผิวที่ต้องปิดคลุม ลักษณะเหล่านี้ส่งผลต่อความครอบคลุมของการพ่น การกักเก็บวัสดุขัด และความเสี่ยงต่อการเสียรูป
ระบุความยาว ความกว้าง ความสูง และเส้นผ่านศูนย์กลางสูงสุดและต่ำสุดสำหรับทุกกลุ่มชิ้นงานที่วางแผนไว้ รวมถึงอุปกรณ์จับยึด ตะขอ ตะกร้า และระยะปลอดภัยในการยก ชิ้นงานที่พอดีกับห้องพ่นตามขนาดระบุอาจยังชนกับล้อพ่น ประตู ซีล หรือขอบเขตการหมุนได้
ข้อมูลน้ำหนักควรครอบคลุมชิ้นงานเดี่ยวที่หนักที่สุดและชุดงานที่หนักที่สุดในทางปฏิบัติ สำหรับเครื่องแบบตะขอ ให้ยืนยันน้ำหนักบรรทุกต่อตะขอและจุดศูนย์ถ่วง สำหรับเครื่องแบบหมุน ให้ยืนยันน้ำหนักชิ้นงานเดี่ยว น้ำหนักชุดงาน และชิ้นงานจะกลิ้งได้อย่างอิสระหรือไม่ สำหรับสายพานลูกกลิ้ง ให้ระบุน้ำหนักบรรทุกต่อเมตรรวมถึงน้ำหนักชิ้นงานทั้งหมด ขีดจำกัดของเครน รถโฟล์คลิฟท์ และการรับน้ำหนักพื้นของโรงงานต้องรองรับน้ำหนักออกแบบเดียวกันนี้ได้
กำหนดผลผลิตเป็นชิ้นต่อชั่วโมง ตันต่อกะ หรือความเร็วสายการผลิต ปริมาณต่อปีเพียงอย่างเดียวไม่เพียงพอ เพราะอาจซ่อนช่วงพีคตามฤดูกาล การเปลี่ยนงาน และส่วนผสมผลิตภัณฑ์ที่ไม่สม่ำเสมอ ระบุจำนวนกะ ชั่วโมงทำงาน กลุ่มผลิตภัณฑ์ และความต้องการสูงสุดที่เครื่องต้องรองรับ
การผลิตแบบล็อตเล็กและมีหลายชนิดมักเหมาะกับอุปกรณ์แบบตะขอ จานหมุน หรือรถเข็นที่มีความยืดหยุ่น การผลิตชุดซ้ำของชิ้นงานที่หมุนได้ปลอดภัยอาจเหมาะกับสายพานหมุนยางหรือโลหะ การไหลต่อเนื่องปริมาณมากที่มั่นคงอาจคุ้มค่ากับสายพานลำเลียงเหนือศีรษะหรือสายพานลูกกลิ้ง การคำนวณที่ถูกต้องต้องรวมการโหลด การเคลื่อนที่ของประตู การพ่น การเป่าลม การขนถ่าย การตรวจสอบ และการเปลี่ยนอุปกรณ์จับยึด
| รูปแบบการผลิต | ตัวเลือกการขนถ่ายทั่วไป | ข้อมูลกำลังการผลิตที่ต้องระบุ | คำถามการออกแบบหลัก |
| ล็อตเล็กและมีชิ้นงานหลายชนิด | ตะขอ จานหมุน หรือรถเข็น | จำนวนชิ้นงานและชุดงานต่อกะ | เปลี่ยนอุปกรณ์จับยึดและสูตรการผลิตได้เร็วเพียงใด |
| ชุดงานปริมาณมากที่ทำซ้ำ | สายพานหมุนยางหรือโลหะ | น้ำหนักชุดงานและรอบต่อชั่วโมง | ชิ้นงานทุกชิ้นหมุนได้โดยไม่เสียหายหรือติดขัดหรือไม่ |
| แผ่นหรือโปรไฟล์ต่อเนื่อง | สายพานลูกกลิ้ง | ความเร็วสายการผลิต ระยะห่าง และตันต่อชั่วโมง | ตำแหน่งล้อพ่นครอบคลุมหน้าตัดทั้งหมดหรือไม่ |
| สายการผลิตแบบแขวน | สายพานลำเลียงเหนือศีรษะ | ระยะห่างตะขอแขวนและความเร็วสายการผลิต | การโหลดและกระบวนการปลายน้ำซิงโครไนซ์กันได้หรือไม่ |
เขียนสภาพพื้นผิวที่ต้องการลงในข้อกำหนดทางเทคนิค สำหรับเหล็กเคลือบ ข้อกำหนดอาจรวมถึงระดับความสะอาดทางสายตา เช่น Sa 2.5 และช่วงความหยาบที่เหมาะกับระบบเคลือบ ควรตกลงมาตรฐานการยอมรับ ตัวเปรียบเทียบ วิธีการวัด ความถี่ในการตรวจสอบ และตำแหน่งทดสอบก่อนสร้างเครื่อง
ระดับความสะอาดและความหยาบมีความเกี่ยวข้องกันแต่แยกจากกัน พื้นผิวอาจดูสะอาดแต่ยังมีโปรไฟล์ที่ไม่เหมาะกับการเคลือบ ผลลัพธ์ขึ้นอยู่กับสภาพเริ่มต้น รูปร่างและขนาดของเม็ด abrasive ความเร็วในการกระแทก ระยะเวลาสัมผัส และความครอบคลุม ขอให้ผู้จัดจำหน่ายทดลองกับชิ้นงานตัวแทนและบันทึกการตั้งค่าที่ใช้ระหว่างการทดลอง
การทบทวนกลางโครงการมีประโยชน์เมื่อข้อมูลชิ้นงาน กำลังการผลิต และผิวสำเร็จถูกกำหนดแล้ว ในขั้นนั้นผู้จัดจำหน่ายมักสามารถจำกัดทางเลือกให้เหลือแนวคิดการขนถ่ายหนึ่งหรือสองแบบ และเสนอแผนการพ่นตัวอย่างก่อนเริ่มงานวางผังโดยละเอียด
ข้อกำหนดการจัดซื้อควรระบุวิธีตัดสินผลลัพธ์ ไม่ใช่เพียงวิธีสร้างเครื่อง กำหนดสภาพขาเข้า พื้นผิวที่ต้องตรวจสอบ ระดับทางสายตาที่ต้องการ ช่วงโปรไฟล์เมื่อเกี่ยวข้อง และเวลารอบสูงสุดที่อนุญาต หากอาจมีน้ำมัน สี ทราย สะเก็ดจากการอบชุบ หรือการปนเปื้อนแบบผสม ให้อธิบายสภาพปกติที่แย่ที่สุดและตกลงว่าอยู่ในขอบเขตการทดสอบยอมรับหรือไม่
ใช้ชิ้นงานตัวแทนแทนตัวอย่างที่ง่ายเกินไป รวมชิ้นงานที่ใหญ่ที่สุด ชิ้นงานที่มีโซนเงาลึกที่สุด และกลุ่มชิ้นงานที่ไวต่อความเสียหายมากที่สุด ถ่ายภาพและติดป้ายตำแหน่งตรวจสอบก่อนทดสอบ ผู้จัดจำหน่ายควรบันทึกชนิด abrasive ส่วนผสมใช้งาน กระแสล้อพ่น ระยะเวลาสัมผัส การจัดวางการโหลด และการปิดคลุมที่ใช้ บันทึกเหล่านี้สร้างฐานอ้างอิงที่ทำซ้ำได้สำหรับการทดสอบเดินเครื่องและการแก้ปัญหาในอนาคต
เหล็กช็อตมีลักษณะกลมและโดยทั่วไปให้รูปแบบการกระแทกและโปรไฟล์ที่แตกต่างจากกรวดเหล็กเหลี่ยม การใช้งานหลายประเภทใช้ส่วนผสมการทำงานที่ควบคุมแทนการใช้ขนาดอนุภาคเดียว การเลือกที่ถูกต้องขึ้นอยู่กับสิ่งปนเปื้อน วัสดุพื้นผิว ความหยาบเป้าหมาย ล้อพ่นทราย และเครื่องแยก
ยืนยันว่าสารขัดถูที่เสนอเข้ากันได้กับเครื่องจักรและชิ้นงาน สื่อที่มีขนาดใหญ่เกินไปอาจทิ้งโปรไฟล์ที่หยาบเกินไปหรือเพิ่มความเสี่ยงจากการกระแทก สื่อที่ละเอียดเกินไปอาจทำความสะอาดได้ช้า或被พาเข้าสู่ระบบเก็บฝุ่น ชิ้นส่วนที่ไวต่อการปนเปื้อนหรือไม่ใช่เหล็กอาจต้องใช้กระบวนการเฉพาะ เครื่องแยก ตะแกรง และเครื่องเก็บฝุ่นต้องได้รับการกำหนดค่าสำหรับสื่อที่เลือก
กำลังมอเตอร์ที่ติดตั้งไม่ใช่ตัวชี้วัดที่สมบูรณ์ของประสิทธิภาพการทำความสะอาด ผู้ซื้อควรเปรียบเทียบอัตราการไหลของสารขัดถูต่อล้อ เส้นผ่านศูนย์กลางและความเร็วของล้อ รูปแบบการพ่น มุมล้อ ระยะห่างถึงชิ้นงาน และเวลาที่แต่ละพื้นผิวอยู่ในรูปแบบการพ่น ล้อที่มากขึ้นสามารถปรับปรุงการครอบคลุมหรือความเร็วสายการผลิตได้ แต่ล้อที่เล็งไม่ดีจะเพิ่มการใช้พลังงานและการสึกหรอโดยไม่แก้ไขพื้นที่อับเงา
ขอแบบการจัดวางล้อที่แสดงโซนการพ่นที่คาดหวังรอบชิ้นงานขนาดใหญ่สุดและเล็กสุด สำหรับตะขอหมุนหรือโต๊ะหมุน ให้ตรวจสอบเส้นทางการหมุน สำหรับสายพานลูกกลิ้ง ให้ตรวจสอบการครอบคลุมด้านบน ด้านล่าง และด้านข้าง สำหรับเครื่องแบบหมุน ให้ยืนยันว่าล็อตหมุนอย่างต่อเนื่องและไม่ติดขัดหรือก่อตัวเป็นกองที่มั่นคง
ใบเสนอราคาที่สมบูรณ์ควรมีเงื่อนไขการติดตั้ง ไม่ใช่แค่เครื่องจักรหลัก ยืนยันเครื่องเก็บฝุ่น ท่อ ภาระพัดลม การเข้าถึงตัวกรอง และวิธีการระบาย การออกแบบต้องสะท้อนฝุ่นที่เกิดจากสิ่งปนเปื้อนและการเคลือบที่ถูกกำจัด ข้อกำหนดสถานที่ทำงานและสิ่งแวดล้อมในท้องถิ่นอาจเปลี่ยนข้อกำหนดการกรองหรือการจัดการของเสีย
ระบบอัตโนมัติควรแก้ไขความต้องการการผลิตที่กำหนดไว้ ตัวเลือกที่มีประโยชน์อาจรวมถึงการโหลดและขนถ่ายอัตโนมัติ การควบคุมสูตร การตรวจจับชิ้นงาน การซิงโครไนซ์สายพานลำเลียง การตรวจสอบกระแสล้อ และการแลกเปลี่ยนข้อมูลการผลิต ยืนยันว่าสัญญาณใดต้องเชื่อมต่อกับ PLC, MES หรือระบบควบคุมสายการผลิตที่มีอยู่ และใครเป็นเจ้าของการออกแบบอินเทอร์เฟซ
แผนการยอมรับมีความสำคัญเท่ากับระบบควบคุม กำหนดชิ้นส่วนตัวแทน อัตราการผลิต ผลการทำความสะอาด วิธีการตรวจสอบ การตรวจสอบความปลอดภัย และเอกสารที่จำเป็นสำหรับการยอมรับที่โรงงานและหน้างาน ขอแบบไฟฟ้า คู่มือ รายการชิ้นส่วนสึกหรอ และช่วงเวลาการบำรุงรักษาในภาษาที่ตกลงกัน
เปรียบเทียบการสนับสนุนหลังการขายโดยใช้หลักฐานเฉพาะ: ชิ้นส่วนอะไหล่เริ่มต้นที่แนะนำ ระยะเวลารอสำหรับรายการสึกหรอทั่วไป วิธีการวินิจฉัยระยะไกล ความพร้อมของช่างเทคนิค และขอบเขตการฝึกอบรม หลีกเลี่ยงการพึ่งพาคำสัญญาบริการทั่วไปที่ไม่สะท้อนอยู่ในข้อเสนอหรือสัญญา
ส่งข้อมูลเดียวกันให้ซัพพลายเออร์ที่ผ่านการคัดเลือกทุกรายเพื่อให้ใบเสนอราคาเปรียบเทียบได้
อย่างน้อยที่สุด โปรดจัดส่งแบบวิศวกรรมหรือรูปถ่ายชิ้นงาน วัสดุ ขนาดและช่วงน้ำหนัก สภาพผิวในปัจจุบัน สภาพผิวสำเร็จที่ต้องการ และกำลังการผลิตเป้าหมาย นอกจากนี้ยังต้องทราบพื้นที่ติดตั้งและสาธารณูปโภคที่ใช้ ก่อนที่จะสามารถจัดทำผังการติดตั้งและประเมินโหลดที่เชื่อมต่อได้อย่างน่าเชื่อถือ
ได้ ห้องพ่น วิธีการลำเลียงชิ้นงาน การจัดวางชุดใบพัด การโหลด การเก็บฝุ่น ระบบควบคุม และอินเทอร์เฟซเชื่อมต่อสายการผลิต สามารถกำหนดค่าให้เหมาะกับการใช้งานได้ การปรับแต่งควรอ้างอิงจากข้อมูลชิ้นงานและกระบวนการที่ผ่านการตรวจสอบแล้ว มากกว่าการเพิ่มตัวเลือกโดยไม่มีวัตถุประสงค์ที่ชัดเจน
ใช้ชิ้นงานตัวแทนที่ตกลงกันไว้ และวัดความสะอาดของผิว ความหยาบ ความครอบคลุมของผิว เวลารอบ และอัตราการผลิต การทดสอบควรตรวจสอบระบบอินเตอร์ล็อกความปลอดภัย การควบคุมฝุ่น การนำเม็ด abrasive กลับมาใช้ใหม่ การขนถ่ายชิ้นงาน และชุดเอกสารประกอบด้วย บันทึกการตั้งค่าเครื่องไว้เพื่อให้สามารถทำซ้ำผลลัพธ์ได้ที่โรงงาน
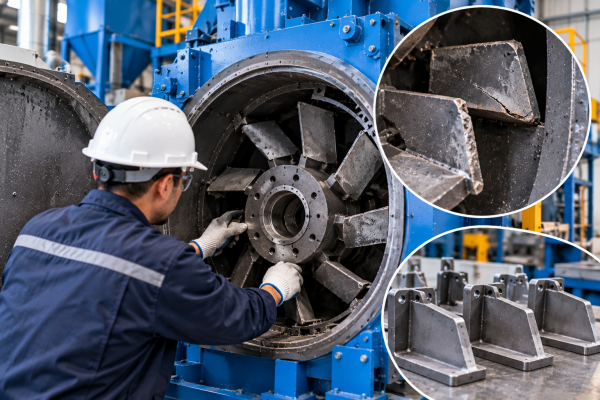
แพ็กเกจเริ่มต้นมักเน้นที่รายการสึกหรอสูงและรายการที่สำคัญต่อการผลิต เช่น ใบพัด ตะแกรงควบคุม ใบพัดลม วัสดุบุภายใน ซีล ม่านกันกระเด็น ตัวกรอง และชิ้นส่วนของระบบลำเลียงชิ้นงาน รายการที่แน่นอนควรสอดคล้องกับรุ่นที่เลือก ชั่วโมงการทำงานที่คาดไว้ และระยะเวลาการจัดส่งในพื้นที่
อัปโหลดแบบวิศวกรรมชิ้นงานของคุณ และระบุวัสดุ ขนาด น้ำหนัก สภาพผิวในปัจจุบัน สภาพผิวสำเร็จที่ต้องการ และเป้าหมายการผลิต JC Blasting สามารถเปรียบเทียบแนวทางการลำเลียงชิ้นงานที่เหมาะสม แนะนำการทดสอบตัวอย่าง และจัดทำข้อเสนอการกำหนดค่าเครื่องและผังโรงงานเพื่อการพิจารณาเชิงเทคนิค
อังกฤษ
ฮินดี
อินโดนีเซีย
รัสเซีย
สเปน
ไทย
เวียดนาม