Solusi Peralatan & Sistem Perlakuan Permukaan Global — Sejak 2002
久昌机械
Minta Penawaran
Solusi Peralatan & Sistem Perlakuan Permukaan Global — Sejak 2002
久昌机械
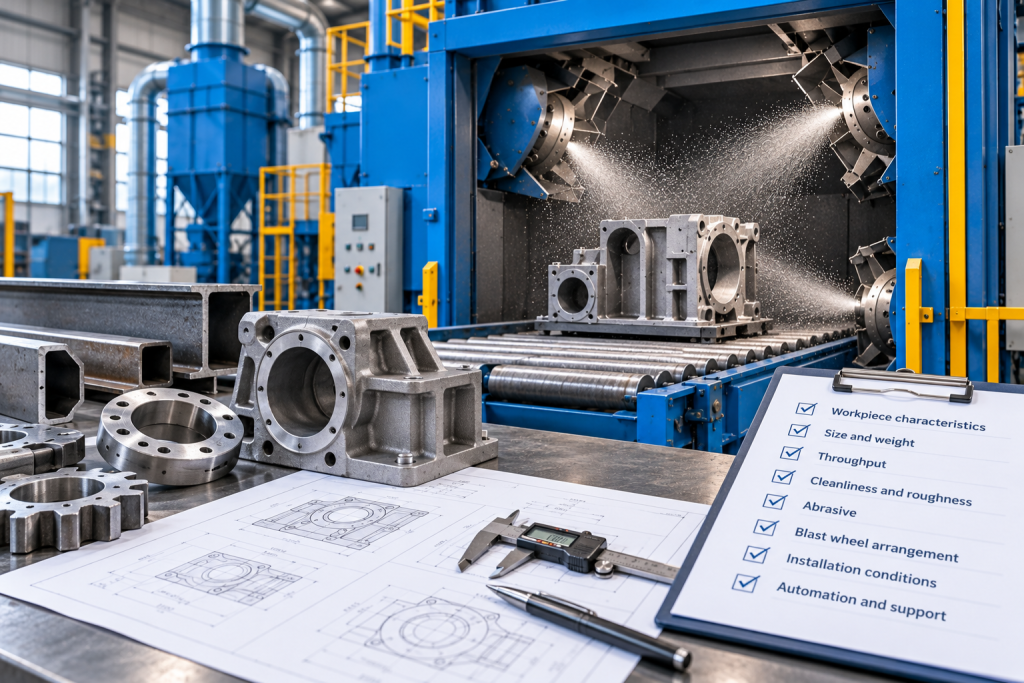
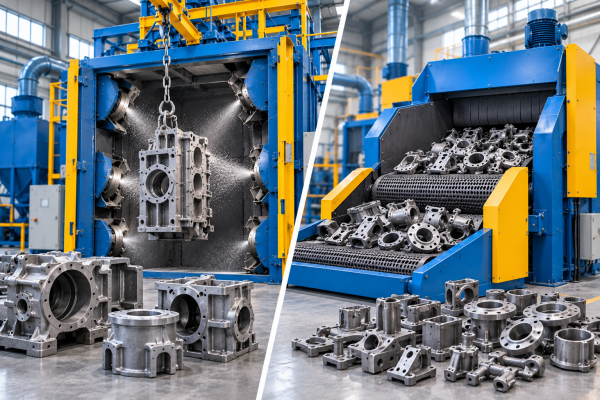
Cara teraman memilih mesin shot blasting adalah mulai dari benda kerja, hasil permukaan yang dibutuhkan, dan target produksi. Nama mesin menyusul kemudian. Mesin hook, mesin sabuk berputar, dan roller conveyor semuanya dapat menghilangkan karat atau kerak, tetapi cara penanganan part-nya berbeda dan menimbulkan batasan berbeda pada cakupan, pemuatan, otomatisasi, dan luas lantai.
Sebelum meminta penawaran, pembeli harus menetapkan delapan parameter: karakteristik benda kerja, ukuran dan berat, throughput, tingkat kebersihan dan kekasaran target, abrasive, susunan blast wheel, kondisi instalasi, serta tingkat otomatisasi dan dukungan yang dibutuhkan. Dengan begitu, pemasok dapat membandingkan konsep mesin pada dasar yang sama, bukan sekadar menawarkan ruang yang cukup besar untuk menampung part.
Pemilihan mesin shot blasting adalah keputusan rekayasa proses. Mesin harus memindahkan benda kerja melalui pola abrasive yang efektif tanpa merusaknya, tanpa melewatkan permukaan kritis, dan tanpa menimbulkan hambatan. Karena itu, permintaan penawaran yang baik menjelaskan apa yang masuk ke mesin, apa yang harus keluar, dan seberapa sering siklus berulang.
Delapan pemeriksaan berikut membentuk panduan pembelian yang praktis. Pemeriksaan ini juga memberi tim pengadaan struktur yang konsisten untuk membandingkan penawaran dari pemasok berbeda.
Catat material dasar, kekerasan, geometri, dan kondisi permukaan saat ini. Coran besi, tempaan, baja las, dan profil struktural umumnya cocok untuk sistem wheel-blast. Stainless steel, aluminium, dan part non-ferrous lainnya mungkin memerlukan media khusus dan pengendalian kontaminasi. Uji coba sampel penting bila substrat lunak, sensitif terhadap dimensi, atau kritis secara kosmetik.
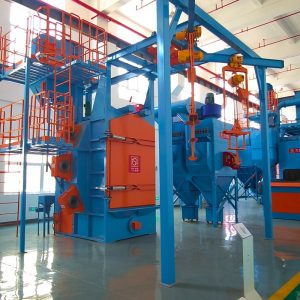
Geometri menentukan bagaimana part harus bergerak. Komponen kecil yang kokoh dapat diputar-putar. Part besar yang tidak beraturan dapat digantung pada hook. Pelat dan profil dapat melewati roller. Part datar dapat berputar di atas meja. Perhatikan rongga internal, lubang buta, rusuk dalam, permukaan hasil pemesinan, ulir, dinding tipis, dan permukaan yang harus ditutup. Fitur-fitur ini memengaruhi cakupan blasting, retensi abrasive, dan risiko deformasi.
Berikan panjang, lebar, tinggi, dan diameter maksimum serta minimum untuk setiap keluarga part yang direncanakan. Sertakan fixture, hook, keranjang, dan ruang bebas untuk pengangkatan. Benda kerja yang muat di dalam ruang nominal masih dapat mengganggu roda blast, pintu, seal, atau area rotasi.
Data berat harus mencakup part tunggal terberat dan batch praktis terberat. Untuk mesin hook, konfirmasikan beban per hook dan titik pusat gravitasi. Untuk mesin tumble, konfirmasikan berat part tunggal, berat batch, dan apakah part akan bergulir dengan bebas. Untuk roller conveyor, sebutkan beban per meter serta total berat benda kerja. Batas crane, forklift, dan beban lantai pabrik harus mendukung beban desain yang sama.
Tentukan output dalam part per jam, ton per shift, atau kecepatan lini. Volume tahunan saja tidak cukup karena dapat menyembunyikan puncak musiman, pergantian produk, dan komposisi produk yang tidak merata. Sebutkan jumlah shift, jam kerja, keluarga produk, dan permintaan maksimum yang harus diserap mesin.
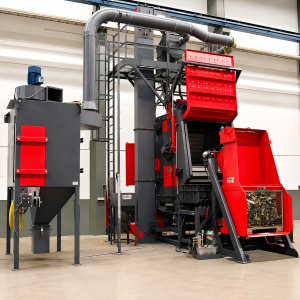
Produksi batch kecil dengan variasi tinggi sering kali lebih cocok menggunakan peralatan hook, turntable, atau trolley yang fleksibel. Batch berulang dari part yang aman untuk tumble dapat menggunakan tumble belt karet atau logam. Aliran volume tinggi yang stabil dapat dibenarkan menggunakan overhead conveyor atau roller conveyor. Perhitungan yang benar mencakup pemuatan, pergerakan pintu, blasting, blow-off, pembongkaran, inspeksi, dan pergantian fixture.
| Pola produksi | Pilihan penanganan tipikal | Input throughput yang perlu diberikan | Pertanyaan desain utama |
| Batch kecil dan banyak jenis part | Hook, turntable, atau trolley | Part dan batch per shift | Seberapa cepat fixture dan resep dapat diganti |
| Batch massal berulang | Tumble belt karet atau logam | Berat batch dan siklus per jam | Apakah setiap part dapat di-tumble tanpa kerusakan atau macet |
| Pelat atau profil kontinu | Roller conveyor | Kecepatan lini, jarak antar-part, dan ton per jam | Apakah posisi roda mencakup seluruh bagian |
| Lini produksi tersuspensi | Overhead conveyor | Jarak antar-hanger dan kecepatan lini | Apakah pemuatan dan operasi hilir dapat tetap tersinkronisasi |
Tuliskan kondisi permukaan yang dibutuhkan dalam spesifikasi teknis. Untuk baja berlapis, persyaratan dapat mencakup tingkat kebersihan visual seperti Sa 2.5 dan rentang kekasaran yang sesuai dengan sistem pelapisan. Standar penerimaan, komparator, metode pengukuran, frekuensi inspeksi, dan lokasi pengujian harus disepakati sebelum mesin dibuat.
Tingkat kebersihan dan kekasaran saling terkait tetapi berbeda. Permukaan dapat terlihat bersih namun masih memiliki profil yang salah untuk pelapisan. Hasil bergantung pada kondisi awal, bentuk dan ukuran abrasive, kecepatan tumbukan, waktu paparan, dan cakupan. Mintalah pemasok memproses part representatif dan mencatat pengaturan yang digunakan selama uji coba.
Tinjauan di tengah proyek berguna setelah data benda kerja, throughput, dan hasil akhir ditentukan. Pada tahap itu, pemasok biasanya dapat mempersempit pilihan menjadi satu atau dua konsep penanganan dan mengusulkan rencana sample blasting sebelum pekerjaan tata letak terperinci dimulai.
Spesifikasi pembelian harus menyatakan bagaimana hasil akan dinilai, bukan hanya bagaimana mesin akan dibuat. Tentukan kondisi awal, permukaan yang harus diinspeksi, tingkat visual yang dibutuhkan, rentang profil jika berlaku, dan waktu siklus maksimum yang diizinkan. Jika mungkin ada oli, cat, pasir, kerak perlakuan panas, atau kontaminasi campuran, jelaskan kondisi normal terburuk dan sepakati apakah kondisi tersebut termasuk dalam uji penerimaan.
Gunakan part representatif, bukan sampel yang mudah. Sertakan part terbesar, part dengan zona bayangan terdalam, dan keluarga part yang paling sensitif terhadap kerusakan. Foto dan beri label pada lokasi inspeksi sebelum pengujian. Pemasok harus mencatat jenis abrasive, campuran operasi, arus roda, waktu paparan, susunan pemuatan, dan masking yang digunakan. Catatan ini menciptakan baseline yang dapat direproduksi untuk commissioning dan pemecahan masalah di masa mendatang.
Steel shot berbentuk bulat dan umumnya menghasilkan pola serta profil benturan yang berbeda dari steel grit bersudut. Banyak operasi menggunakan campuran operasi yang terkontrol alih-alih satu ukuran partikel. Pilihan yang tepat bergantung pada kontaminasi, substrat, kekasaran target, blast wheel, dan separator.
Pastikan abrasif yang diusulkan kompatibel dengan mesin dan benda kerja. Media yang terlalu besar dapat meninggalkan profil yang terlalu kasar atau meningkatkan risiko benturan. Media yang terlalu halus dapat membersihkan secara lambat atau terbawa ke sistem debu. Bagian non-ferrous atau yang sensitif terhadap kontaminasi mungkin memerlukan proses khusus. Separator, saringan, dan dust collector harus dikonfigurasi untuk media yang dipilih.
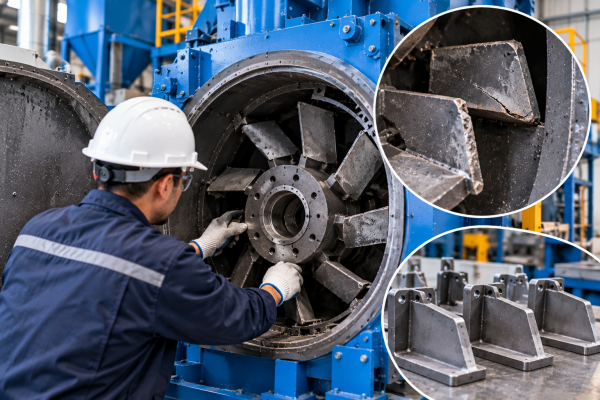
Daya motor terpasang bukanlah ukuran lengkap untuk menilai kinerja pembersihan. Pembeli harus membandingkan aliran abrasif per wheel, diameter dan kecepatan wheel, pola blast, sudut wheel, jarak ke benda kerja, dan waktu setiap permukaan berada di dalam pola. Lebih banyak wheel dapat meningkatkan cakupan atau kecepatan jalur, tetapi wheel yang tidak terarah dengan baik menambah konsumsi energi dan keausan tanpa menyelesaikan zona bayangan.
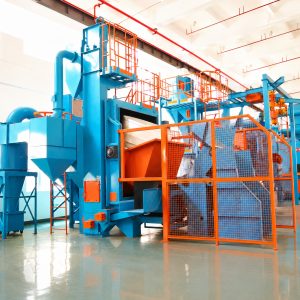
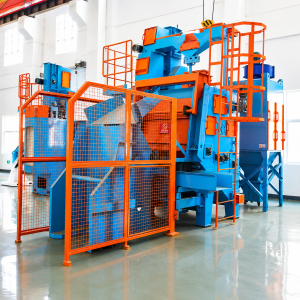
Minta gambar tata letak wheel yang menunjukkan zona blast yang diharapkan di sekitar benda kerja maksimum dan minimum. Untuk hook atau meja putar, verifikasi jalur rotasinya. Untuk roller conveyor, periksa cakupan atas, bawah, dan samping. Untuk mesin tumble, pastikan batch berputar terus-menerus dan tidak menjembatani atau membentuk tumpukan stabil.
Penawaran yang lengkap harus mencakup kondisi instalasi, bukan hanya mesin utama. Pastikan dust collector, ducting, beban fan, akses filter, dan metode pembuangan. Desain harus mencerminkan debu yang dihasilkan oleh kontaminasi dan lapisan yang dihilangkan. Persyaratan lingkungan dan tempat kerja setempat dapat mengubah spesifikasi filtrasi atau penanganan limbah.
Otomasi harus menyelesaikan kebutuhan produksi yang jelas. Opsi yang berguna dapat mencakup pemuatan dan pembongkaran otomatis, kontrol resep, deteksi bagian, sinkronisasi conveyor, pemantauan arus wheel, dan pertukaran data produksi. Pastikan sinyal mana yang harus terhubung ke PLC, MES, atau sistem kontrol jalur yang ada dan siapa yang memiliki desain antarmuka.
Rencana penerimaan sama pentingnya dengan sistem kontrol. Tentukan bagian representatif, laju produksi, hasil pembersihan, metode inspeksi, pemeriksaan keselamatan, dan dokumen yang diperlukan untuk factory acceptance dan site acceptance. Minta gambar listrik, manual, daftar suku cadang aus, dan interval perawatan dalam bahasa yang disepakati.
Bandingkan dukungan purna jual menggunakan bukti spesifik: suku cadang start-up yang direkomendasikan, waktu tunggu untuk item aus umum, metode diagnostik jarak jauh, ketersediaan teknisi, dan cakupan pelatihan. Hindari mengandalkan janji layanan umum yang tidak tercermin dalam proposal atau kontrak.
Kirimkan informasi yang sama ke setiap pemasok yang masuk daftar pendek agar penawaran dapat dibandingkan.
Minimal, berikan gambar atau foto part, material, rentang ukuran dan berat, kondisi permukaan saat ini, hasil akhir yang diinginkan, dan target keluaran. Ruang pemasangan dan utilitas juga diperlukan sebelum tata letak yang andal dan perkiraan beban terhubung dapat disiapkan.
Ya. Ukuran ruang, metode penanganan, susunan roda, pemuatan, pengumpulan debu, kontrol, dan antarmuka lini dapat dikonfigurasi sesuai aplikasi. Kustomisasi harus mengikuti data benda kerja dan proses yang telah divalidasi, bukan menambahkan opsi tanpa tujuan yang jelas.
Gunakan part representatif yang telah disepakati dan ukur kebersihan permukaan, kekasaran, cakupan, waktu siklus, dan throughput. Pengujian juga harus memeriksa interlock keselamatan, pengendalian debu, pemulihan media, pembongkaran, dan paket dokumentasi. Catat pengaturan mesin agar hasilnya dapat diulang di pabrik.
Paket awal biasanya berfokus pada item yang cepat aus dan kritis bagi produksi seperti bilah, sangkar kontrol, impeler, liner, seal, tirai, filter, dan komponen sistem penanganan. Daftar pastinya harus sesuai dengan model yang dipilih, perkiraan jam operasi, dan waktu pengiriman lokal.
Unggah gambar benda kerja Anda dan berikan material, dimensi, berat, kondisi permukaan saat ini, hasil akhir yang diinginkan, dan target produksi. JC Blasting dapat membandingkan konsep penanganan yang sesuai, merekomendasikan uji sampel, dan menyiapkan proposal konfigurasi mesin serta tata letak pabrik untuk tinjauan teknis.
Bahasa Inggris
Bahasa Hindi
Bahasa Indonesia
Bahasa Rusia
Bahasa Spanyol
Bahasa Thai
Bahasa Vietnam